



Tốc Độ Khoan CNC Bao Nhiêu Là Phù Hợp? Hướng Dẫn Chi Tiết
Tốc độ khoan CNC là một trong những thông số quan trọng nhất quyết định năng suất gia công, chất lượng lỗ khoan và tuổi thọ dao cụ. Việc thiết lập đúng tốc độ trục chính (RPM) và tốc độ tiến dao (Feed Rate) không chỉ giúp tăng hiệu quả sản xuất mà còn hạn chế tình trạng gãy dao, cháy dao và sai lệch kích thước lỗ khoan. Trong bài viết này, hãy cùng tìm hiểu cách tính và lựa chọn tốc độ khoan CNC phù hợp cho từng vật liệu gia công.
1. Tốc độ khoan CNC là gì?
1.1. Định nghĩa tốc độ khoan CNC
Tốc độ khoan CNC là tập hợp các thông số vận hành liên quan đến quá trình khoan lỗ trên máy CNC, trong đó quan trọng nhất là tốc độ quay của trục chính (RPM) và tốc độ tiến dao (Feed Rate). Hai thông số này quyết định khả năng cắt gọt, chất lượng bề mặt và thời gian gia công.
1.2. Tốc độ khoan CNC được tính như thế nào?
Tốc độ khoan được xác định dựa trên vật liệu gia công, đường kính mũi khoan, vật liệu dao cắt và khả năng vận hành của máy CNC. Thông thường, người vận hành sẽ tính RPM trước, sau đó xác định tốc độ tiến dao phù hợp.
1.3. Tại sao tốc độ khoan ảnh hưởng trực tiếp đến chất lượng gia công?
Nếu tốc độ quá cao, dao có thể bị quá nhiệt, mòn nhanh hoặc gãy. Ngược lại, tốc độ quá thấp làm giảm năng suất và khiến bề mặt gia công không đạt yêu cầu. Việc lựa chọn đúng thông số giúp tối ưu hiệu suất và kéo dài tuổi thọ dao cụ.
1.4. Mối quan hệ giữa tốc độ trục chính và tốc độ tiến dao
RPM và Feed Rate luôn phải được thiết lập đồng bộ. Khi tăng tốc độ quay nhưng không điều chỉnh lượng tiến dao tương ứng, dao có thể bị quá tải hoặc sinh nhiệt quá mức, làm giảm chất lượng gia công.
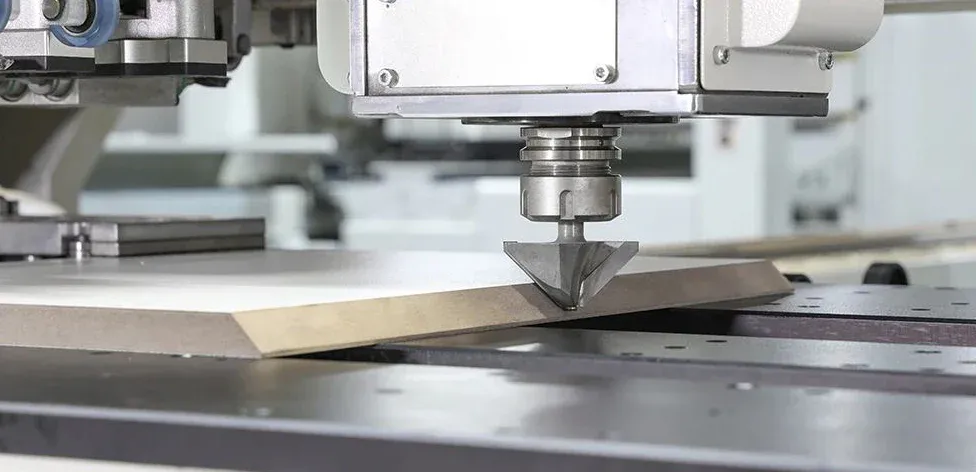
Tốc độ khoan cnc ảnh hưởng trực tiếp đến chất lượng bề mặt và độ chính xác của sản phẩm gia công
2. Các thông số quyết định tốc độ khoan CNC
2.1. Tốc độ trục chính (Spindle Speed – RPM)
Tốc độ trục chính là số vòng quay của mũi khoan trong một phút, được ký hiệu là RPM (Revolutions Per Minute). Đây là thông số quyết định tốc độ cắt giữa dao và vật liệu gia công. RPM quá cao có thể gây cháy dao hoặc gãy mũi khoan, trong khi RPM quá thấp sẽ làm giảm năng suất và chất lượng bề mặt lỗ khoan.
2.2. Tốc độ tiến dao (Feed Rate)
Tốc độ tiến dao là quãng đường mũi khoan dịch chuyển theo phương trục trong một đơn vị thời gian, thường được tính bằng mm/phút. Đây là thông số ảnh hưởng trực tiếp đến khả năng thoát phoi, độ ổn định khi cắt và tuổi thọ của dao cụ.
2.3. Đường kính mũi khoan
Đường kính dao càng lớn thì tốc độ quay cho phép thường càng thấp. Nguyên nhân là tốc độ cắt tại chu vi dao tăng lên khi đường kính tăng. Vì vậy, các mũi khoan lớn cần được thiết lập RPM thấp hơn để đảm bảo an toàn và hiệu quả gia công.
2.4. Vật liệu gia công
Độ cứng của vật liệu là yếu tố ảnh hưởng lớn đến tốc độ khoan. Các vật liệu mềm như nhôm, đồng hoặc nhựa kỹ thuật có thể gia công ở tốc độ cao hơn nhiều so với thép hợp kim hoặc inox.
2.5. Vật liệu mũi khoan
Mỗi loại mũi khoan có khả năng chịu nhiệt và chịu mài mòn khác nhau. Mũi khoan Carbide thường cho phép gia công ở tốc độ cao hơn đáng kể so với HSS hoặc HSS-Co, từ đó nâng cao năng suất sản xuất.
2.6. Công suất và độ cứng vững của máy CNC
Máy CNC có công suất lớn, kết cấu vững chắc và hệ thống truyền động ổn định sẽ cho phép vận hành ở tốc độ cao mà vẫn duy trì độ chính xác. Ngược lại, những máy công suất thấp thường phải giảm thông số cắt để hạn chế rung động và quá tải.
3. Công thức tính tốc độ khoan CNC chuẩn kỹ thuật
Sau khi xác định vật liệu gia công, loại dao và điều kiện vận hành, người lập trình cần tính toán tốc độ trục chính và tốc độ tiến dao phù hợp. Đây là bước quan trọng giúp tối ưu năng suất đồng thời đảm bảo tuổi thọ dao cụ.
3.1. Công thức tính tốc độ trục chính (RPM)
RPM được xác định dựa trên tốc độ cắt khuyến nghị của vật liệu và đường kính mũi khoan.
RPM=1000×Vcπ×DRPM=\frac{1000\times V_c}{\pi\times D}RPM=π×D1000×Vc
Trong đó:
- RPM: Tốc độ quay trục chính (vòng/phút)
- Vc: Tốc độ cắt khuyến nghị (m/phút)
- D: Đường kính mũi khoan (mm)
3.1.1. Ý nghĩa của công thức
Công thức này giúp xác định số vòng quay phù hợp cho từng loại dao và vật liệu. Việc thiết lập đúng RPM sẽ giúp quá trình cắt diễn ra ổn định, giảm sinh nhiệt và hạn chế hiện tượng mòn dao bất thường.
3.1.2. Ví dụ tính toán thực tế
Giả sử sử dụng mũi khoan Carbide đường kính 10 mm để khoan thép carbon với tốc độ cắt khuyến nghị là 80 m/phút:
RPM = (1000 × 80) / (3,14 × 10)
RPM ≈ 2.550 vòng/phút
Đây là giá trị tham khảo để thiết lập tốc độ quay ban đầu cho quá trình gia công.
3.2. Công thức tính tốc độ tiến dao (Feed Rate)
Sau khi xác định RPM, người vận hành tiếp tục tính tốc độ tiến dao nhằm đảm bảo khả năng cắt gọt và thoát phoi hiệu quả.
F=fz×RPMF=f_z\times RPMF=fz×RPM
Trong đó:
- F: Tốc độ tiến dao (mm/phút)
- fz: Lượng ăn dao mỗi vòng quay (mm/vòng)
- RPM: Tốc độ quay của trục chính (vòng/phút)
3.2.1. Cách xác định lượng ăn dao
Giá trị fz phụ thuộc vào:
- Đường kính mũi khoan
- Loại vật liệu gia công
- Vật liệu dao cắt
- Độ cứng vững của máy CNC
Thông thường nhà sản xuất dao sẽ cung cấp dải giá trị fz khuyến nghị cho từng ứng dụng cụ thể.
3.2.2. Ví dụ tính toán thực tế
Nếu:
- RPM = 2.550 vòng/phút
- fz = 0,15 mm/vòng
Khi đó:
Feed Rate = 2.550 × 0,15
Feed Rate ≈ 382 mm/phút
Đây là tốc độ tiến dao phù hợp để đạt hiệu quả cắt ổn định trong điều kiện gia công trên.
3.3. Bảng công thức tính nhanh cho người vận hành
| Thông số cần tính | Công thức |
| Tốc độ trục chính (RPM) | RPM = (1000 × Vc) / (π × D) |
| Tốc độ tiến dao (Feed Rate) | F = RPM × fz |
| Tốc độ cắt (Vc) | Vc = (RPM × π × D) / 1000 |
Việc hiểu và áp dụng đúng các công thức trên sẽ giúp người vận hành thiết lập tốc độ khoan CNC tối ưu cho từng điều kiện gia công, từ đó nâng cao năng suất và kéo dài tuổi thọ dao cụ.
4. Bảng tốc độ khoan CNC theo từng vật liệu
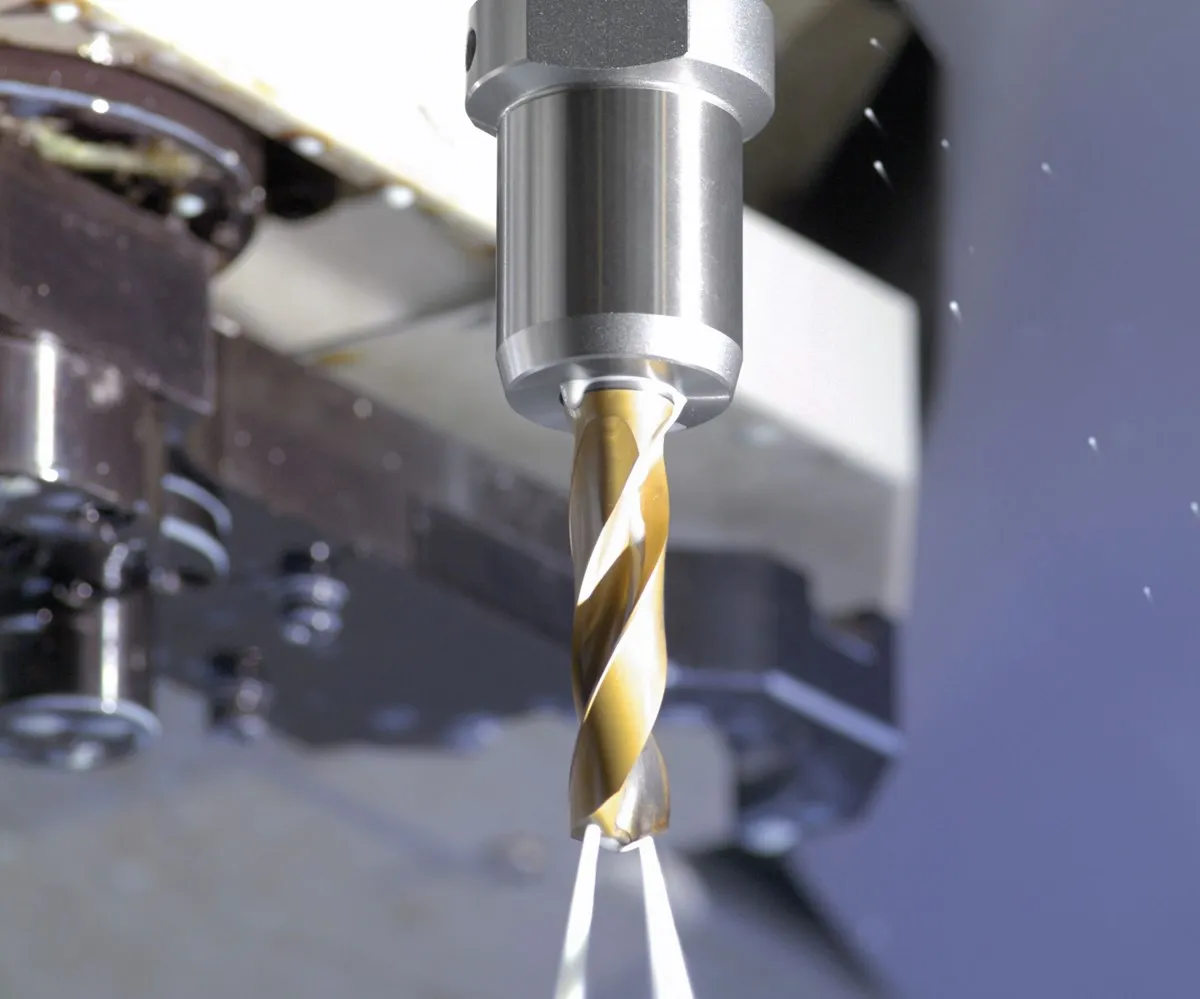
Việc điều chỉnh tốc độ khoan cnc phù hợp giúp kéo dài tuổi thọ của mũi khoan và giảm hao mòn thiết bị
4.1. Tốc độ khoan CNC cho thép carbon
4.1.1. Thép SS400
| Loại dao | Tốc độ cắt (Vc) |
| HSS | 20 – 30 m/phút |
| HSS-Co | 25 – 40 m/phút |
| Carbide | 80 – 150 m/phút |
4.1.2. Thép S45C
| Loại dao | Tốc độ cắt (Vc) |
| HSS | 15 – 25 m/phút |
| HSS-Co | 20 – 35 m/phút |
| Carbide | 60 – 120 m/phút |
4.1.3. Thép hợp kim
| Loại dao | Tốc độ cắt (Vc) |
| HSS-Co | 15 – 30 m/phút |
| Carbide | 50 – 100 m/phút |
4.2. Tốc độ khoan CNC cho inox
4.2.1. Inox 201
| Loại dao | Tốc độ cắt |
| HSS-Co | 15 – 25 m/phút |
| Carbide | 50 – 80 m/phút |
4.2.2. Inox 304
| Loại dao | Tốc độ cắt |
| HSS-Co | 12 – 20 m/phút |
| Carbide | 40 – 70 m/phút |
4.2.3. Inox 316
| Loại dao | Tốc độ cắt |
| HSS-Co | 10 – 18 m/phút |
| Carbide | 35 – 60 m/phút |
4.3. Tốc độ khoan CNC cho nhôm
| Loại dao | Tốc độ cắt |
| HSS | 60 – 120 m/phút |
| Carbide | 200 – 500 m/phút |
4.4. Tốc độ khoan CNC cho đồng
| Loại dao | Tốc độ cắt |
| HSS | 50 – 100 m/phút |
| Carbide | 150 – 300 m/phút |
4.5. Tốc độ khoan CNC cho nhựa kỹ thuật
| Loại vật liệu | Tốc độ cắt |
| POM | 150 – 400 m/phút |
| Nylon | 120 – 350 m/phút |
| PEEK | 80 – 250 m/phút |
5. Bảng tốc độ khoan CNC theo đường kính mũi khoan
5.1. Mũi khoan dưới 5mm
| Đường kính | RPM khuyến nghị |
| Ø2 mm | 8.000 – 15.000 |
| Ø3 mm | 5.000 – 10.000 |
| Ø4 mm | 4.000 – 8.000 |
5.2. Mũi khoan từ 5mm đến 10mm
| Đường kính | RPM khuyến nghị |
| Ø5 mm | 3.000 – 6.000 |
| Ø8 mm | 2.000 – 5.000 |
| Ø10 mm | 1.500 – 4.000 |
5.3. Mũi khoan từ 10mm đến 20mm
| Đường kính | RPM khuyến nghị |
| Ø12 mm | 1.200 – 3.000 |
| Ø16 mm | 800 – 2.500 |
| Ø20 mm | 600 – 2.000 |
5.4. Mũi khoan trên 20mm
| Đường kính | RPM khuyến nghị |
| Ø25 mm | 400 – 1.500 |
| Ø30 mm | 300 – 1.200 |
| Ø40 mm | 200 – 1.000 |
6. Cách lựa chọn tốc độ khoan CNC phù hợp
Không có một mức tốc độ khoan CNC cố định áp dụng cho mọi trường hợp. Thông số tối ưu phụ thuộc vào vật liệu gia công, đường kính mũi khoan, độ sâu lỗ và khả năng vận hành của máy. Việc lựa chọn đúng tốc độ sẽ giúp nâng cao năng suất, giảm hao mòn dao và đảm bảo chất lượng sản phẩm.
6.1. Theo vật liệu gia công
Mỗi loại vật liệu có độ cứng và khả năng sinh nhiệt khác nhau nên yêu cầu tốc độ cắt khác nhau.
| Vật liệu | Tốc độ cắt khuyến nghị |
| Nhôm | Cao |
| Đồng | Trung bình – cao |
| Thép carbon | Trung bình |
| Thép hợp kim | Trung bình – thấp |
| Inox | Thấp |
| Gang | Trung bình |
Nguyên tắc chung là vật liệu càng cứng thì tốc độ cắt càng phải giảm để tránh quá tải cho dao.
6.2. Theo đường kính mũi khoan
Đường kính dao càng lớn thì tốc độ quay cần giảm tương ứng.
| Đường kính dao | RPM tham khảo |
| Dưới 5 mm | Cao |
| 5 – 10 mm | Trung bình cao |
| 10 – 20 mm | Trung bình |
| Trên 20 mm | Thấp |
Điều này giúp duy trì tốc độ cắt ổn định tại mép dao và hạn chế rung động khi gia công.
6.3. Theo loại dao cắt
Khả năng chịu nhiệt và độ cứng của dao quyết định giới hạn tốc độ làm việc.
| Loại dao | Tốc độ cho phép |
| HSS | Thấp |
| HSS-Co | Trung bình |
| Carbide | Cao |
| Carbide phủ TiAlN | Rất cao |
Các xưởng sản xuất hàng loạt thường ưu tiên dao Carbide để tận dụng tốc độ gia công lớn và tuổi thọ cao.
6.4. Theo độ sâu lỗ khoan
Lỗ khoan càng sâu thì khả năng thoát phoi càng khó khăn. Trong trường hợp này nên giảm tốc độ tiến dao hoặc áp dụng chu trình khoan nhấp (Peck Drilling).
| Tỷ lệ chiều sâu/D | Khuyến nghị |
| < 3D | Khoan thông thường |
| 3D – 5D | Giảm Feed nhẹ |
| 5D – 10D | Khoan nhấp |
| > 10D | Dùng mũi khoan sâu chuyên dụng |
6.5. Theo công suất máy CNC
Máy CNC có độ cứng vững và công suất lớn cho phép vận hành ở tốc độ cao hơn mà vẫn đảm bảo độ ổn định.
| Loại máy | Khả năng vận hành tốc độ cao |
| CNC mini | Thấp |
| VMC tiêu chuẩn | Trung bình |
| VMC tốc độ cao | Cao |
| Trung tâm gia công công nghiệp | Rất cao |
7. Những sai lầm thường gặp khi cài đặt tốc độ khoan CNC
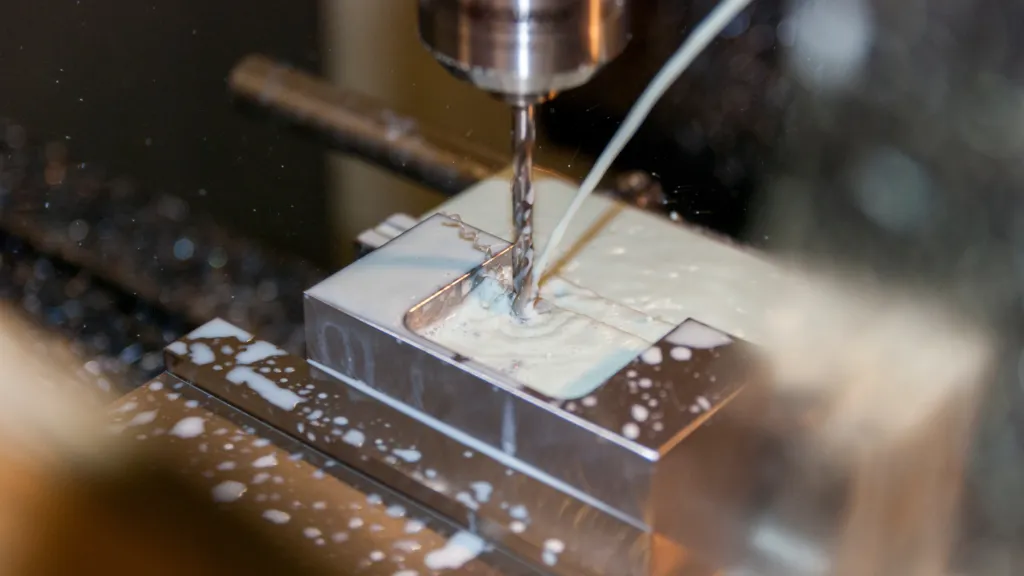
Tốc độ khoan cnc cần được thiết lập dựa trên vật liệu gia công để đạt hiệu quả tối ưu
Việc thiết lập sai thông số là nguyên nhân hàng đầu dẫn đến hỏng dao, giảm chất lượng gia công và phát sinh chi phí sản xuất.
7.1. Chọn tốc độ quá cao
Nhiều người cho rằng RPM càng cao thì năng suất càng lớn. Tuy nhiên điều này chỉ đúng khi thông số nằm trong giới hạn cho phép của dao và vật liệu.
7.1.1. Cháy dao
Nhiệt lượng sinh ra quá lớn khiến mép cắt mất độ cứng, dao nhanh mòn hoặc đổi màu do quá nhiệt.
7.1.2. Gãy mũi khoan
Khi dao làm việc vượt khả năng chịu tải, nguy cơ gãy dao đột ngột sẽ tăng lên đáng kể, đặc biệt với các mũi khoan đường kính nhỏ.
7.1.3. Giảm tuổi thọ dao
Ngay cả khi chưa gãy dao, việc vận hành quá tốc độ cũng làm tuổi thọ dao giảm nhanh và tăng chi phí dao cụ.
7.2. Chọn tốc độ quá thấp
RPM thấp không phải lúc nào cũng an toàn hơn.
7.2.1. Giảm năng suất
Thời gian gia công kéo dài khiến chi phí sản xuất tăng lên và giảm hiệu quả sử dụng máy.
7.2.2. Bề mặt gia công kém
Tốc độ cắt không đủ có thể làm vật liệu bị xé thay vì được cắt gọt, gây nhám bề mặt và phát sinh ba via.
7.3. Không tối ưu tốc độ tiến dao
Nhiều người chỉ tập trung vào RPM mà bỏ qua Feed Rate. Nếu lượng tiến dao quá lớn có thể làm gãy dao; ngược lại nếu quá nhỏ sẽ gây ma sát và sinh nhiệt không cần thiết.
7.4. Bỏ qua hệ thống làm mát
Dung dịch làm mát đóng vai trò quan trọng trong việc giảm nhiệt độ vùng cắt và hỗ trợ thoát phoi. Thiếu làm mát thường dẫn đến hiện tượng cháy dao và giảm chất lượng lỗ khoan.
8. Các yếu tố ảnh hưởng đến tuổi thọ mũi khoan CNC
Tuổi thọ dao không chỉ phụ thuộc vào chất lượng mũi khoan mà còn liên quan đến toàn bộ quá trình vận hành.
8.1. Tốc độ cắt
Tốc độ cắt quá cao là nguyên nhân phổ biến nhất gây mòn dao sớm. Dao luôn nên được vận hành trong vùng thông số mà nhà sản xuất khuyến nghị.
8.2. Tốc độ tiến dao
Feed Rate hợp lý giúp dao cắt hiệu quả và thoát phoi tốt hơn. Nếu lượng ăn dao quá nhỏ, dao sẽ bị ma sát nhiều hơn cắt gọt thực tế.
8.3. Chất lượng dung dịch làm mát
Dung dịch làm mát giúp giảm nhiệt, bôi trơn và đẩy phoi ra khỏi vùng cắt. Việc sử dụng dung dịch kém chất lượng hoặc nồng độ không phù hợp có thể làm giảm đáng kể tuổi thọ dao.
8.4. Độ cứng vật liệu
Vật liệu càng cứng thì tải trọng tác động lên lưỡi cắt càng lớn, khiến dao mòn nhanh hơn. Đây là lý do khi gia công inox hoặc thép hợp kim cần lựa chọn dao và thông số phù hợp.
8.5. Chất lượng mũi khoan
Dao Carbide chất lượng cao thường có độ cứng tốt, khả năng chịu nhiệt cao và tuổi thọ vượt trội so với các loại dao giá rẻ không rõ nguồn gốc.
9. So sánh tốc độ khoan CNC và khoan truyền thống
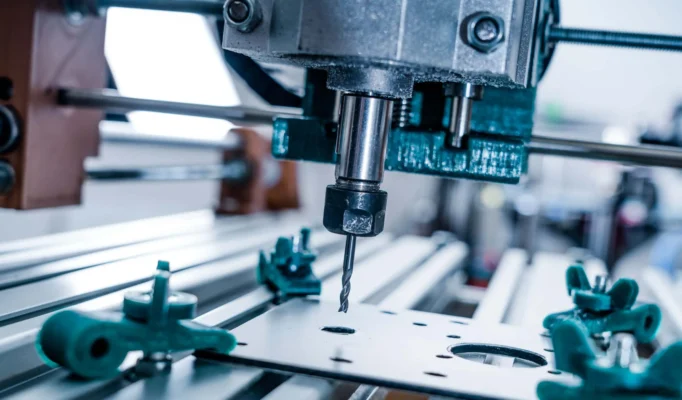
Nhiều doanh nghiệp chú trọng kiểm soát tốc độ khoan cnc nhằm nâng cao năng suất sản xuất
9.1. Năng suất gia công
| Tiêu chí | Khoan CNC | Khoan truyền thống |
| Tốc độ gia công | Cao | Trung bình |
| Gia công liên tục | Có | Hạn chế |
| Sản xuất hàng loạt | Rất phù hợp | Kém hiệu quả |
Máy CNC có khả năng vận hành liên tục với thông số được tối ưu sẵn, giúp năng suất cao hơn đáng kể so với khoan thủ công.
9.2. Độ chính xác
| Tiêu chí | Khoan CNC | Khoan truyền thống |
| Độ chính xác vị trí lỗ | Rất cao | Phụ thuộc tay nghề |
| Độ lặp lại | Cao | Thấp |
| Sai số | Nhỏ | Lớn hơn |
9.3. Khả năng tự động hóa
| Tiêu chí | Khoan CNC | Khoan truyền thống |
| Lập trình tự động | Có | Không |
| Kết nối dữ liệu sản xuất | Có | Không |
| Tích hợp dây chuyền | Dễ dàng | Hạn chế |
9.4. Chi phí vận hành
| Tiêu chí | Khoan CNC | Khoan truyền thống |
| Chi phí đầu tư ban đầu | Cao | Thấp |
| Chi phí nhân công | Thấp | Cao |
| Chi phí dài hạn | Tối ưu hơn | Cao hơn |
Mặc dù chi phí đầu tư ban đầu lớn hơn, nhưng khoan CNC mang lại hiệu quả kinh tế cao hơn trong các dây chuyền sản xuất hiện đại nhờ năng suất vượt trội và khả năng tự động hóa cao.
10. Tối ưu tốc độ khoan CNC để tăng năng suất sản xuất
Việc lựa chọn đúng tốc độ khoan CNC không chỉ giúp nâng cao năng suất mà còn kéo dài tuổi thọ dao cụ, giảm tỷ lệ lỗi và tối ưu chi phí sản xuất. Trong môi trường sản xuất hiện đại, các doanh nghiệp thường kết hợp nhiều giải pháp kỹ thuật để đạt hiệu quả gia công cao nhất.
10.1. Tối ưu chương trình CNC
Chương trình gia công ảnh hưởng trực tiếp đến thời gian chu kỳ và hiệu suất khoan.
Một số phương pháp tối ưu phổ biến gồm:
- Giảm quãng đường chạy dao không cần thiết.
- Tối ưu trình tự khoan lỗ.
- Áp dụng chu trình khoan tự động (G81, G83, G73…).
- Tận dụng chức năng tăng tốc và giảm tốc thông minh của bộ điều khiển CNC.
- Giảm thời gian thay dao.
Khi chương trình được tối ưu tốt, máy có thể tăng năng suất từ 10–30% mà không cần nâng cấp thiết bị.
10.2. Lựa chọn dao phù hợp
Dao khoan là yếu tố quyết định khả năng gia công ở tốc độ cao.
Một số nguyên tắc lựa chọn:
| Điều kiện gia công | Dao khuyến nghị |
| Thép carbon | HSS-Co hoặc Carbide |
| Inox | Carbide phủ TiAlN |
| Nhôm | Dao góc xoắn lớn |
| Khoan sâu | Gun Drill hoặc Deep Hole Drill |
| Sản lượng lớn | Dao gắn mảnh Insert Drill |
Việc sử dụng đúng loại dao có thể giúp tăng tốc độ khoan từ 20–50% so với lựa chọn không phù hợp.
10.3. Áp dụng công nghệ khoan tốc độ cao
Khoan tốc độ cao (High Speed Drilling) đang được nhiều nhà máy áp dụng nhằm rút ngắn thời gian sản xuất.
Đặc điểm của công nghệ này:
- Tốc độ trục chính rất cao.
- Dao carbide chất lượng cao.
- Hệ thống làm mát áp suất lớn.
- Bộ điều khiển CNC xử lý nhanh.
Ưu điểm:
- Tăng năng suất.
- Bề mặt lỗ đẹp hơn.
- Giảm thời gian chu kỳ.
- Tăng tuổi thọ dao nếu thiết lập đúng.
10.4. Tự động hóa quy trình gia công
Các hệ thống CNC hiện đại cho phép tự động hóa gần như toàn bộ quá trình khoan.
Bao gồm:
- Nạp phôi tự động.
- Gá kẹp tự động.
- Thay dao tự động (ATC).
- Đo kiểm tự động.
- Kết nối MES và ERP.
Nhờ đó doanh nghiệp có thể:
- Giảm nhân công.
- Giảm lỗi vận hành.
- Tăng tính ổn định sản xuất.
- Hoạt động liên tục nhiều ca.
10.5. Giám sát tình trạng dao cắt
Một trong những nguyên nhân khiến tốc độ khoan CNC không đạt hiệu quả là dao bị mòn nhưng không được phát hiện kịp thời.
Các dòng máy hiện đại thường được trang bị các hệ thống sau:
- Cảm biến tải spindle.
- Cảm biến rung động.
- Giám sát tuổi thọ dao.
- Hệ thống cảnh báo thay dao.
Lợi ích:
- Tránh gãy dao đột ngột.
- Giảm phế phẩm.
- Duy trì tốc độ cắt tối ưu.
- Nâng cao độ ổn định sản xuất.
11. Giải pháp máy CNC gia công tốc độ cao tại Automech
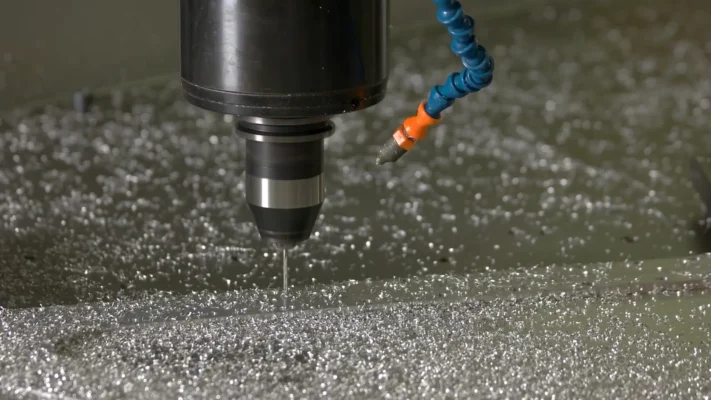
Tốc độ khoan cnc ổn định giúp hạn chế tình trạng cháy cạnh hoặc nứt vỡ vật liệu trong quá trình gia công
Để khai thác hiệu quả các thông số tốc độ khoan CNC, doanh nghiệp cần lựa chọn thiết bị có độ cứng vững cao, khả năng điều khiển chính xác và đáp ứng yêu cầu sản xuất lâu dài.
11.1. Các dòng máy CNC gia công kim loại
Automech cung cấp nhiều giải pháp gia công CNC cho ngành cơ khí và kết cấu thép như:
- Máy khoan CNC thép tấm.
- Máy khoan CNC dầm H.
- Máy khoan CNC thép hình.
- Máy cắt laser Fiber CNC.
- Máy gia công kết cấu thép tự động.
- Hệ thống sản xuất kết cấu thép được tích hợp đồng bộ.
Các hệ thống được thiết kế nhằm đảm bảo tốc độ gia công cao nhưng vẫn duy trì độ chính xác ổn định.
11.2. Giải pháp gia công tốc độ cao cho doanh nghiệp
Mỗi doanh nghiệp có nhu cầu sản xuất khác nhau về vật liệu, sản lượng và mức độ tự động hóa. Automech hỗ trợ xây dựng các giải pháp: Khoan CNC tốc độ cao cho thép tấm, Khoan dầm và kết cấu thép tự động, Hệ thống khoan kết hợp taro, Dây chuyền gia công CNC đồng bộ. Mục tiêu là giúp doanh nghiệp tối ưu năng suất, giảm chi phí sản xuất và nâng cao khả năng cạnh tranh.
11.3. Tư vấn lựa chọn máy theo nhu cầu sản xuất
Trước khi đề xuất giải pháp, đội ngũ kỹ thuật sẽ đánh giá các yếu tố như: Loại vật liệu gia công, độ dày vật liệu, kích thước chi tiết, sản lượng sản xuất, ngân sách đầu tư. Dựa trên các thông tin này, doanh nghiệp có thể lựa chọn cấu hình máy phù hợp, tránh tình trạng đầu tư thiếu hoặc dư công suất.
11.4. Đào tạo vận hành và lập trình CNC
Bên cạnh việc cung cấp thiết bị, Automech còn hỗ trợ đào tạo vận hành nhằm giúp khách hàng nhanh chóng khai thác tối đa hiệu quả của hệ thống. Nội dung đào tạo bao gồm: Vận hành máy CNC, lập trình cơ bản, tối ưu thông số cắt, quản lý dao cụ, bảo dưỡng định kỳ. Nhờ đó, doanh nghiệp có thể giảm thời gian làm quen và nhanh chóng đưa thiết bị vào sản xuất.
11.5. Dịch vụ bảo trì và hỗ trợ kỹ thuật
Sau khi bàn giao, Automech tiếp tục đồng hành cùng khách hàng thông qua các dịch vụ: Bảo trì định kỳ, hiệu chuẩn thiết bị, hỗ trợ kỹ thuật từ xa, cung cấp phụ tùng thay thế, nâng cấp phần mềm và phần cứng khi cần thiết. Điều này giúp hệ thống luôn vận hành ổn định và duy trì hiệu suất cao trong suốt vòng đời sử dụng.
12. Câu hỏi thường gặp về tốc độ khoan CNC
12.1. Tốc độ khoan CNC bao nhiêu là phù hợp?
Không có một giá trị cố định áp dụng cho mọi trường hợp. Tốc độ khoan phù hợp phụ thuộc vào vật liệu gia công, đường kính mũi khoan, vật liệu dao cắt và khả năng vận hành của máy CNC.
12.2. Tốc độ khoan inox khác gì so với thép?
So với thép carbon, inox có độ dẻo cao hơn và sinh nhiệt lớn hơn trong quá trình cắt. Vì vậy tốc độ khoan thường thấp hơn, đồng thời yêu cầu hệ thống làm mát và dao cắt chất lượng cao để đảm bảo tuổi thọ dụng cụ.
12.3. Cách tính RPM khi khoan CNC như thế nào?
Tốc độ trục chính được xác định theo công thức:
RPM = (1000 × Vc) / (π × D)
Trong đó:
- Vc là tốc độ cắt (m/phút).
- D đại diện cho kích thước đường kính của mũi khoan (mm).
Đây là công thức cơ bản được sử dụng phổ biến trong gia công CNC.
12.4. Tại sao mũi khoan CNC nhanh bị gãy?
Mũi khoan CNC nhanh bị gãy thường do thiết lập thông số gia công chưa phù hợp, chẳng hạn như tốc độ cắt quá cao hoặc lượng tiến dao không tối ưu. Ngoài ra, dao bị mòn, hệ thống làm mát không hiệu quả, phôi rung lắc hoặc gá kẹp không chắc chắn cũng là những nguyên nhân phổ biến làm giảm tuổi thọ dao và tăng nguy cơ gãy mũi khoan trong quá trình gia công.
12.5. Làm sao để tăng tốc độ khoan mà vẫn đảm bảo tuổi thọ dao?
Việc nâng cao tốc độ khoan CNC cần được thực hiện song song với các biện pháp bảo vệ dao cụ. Doanh nghiệp nên sử dụng mũi khoan carbide chất lượng cao, thiết lập RPM và Feed Rate phù hợp với vật liệu gia công, kết hợp hệ thống làm mát ổn định để kiểm soát nhiệt độ vùng cắt. Ngoài ra, việc giám sát độ mòn dao định kỳ và lựa chọn chu trình khoan tối ưu cũng góp phần kéo dài tuổi thọ dụng cụ, giảm chi phí thay thế và duy trì chất lượng gia công nhất quán.
13. Kết luận
13.1. Tầm quan trọng của việc lựa chọn tốc độ khoan CNC phù hợp
Trong gia công CNC, tốc độ khoan đóng vai trò quyết định đến hiệu quả sản xuất tổng thể. Khi được tính toán và thiết lập đúng, thông số này sẽ giúp đảm bảo chất lượng lỗ khoan, tối ưu năng suất gia công, giảm chi phí sản xuất và kéo dài tuổi thọ dao cụ. Đây cũng là một trong những yếu tố quan trọng giúp doanh nghiệp nâng cao hiệu quả vận hành và duy trì chất lượng sản phẩm ổn định.
13.2. Các nguyên tắc tối ưu năng suất và tuổi thọ dao
Hiệu quả gia công CNC không chỉ phụ thuộc vào công suất máy mà còn đến từ việc tối ưu các thông số công nghệ. Doanh nghiệp cần lựa chọn mũi khoan phù hợp, tính toán RPM chính xác, thiết lập Feed Rate tương ứng với vật liệu gia công và điều kiện cắt thực tế. Đồng thời, hệ thống làm mát cần được duy trì ổn định và dao cụ phải được kiểm tra định kỳ để đảm bảo luôn hoạt động trong trạng thái tốt nhất.
13.3. Liên hệ Automech để được tư vấn giải pháp CNC hiệu quả cho doanh nghiệp
Nếu doanh nghiệp đang tìm kiếm giải pháp gia công CNC năng suất cao cho ngành cơ khí, kết cấu thép hoặc sản xuất công nghiệp, Automech có thể hỗ trợ tư vấn lựa chọn thiết bị và cấu hình phù hợp với nhu cầu thực tế. Với kinh nghiệm triển khai nhiều hệ thống CNC cho nhà máy cơ khí, Automech giúp khách hàng tối ưu thông số gia công, nâng cao năng suất, giảm chi phí vận hành và tăng hiệu quả sản xuất trong dài hạn.
Công ty Cổ phần Thiết bị và Giải pháp Cơ khí Automech
Trụ sở chính: Số 285 đường Phúc Lợi, P. Phúc Lợi, TP. Hà Nội
Chi Nhánh Đà Nẵng: Số 20 đường Nguyễn Sinh Sắc, P. Hoà Khánh, TP. Đà Nẵng
Chi Nhánh HCM: Số 84 đường 10 KĐT Vạn Phúc, P. Hiệp Bình, TP. Hồ Chí Minh
Đường dây nóng: 0987 899 347
Website: automech.vn
Fanpage: Automech Life