



Mâm chia độ máy phay là gì? Hướng dẫn chọn đúng chuẩn CNC
Mâm chia độ máy phay là thiết bị then chốt giúp mở rộng khả năng gia công của máy phay, cho phép định vị và chia góc chính xác khi thực hiện các chi tiết phức tạp như bánh răng, rãnh xoắn hay gia công nhiều mặt. Với cơ cấu trục vít – bánh vít đặc trưng, mâm chia độ máy phay không chỉ đảm bảo độ chính xác cao mà còn quyết định trực tiếp đến chất lượng sản phẩm. Bài viết này sẽ phân tích toàn diện từ phân loại, cấu tạo, nguyên lý vận hành đến phương pháp tính chia độ, ứng dụng thực tế và giải pháp bảo trì, giúp tối ưu độ chính xác và hiệu quả trong gia công cơ khí hiện đại.
1. Mâm chia độ máy phay là gì?
1.1. Định nghĩa mâm chia độ máy phay
Mâm chia độ (dividing head hoặc indexing head) là một thiết bị cơ khí chính xác được lắp trên bàn máy phay, có chức năng chia chi tiết gia công thành các phần góc bằng nhau một cách có kiểm soát. Nói một cách dễ hiểu, khi bạn cần phay một bánh răng có 36 răng, thay vì phải đo góc thủ công từng răng, mâm chia độ sẽ tự động quay chi tiết đi đúng một lượng góc sau mỗi lần cắt. Đây là “trợ thủ đắc lực” biến máy phay 3 trục thông thường thành thiết bị có khả năng gia công đa trục.
1.2. Chức năng chính trong gia công CNC/cơ khí
- Chia đều chu vi: Tạo ra các đặc điểm hình học cách đều nhau như răng bánh răng, lỗ trên mặt bích, rãnh then hoa.
- Quay góc bất kỳ: Gia công các bề mặt có góc nghiêng chính xác (ví dụ đầu ren, mặt côn đa giác).
- Tạo chuyển động chạy dao tròn: Kết hợp với trục chính máy phay để cắt rãnh xoắn (helical groove) trên dao xoắn, trục vít.
- Định vị phôi ở các góc khác nhau: Gia công chi tiết có nhiều mặt (hộp, trục khuỷu, khuôn) mà không cần gá lại nhiều lần.
1.3. Vai trò trong gia công chính xác
Mâm chia độ là thiết bị quyết định đến hai yếu tố cốt lõi của độ chính xác:
- Sai số góc (tính bằng giây, arcsecond): Mâm chia độ cơ tốt đạt ±30 giây (≈0.008°), mâm CNC có thể đạt ±5 giây.
- Độ lặp lại: Khả năng quay về đúng một vị trí góc sau nhiều lần thao tác.
Nếu không có mâm chia độ, việc gia công bánh răng có module nhỏ hoặc trục then hoa là gần như không thể đạt yêu cầu kỹ thuật. Trong các xưởng cơ khí chính xác, mâm chia độ được xem là thiết bị không thể thiếu bên cạnh máy phay vạn năng.
1.4. Khi nào cần sử dụng mâm chia độ
Bạn nên sử dụng mâm chia độ khi:
- Gia công bánh răng trụ răng thẳng hoặc răng nghiêng (bất kỳ module nào từ 0.5 trở lên).
- Phay rãnh then hoa trên trục (rãnh song song, rãnh xoắn).
- Khoan lỗ trên mặt bích với số lỗ bất kỳ (4, 6, 8, 12, 24, 36…).
- Gia công đa giác đều (lục giác, bát giác, 12 cạnh) trên máy phay thay vì phay trên máy tiện.
- Gia công chi tiết có bề mặt nghiêng phức tạp như đầu cắt, khuôn ép.
- Sản xuất hàng loạt nhỏ các chi tiết cần chia góc chính xác, giúp giảm thời gian gá đặt.
Mâm chia độ máy phay hỗ trợ chia độ góc chính xác cho gia công trên máy phay
2. Tổng quan về mâm chia độ
2.1. Mâm chia độ trong gia công là gì?
Trong gia công cơ khí, “chia độ” là quá trình phân chia một vòng tròn 360° thành số phần bằng nhau. Mâm chia độ là công cụ thực hiện việc này một cách cơ học hoặc điện tử. Có thể hình dung nó như một “bánh xe chỉ góc” cực kỳ chính xác, nơi bạn quay một tay cầm và phôi quay theo đúng một tỷ lệ góc đã được tính toán trước.
2.2. Nguyên lý chia độ cơ bản
Nguyên lý cốt lõi dựa trên bộ truyền trục vít – bánh vít. Trục vít (worm) có dạng ren đơn hoặc ren đôi, gắn với tay quay. Bánh vít (worm wheel) gắn liền với trục chính của mâm (nơi gá phôi). Khi bạn quay tay quay một số vòng xác định, bánh vít quay đi một góc tương ứng. Tỷ số truyền thường gặp là 40:1 (40 vòng tay quay làm phôi quay đúng 1 vòng 360°) hoặc 60:1, 90:1.
Công thức chia độ cơ bản:
text
Số vòng quay tay quay = (Tỷ số truyền) / (Số phần chia)
Ví dụ: Mâm tỷ số 40:1, muốn chia 24 răng → mỗi lần quay tay quay = 40/24 = 1 + 2/3 vòng (1 vòng + 16 lỗ trên vòng lỗ 24).
2.3. Ứng dụng trong máy phay
Trên máy phay, mâm chia độ thường được lắp nằm ngang (trục quay song song với bàn máy) để gia công rãnh, mặt phẳng; hoặc lắp thẳng đứng (trục quay vuông góc với bàn máy) để phay bánh răng đầu ngang. Khi kết hợp với trục chia độ CNC (rotary table), máy phay 3 trục cơ bản trở thành máy phay 4 trục, có thể gia công các chi tiết như cam 3D, cánh tuabin, trục khuỷu.
2.4. Tầm quan trọng trong sản xuất
Trước khi có mâm chia độ, việc chia một vòng tròn thành các phần bằng nhau phải dùng phương pháp vạch dấu thủ công hoặc dùng đĩa chia cố định – rất mất thời gian và kém chính xác. Mâm chia độ đã chuẩn hóa quy trình, cho phép sản xuất các chi tiết cơ khí chính xác với năng suất cao. Ngày nay, ngay cả với máy phay CNC hiện đại, mâm chia độ vẫn giữ vai trò quan trọng trong gia công các chi tiết đối xứng và bánh răng cỡ vừa, nơi mà chi phí cho trục quay CNC tích hợp còn quá cao.
Mâm chia độ máy phay thay thế việc vạch dấu chi độ thủ công giúp nâng cao năng suất và độ chính xác
3. Cấu tạo của mâm chia độ máy phay
3.1. Thân mâm chia độ
Thân (housing) được đúc bằng gang xám (FC250 hoặc FC300) để có độ cứng vững và khả năng giảm chấn động tốt. Thân có dạng chữ U hoặc dạng kín, phía dưới có rãnh chữ T để bắt bu lông cố định xuống bàn máy phay. Trên thân có vạch chia độ thô (góc độ) dạng khắc hoặc dán nhôm. Chất lượng bề mặt thân ảnh hưởng lớn đến độ ổn định khi gia công tải nặng.
3.2. Đĩa chia độ
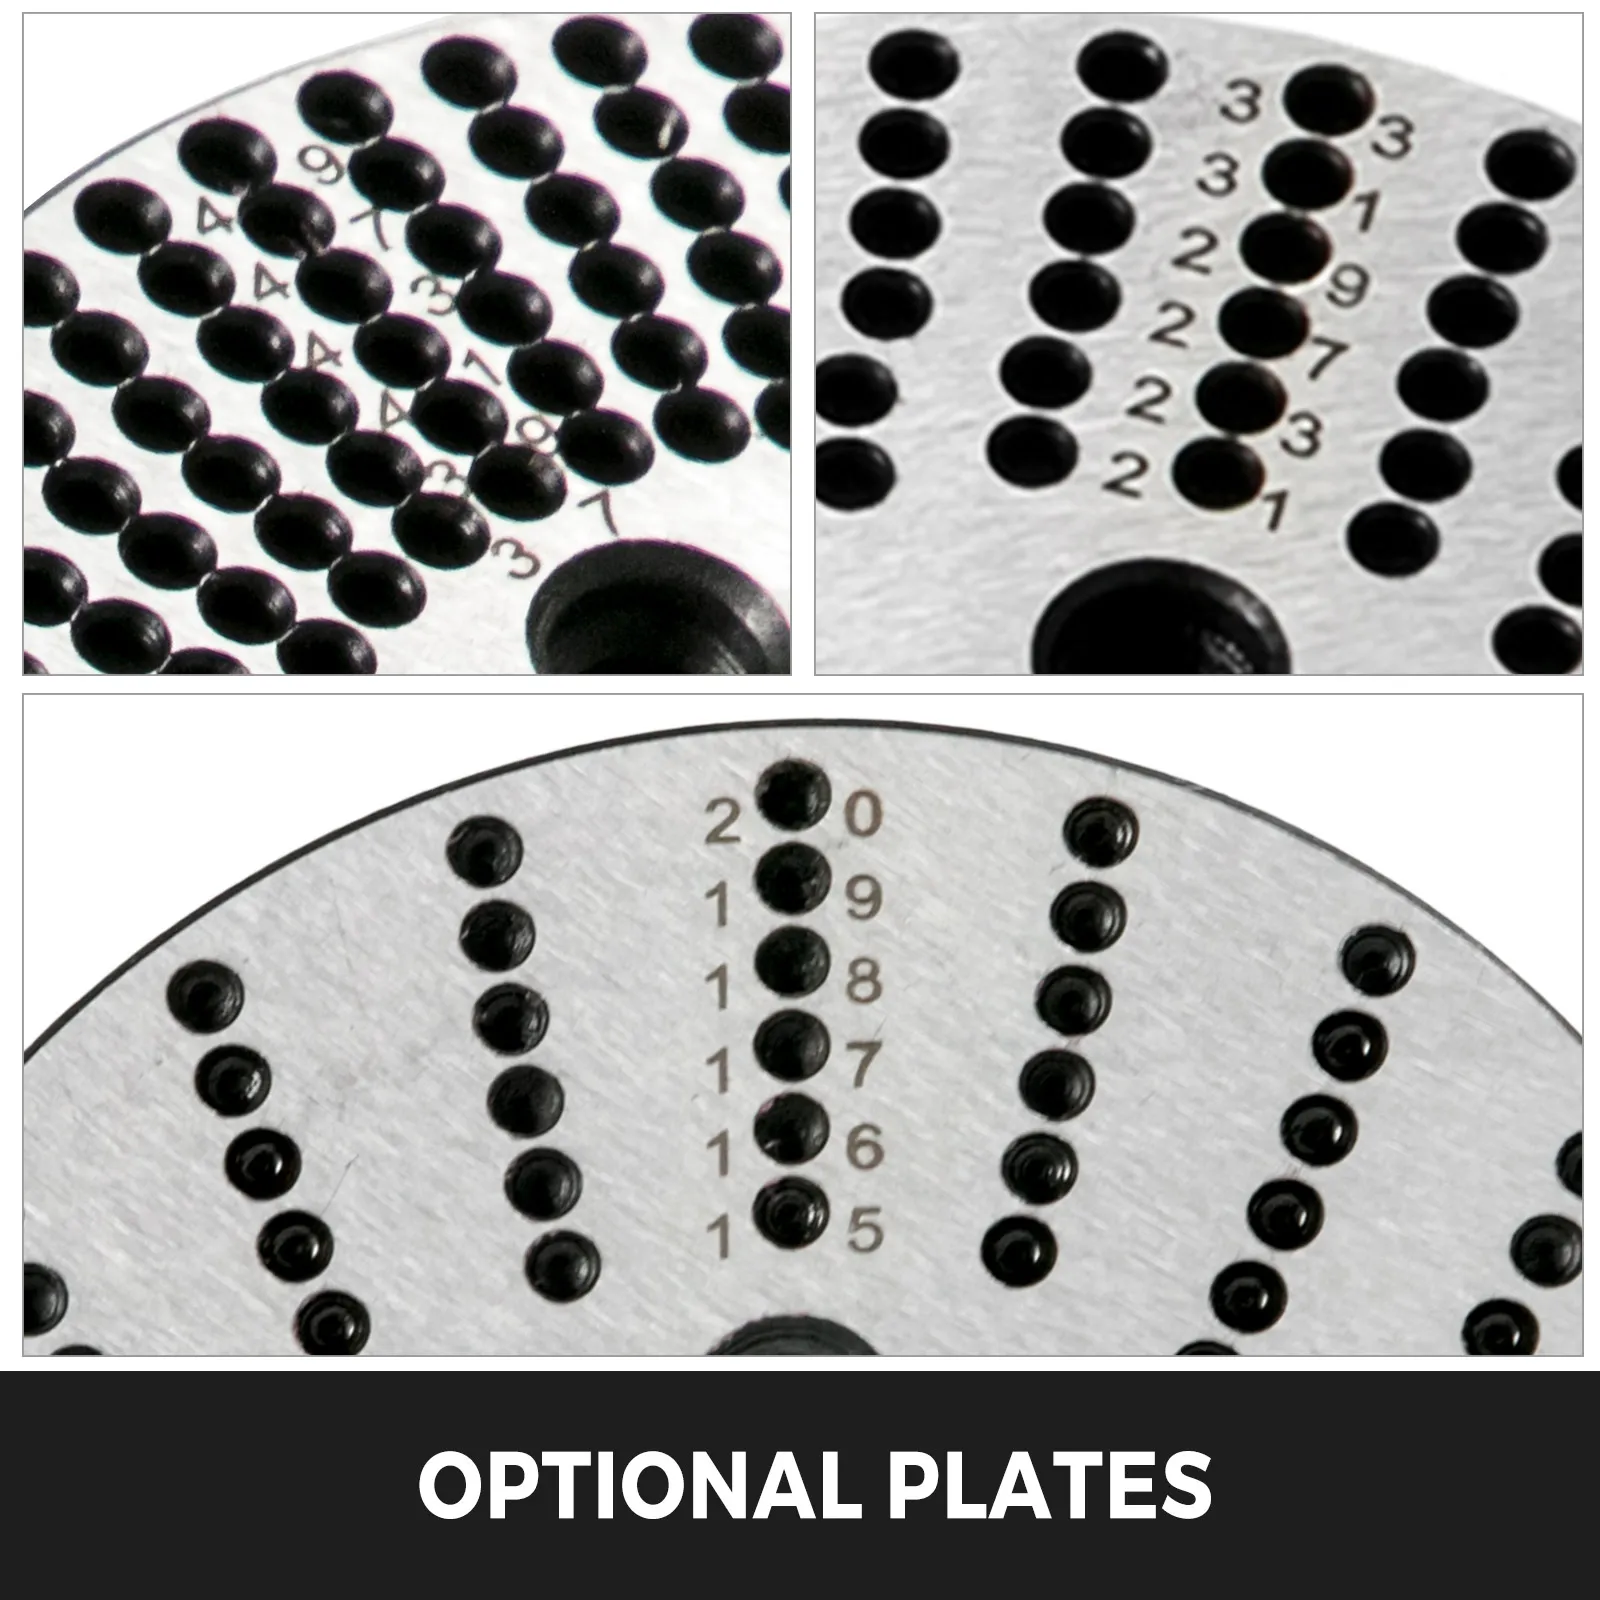
Đĩa chia độ (indexing plate) là bộ phận quan trọng nhất của mâm cơ. Đó là một đĩa tròn có nhiều vòng lỗ (thường 6-12 vòng), mỗi vòng có một số lỗ nhất định (ví dụ 24, 25, 28, 30, 34, 37, 38, 39, 41, 42, 43). Các lỗ này được gia công chính xác với sai số góc cực nhỏ. Mỗi mâm thường đi kèm 2-3 đĩa thay thế cho các dãy số lỗ khác nhau. Khi cần chia độ, bạn chọn vòng lỗ phù hợp để thực hiện phần lẻ vòng quay.
3.3. Trục quay
Trục chính (spindle) của mâm là một trục thép hợp kim đã qua tôi cứng (HRC 55-60), lắp trên hai ổ bi côn đũa cấp chính xác (P4 hoặc P5) để đảm bảo độ cứng vững và độ đảo tâm nhỏ (<0.01mm). Đầu trục có dạng côn Morse (thường là #3 hoặc #4) hoặc côn ISO (BT30, BT40) để lắp mâm cặp hoặc tốc kẹp. Một số mâm cao cấp có lỗ xuyên tâm (through-hole) để gá các chi tiết dài.
3.4. Tay quay và cơ cấu truyền động
Tay quay (handle) được gia cố chắc chắn, có khóa điều chỉnh hành trình. Tay quay nối với trục vít thông qua một bộ bánh răng côn hoặc nối cứng. Trên tay quay có chốt định vị (spring-loaded pin) để cắm vào các lỗ trên đĩa chia. Khi cần quay, bạn rút chốt, quay tay quay số vòng và phần lẻ theo vòng lỗ, sau đó thả chốt để nó cắm vào lỗ tiếp theo. Cơ cấu truyền động có thể có thêm bộ bánh răng thay thế (change gears) để gia công rãnh xoắn.
3.5. Hệ thống khóa và cố định
Để tránh trục chính bị xoay dưới lực cắt, mâm chia độ có hai cấp khóa:
- Khóa sơ cấp: Vít hãm trực tiếp vào thân bánh vít (thường dùng tay vặn).
- Khóa thứ cấp: Cơ cấu kẹp vành ngoài bánh vít (dùng cho gia công nặng).
Trên mâm hiện đại còn có khóa khí nén hoặc thủy lực để tự động hóa.
3.6. Bộ phận gá kẹp
Bao gồm:
- Mâm cặp 3 chấu hoặc 4 chấu (lắp vào đầu trục côn) dùng để kẹp chi tiết tròn.
- Tốc kẹp (faceplate) dạng đĩa có rãnh để bắt bulông kẹp các chi tiết có hình dạng đặc biệt.
- Ủ độ (center) dùng cho các chi tiết dài, chống rung bằng ủ sau.
- Bộ bích kẹp và bu lông chữ T để cố định thân mâm xuống bàn máy.
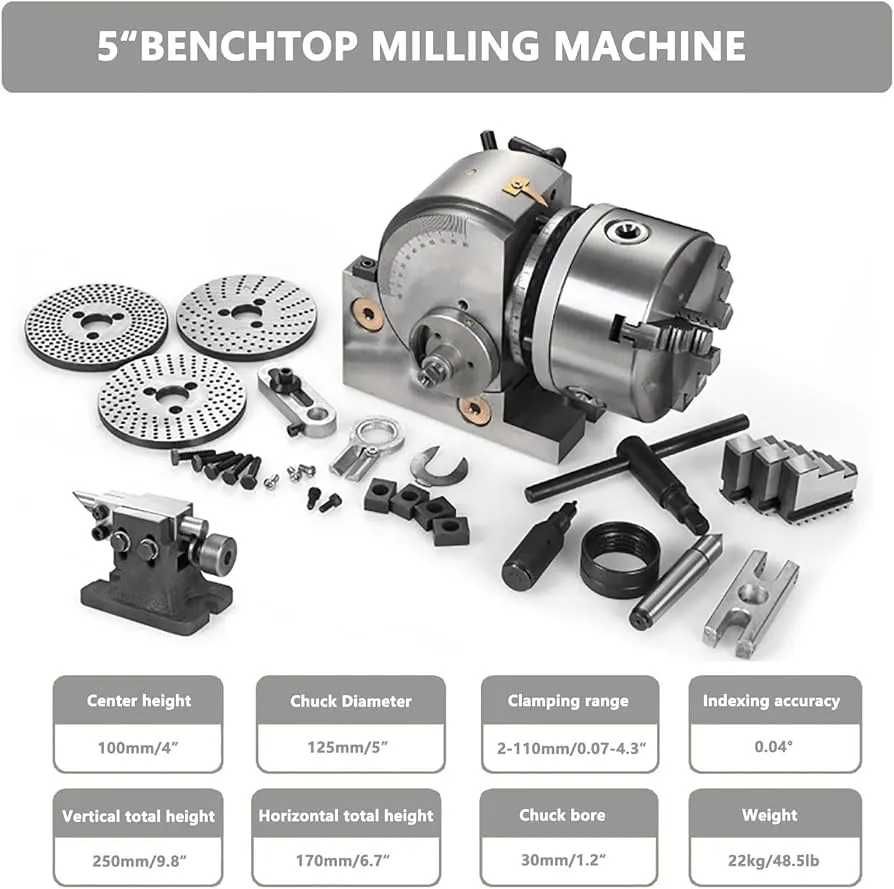
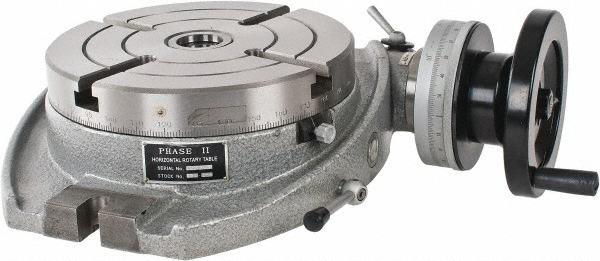
Mâm chia độ máy phay có cấu tạo chính gồm thân, đĩa chia độ, tay quay và cơ cấu truyền động.
4. Nguyên lý hoạt động của mâm chia độ
4.1. Cơ chế chia góc
Khi bạn quay tay quay, trục vít quay và đẩy bánh vít (gắn liền với trục chính) quay. Mỗi một vòng quay của tay quay tương ứng với góc quay của trục chính = 360° / (tỷ số truyền). Với tỷ số 40:1, 1 vòng tay quay = 9° (vì 360/40 = 9°). Với tỷ số 90:1, 1 vòng tay quay = 4°.
Khi cần chia thành N phần, góc quay mỗi phần là 360°/N. Số vòng quay tay quay cần thực hiện là (Tỷ số truyền) / N. Phần nguyên là số vòng quay toàn bộ, phần lẻ được thực hiện bằng cách chọn vòng lỗ có số lỗ phù hợp trên đĩa chia.
4.2. Tính toán bước chia
Công thức tổng quát:
Số vòng quay tay quay = K / N
Trong đó:
- K = tỷ số truyền (40, 60, 90)
- N = số phần cần chia
Ví dụ: K = 40, N = 15 → 40/15 = 2 + 10/15 = 2 + 2/3 vòng. Bạn quay 2 vòng toàn bộ, sau đó quay thêm 2/3 vòng. Để thực hiện 2/3 vòng, chọn vòng lỗ có số lỗ là bội số của 3 (ví dụ 18 lỗ). 2/3 vòng = 2/3 × 18 = 12 lỗ. Bạn quay tay quay thêm 12 lỗ trên vòng 18 lỗ.
Mẹo: Luôn chọn vòng lỗ có số lỗ chia hết cho mẫu số của phân số lẻ.
4.3. Cách điều chỉnh góc quay
Đối với mâm cơ:
- Xác định N (số phần chia).
- Tính toán số vòng + lẻ lỗ.
- Chọn đĩa chia có vòng lỗ phù hợp.
- Điều chỉnh cần chốt của tay quay để nó chỉ cắm vào đúng vòng lỗ đó.
- Thực hiện quay và khóa mâm sau mỗi lần gia công.
Đối với mâm CNC:
- Nhập trực tiếp góc quay (ví dụ 30°) hoặc số phần chia (ví dụ 12) vào bộ điều khiển.
- Máy tự động quay và dừng chính xác.
- Có thể lập trình tuần tự nhiều góc khác nhau.
4.4. Đảm bảo độ chính xác khi gia công
Độ chính xác khi chia độ phụ thuộc vào:
- Độ chính xác của đĩa chia và trục vít – bánh vít: Mâm tốt có sai số tích lũy dưới ±1 phút góc.
- Kỹ năng căn chỉnh tâm: Trục quay của mâm phải đồng tâm với tâm trục chính máy phay (trong trường hợp phay bánh răng).
- Khóa mâm chắc chắn: Mỗi khi kết thúc quay, phải khóa mâm trước khi cắt để tránh rung động làm xô lệch góc.
- Bù sai số: Với mâm CNC, có thể lập trình bù độ dơ (backlash) của bộ truyền trục vít.
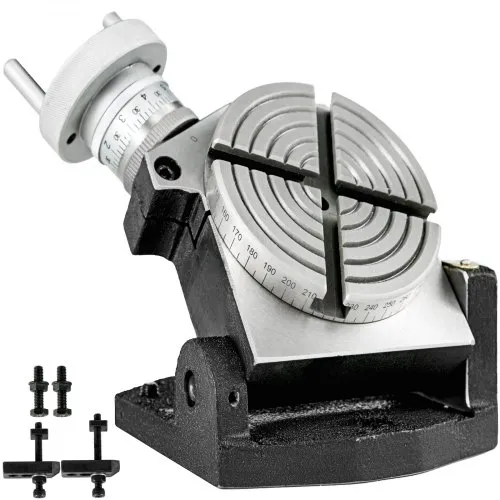
Mâm chia độ máy phay hoạt động dựa trên nguyên lý truyền động quay và định vị chính xác để xoay chi tiết theo vị trí góc cài đặt.
5. Các loại mâm chia độ máy phay phổ biến
5.1. Mâm chia độ cơ khí
Đây là loại cơ bản nhất, vận hành bằng tay quay kết hợp đĩa chia lỗ. Ưu điểm: giá rẻ, bền, không cần điện, phù hợp gia công nhỏ lẻ. Nhược điểm: tốc độ chậm, sai số do thao tác thủ công, khó gia công rãnh xoắn. Phổ biến với đường kính mâm 160mm – 250mm, tỷ số 40:1. Dùng cho máy phay vạn năng.
5.2. Mâm chia độ vạn năng
Là mâm cơ nhưng được trang bị thêm bộ bánh răng thay thế để nối với trục vít me bàn máy dọc (hoặc trục chính phụ). Nhờ đó, khi bàn máy chạy dao dọc, mâm sẽ tự động quay, tạo ra rãnh xoắn (helical). Đây là loại mâm phổ biến nhất trong các xưởng cơ khí truyền thống để phay dao phay ngón xoắn, trục vít, bánh răng nghiêng.
5.3. Mâm chia độ CNC (rotary table)
Mâm CNC sử dụng động cơ servo hoặc động cơ bước tích hợp, điều khiển qua bộ điều khiển CNC (thường là trục thứ tư – A axis). Ưu điểm: độ chính xác cao (encoder 1000-5000 xung/vòng), quay liên tục với tốc độ cao (đến 50 vòng/phút), lập trình góc tùy ý, tự động khóa mâm bằng khí nén/thủy lực. Nhược điểm: giá cao, phải có hệ CNC tương thích.
5.4. Mâm chia độ 3 chấu / 4 chấu
Thực chất đây là mâm cặp được lắp trên mâm chia độ, không phải một loại mâm riêng biệt. Mâm cặp 3 chấu tự định tâm dùng cho chi tiết tròn đều, mâm cặp 4 chấu độc lập dùng cho chi tiết lệch tâm hoặc hình chữ nhật. Khi kết hợp, bạn có thể gá chi tiết một cách linh hoạt.
5.5. Mâm chia độ nghiêng
Đây là loại mâm có thể xoay thân máy lên một góc từ 0° đến 90° so với bàn máy (hoặc đến 110° với một số hãng). Rất hữu ích khi cần phay mặt côn, rãnh chữ V nghiêng, hoặc các chi tiết có bề mặt phức tạp mà không thể gá thẳng đứng hoặc nằm ngang. Thường có hai đế chia độ: một cho góc quay quanh trục chính, một cho góc nghiêng thân.
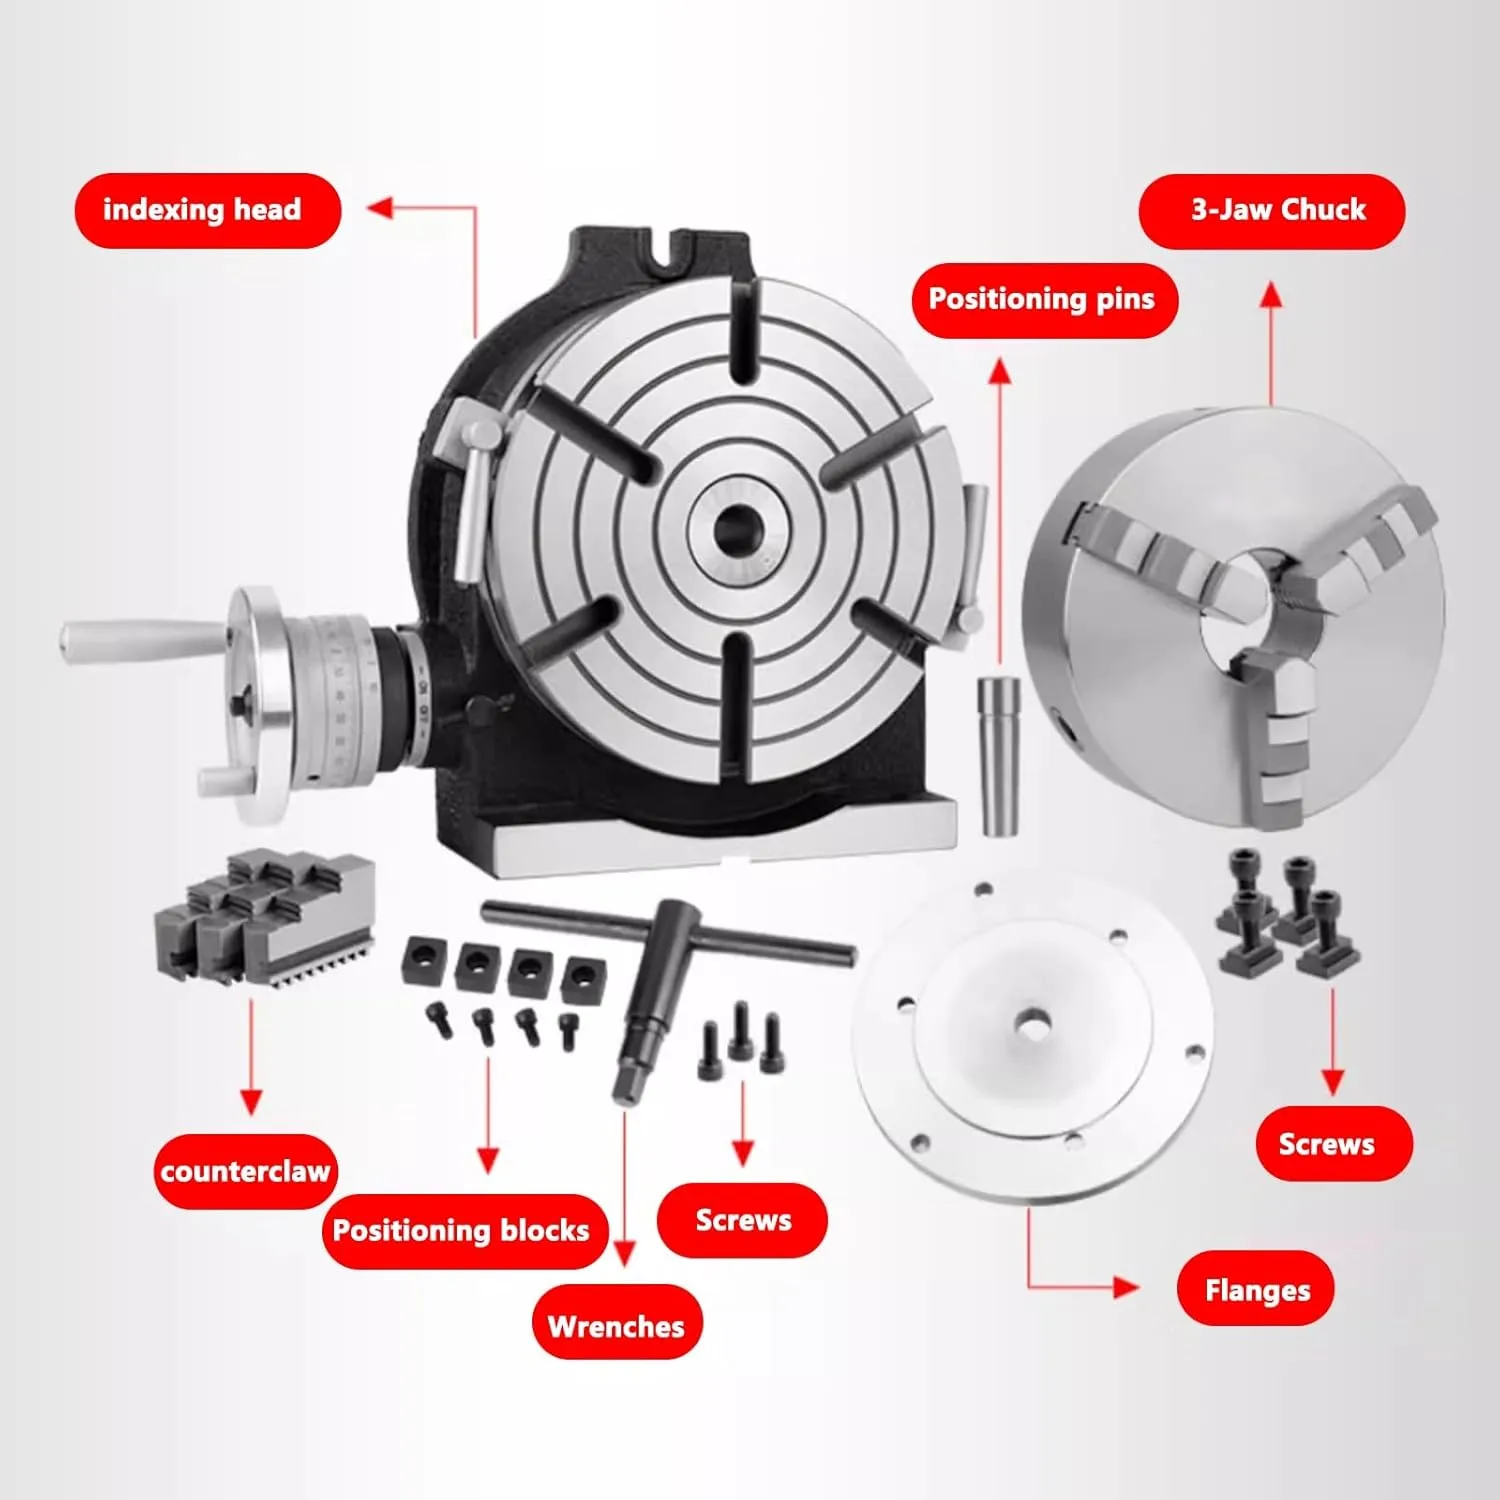
Mâm chia độ máy phay được phân loại theo cấu tạo và chức năng sử dụng riêng
6. Thông số kỹ thuật quan trọng mâm chia độ máy phay
6.1. Đường kính mâm
Đường kính danh nghĩa của mặt bích kẹp (faceplate) hoặc mâm cặp, thường từ 160mm đến 400mm. Chọn kích thước sao cho phôi không vượt quá đường kính mâm quá 20% để tránh mất cân bằng và rung. Mâm 160mm thích hợp cho máy phay bàn 600×300, mâm 250mm cho máy 800×400, mâm 320mm cho máy 1000×500.
6.2. Tỷ số truyền
Tỷ số giữa số vòng quay tay quay và số vòng quay trục chính. Phổ biến:
- 40:1: Tiêu chuẩn cho hầu hết mâm cơ và CNC.
- 60:1: Dùng cho mâm độ chính xác cao, phay bánh răng nhỏ.
- 90:1: Dùng cho mâm cỡ lớn, tải nặng.
- 180:1: Mâm giảm tốc cao, dùng trong đồ gá chuyên dụng.
Tỷ số càng lớn, mô-men giữ càng cao nhưng tốc độ quay tối đa càng thấp.
6.3. Độ chính xác chia độ
Được biểu thị bằng giây góc (″):
- Mâm cơ thường: ±60″ đến ±90″ (≈ ±0.017° – ±0.025°)
- Mâm cơ chính xác cao (Vertex, Yuasa): ±30″
- Mâm CNC tầm trung (Tanshing, Shantou): ±15″
- Mâm CNC cao cấp (Tsudakoma, Nikken): ±5″
- Mâm CNC absolute (Fanuc, Haas): ±2″
Đối với hầu hết gia công bánh răng cấp 8-9, sai số ±30″ là chấp nhận được.
6.4. Khả năng tải
Tải trọng tối đa (kg) mà mâm có thể chịu được khi gia công, bao gồm trọng lượng chi tiết và lực cắt. Thường được phân loại:
- Mâm 160mm: tải 40-60 kg
- Mâm 200mm: tải 80-120 kg
- Mâm 250mm: tải 150-200 kg
- Mâm 320mm: tải 250-350 kg
- Mâm 400mm: tải 400-600 kg
Cần lưu ý tải trọng động khi gia công phay có thể lớn hơn tải tĩnh nhiều lần. Nên chọn mâm có tải trọng danh định gấp 2-3 lần trọng lượng phôi.
6.5. Góc nghiêng
Đối với mâm chia độ vạn năng có thể nghiêng, thông số này cho biết dải góc nghiêng (ví dụ: 0° đến 90° hoặc -5° đến 110°). Độ chính xác khi nghiêng thường được đảm bảo bằng bàn độ (vernier scale) có độ chia 5 phút hoặc 1 phút. Mâm CNC nghiêng (trục A + B hoặc A + C) có thể đạt độ chính xác ±10″.
7. Ứng dụng của mâm chia độ máy phay
7.1. Gia công bánh răng
Gia công bánh răng là ứng dụng phổ biến. Bánh răng trụ răng thẳng được phay bằng dao phay module (dạng đĩa hoặc dao phay ngón chuyên dụng) trên máy phay ngang. Mâm chia độ quay đều mỗi răng một góc. Quy trình:
- Tính số răng N.
- Quay mâm mỗi lần cắt = 360°/N.
- Dùng dao phay rãnh để cắt từng răng.
Với bánh răng nghiêng, cần kết hợp chạy dao dọc bàn máy và quay mâm đồng thời nhờ bộ bánh răng thay thế.
7.2. Gia công chi tiết nhiều cạnh
Các chi tiết như đai ốc 6 cạnh, đầu bu-lông, mặt bích 8 lỗ, bánh cóc, cam đa giác đều được gia công nhanh chóng bằng mâm chia độ. Thay vì phải gá lại từng mặt, bạn chỉ cần quay mâm sau mỗi lần cắt. Thời gian gá đặt giảm đi rõ rệt, đặc biệt khi sản xuất hàng loạt nhỏ.
7.3. Gia công trục và chi tiết tròn
Trục then hoa, trục then bán nguyệt, trục có các rãnh dọc ở các góc xác định (ví dụ rãnh cách nhau 120°) đều cần đến mâm chia độ. Ngoài ra, mâm còn được dùng để gia công các rãnh vòng tròn không liên tục (groove trên mặt đầu) bằng cách quay phôi dưới dao phay đứng.
7.4. Gia công chi tiết phức tạp
Khi kết hợp mâm chia độ với bàn máy 3 trục, bạn có thể gia công các bề mặt 3D dạng tròn xoay đơn giản như:
- Cam mặt đầu (end cam)
- Rãnh dẫn hướng xoắn ốc
- Cánh bơm dạng xoắn
- Khuôn ép có góc nghiêng
Mâm CNC còn cho phép gia công liên tục (full 4-axis) với lập trình CAM, tạo ra các chi tiết như cánh tuabin, chân vịt, trục khuỷu.
7.5. Sản xuất hàng loạt
Trong sản xuất hàng loạt vừa và nhỏ (10-1000 chi tiết), mâm chia độ giúp giảm thời gian gá đặt và tăng tính nhất quán. Bạn có thể thiết kế đồ gá chuyên dụng kết hợp mâm chia độ để gia công nhiều mặt trên cùng một phôi mà không cần tháo ra lắp lại. Khi kết hợp với bộ điều khiển CNC rẻ tiền (ví dụ retrofit bằng động cơ bước), mâm cơ trở thành mâm CNC tự động với chi phí hợp lý.
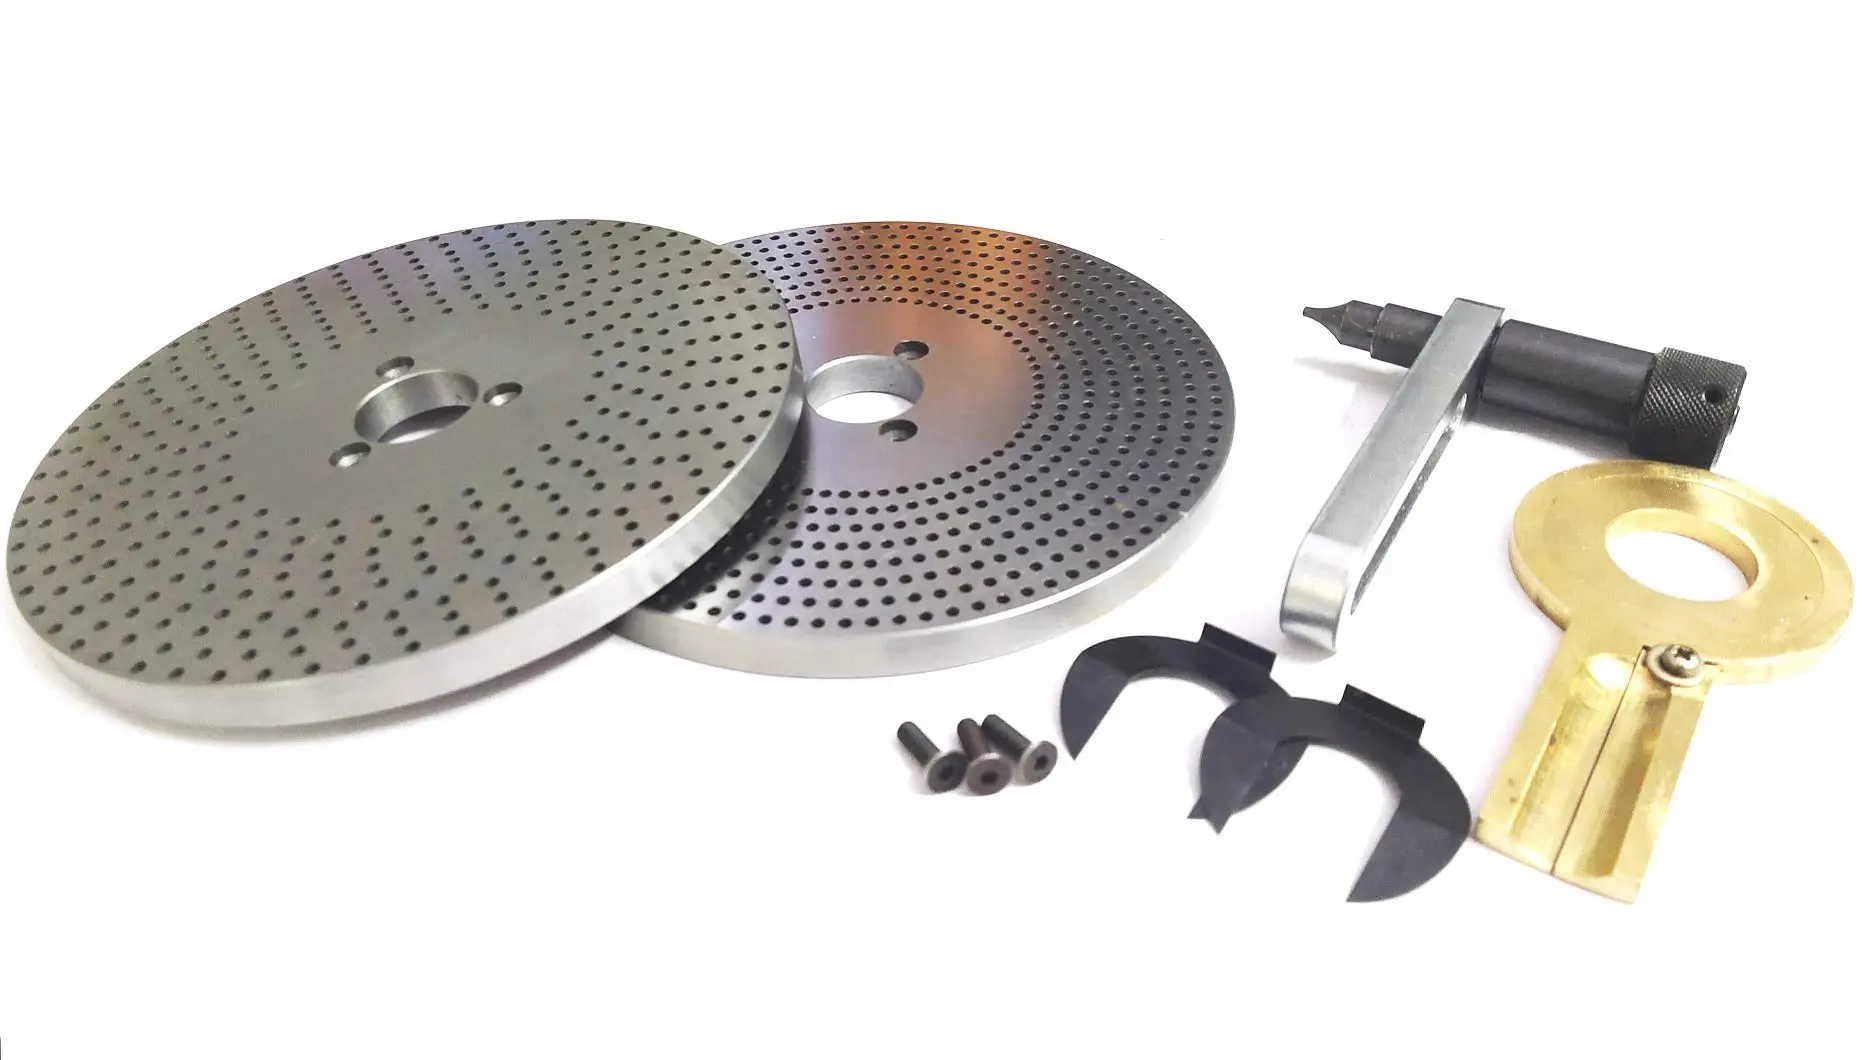
Mâm chia độ máy phay được ứng dụng phổ biến cho gia công hàng loạt các chi tiết đối xứng
8. Ưu điểm của mâm chia độ
8.1. Tăng độ chính xác
Mâm chia độ loại bỏ sai số do vạch dấu thủ công hoặc đo góc bằng thước đo độ. Với đĩa chia lỗ chính xác hoặc encoder servo, bạn có thể đạt được độ trùng lặp lên đến vài giây góc. Điều này đặc biệt quan trọng trong chế tạo bánh răng, nơi sai số góc sẽ gây ra hiện tượng va đập và ồn khi ăn khớp.
8.2. Gia công linh hoạt
Một mâm chia độ có thể xử lý vô số loại chi tiết: từ trục nhỏ 10mm đến phôi 200kg, từ bánh răng module 0.5 đến then hoa kích thước lớn. Bằng cách thay đổi đĩa chia hoặc lập trình góc, bạn có thể chuyển đổi giữa các dạng chi tiết chỉ trong vài phút.
8.3. Tăng năng suất
So với phương pháp gá lặp lại thủ công (mỗi lần cắt một mặt phải tháo, xoay, đo lại), mâm chia độ giảm thời gian gá đặt xuống còn 1/5 đến 1/10. Với mâm CNC, có thể gia công liên tục nhiều chi tiết trên cùng một trục, kết hợp với thay dao tự động (ATC), năng suất tăng gấp 3-5 lần.
8.4. Dễ sử dụng
Mâm chia độ cơ học chỉ cần một vài giờ hướng dẫn là người thợ có thể vận hành thành thạo. Công thức tính chia độ được lập sẵn thành bảng tra, không cần tính toán phức tạp. Mâm CNC cũng có giao diện thân thiện, chỉ cần nhập số phần chia hoặc góc độ.
8.5. Phù hợp nhiều loại máy
Bất kỳ máy phay đứng hoặc ngang nào có rãnh chữ T trên bàn đều có thể lắp mâm chia độ. Các máy phay mini để bàn cũng có thể sử dụng mâm cỡ nhỏ 100mm. Ngoài ra, mâm chia độ còn dùng được trên máy mài, máy khoan cần, máy doa tọa độ.
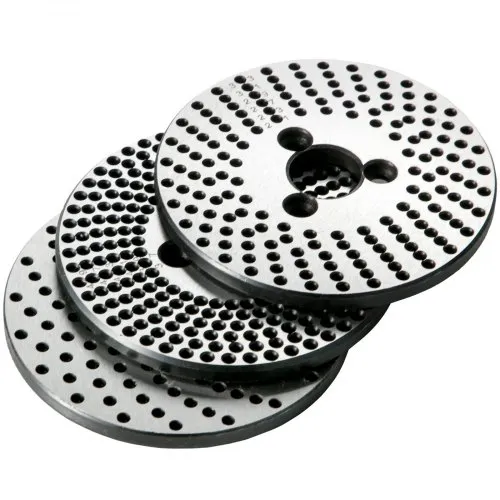
Mâm chia độ máy phay được ứng dụng phổ biến nhờ ưu điểm dễ dàng sử dụng và linh hoạt cho sản xuất
9. Nhược điểm mâm chia độ máy phay cần lưu ý
9.1. Yêu cầu kỹ năng vận hành
Với mâm cơ, việc tính toán nhầm số lỗ hoặc quay sai hướng sẽ dẫn đến hỏng cả loạt chi tiết. Người thợ phải thành thạo các phép tính phân số, biết cách chọn vòng lỗ thích hợp, và thao tác quay tay quay dứt khoát, tránh rung lắc. Mâm CNC tuy dễ hơn nhưng cũng đòi hỏi hiểu biết về lập trình trục quay.
9.2. Cần tính toán chia độ
Không phải mọi số chia đều có thể thực hiện dễ dàng. Với mâm cơ, nếu N (số phần) không phải là ước số của tỷ số truyền nhân với số lỗ trên đĩa, bạn không thể chia chính xác. Ví dụ, với tỷ số 40:1 và đĩa có sẵn các vòng lỗ 24, 25, 28, 30, 34, 37, 38, 39, 41, 42, 43, thì không thể chia 49 phần chính xác (vì 40/49 không quy được về phân số có mẫu số nằm trong các số lỗ đó). Khi đó phải dùng phương pháp chia vi sai (differential indexing) phức tạp hơn.
9.3. Hạn chế với chi tiết phức tạp cao
Mâm chia độ cơ không thể thực hiện các đường cong 3D liên tục như gia công chân vịt, cánh tuabin dạng khí động, hoặc các bề mặt tự do. Những chi tiết này đòi hỏi trục quay CNC liên tục (full 5-axis) và phần mềm CAM chuyên dụng. Mâm cơ chỉ thích hợp với các chi tiết có tính chất lặp lại theo chu kỳ hoặc đối xứng.
9.4. Phụ thuộc máy phay
Độ chính xác cuối cùng của chi tiết gia công bằng mâm chia độ còn phụ thuộc vào độ cứng vững, độ chính xác của máy phay (độ đảo trục chính, độ song song giữa bàn máy và trục chính). Nếu máy phay đã cũ, có độ dơ (backlash) lớn, mâm chia độ dù tốt đến đâu cũng không thể cho ra sản phẩm đạt yêu cầu.
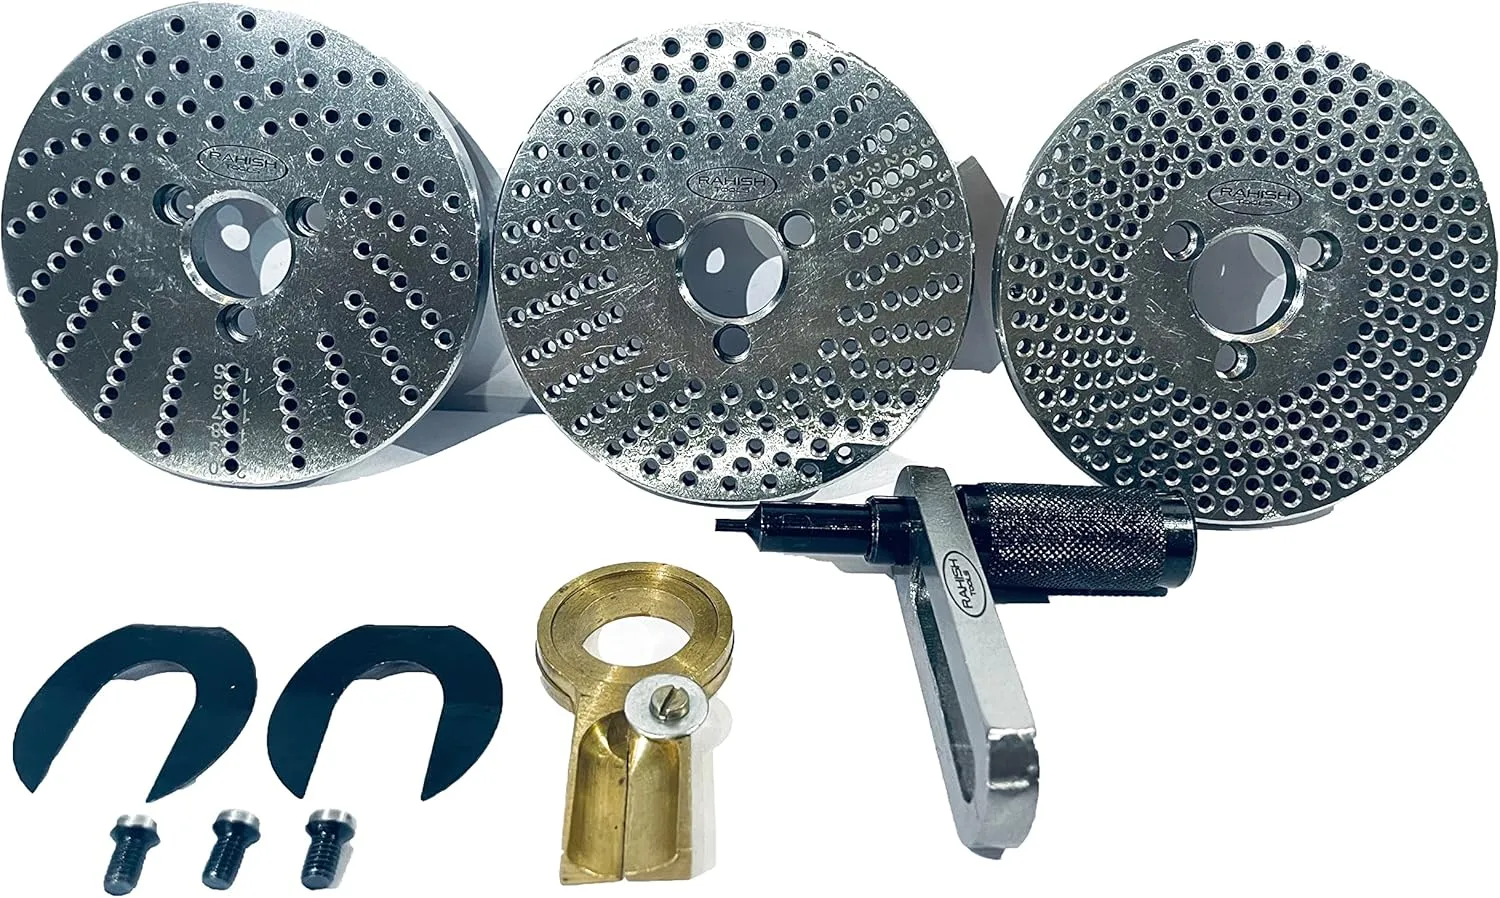
Mâm chia độ máy phay cần lưu ý đến tính toán chia độ, hạn chế với các chi tiết biên dạng 3D phức tạp.
10. So sánh mâm chia độ cơ và CNC
10.1. Độ chính xác
| Đặc điểm | Mâm cơ | Mâm CNC |
| Sai số góc điển hình | ±30″ – ±90″ | ±5″ – ±15″ |
| Độ lặp lại | Phụ thuộc kỹ năng | ±2″ – ±5″ |
| Sai số tích lũy | Có (do nhiều lần quay tay) | Hầu như không (encoder tuyệt đối) |
Mâm CNC vượt trội hơn hẳn, đặc biệt khi cần gia công nhiều lần chia (trên 50 lần).
10.2. Tốc độ gia công
Mâm cơ: mỗi lần chia mất 10-20 giây (quay tay, khóa, nhả chốt). Gia công bánh răng 60 răng mất thêm 10-20 phút chỉ cho thao tác chia.
Mâm CNC: quay với tốc độ lên đến 25-50 vòng/phút, thời gian chia chỉ 0.5-2 giây/lần, có thể lập trình tự động toàn bộ chu trình.
10.3. Chi phí đầu tư
| Loại | Giá tham khảo (VNĐ) | Ghi chú |
| Mâm cơ 160mm (Trung Quốc) | 3 – 5 triệu | Độ chính xác trung bình |
| Mâm cơ 250mm (Vertex, Nhật) | 12 – 18 triệu | Chính xác cao |
| Mâm cơ vạn năng + bộ bánh răng | 8 – 15 triệu | Gia công xoắn |
| Mâm CNC 200mm (Đài Loan) | 45 – 70 triệu | Kèm driver servo |
| Mâm CNC 250mm (Nhật – Tsudakoma) | 180 – 300 triệu | Cấp chính xác công nghiệp |
| Mâm CNC nghiêng 2 trục | 500 triệu trở lên | Dùng cho 5 trục |
10.4. Ứng dụng phù hợp
Mâm cơ:
- Nhà xưởng quy mô nhỏ, chi phí đầu tư thấp
- Gia công đơn lẻ hoặc lô cực nhỏ (<10 chi tiết)
- Bánh răng có số răng ít, chi tiết đơn giản
- Gia công rãnh xoắn (nhờ bộ bánh răng)
Mâm CNC:
- Sản xuất hàng loạt vừa và lớn
- Chi tiết cần độ chính xác cao, lặp lại nhiều lần
- Tích hợp vào trung tâm gia công CNC (VMC) có sẵn trục thứ tư
- Gia công 3D liên tục, cam phức tạp, chi tiết hàng không
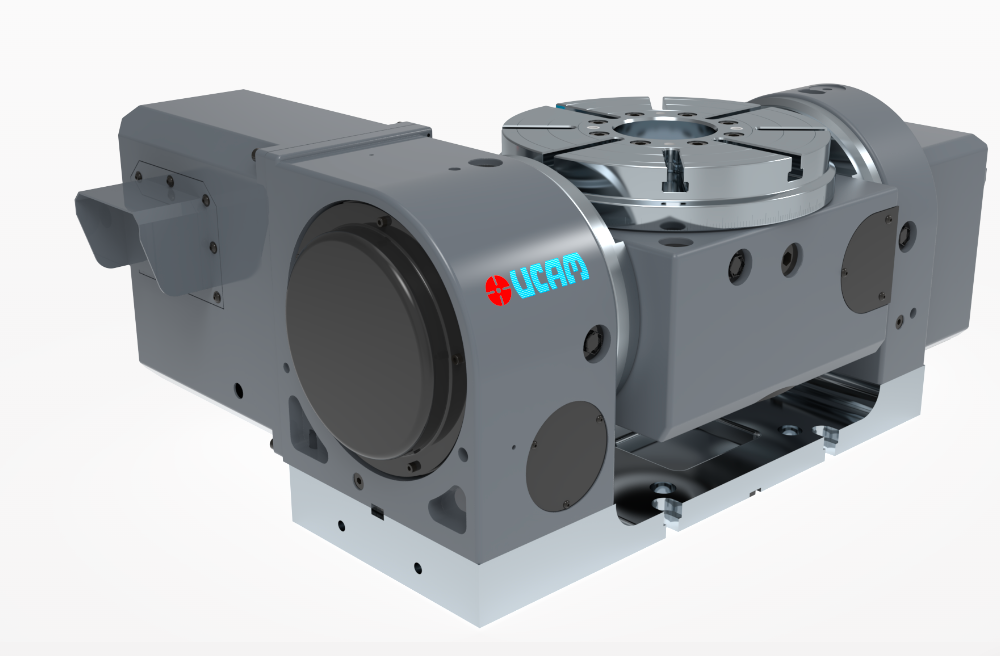
Mâm chia độ máy phay loại cơ và CNC sẽ khác nhau về tốc độ, độ chính xác, chi phí đầu tư và ứng dụng gia công.
11. Cách sử dụng mâm chia độ máy phay
11.1. Gá đặt chi tiết
- Làm sạch bề mặt bàn máy và đế mâm.
- Đặt mâm lên bàn, căn chỉnh sơ bộ bằng đồng hồ so dọc theo rãnh chữ T.
- Bắt bu lông chữ T vào rãnh bàn, siết nhẹ.
- Gá phôi lên mâm bằng mâm cặp hoặc tốc kẹp. Đối với trục dài, dùng thêm ủ độ (center) phía sau.
- Đối với chi tiết đặc biệt nặng hoặc dài, nên dùng giá đỡ trung gian (steady rest) để giảm tải cho ổ bi mâm.
11.2. Căn chỉnh tâm
Đây là bước quan trọng nhất. Mục tiêu: trục quay của mâm phải đồng tâm với trục chính máy phay (khi gia công rãnh hướng tâm) hoặc song song (khi gia công bánh răng).
- Phương pháp 1: Dùng đồng hồ so gá trên trục chính, quay trục chính bằng tay, đồng thời điều chỉnh vị trí mâm cho đến khi kim đồng hồ chỉ 0 khi quay một vòng tròn.
- Phương pháp 2 (nhanh hơn): Dùng chuẩn trục (test bar) lắp vào mâm, dùng đồng hồ so chạy dọc theo chuẩn để điều chỉnh song song.
- Dung sai cho phép: Với gia công bánh răng cấp 9, sai lệch tâm không quá 0.02mm trên bán kính 100mm.
11.3. Tính toán bước chia
- Xác định số phần cần chia N.
- Tính số vòng quay tay quay = K/N (K = tỷ số truyền, thường 40).
- Viết K/N dưới dạng hỗn số: a + b/c (ví dụ 2 + 2/3).
- Tìm trên đĩa chia một vòng lỗ có số lỗ L là bội số của mẫu số c.
- Số lỗ cần quay thêm = (b/c) × L.
- Điều chỉnh cánh tay chốt (sector arm) để chặn đúng khoảng lỗ đó.
Mẹo: Hầu hết mâm đều có bảng tra sẵn số vòng và lỗ cho các N thông dụng (2,3,4,5,6,8,10,12,15,16,18,20,24,30,36,40,48,60,72,90,120). Bạn nên photo bảng này và dán gần máy.
11.4. Thực hiện gia công
- Khóa phanh mâm sau khi chia xong (nếu chưa tự động khóa).
- Khởi động trục chính máy phay, thực hiện cắt lần đầu.
- Sau khi cắt xong một rãnh/một mặt, tắt máy, dừng trục chính.
- Nhả khóa mâm, quay tay quay số vòng và lỗ đã tính, cắm chốt vào lỗ tiếp theo.
- Khóa mâm, thực hiện cắt lần tiếp theo
- Lặp lại chu trình đến khi hoàn thành.
Với mâm CNC, bạn lập trình trước chu trình (G-code), sau đó nhấn nút Start, máy sẽ tự động thực hiện tuần tự.
11.5. Kiểm tra kết quả
- Sau khi gia công xong, kiểm tra bước răng (hoặc khoảng cách góc) bằng thước đo góc (protractor) hoặc caliper đo dây cung.
- Đối với bánh răng, dùng bánh răng mẫu để kiểm tra ăn khớp.
- Nếu phát hiện sai số (ví dụ răng cuối cùng bị lệch so với răng đầu), có thể do:
- Tính toán sai số vòng quay.
- Chốt định vị không cắm đúng lỗ (bị nghiêng hoặc mòn).
- Mâm bị trượt do siết không đủ lực.
- Điều chỉnh lại và gia công lại nếu cần.
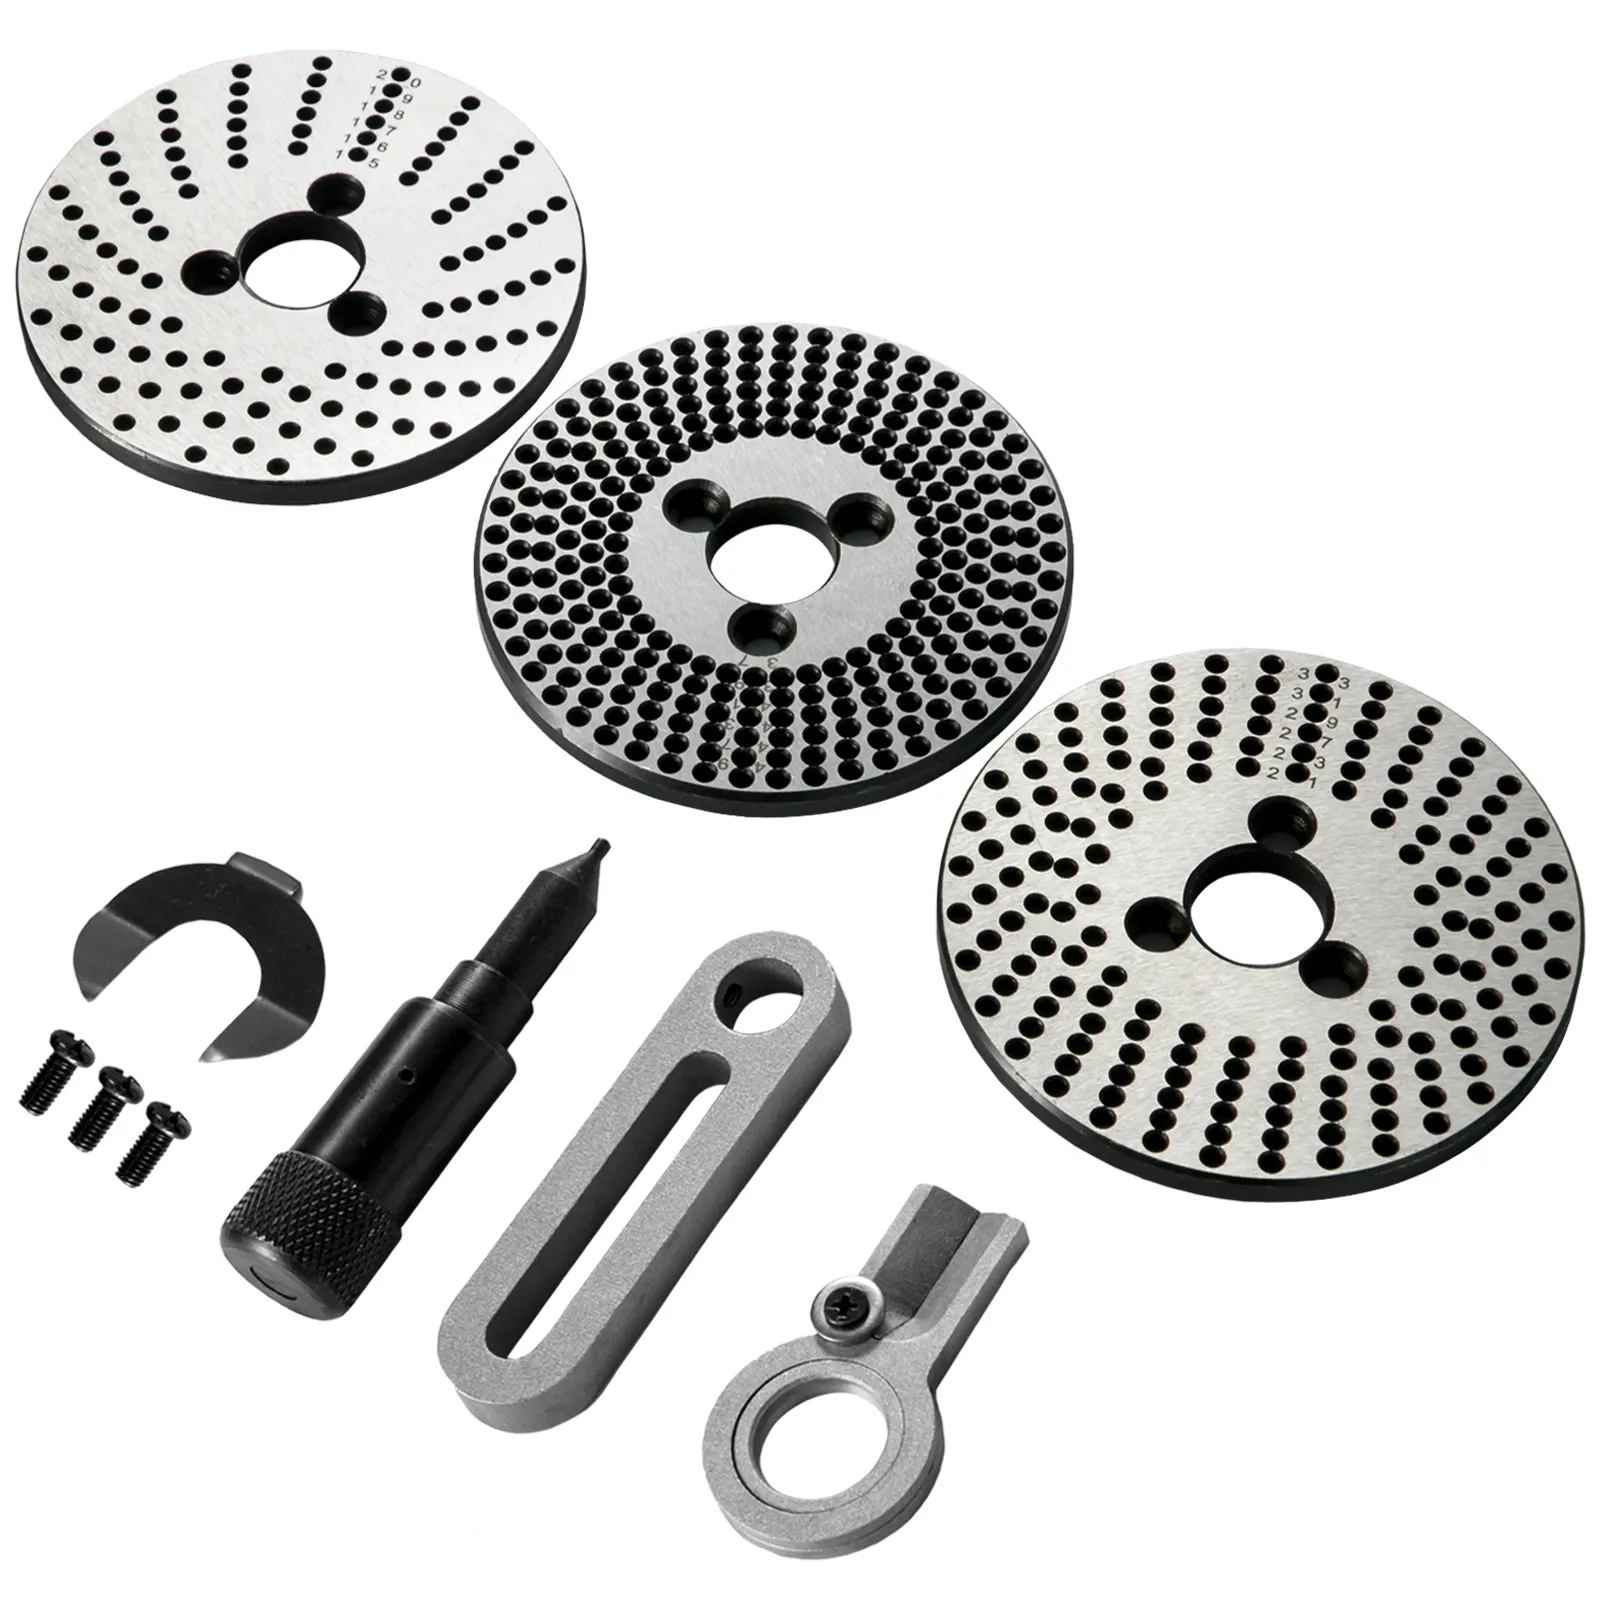
Mâm chia độ máy phay cần sử dụng đúng cách để đạt hiệu quả gia công
12. Cách chọn mâm chia độ phù hợp
12.1. Theo loại máy phay
- Máy phay đứng (vertical mill): Nên chọn mâm có mặt bích lắp nhanh, có thể xoay thân để phay bánh răng ở tư thế nằm ngang. Mâm 200-250mm là phổ biến.
- Máy phay ngang (horizontal mill): Trục chính nằm ngang, thuận lợi cho phay bánh răng bằng dao phay modul. Chọn mâm có tỷ số truyền 40:1 hoặc 60:1.
- Máy phay CNC 3 trục: Nếu chỉ thỉnh thoảng gia công 4 trục, chọn mâm cơ là đủ. Nếu thường xuyên, đầu tư mâm CNC servo có giao tiếp trực tiếp với bộ điều khiển.
- Máy phay mini (bàn < 500mm): Chọn mâm 100mm hoặc 125mm, tránh quá nặng làm biến dạng bàn.
12.2. Theo kích thước chi tiết
- Chi tiết nhỏ (đường kính < 50mm, dài < 100mm): Mâm 160mm + mâm cặp 3 chấu 80mm.
- Chi tiết trung bình (50-150mm): Mâm 200-250mm + mâm cặp 160mm.
- Chi tiết lớn (150-300mm): Mâm 320mm, cần kiểm tra tải trọng của bàn máy.
- Chi tiết dài (dài > 500mm): Chọn mâm có lỗ xuyên tâm (through-hole) để luồn phôi qua, kết hợp ủ độ phía sau.
12.3. Theo độ chính xác yêu cầu
| Yêu cầu | Loại mâm đề xuất | Ngân sách ước tính |
| Sai số ±0.1° (6 phút) | Mâm cơ Trung Quốc 160mm | 3-5 triệu |
| Sai số ±1 phút (0.0167°) | Mâm cơ Vertex hoặc Nhật cũ | 8-15 triệu |
| Sai số ±30 giây | Mâm cơ chính xác cao (Yuasa) | 20-30 triệu |
| Sai số ±10 giây | Mâm CNC Đài Loan (Tanshing) | 50-80 triệu |
| Sai số ±5 giây | Mâm CNC Nhật (Nikken, Tsudakoma) | 150-300 triệu |
12.4. Theo nhu cầu sản xuất
- Sản xuất đơn lẻ, sửa chữa: Mâm cơ vạn năng có bộ bánh răng thay thế là đủ.
- Sản xuất lô nhỏ (10-50 chi tiết): Mâm cơ có thể chấp nhận được, nhưng nếu có nhiều góc cần chia phức tạp, nên dùng mâm CNC để tránh nhầm lẫn.
- Sản xuất lô lớn (>100 chi tiết): Bắt buộc mâm CNC hoặc mâm cơ có hệ thống định vị nhanh (quick-index) để rút ngắn thời gian.
- Gia công rãnh xoắn thường xuyên: Mâm vạn năng có bộ bánh răng là lựa chọn duy nhất nếu không có CNC 4 trục.
12.5. Theo ngân sách
- Dưới 5 triệu: Mâm cơ 160mm không tên tuổi (Trung Quốc) – chỉ dùng cho hobby, độ chính xác hạn chế.
- 5 – 15 triệu: Mâm cơ 200mm (thương hiệu Vertex, Golden Sun) hoặc mâm cơ đã qua sử dụng của Nhật. Đây là phân khúc tốt nhất cho xưởng cơ khí nhỏ.
- 15 – 40 triệu: Mâm cơ vạn năng chính hãng (Vertex, Yuasa) + bộ bánh răng + mâm cặp 3 chấu.
- 40 – 100 triệu: Mâm CNC servo 200-250mm (Đài Loan, Hàn Quốc) – lý tưởng để nâng cấp máy phay cũ lên CNC 4 trục.
- >100 triệu: Mâm CNC Nhật Bản hoặc Châu Âu – dùng cho sản xuất công nghiệp đòi hỏi độ tin cậy cao.
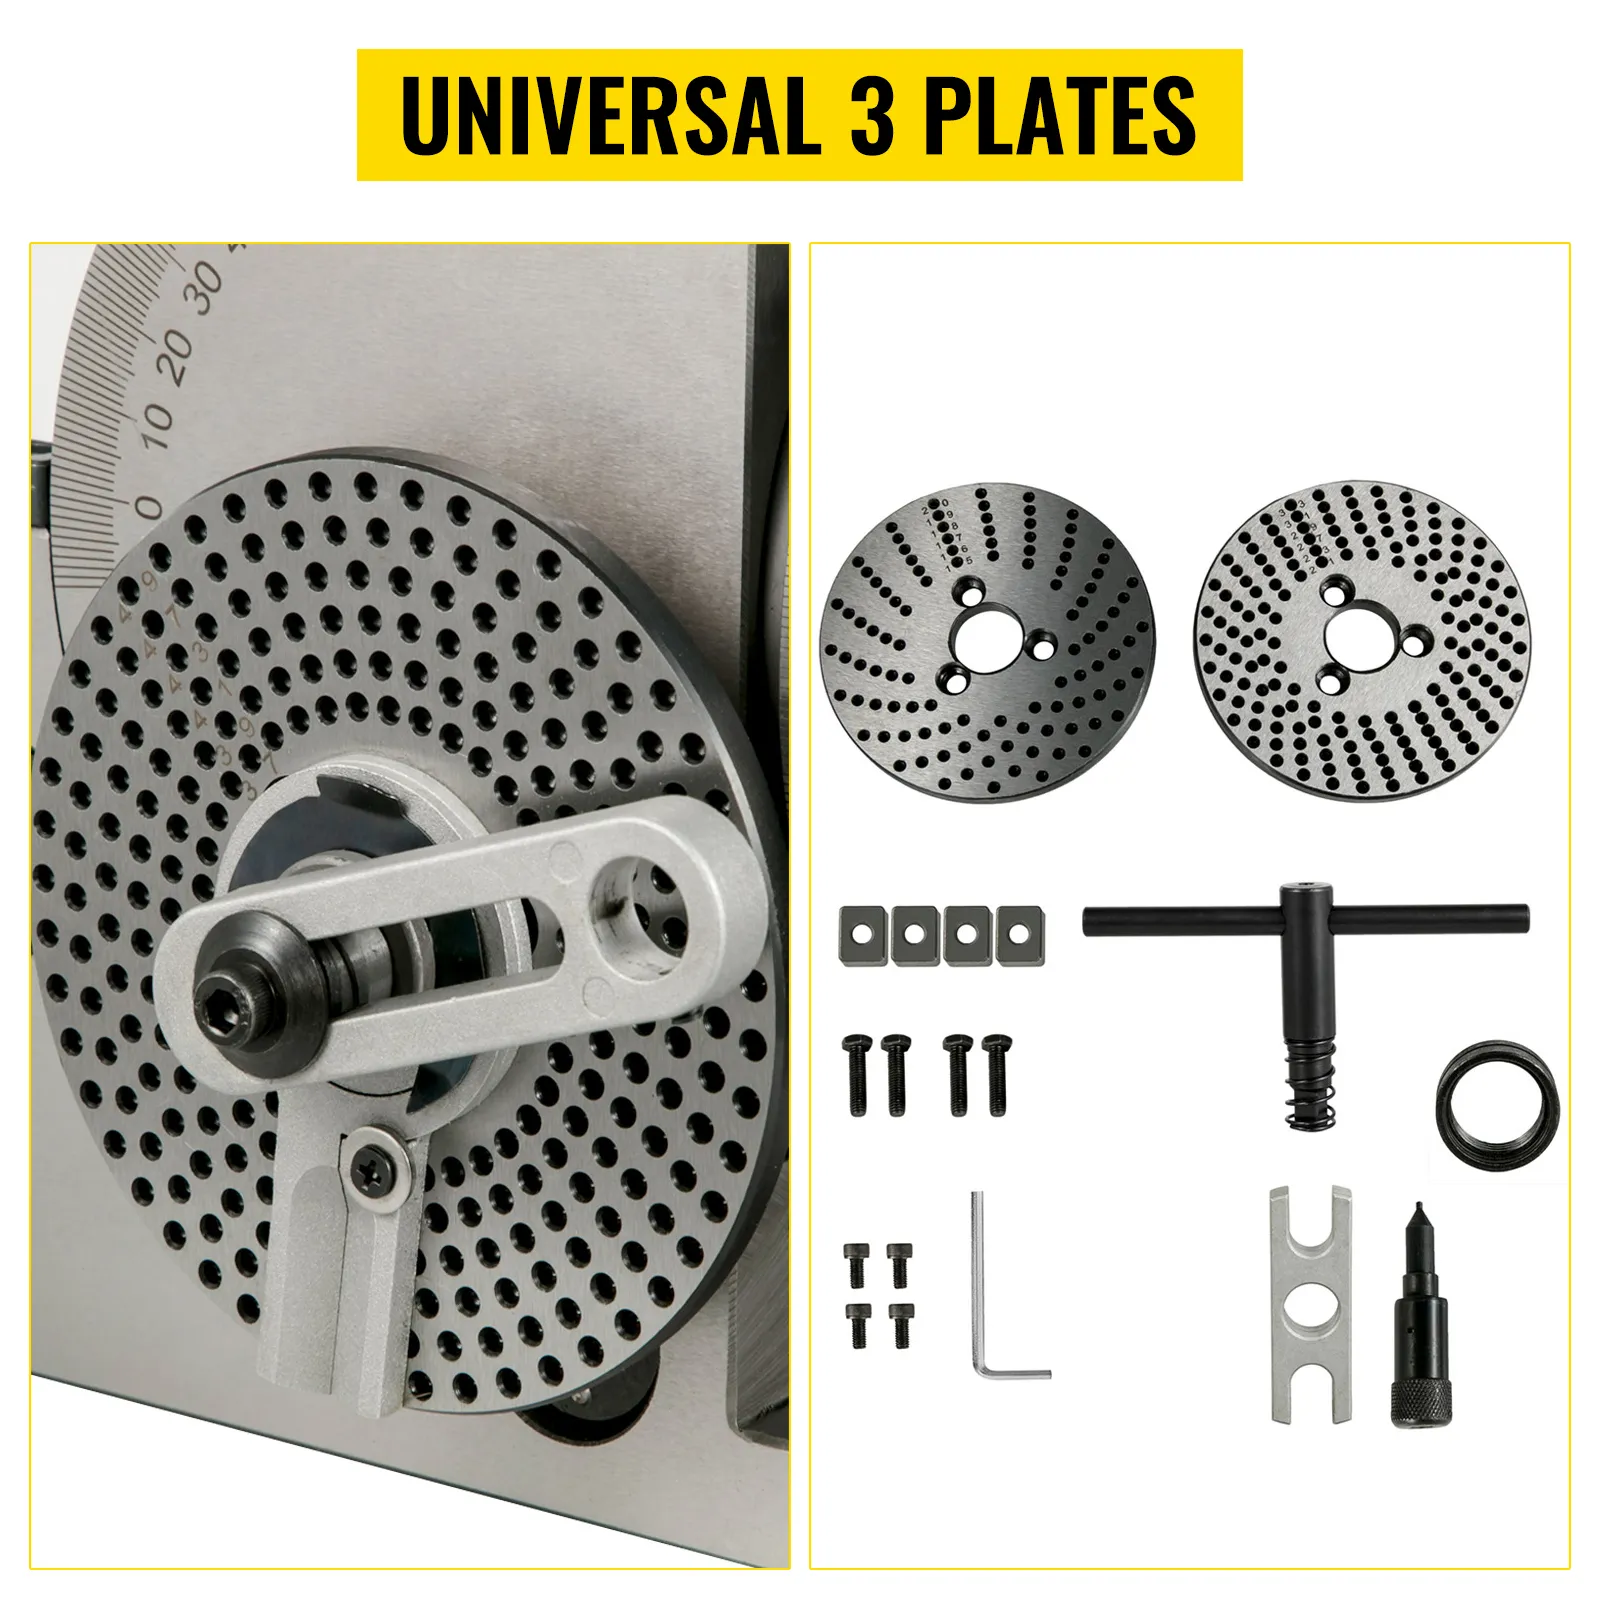
Mâm chia độ máy phay cần được lựa chọn phù hợp theo loại máy phay và yêu cầu chi tiết gia công
13. Báo giá mâm chia độ máy phay
13.1. Mâm chia độ giá bao nhiêu?
Giá tham khảo trên thị trường Việt Nam (cuối 2025):
| Loại | Thông số | Giá (VNĐ) |
| Mâm chia độ cơ 100mm (Trung Quốc) | Đường kính 100, tỷ số 40:1 | 1.800.000 – 2.500.000 |
| Mâm chia độ cơ 160mm (Trung Quốc) | Kèm 3 đĩa chia | 3.200.000 – 4.500.000 |
| Mâm chia độ cơ 200mm (Trung Quốc) | Có khóa tự động | 5.000.000 – 7.000.000 |
| Mâm chia độ cơ 250mm (Vertex – Đài Loan) | Độ chính xác ±30″ | 12.000.000 – 16.000.000 |
| Mâm chia độ vạn năng 200mm (Vertex) | Kèm bộ bánh răng | 15.000.000 – 22.000.000 |
| Mâm chia độ cơ 300mm (Nhật cũ) | Yuasa, Mitsubishi | 8.000.000 – 15.000.000 (tùy tình trạng) |
| Mâm chia độ CNC 170mm (Tanshing – Đài Loan) | Servo 200W, encoder 1000ppr | 42.000.000 – 55.000.000 |
| Mâm chia độ CNC 250mm (Tanshing) | Servo 750W, khí nén | 65.000.000 – 85.000.000 |
| Mâm chia độ CNC 320mm (Tsudakoma – Nhật) | Servo tuyệt đối, độ chính xác ±5″ | 280.000.000 – 380.000.000 |
| Mâm chia độ nghiêng CNC (2 trục) | 170mm, nghiêng 0-110° | 180.000.000 – 250.000.000 |
13.2. Phân khúc giá
| Phân khúc | Khoảng giá | Đối tượng khách hàng |
| Bình dân | 2 – 8 triệu | Hobbyist, trường dạy nghề, xưởng sửa chữa nhỏ |
| Tầm trung | 10 – 30 triệu | Xưởng gia công linh kiện, sửa chữa |
| Cao cấp (cơ) | 30 – 60 triệu | Xưởng chuyên gia công bánh răng, khuôn mẫu |
| CNC phổ thông | 40 – 100 triệu | Xưởng có máy phay CNC, muốn nâng cấp 4 trục |
| CNC công nghiệp | 150 – 500 triệu | Nhà máy, gia công hàng không, ô tô |
13.3. Yếu tố ảnh hưởng đến giá
- Thương hiệu: Vertex (Đài Loan) cao hơn hàng Trung Quốc 2-3 lần; Tsudakoma, Nikken (Nhật) cao hơn Vertex 5-10 lần.
- Độ chính xác: Mỗi cấp chính xác cao hơn (từ 60″ xuống 30″) làm giá tăng 30-50%.
- Vật liệu và gia công: Mâm làm từ thép hợp kim tôi cứng (thay vì gang) có giá cao hơn 40-60%.
- Phụ kiện đi kèm: Bộ bánh răng thay thế, mâm cặp, tốc kẹp, ủ độ tăng giá từ 2-10 triệu.
- Tình trạng: Hàng mới 100% cao hơn hàng đã qua sử dụng 30-50% (nhưng mâm cũ nếu còn tốt thì rất đáng tiền).
13.4. Chi phí đầu tư
Ngoài giá mua, cần tính thêm:
- Chi phí lắp đặt (nếu thuê kỹ thuật): 1-2 triệu.
- Đồ gá chuyên dụng: Mâm cặp, chấu kẹp phù hợp với chi tiết (3-10 triệu).
- Bảo trì định kỳ: Vệ sinh, bôi trơn (500.000 – 1.000.000 VNĐ/năm).
- Đào tạo vận hành (nếu chưa có kinh nghiệm): Khóa học ngắn hạn 2-3 triệu.
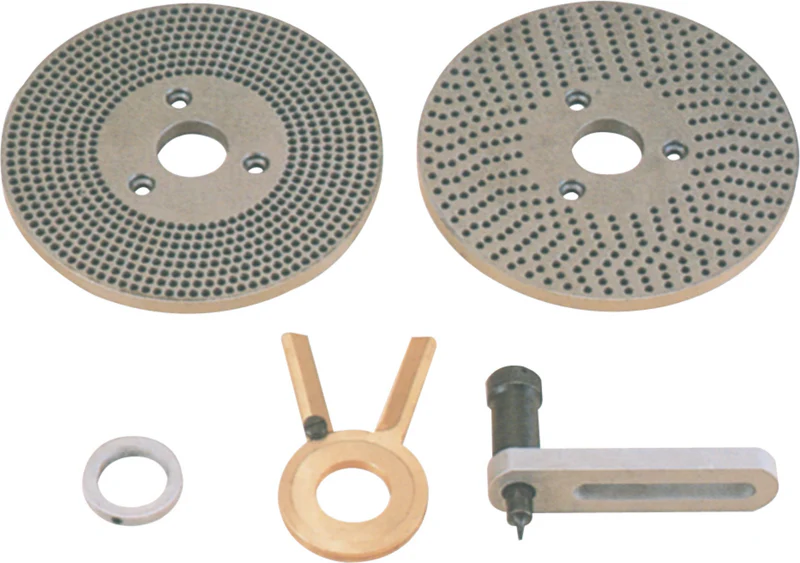
Mâm chia độ máy phay có nhiều mức giá khác nhau dựa trên phân loại, độ chính xác và thương hiệu lựa chọn
14. Giải pháp mâm chia độ tại Automech
14.1. Các loại mâm chia độ Automech cung cấp
Automech là đơn vị hàng đầu tại Việt Nam về giải pháp mâm chia độ cho máy phay, với các dòng sản phẩm:
- Mâm chia độ cơ thương hiệu Vertex (Đài Loan) – dòng HV/HVW: HV-6 (160mm), HV-8 (200mm), HV-10 (250mm), HV-12 (320mm). Kèm đĩa chia lỗ tiêu chuẩn.
- Mâm chia độ vạn năng Vertex HV-8W + bộ bánh răng thay thế (mã 12-40 răng) để gia công rãnh xoắn.
- Mâm chia độ CNC – hãng Tanshing (Đài Loan) dòng TSR-V: 170mm, 200mm, 250mm, 320mm. Tích hợp servo Delta hoặc Panasonic, encoder 1000-5000ppr.
- Mâm chia độ cao cấp – nhập khẩu nguyên chiếc từ Tsudakoma (Nhật Bản) dòng TNA series, dành cho trung tâm gia công 5 trục.
- Mâm chia độ nghiêng CNC (trục A + B) – Tanshing TAR-170, kết hợp với trục chính để tạo thành máy phay 5 trục giá hợp lý.
- Phụ kiện chính hãng: Mâm cặp 3 chấu (K11-80, K11-160, K11-200), ủ độ (dead center), tốc kẹp, bộ bánh răng thay thế.
14.2. Tư vấn lựa chọn phù hợp
Quy trình tư vấn của Automech:
- Thu thập nhu cầu: Bạn cần gia công loại chi tiết gì? Kích thước phôi? Sản lượng? Ngân sách?
- Khảo sát máy hiện tại: Model máy phay, tình trạng bàn máy, nguồn điện, hệ điều khiển (nếu là CNC).
- Đề xuất 2-3 phương án: Từ phương án tiết kiệm nhất đến phương án tối ưu hiệu suất.
- Tính toán ROI: Chúng tôi giúp bạn ước lượng thời gian thu hồi vốn dựa trên năng suất tăng thêm.
- Chạy thử demo (với khách hàng doanh nghiệp): Gia công mẫu chi tiết bằng chính mâm chia độ đề xuất.
14.3. Hỗ trợ lắp đặt
Automech cung cấp dịch vụ lắp đặt trọn gói:
- Gia công bích nối (nếu máy phay không có rãnh chữ T chuẩn).
- Cân chỉnh tâm và độ song song bằng đồng hồ so điện tử, đảm bảo sai số <0.01mm.
- Đấu nối điện (với mâm CNC): kết nối driver servo với hệ thống CNC hiện có (Mach3, LinuxCNC, Siemens, Fanuc, Heidenhain).
- Cấu hình tham số trong bộ điều khiển: đặt tỷ số truyền, bù độ dơ, tốc độ quay tối đa.
- Kiểm tra vận hành thực tế: Quay các góc mẫu (15°, 30°, 45°, 90°, 180°) và đo bằng thước đo góc điện tử.
14.4. Đào tạo vận hành
Chúng tôi tổ chức khóa đào tạo tại xưởng của bạn hoặc tại trung tâm Automech:
- Mâm cơ (4 giờ): Cách tính chia độ, sử dụng đĩa lỗ, điều chỉnh cánh tay chốt, khóa mâm, vệ sinh bảo dưỡng.
- Mâm CNC (8 giờ): Lập trình G-code cho trục A (G0 A30., G91 A15., G93 A360. F1000), cài đặt tham số driver, xử lý lỗi thường gặp, bảo trì encoder.
- Thực hành gia công: Mỗi học viên tự gia công một chi tiết hoàn chỉnh (bánh răng hoặc mặt bích lỗ) dưới sự hướng dẫn.
14.5. Bảo trì – nâng cấp
Automech có trung tâm bảo trì tại 3 miền:
- Bảo trì định kỳ mâm cơ (6 tháng/lần): Vệ sinh bụi phoi, kiểm tra độ mòn trục vít – bánh vít, bôi trơn mỡ đặc, kiểm tra chốt định vị.
- Bảo trì mâm CNC (3 tháng/lần): Vệ sinh encoder, kiểm tra cáp nối, cập nhật firmware driver, cân chỉnh lại thông số.
- Sửa chữa: Thay thế bánh vít mòn (đối với mâm cũ), thay ổ bi chính xác, sửa mạch driver, thay thế encoder hỏng.
- Nâng cấp từ mâm cơ lên CNC: Automech có gói retrofit – lắp động cơ servo và driver vào mâm cơ hiện có, biến thành mâm CNC với chi phí chỉ bằng 40-50% mua mâm CNC mới.
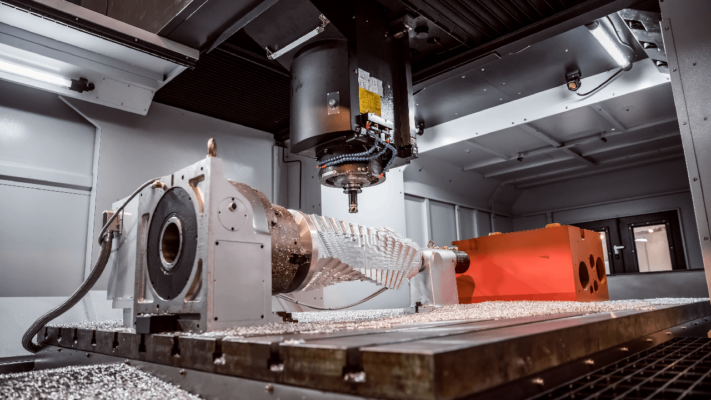
Mâm chia độ máy phay do Automech cung cấp đảm bảo chất lượng cao với chi phí đầu tư phù hợp
15. Câu hỏi thường gặp mâm chia độ máy phay
15.1. Mâm chia độ máy phay là gì?
Mâm chia độ là thiết bị cơ khí hoặc điện cơ gắn trên bàn máy phay, giúp quay phôi đi một góc chính xác theo yêu cầu. Nó cho phép gia công các chi tiết có tính đối xứng (bánh răng, then hoa, mặt bích lỗ) mà không cần gá lại nhiều lần.
15.2. Dùng mâm chia độ để làm gì?
Các công việc chính:
- Phay bánh răng trụ răng thẳng, răng nghiêng.
- Phay rãnh then hoa trên trục.
- Khoan lỗ trên mặt bích với số lỗ bất kỳ.
- Gia công đa giác đều (lục giác, bát giác).
- Gia công rãnh xoắn (kết hợp chạy dao dọc).
- Làm trục vít, bánh vít.
15.3. Mâm chia độ có cần thiết không?
Nếu bạn chỉ gia công các chi tiết đơn giản, không có yêu cầu chia góc chính xác, mâm chia độ là không cần thiết. Tuy nhiên, với bất kỳ xưởng cơ khí nào sản xuất linh kiện có tính đối xứng, bánh răng, hoặc chi tiết tròn nhiều rãnh, mâm chia độ là thiết bị bắt buộc để đảm bảo chất lượng và năng suất.
15.4. Nên chọn loại cơ hay CNC?
Chọn mâm cơ nếu:
- Ngân sách dưới 15 triệu.
- Bạn có thời gian và kỹ năng để tính toán, vận hành thủ công.
- Sản lượng nhỏ (< 20 chi tiết/lô).
- Máy phay của bạn không có hệ điều khiển CNC.
Chọn mâm CNC nếu:
- Bạn có ngân sách từ 40 triệu trở lên.
- Cần độ chính xác cao, lặp lại nhiều lần.
- Sản lượng lớn (>50 chi tiết/lô).
- Đã có máy phay CNC, muốn khai thác trục thứ tư để gia công 3D.
15.5. Automech có cung cấp mâm chia độ không?
Có. Automech cung cấp đầy đủ các dòng mâm chia độ từ cơ bản đến CNC, chính hãng Vertex (Đài Loan), Tanshing (Đài Loan), Tsudakoma (Nhật Bản), cùng dịch vụ tư vấn, lắp đặt, đào tạo và bảo trì. Hãy liên hệ với chúng tôi để được tư vấn và báo giá.
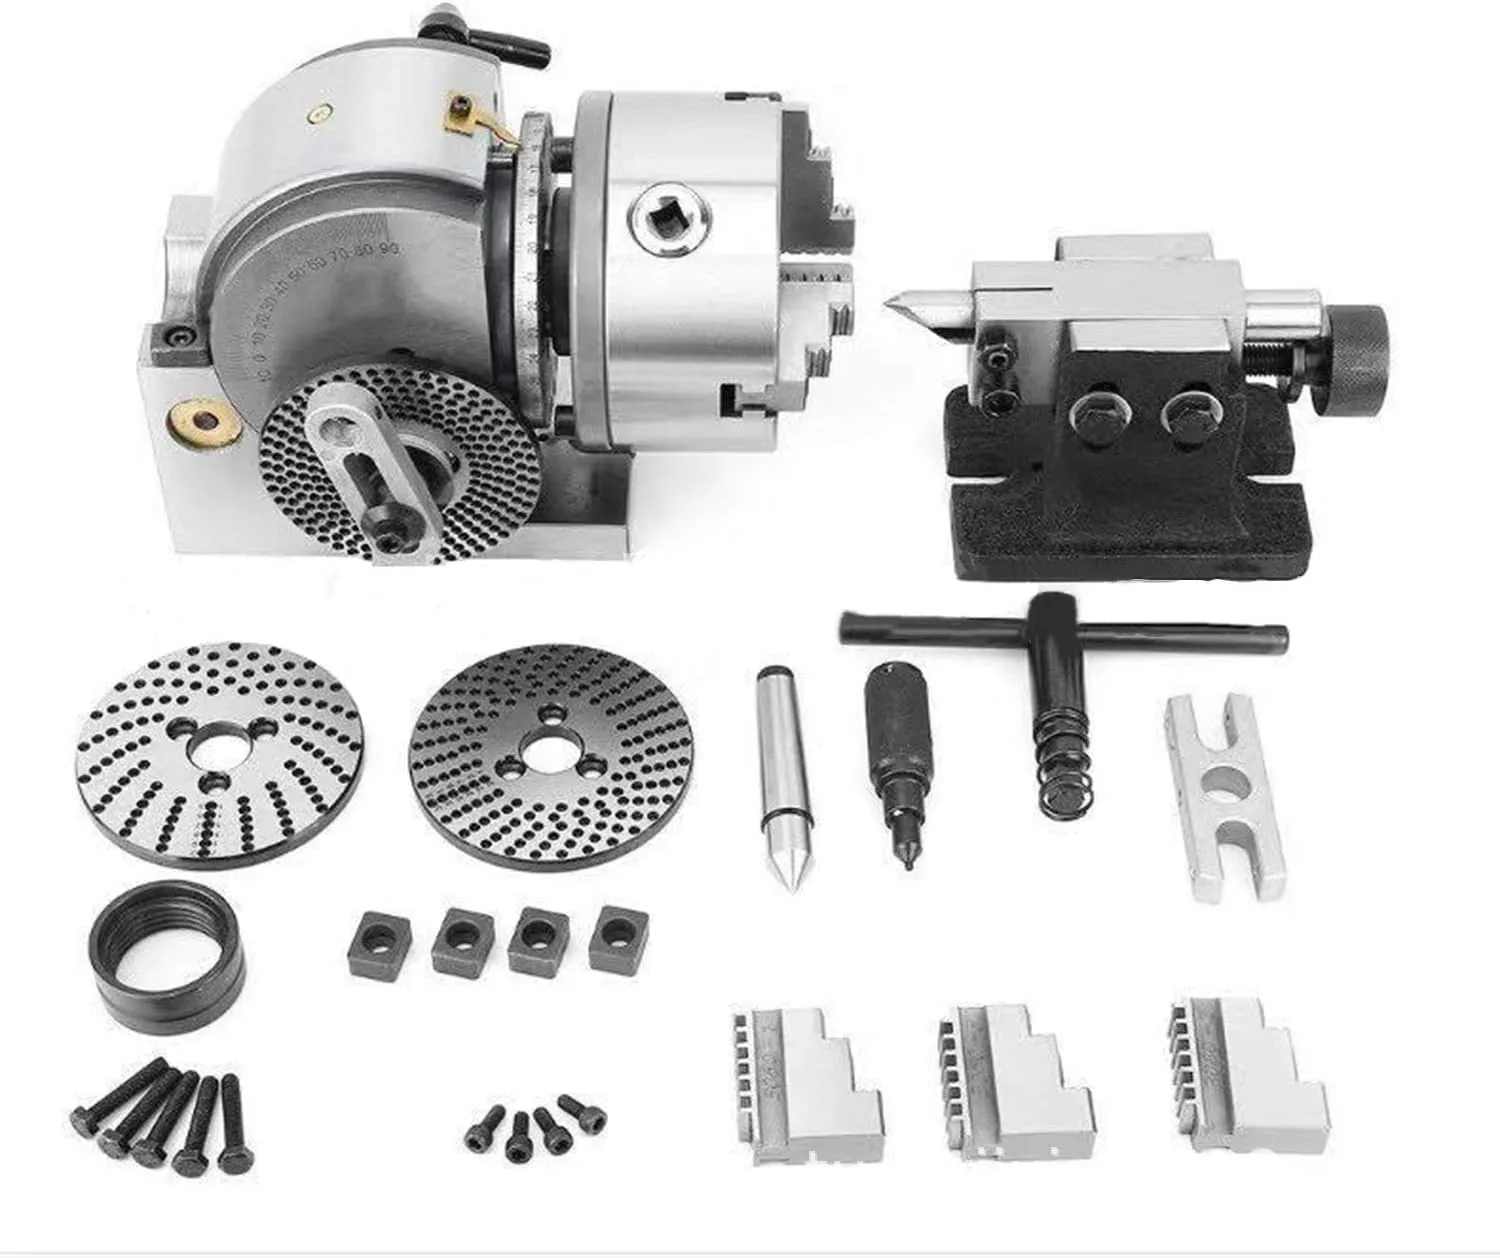
Mâm chia độ máy phay là lựa chọn phổ biến để tăng nâng suất và độ chính xác gia công
16. Kết luận & CTA
16.1. Tầm quan trọng của mâm chia độ
Mâm chia độ là cầu nối giữa máy phay vạn năng và khả năng gia công chính xác các chi tiết đối xứng, bánh răng, rãnh xoắn. Nó không chỉ mở rộng phạm vi gia công mà còn nâng cao chất lượng sản phẩm, giảm thời gian gá đặt, tăng hiệu quả kinh tế cho xưởng sản xuất.
16.2. Lựa chọn đúng giúp tăng hiệu suất
Một mâm chia độ phù hợp – đúng kích thước, đúng độ chính xác, đúng loại hình – sẽ là người bạn đồng hành đáng tin cậy trong suốt hàng chục năm. Đừng ham rẻ mà chọn mâm kém chất lượng (độ đảo lớn, trục vít mau mòn). Cũng đừng đầu tư quá mức vào mâm CNC khi bạn chỉ cần một mâm cơ đơn giản. Hãy tham khảo tư vấn từ các chuyên gia để có lựa chọn phù hợp nhất.
16.3. Liên hệ Automech để được tư vấn
Bạn cần báo giá mâm chia độ? Muốn nâng cấp máy phay cũ lên 4 trục? Gặp sự cố với mâm hiện tại? Đội ngũ kỹ thuật Automech với kinh nghiệm thực chiến trong lĩnh vực phay, bánh răng và điều khiển CNC sẵn sàng hỗ trợ.
Công ty Cổ phần Thiết bị và Giải pháp Cơ khí Automech
Trụ sở chính: số 285 đường Phúc Lợi, quận Long Biên, Hà Nội
Chi nhánh Đà Nẵng: Số 20 Nguyễn Sinh Sắc, quận Liên Chiểu, Đà Nẵng
Chi nhánh TP HCM: số 84, đường 10, khu đô thị Vạn Phúc, Hiệp Bình Phước, Thủ Đức
Đường dây nóng: 0902 888 363
Trang web: automech.vn
Fanpage: Automech Life