



Mạch điện máy phay là gì? Cấu tạo, nguyên lý và sơ đồ
Trong bất kỳ xưởng gia công cơ khí nào, máy phay luôn đóng vai trò trung tâm. Sự ổn định của máy không chỉ phụ thuộc vào độ cứng vững của kết cấu cơ khí hay chất lượng dao cụ, mà còn phụ thuộc quyết định vào hệ thống mạch điện máy phay. Việc nắm vững cấu trúc mạch điện, nguyên lý điều khiển và phương pháp xử lý sự cố là yếu tố sống còn để đảm bảo năng suất, an toàn lao động và kéo dài tuổi thọ thiết bị.
1. Tổng quan về mạch điện máy phay
1.1. Vai trò của mạch điện trong vận hành máy phay
Mạch điện là “hệ thần kinh” của máy phay. Nó đảm nhận việc phân phối năng lượng, điều khiển trình tự hoạt động, bảo vệ các thiết bị điện – cơ, và cung cấp tín hiệu phản hồi cho người vận hành. Không có mạch điện vận hành đúng, ngay cả cơ khí có độ chính xác cao cũng không thể phát huy tác dụng.
1.2. Mối liên hệ giữa mạch điện – động cơ – hệ truyền động
Mạch điện kết nối chặt chẽ với các động cơ (trục chính, động cơ bàn máy, bơm thủy lực, bơm làm mát) và các hệ truyền động (biến tần, servo driver). Tín hiệu từ mạch điều khiển sẽ quyết định thời điểm khởi động, tốc độ quay, chiều quay, và các hành trình giới hạn an toàn. Bất kỳ sự cố nào trong mạch điện cũng có thể dẫn đến mất điều khiển hoặc hư hỏng cơ khí.
1.3. Tầm quan trọng của việc hiểu mạch điện trong sửa chữa & bảo trì
Hiểu mạch điện giúp kỹ thuật viên:
- Chẩn đoán nhanh chóng nguyên nhân máy không hoạt động (nguồn, điều khiển, chấp hành).
- Tránh các sai lầm nguy hiểm như đấu sai pha, quá tải động cơ.
- Lập kế hoạch bảo trì định kỳ, thay thế linh kiện trước khi hư hỏng gây dừng máy đột xuất.

Mạch điện máy phay đóng vai trò quan trọng “hệ thần kinh” giúp điều phối năng lượng, tín hiệu điều khiển và trình tự hoạt động của thiết bị
2. Mạch điện máy phay là gì?
2.1. Khái niệm mạch điện trong máy công cụ
Mạch điện trong máy phay là tập hợp các thiết bị điện (đóng cắt, bảo vệ, điều khiển, chấp hành) được kết nối với nhau theo một sơ đồ logic nhất định, nhằm cấp nguồn và điều khiển hoạt động của các cơ cấu cơ khí theo đúng quy trình công nghệ.
2.2. Nguyên lý điều khiển điện cơ bản của máy phay
Nguyên lý cốt lõi là điều khiển theo mạch động lực và mạch điều khiển. Mạch động lực cung cấp điện áp cao (220V/380V) cho động cơ. Mạch điều khiển sử dụng điện áp thấp (24V, 110V) để xử lý tín hiệu từ nút nhấn, rơ-le, cảm biến, từ đó đóng/mở các contactor ở mạch động lực.
2.3. Phân biệt mạch điện máy phay cơ và máy phay CNC
- Máy phay cơ (vạn năng): Mạch điện chủ yếu dùng rơ-le, contactor, nút nhấn cơ khí. Điều khiển đơn giản, trình tự cố định, không có phản hồi phức tạp.
- Máy phay CNC: Mạch điện tích hợp bộ điều khiển số (CNC), driver servo, biến tần, cảm biến hành trình điện tử. Có khả năng lập trình, giám sát thông số, tự động chẩn đoán lỗi.

Mạch điện máy phay là tập hợp logic các thiết bị điện nhằm điều khiển và chấp hành cho cơ cấu cơ khí hoạt động
3. Các thành phần chính trong mạch điện máy phay
3.1. Nguồn cấp & hệ thống bảo vệ
3.1.1. Aptomat (CB) – cầu chì
- Aptomat tổng: Bảo vệ quá tải và ngắn mạch toàn bộ hệ thống.
- Aptomat nhánh: Cấp riêng cho động cơ trục chính, động cơ bàn máy, bơm làm mát, mạch điều khiển.
- Cầu chì: Bảo vệ mạch điều khiển và các thiết bị điện tử nhạy cảm.
3.1.2. Rơ-le bảo vệ quá tải (Overload Relay)
Lắp sau contactor động cơ, có chức năng ngắt mạch khi dòng điện vượt ngưỡng an toàn trong thời gian quy định, bảo vệ động cơ khỏi quá nhiệt và cháy.
3.2. Hệ thống điều khiển động cơ
3.2.1. Contactor (khởi động từ)
Đóng/ngắt mạch động lực cho động cơ bằng tín hiệu điều khiển công suất nhỏ. Thường có các tiếp điểm chính (3 pha) và tiếp điểm phụ (NO/NC) để duy trì và khóa liên động.
3.2.2. Rơ-le trung gian
Dùng để nhân rộng tín hiệu, cách ly mạch, hoặc thực hiện các logic điều khiển phụ trợ (khóa chéo, trễ thời gian).
3.3. Động cơ & thiết bị chấp hành
3.3.1. Động cơ trục chính
Động cơ công suất lớn (thường từ 3HP đến 20HP), có thể là động cơ không đồng bộ 3 pha kết hợp hộp số cơ khí hoặc sử dụng biến tần để thay đổi tốc độ vô cấp.
3.3.2. Động cơ bàn máy
Gồm động cơ chạy dao các trục X, Y, Z. Trên máy phay cơ, thường dùng động cơ không đồng bộ có thể đảo chiều, kết hợp hộp tốc độ cơ khí. Trên máy CNC, là động cơ servo điều khiển vòng kín.
3.4. Thiết bị điều khiển & hiển thị
3.4.1. Nút nhấn ON/OFF
Bao gồm nút ấn thường mở (NO) để khởi động và nút thường đóng (NC) để dừng. Được bố trí trên bảng điều khiển và các vị trí thuận tiện.
3.4.2. Đèn báo trạng thái
Đèn xanh báo sẵn sàng, đèn đỏ báo sự cố (quá tải, mất pha), đèn vàng báo đang hoạt động. Giúp người vận hành nhanh chóng nhận biết tình trạng máy.
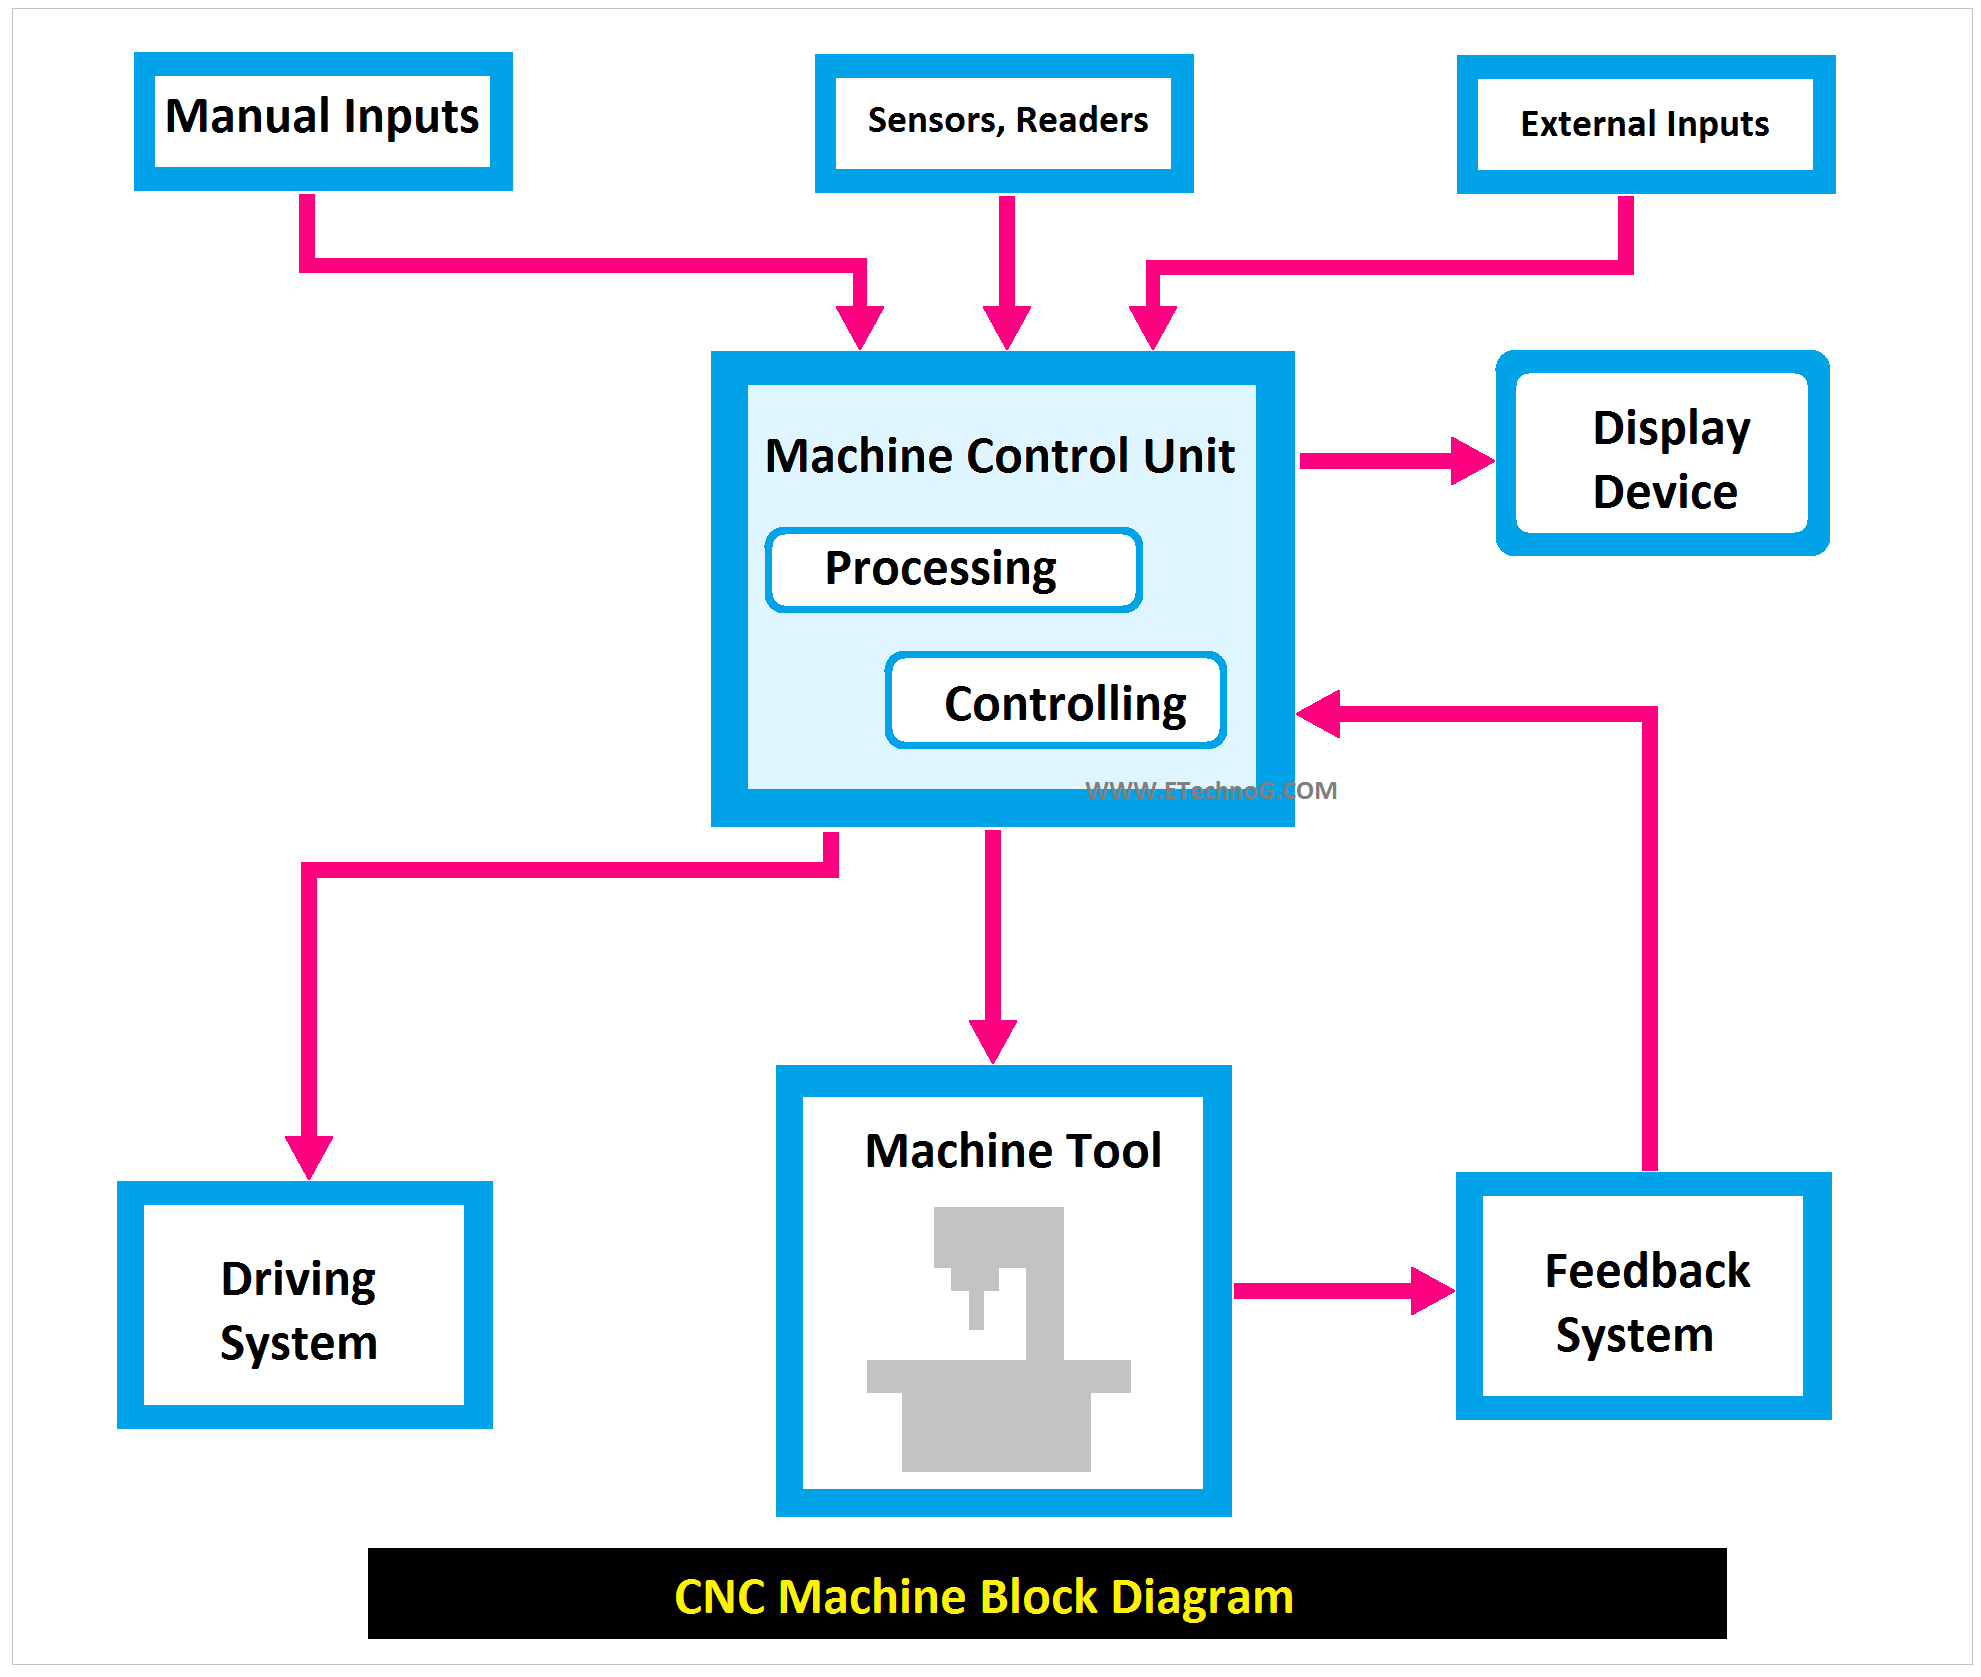
Mạch điện máy phay được cấu tạo bởi nhiều thiết bị như nguồn cấp, bảo vệ, điều khiển, cảm biến, hiển thị,…
4. Sơ đồ mạch điện máy phay phổ biến
4.1. Sơ đồ mạch điện máy phay vạn năng
Dạng sơ đồ cơ bản bao gồm:
- Mạch động lực: Nguồn 3 pha qua CB → contactor chính → contactor trục chính → động cơ.
- Mạch điều khiển: Biến áp hạ áp → cầu chì → nút Start/Stop → cuộn hút contactor → rơ-le quá tải → khóa liên động.
4.2. Sơ đồ mạch khởi động sao – tam giác
Áp dụng cho động cơ trục chính công suất lớn (trên 7.5HP) để giảm dòng khởi động.
- Bước 1: Contactor sao (K∆) đóng, động cơ khởi động chế độ sao (Y).
- Bước 2: Sau thời gian trễ (rơ-le thời gian), contactor sao ngắt, contactor tam giác đóng, động cơ vận hành chế độ tam giác (∆).
4.3. Sơ đồ mạch đảo chiều động cơ bàn máy
Sử dụng hai contactor (K1 – thuận, K2 – nghịch) có khóa liên động cơ khí và điện (interlock) để tránh đóng đồng thời. Nút nhấn thuận/nghịch được nối sao cho khi một chiều đang hoạt động, chiều kia không thể khởi động.
4.4. Sơ đồ mạch điện máy phay CNC (tham khảo)
Cấu trúc phức tạp hơn nhiều:
- Mạch nguồn: Cấp nguồn riêng cho CNC controller, driver servo, biến tần, nguồn 24VDC.
- Mạch tín hiệu: Từ ngõ ra của controller (I/O) → rơ-le trung gian → contactor điều khiển các chức năng phụ trợ (bơm dầu, đèn chiếu sáng, khí nén).
- Hệ thống an toàn: Các contactor an toàn (safety relay) kết nối với nút dừng khẩn cấp, cửa chắn, cảm biến hành trình.

Mạch điện máy phay cũng sẽ được phân tách thành nhiều mạch nhỏ, trong đó bao gồm nhiều mạch điện nhỏ theo chức năng
5. Nguyên lý hoạt động của mạch điện máy phay
5.1. Trình tự khởi động máy
- Đóng CB tổng, đèn báo nguồn sáng.
- Ấn nút Start → cuộn contactor chính được cấp điện → các tiếp điểm duy trì đóng → máy sẵn sàng.
- Ấn nút khởi động trục chính → contactor trục chính đóng → động cơ quay (hoặc biến tần nhận lệnh chạy).
5.2. Cơ chế điều khiển trục chính
- Đối với máy cơ: Thay đổi tốc độ bằng tay qua hộp số cơ khí, mạch điện chỉ đóng/ngắt.
- Đối với máy dùng biến tần: Mạch điều khiển gửi tín hiệu 0-10V hoặc 4-20mA đến biến tần, điều chỉnh tần số đầu ra, thay đổi vòng quay vô cấp.
5.3. Nguyên lý đảo chiều & thay đổi tốc độ
Đảo chiều được thực hiện bằng cách hoán đổi hai trong ba pha cấp vào động cơ (contactor thuận và nghịch). Thay đổi tốc độ trên máy cơ thường do hộp số cơ khí, còn trên máy CNC do driver servo hoặc biến tần điều chỉnh tần số.
5.4. Cơ chế dừng khẩn cấp và bảo vệ an toàn
Nút dừng khẩn cấp (E-stop) được đấu nối tiếp với mạch điều khiển, thường ở dạng tiếp điểm NC. Khi nhấn, toàn bộ cuộn hút contactor mất điện, động cơ dừng tức thời. Rơ-le an toàn (safety relay) đảm bảo việc khởi động lại chỉ được thực hiện sau khi nhả nút và ấn reset.

Mạch điện máy phay hoạt động dựa trên nguyên lý phối hợp chuyển động quay của dao và tịnh tiến của các trục máy
6. Phân loại mạch điện theo từng dòng máy phay
6.1. Mạch điện máy phay đứng
Thường có thêm mạch điều khiển đầu phay (quay đầu, xiết cứng đầu), mạch bơm làm mát phun trực tiếp, mạch điện đèn chiếu sáng khu vực gia công.
6.2. Mạch điện máy phay ngang
Có thêm mạch điều khiển bàn quay (rotary table), cơ cấu thay dao tự động (ATC) đơn giản, và các contactor điều khiển các trục phụ.
6.3. Mạch điện máy phay vạn năng
Thường có thêm mạch điện cho ụ phân độ, các công tắc hành trình cơ khí để hạn chế hành trình bàn máy theo các chiều.
6.4. Mạch điện máy phay CNC hiện đại
Mạch điện được tổ chức theo module:
- Module nguồn: Bộ nguồn 24V, nguồn servo, nguồn biến tần.
- Module điều khiển: Bộ điều khiển CNC (Fanuc, Siemens, Mitsubishi…), các I/O module mở rộng.
- Module an toàn: Safety relay, contactor an toàn, nút E-stop kép.
- Truyền thông: Mạng bus (Mechatrolink, Profibus, EtherCAT) kết nối các driver với CNC.
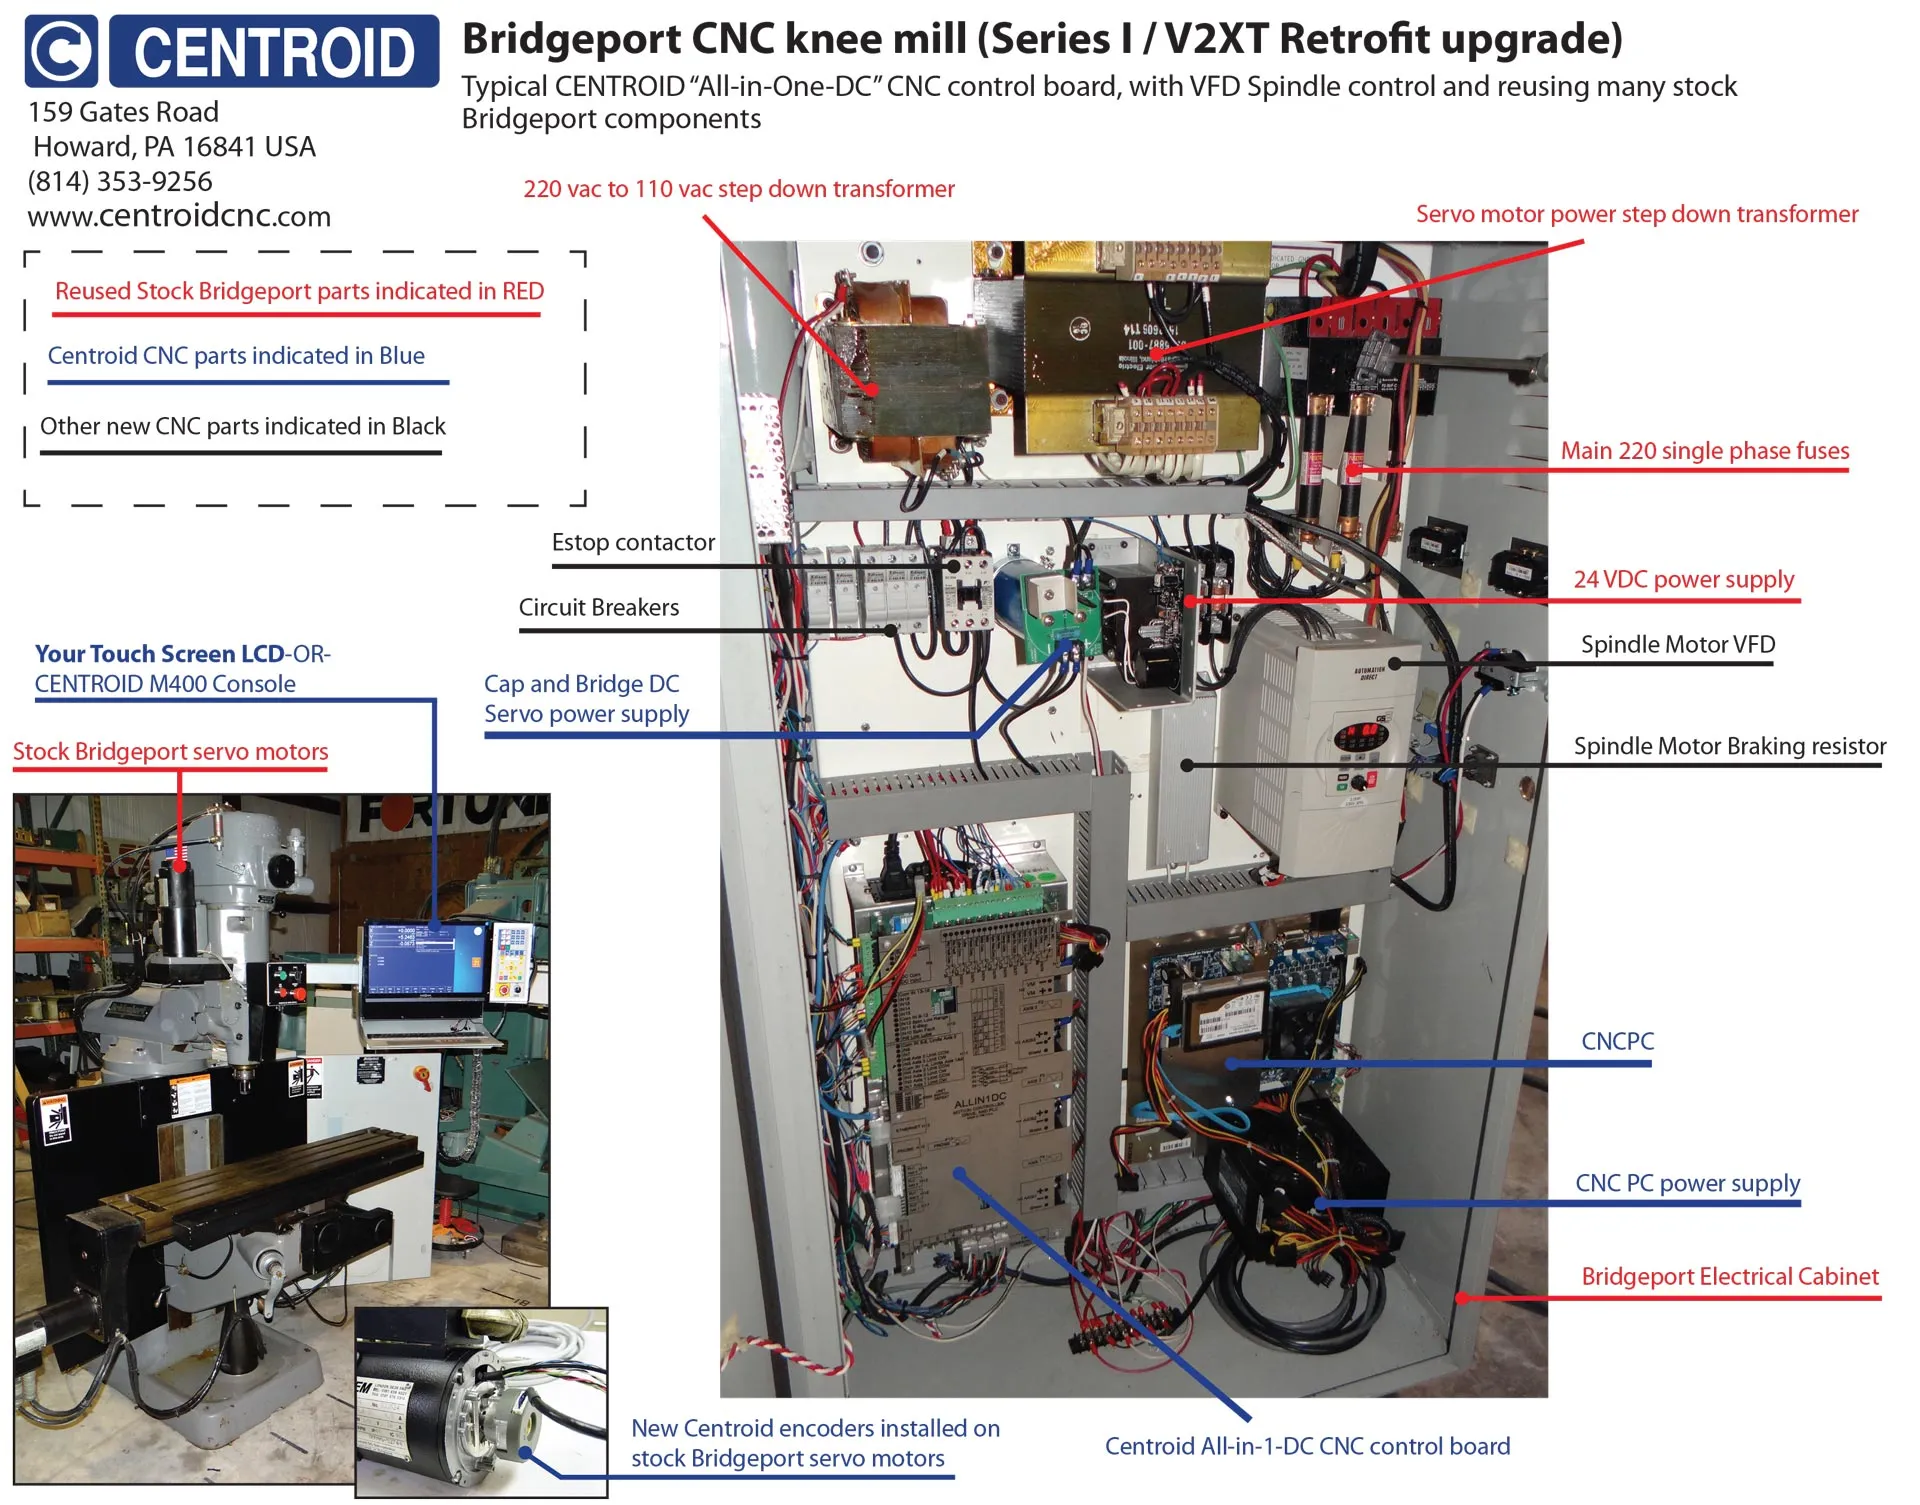
Mạch điện máy phay được phân loại theo bộ điều khiển sử dụng hoặc kiểu máy
7. Các lỗi thường gặp trong mạch điện máy phay
7.1. Máy không khởi động
- Nguyên nhân: Mất nguồn CB tổng, hỏng nút Start, cuộn contactor bị đứt, rơ-le quá tải đã tác động chưa reset, dừng khẩn cấp đang kích hoạt.
- Kiểm tra: Đo nguồn tại đầu vào CB, kiểm tra trạng thái rơ-le quá tải, dùng VOM kiểm tra thông mạch nút Start và nút E-stop.
7.2. Động cơ chạy yếu hoặc không ổn định
- Nguyên nhân: Mất pha (do đứt dây, tiếp xúc contactor kém), điện áp không đủ, biến tần cài đặt sai thông số.
- Kiểm tra: Đo dòng điện ba pha bằng ampe kìm, kiểm tra tiếp điểm contactor có bị cháy, kiểm tra cài đặt biến tần.
7.3. Không đảo chiều được bàn máy
- Nguyên nhân: Hỏng contactor đảo chiều, khóa liên động bị dính, hỏng nút nhấn thuận/nghịch, công tắc hành trình giới hạn bị kích hoạt.
- Kiểm tra: Đo cuộn hút contactor, kiểm tra tiếp điểm liên động, dùng tay kích thử nút nhấn.
7.4. Nút nhấn không hoạt động
- Nguyên nhân: Dây đứt bên trong nút, tiếp xúc oxy hóa, điện áp mạch điều khiển bị sụt.
- Kiểm tra: Dùng VOM đo chế độ thông mạch, vệ sinh hoặc thay nút mới.
7.5. CB nhảy, rơ-le quá tải tác động liên tục
- Nguyên nhân: Động cơ bị kẹt cơ khí, quá tải do dao cùn, chọn dòng cài đặt quá thấp, động cơ bị chập vòng dây.
- Kiểm tra: Đo dòng làm việc thực tế, kiểm tra độ cản quay của động cơ khi mất điện, kiểm tra cách điện động cơ.

Mạch điện máy phay là tài liệu quan trọng giúp phân tích và xử lý khi gặp sự cố
8. Hướng dẫn kiểm tra & sửa chữa mạch điện máy phay
8.1. Các bước kiểm tra mạch điện an toàn
- Cắt nguồn: Ngắt CB tổng, đặt biển báo “Đang sửa chữa”.
- Kiểm tra trực quan: Quan sát dấu hiệu cháy nổ, mùi khét, dây lỏng.
- Kiểm tra nguội: Dùng VOM đo thông mạch các tiếp điểm, cuộn dây, cầu chì.
- Kiểm tra nóng: Cấp nguồn, đo điện áp các điểm theo sơ đồ.
8.2. Cách đọc sơ đồ mạch điện máy phay
- Xác định các ký hiệu: CB, Contactor (KM), Rơ-le nhiệt (OL), nút nhấn, đèn báo.
- Phân biệt rõ mạch động lực (đường nét đậm, số pha) và mạch điều khiển (đường nét mảnh, có biến áp hạ áp).
- Đọc theo thứ tự từ nguồn vào → thiết bị bảo vệ → thiết bị điều khiển → thiết bị chấp hành.
8.3. Kiểm tra contactor – rơ-le – nút nhấn
- Contactor: Đo điện trở cuộn hút (thường vài trăm Ω), kiểm tra tiếp điểm chính và phụ có bị dính hay không.
- Rơ-le nhiệt: Kiểm tra tiếp điểm NC có thông mạch, kiểm tra dòng tác động so với thực tế.
- Nút nhấn: Kiểm tra thông mạch ở trạng thái ấn và nhả.
8.4. Lưu ý an toàn điện khi sửa chữa
- Luôn ngắt nguồn trước khi đấu nối, tháo lắp.
- Sử dụng đồ bảo hộ cách điện (ủng, găng tay cách điện).
- Không tự ý thay đổi thông số bảo vệ (dòng cài đặt rơ-le nhiệt, CB) vượt quá quy định.
- Sau khi sửa chữa, phải kiểm tra lại toàn bộ trước khi vận hành.

Mạch điện máy phay cần được thao tác sửa chữa đúng quy trình để đảm bảo an toàn
9. So sánh mạch điện truyền thống và mạch điện CNC
| Tiêu chí | Mạch điện truyền thống (Máy phay cơ) | Mạch điện CNC (Máy phay CNC) |
| 1. Mức độ tự động hóa | Thấp, thao tác thủ công nhiều (bật/tắt bằng nút nhấn, tay gạt). | Cao, tự động theo chương trình (G‑code, M‑code), ít can thiệp thủ công. |
| 2. Độ phức tạp mạch điều khiển | Đơn giản, dùng rơ‑le, contactor, timer, mạch điện tử cơ bản. | Rất phức tạp, tích hợp vi xử lý, PLC, phần mềm điều khiển số, bus truyền thông. |
| 3. Khả năng mở rộng | Hạn chế, khó thêm chức năng mới; muốn mở rộng phải thay đổi dây nối và thiết bị. | Dễ mở rộng với module I/O, cảm biến thông minh, kết nối mạng, nâng cấp phần mềm. |
| 4. Chi phí bảo trì – sửa chữa | Thấp, linh kiện phổ thông, dễ thay thế, không cần phần mềm chuyên dụng. | Cao, cần kỹ thuật viên chuyên sâu, linh kiện đặc thù, đôi khi phải nhờ hãng hỗ trợ. |
| 5. Chẩn đoán lỗi | Dựa vào kinh nghiệm, đo bằng VOM (đồng hồ vạn năng), kiểm tra từng mạch. | Tự chẩn đoán qua màn hình điều khiển, hiển thị mã lỗi cụ thể, hỗ trợ tra cứu nhanh. |
| 6. Ứng dụng | Gia công đơn giản, linh hoạt sửa chữa, sản xuất đơn chiếc, hàng loạt nhỏ. | Gia công đa dạng, độ chính xác cao, sản lượng lớn, phức tạp về hình học. |
| 7. Độ chính xác điều khiển | Phụ thuộc vào tay nghề và thước đo cơ khí, sai số lớn hơn. | Điều khiển vòng kín, sai số nhỏ (có thể đạt ±0.001 mm), độ lặp lại cao. |
| 8. Tính linh hoạt khi thay đổi sản phẩm | Thay đổi quy trình bằng cách điều chỉnh cơ khí và đấu dây lại mạch. | Chỉ cần thay chương trình (G‑code), có thể lưu trữ và gọi lại nhiều sản phẩm. |
| 9. Yêu cầu về kỹ năng vận hành | Công nhân cần hiểu sâu về mạch điện rơ‑le, đọc sơ đồ, vận hành thủ công thành thạo. | Vận hành viên cần biết lập trình cơ bản, hiểu giao diện HMI, an toàn khi vận hành CNC. |
| 10. Khả năng kết nối và truyền thông | Hầu như không có hoặc chỉ có tín hiệu đơn giản (cảnh báo, dừng khẩn). | Hỗ trợ truyền thông Ethernet, RS‑232, Profibus, IoT, kết nối với hệ thống quản lý sản xuất. |
| 11. Tốc độ xử lý tín hiệu | Chậm, phụ thuộc vào thời gian đáp ứng của rơ‑le cơ điện tử (từ ms đến vài trăm ms). | Rất nhanh (micro giây), cho phép đồng bộ nhiều trục và phản hồi cảm biến tức thời. |
| 12. Độ tin cậy và tuổi thọ | Độ tin cậy thấp hơn khi số lượng rơ‑le lớn do tiếp điểm bị mòn, dễ hỏng hóc cơ học. | Độ tin cậy cao nếu được thiết kế tốt, ít tiếp điểm cơ học, tuổi thọ phụ thuộc vào chất lượng linh kiện điện tử. |

Mạch điện máy phay CNC có cấu trúc phức tạp với công nghệ điều khiển ngày càng hiện đại
10. Liên hệ tư vấn & hỗ trợ kỹ thuật
10.1. Tư vấn đọc sơ đồ – sửa chữa mạch điện
Hiểu đúng sơ đồ là chìa khóa để sửa chữa nhanh và an toàn. Automech cung cấp dịch vụ:
- Hỗ trợ tra cứu, giải mã sơ đồ điện các dòng máy phay phổ biến (Nhật Bản, Đài Loan, Trung Quốc).
- Tư vấn phương án xử lý các lỗi điện phức tạp, không có sẵn mã lỗi.
- Đào tạo kỹ thuật viên nội bộ về đọc sơ đồ và quy trình kiểm tra.
10.2. Hỗ trợ nâng cấp hệ thống điện máy phay
Automech thực hiện các giải pháp nâng cấp:
- Nâng cấp mạch điều khiển: Chuyển đổi từ hệ thống contactor rời rạc sang PLC hoặc mạch điều khiển thông minh, tăng độ tin cậy.
- Lắp đặt biến tần: Thay đổi tốc độ vô cấp cho động cơ trục chính, tiết kiệm điện, giảm ồn.
- Số hóa bảng điều khiển: Thay thế nút nhấn cơ khí bằng màn hình cảm ứng HMI, hiển thị đầy đủ thông số vận hành.
- Tích hợp an toàn: Lắp đặt hệ thống safety relay đạt chuẩn EN/ISO 13849, đảm bảo an toàn cho người vận hành.
10.3. Automech – giải pháp kỹ thuật máy công cụ toàn diện
Với nhiều năm kinh nghiệm trong lĩnh vực máy công cụ, Automech không chỉ cung cấp phụ tùng, đầu tăng tốc, mà còn là đối tác tin cậy trong lĩnh vực điện – điều khiển. Đội ngũ kỹ thuật của chúng tôi sẽ nhanh chóng tiếp nhận thông tin và luôn sẵn sàng:
- Khảo sát hiện trạng hệ thống điện máy phay tại xưởng.
- Đề xuất giải pháp sửa chữa, nâng cấp tối ưu chi phí.
- Cung cấp linh kiện chính hãng (contactor, rơ-le, biến tần, PLC, nút nhấn, CB…).
- Hỗ trợ trực tuyến và trực tiếp trong suốt quá trình vận hành.

Mạch điện máy phay là tài liệu máy quan trọng đi kèm suốt vòng đời của thiết bị
Kết luận:
Mạch điện máy phay, dù ở dạng truyền thống hay CNC, đều đóng vai trò quyết định đến sự ổn định và an toàn của thiết bị. Việc trang bị kiến thức bài bản về cấu tạo, nguyên lý và các lỗi thường gặp không chỉ giúp giảm thời gian dừng máy, mà còn kéo dài tuổi thọ thiết bị và bảo vệ an toàn cho người lao động. Automech sẵn sàng đồng hành cùng các xưởng gia công trong việc xây dựng một hệ thống điện vận hành ổn định, hiệu quả và an toàn.
Liên hệ ngay với Automech để được tư vấn chi tiết về giải pháp điện – điều khiển cho máy phay của bạn.
Công ty Cổ phần Thiết bị và Giải pháp Cơ khí Automech
Trụ sở chính: số 285 đường Phúc Lợi, quận Long Biên, Hà Nội
Chi nhánh Đà Nẵng: Số 20 Nguyễn Sinh Sắc, quận Liên Chiểu, Đà Nẵng
Chi nhánh TP HCM: số 84, đường 10, khu đô thị Vạn Phúc, Hiệp Bình Phước, Thủ Đức
Đường dây nóng: 0902 888 363
Trang web: automech.vn
Fanpage: Automech Life
Youtube: https://www.youtube.com/@Automech_mechanical