



Đầu Kẹp Máy Phay – “Cánh Tay Nối” Quyết Định Độ Chính Xác Gia Công CNC
Trong thế giới gia công cơ khí chính xác, người ta thường chú trọng đến máy CNC, dao cắt và phần mềm CAM. Tuy nhiên, yếu tố kết nối trực tiếp giữa trục chính (spindle) và dao cắt – đầu kẹp máy phay (Tool Holder) – mới là “chìa khóa” quyết định độ chính xác, độ bóng bề mặt và tuổi thọ dao. Một đầu kẹp kém chất lượng có thể làm hỏng cả chi tiết gia công đắt tiền, dù máy có hiện đại đến đâu.
1. Đầu kẹp máy phay là gì?
1.1. Định nghĩa đầu kẹp máy phay
Đầu kẹp máy phay là bộ phận trung gian kết nối giữa trục chính máy phay CNC và dao cắt, có nhiệm vụ giữ chặt dao với độ đồng tâm cao, truyền mô-men xoắn và đảm bảo độ cứng vững trong suốt quá trình gia công.
1.2. Vai trò của đầu kẹp trong gia công CNC
Đầu kẹp không chỉ đơn thuần là “cái giá đỡ dao”. Nó đảm nhận các vai trò chiến lược:
- Định vị chính xác: Đảm bảo dao cắt nằm đúng tâm trục chính, giảm thiểu độ đảo (runout).
- Truyền lực: Truyền mô-men xoắn từ trục chính đến dao cắt một cách hiệu quả.
- Giảm rung động: Hấp thụ và triệt tiêu các dao động cắt, bảo vệ dao và chi tiết.
- Đảm bảo an toàn: Giữ dao chắc chắn, tránh hiện tượng tuột dao khi cắt tải nặng.
1.3. Đầu kẹp máy phay dùng để làm gì?
- Gắn các loại dao phay ngón, dao phay mặt đầu, dao khoan, dao tarô.
- Kết nối các hệ thống collet (ER) hoặc dao liền khối (solid holder) với máy CNC.
- Cho phép thay đổi dao nhanh chóng (đặc biệt trong hệ thống thay dao tự động – ATC).
1.4. Tại sao phải chọn đúng đầu kẹp
Chọn sai đầu kẹp dẫn đến:
- Sai số hình học: Độ đảo quá lớn (runout > 0.01mm) gây phá hủy dao nhanh chóng, chất lượng bề mặt kém.
- Mất cân bằng: Gây rung lắc, hư hỏng ổ bi trục chính.
- Nguy hiểm: Dao có thể bị bung ra trong quá trình chạy tốc độ cao.

Đầu kẹp máy phay là yếu tố quan trọng ảnh hưởng trực tiếp đến chất lượng gia công
2. Cấu tạo của đầu kẹp máy phay
2.1. Thân đầu kẹp
Được chế tạo từ thép hợp kim (thường là thép 42CrMo hoặc thép tôi cứng), xử lý nhiệt đạt độ cứng HRC 45-60. Thân đảm bảo độ cứng vững và khả năng chống biến dạng dưới lực cắt.
2.2. Collet (ống kẹp)
Bộ phận kẹp trực tiếp vào chuôi dao. Collet có các rãnh dọc cho phép co bóp đàn hồi khi siết đai ốc, tạo lực kẹp phân bố đều quanh chu vi dao.
2.3. Đai ốc siết
Tạo lực ép lên collet thông qua cơ chế ren. Đai ốc cao cấp có thiết kế giảm rung và cân bằng động để hoạt động ổn định ở tốc độ cao.
2.4. Chuôi kẹp (BT, SK, HSK…)
Phần tiếp xúc với trục chính máy. Đây là chuẩn giao tiếp quyết định độ cứng vững và khả năng truyền tải.
2.5. Cơ chế giữ dao
Dựa trên nguyên lý biến dạng đàn hồi (collet, thủy lực) hoặc biến dạng nhiệt (shrink fit) để tạo lực ma sát giữa bề mặt trong của đầu kẹp và chuôi dao.

Đầu kẹp máy phay được chế tạo từ thép hợp kim và xử lý nhiệt để đảm bảo độ cứng cao giúp gia công ổn định
3. Các loại đầu kẹp máy phay phổ biến
3.1. Đầu kẹp collet ER
- Đặc điểm: Phổ biến nhất, dùng collet ER (ER16, ER20, ER32, ER40).
- Ưu điểm: Kẹp được nhiều cỡ dao (dải kẹp rộng), giá thành hợp lý.
- Nhược điểm: Độ đảo trung bình (0.005-0.02mm), khó đạt cân bằng động ở tốc độ siêu cao.
3.2. Đầu kẹp BT (B7 / BT)
- Chuẩn Nhật Bản: Chuôi côn 7/24, giữ dao bằng móc kéo (drawbar).
- Ưu điểm: Độ cứng vững cao, phổ biến trên máy Nhật và Đài Loan.
- Phân loại: BT30, BT40, BT50.
3.3. Đầu kẹp SK (SK / DIN)
- Chuẩn Châu Âu: Tương tự BT nhưng có rãnh thoát khí, giảm hiện tượng dính dao.
- Đặc điểm: Độ chính xác cao hơn BT trong một số ứng dụng tốc độ cao.
3.4. Đầu kẹp HSK
- Chuẩn tiên tiến: Côn rỗng, tiếp xúc mặt đầu và mặt côn.
- Ưu điểm: Lý tưởng cho gia công tốc độ cao (HSM), độ cứng vững vượt trội, khả năng thay dao nhanh.
- Phân loại: HSK-A (cho máy tự động), HSK-E (chuyên tốc độ cao), HSK-F (thay dao thủ công).
3.5. Đầu kẹp thủy lực
- Nguyên lý: Sử dụng áp suất dầu để ép thành ống mỏng kẹp chặt dao.
- Ưu điểm: Độ đảo cực thấp (<0.003mm), giảm rung xuất sắc, tăng tuổi thọ dao 30-50%.
- Nhược điểm: Giá cao, chỉ kẹp được một cỡ chuôi dao cố định.
3.6. Đầu kẹp shrink fit (ép nhiệt)
- Nguyên lý: Dùng nhiệt để giãn nở đầu kẹp, đưa dao vào, sau đó nguội đi sẽ co lại ôm chặt dao.
- Ưu điểm: Độ đồng tâm tuyệt đối (<0.003mm), kết cấu đơn giản, độ cứng vững cao nhất.
- Nhược điểm: Cần máy ép nhiệt chuyên dụng, dao dễ bị ảnh hưởng nhiệt.

Đầu kẹp máy phay được phân loại theo tiêu chuẩn hoặc cấu tạo
4. Thông số kỹ thuật quan trọng
4.1. Đường kính kẹp
Dải đường kính chuôi dao có thể kẹp: thông thường từ 3mm đến 32mm (ER32) hoặc các cỡ chuẩn như 6mm, 10mm, 12mm, 16mm, 20mm.
4.2. Độ chính xác (runout)
Độ đảo hướng tâm đo tại đầu kẹp:
- Cấp tiêu chuẩn: 0.005 – 0.01 mm
- Cấp cao cấp: < 0.003 mm
- Cấp siêu chính xác: < 0.001 mm (thường dùng cho HSK và shrink fit)
4.3. Tốc độ quay tối đa
Mỗi loại đầu kẹp có giới hạn tốc độ khác nhau:
- ER collet thông thường: ≤ 12,000 rpm
- ER cân bằng động (balanced): ≤ 20,000 rpm
- HSK-E / Shrink fit / Thủy lực: ≤ 30,000 – 60,000 rpm
4.4. Lực kẹp
Lực giữ dao chống lại lực cắt và lực ly tâm. Lực kẹp càng cao, khả năng chống tuột dao càng tốt, đặc biệt quan trọng trong gia công thô.
4.5. Độ cân bằng động (Dynamic Balancing)
Đầu kẹp phải được cân bằng động (thường ở cấp G2.5 hoặc G1.0 theo ISO 1940) khi sử dụng ở tốc độ cao. Thiếu cân bằng gây rung, hỏng ổ trục chính.
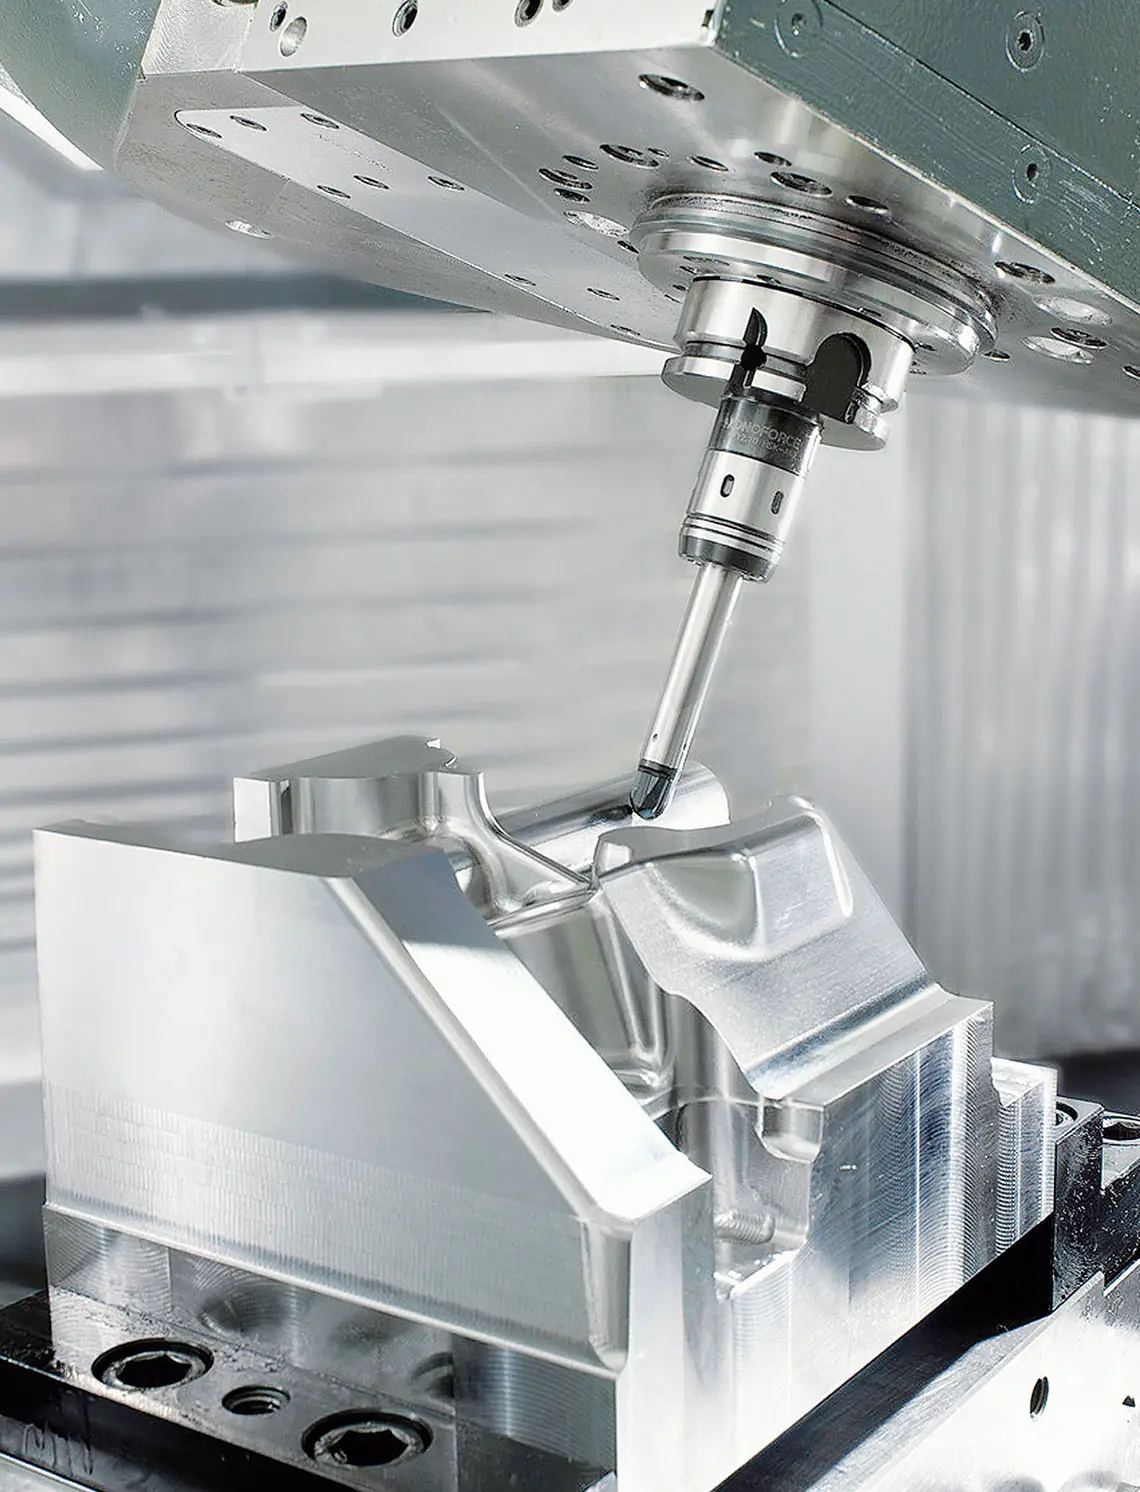
Đầu kẹp máy phay cần được lựa chọn phù hợp để đảm bảo hiệu quả và chất lượng gia công
5. Nguyên lý hoạt động của đầu kẹp máy phay
5.1. Cách giữ dao cắt
Dao được giữ bằng lực ma sát giữa bề mặt tiếp xúc. Lực này được tạo ra từ:
- Cơ học: Siết đai ốc nén collet.
- Thủy lực: Áp suất dầu làm biến dạng thành ống.
- Nhiệt: Co ngót kim loại khi nguội.
5.2. Cách truyền lực từ spindle
Chuôi đầu kẹp (BT, HSK) tiếp xúc với côn trục chính nhờ hệ thống kéo (drawbar). Mô-men xoắn được truyền qua các rãnh then hoặc lực ma sát tại mặt tiếp xúc (HSK).
5.3. Cơ chế chống rung
Đầu kẹp cao cấp có cấu trúc giảm chấn (damping) tích hợp, hoặc sử dụng vật liệu có độ cứng cao để thay đổi tần số cộng hưởng, tránh hiện tượng chattering.
5.4. Ảnh hưởng đến chất lượng gia công
Chất lượng đầu kẹp ảnh hưởng trực tiếp đến:
- Độ bóng bề mặt: Runout cao tạo ra vân dao xấu.
- Tuổi thọ dao: Lệch tâm làm dao chịu tải không đều, mòn nhanh gấp 2-3 lần.
- Độ chính xác kích thước: Gây sai số vị trí khi phay biên dạng.
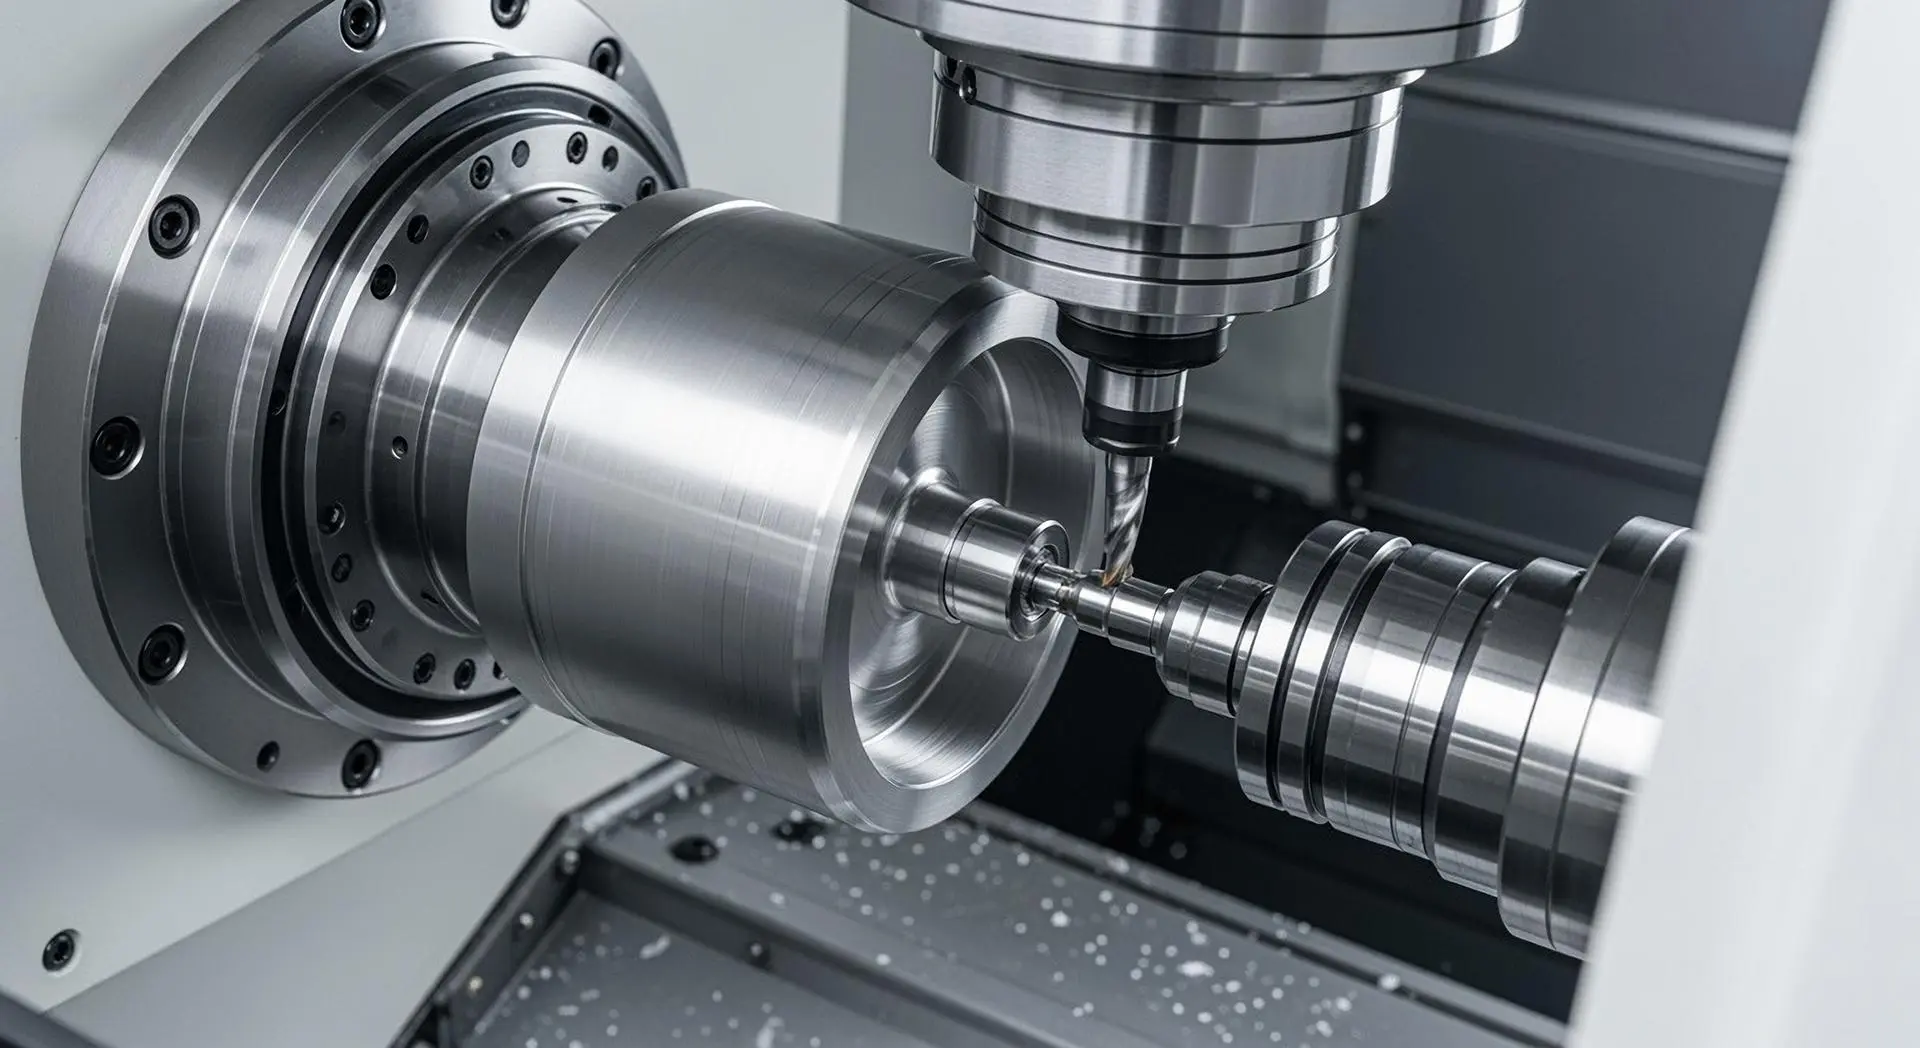
Đầu kẹp máy phay được truyền lực thông qua spindle qua đó tạo ra lực cắt cho dao cắt khi kết hợp với chuyển động các trục của máy
6. Ứng dụng của đầu kẹp máy phay
6.1. Gia công CNC chính xác
Dùng HSK, thủy lực hoặc shrink fit để đạt dung sai ±0.01mm cho các chi tiết khuôn mẫu, thiết bị y tế.
6.2. Phay mặt phẳng
Sử dụng đầu kẹp mặt đầu (shell mill holder) hoặc đầu kẹp collet lớn (ER40) để phay mặt phẳng diện rộng với lực cắt lớn.
6.3. Phay rãnh
Yêu cầu độ đồng tâm cao giữa dao và trục chính để đảm bảo chiều rộng rãnh chính xác.
6.4. Gia công tốc độ cao
HSK-E, shrink fit và thủy lực cân bằng động là lựa chọn bắt buộc cho HSM (High Speed Machining) với vòng tua trên 20,000 rpm.
6.5. Gia công khuôn mẫu
Đòi hỏi độ bề mặt cao, không gợn dao. Các đầu kẹp giảm rung (anti-vibration) được ưa chuộng.

Đầu kẹp máy phay là bộ phận trung gian kết nối giữa trục chính – dao cắt và được lựa chọn loại phù hợp theo ứng dụng gia công
7. So sánh các loại đầu kẹp máy phay
7.1. ER vs BT
| Đặc điểm | ER (Collet Holder) | BT (Solid Holder) |
| Kết cấu | Có collet thay đổi | Liền khối, không collet |
| Dải kẹp | Rộng (nhiều cỡ dao) | Cố định 1 cỡ dao |
| Độ đảo | 0.005 – 0.02 mm | 0.003 – 0.01 mm |
| Ứng dụng | Đa năng, thay dao nhanh | Gia công thô, chuyên dụng |
7.2. HSK vs BT
| Đặc điểm | HSK | BT |
| Tiếp xúc | Mặt côn + mặt đầu | Chỉ mặt côn |
| Độ cứng vững | Tốt ở tốc độ cao | Tốt ở tốc độ thấp, tải nặng |
| Khả năng cân bằng | Xuất sắc (HSK-E) | Trung bình |
| Chi phí | Cao | Trung bình |
7.3. Shrink fit vs collet
| Đặc điểm | Shrink Fit | Collet ER |
| Độ đảo | <0.003 mm | 0.005 – 0.015 mm |
| Độ cứng vững | Rất cao | Trung bình |
| Tiện lợi | Cần máy ép nhiệt | Thay dao bằng tay nhanh |
| Chi phí đầu tư | Cao (máy ép) | Thấp |
8. Cách chọn đầu kẹp máy phay phù hợp
8.1. Theo loại máy CNC
- Máy Nhật/Đài Loan: Ưu tiên chuẩn BT (BT30, BT40, BT50).
- Máy Châu Âu: Ưu tiên HSK (HSK-A63, HSK-E50) hoặc SK.
- Máy tốc độ cao: Bắt buộc HSK-E, thủy lực hoặc shrink fit.
8.2. Theo dao cắt
- Dao phay ngón nhỏ (≤6mm): Dùng ER16, ER20, hoặc shrink fit.
- Dao phay mặt đầu lớn (≥32mm): Dùng shell mill holder (đầu kẹp liền).
- Dao khoan, tarô: Dùng collet ER hoặc các đầu kẹp chuyên dụng.
8.3. Theo độ chính xác yêu cầu
- Dung sai thường (±0.05mm): ER tiêu chuẩn.
- Dung sai cao (±0.01mm): ER cao cấp, BT solid holder.
- Siêu chính xác (<0.005mm): Thủy lực, shrink fit, HSK.
8.4. Theo tốc độ gia công
- Dưới 10,000 rpm: ER, BT thông thường.
- 10,000 – 20,000 rpm: ER cân bằng động, BT cao cấp.
- Trên 20,000 rpm: HSK-E, thủy lực cân bằng, shrink fit.
8.5. Theo ngân sách
- Ngân sách thấp: ER collet Trung Quốc, Đài Loan.
- Trung cấp: ER, BT thương hiệu Nhật (NIKKEN, BIG DAISHOWA).
- Cao cấp: HSK, thủy lực, shrink fit hàng chính hãng Châu Âu/Nhật.

Đầu kẹp máy phay được lựa chọn dựa trên nhiều yếu tố nhưng cần đảm bảo phù hợp với máy và dao cắt theo ứng dụng gia công và độ chính xác yêu cầu
9. Lỗi thường gặp khi sử dụng đầu kẹp
9.1. Lệch tâm (runout lớn)
- Nguyên nhân: Collet bẩn, đai ốc siết không đúng lực, collet hỏng.
- Hậu quả: Dao mòn nhanh, chất lượng bề mặt kém.
9.2. Lỏng dao
- Nguyên nhân: Lực kẹp không đủ, siết không đủ mô-men, dao bị kéo ra ngoài.
- Hậu quả: Nguy hiểm, hỏng chi tiết, vỡ dao.
9.3. Rung khi gia công
- Nguyên nhân: Đầu kẹp mất cân bằng, chiều dài nhô ra quá lớn, tần số cắt trùng với tần số riêng.
9.4. Hư collet
- Nguyên nhân: Biến dạng dẻo do siết quá tay, va đập, sử dụng collet không đúng cỡ dao.
9.5. Mòn đầu kẹp
- Nguyên nhân: Ma sát với trục chính (mòn mặt côn), oxy hóa, va đập trong quá trình thay dao.
10. Cách bảo trì và sử dụng đầu kẹp đúng cách
10.1. Vệ sinh định kỳ
- Sau mỗi lần thay dao, vệ sinh mặt côn đầu kẹp và bên trong trục chính bằng khăn mềm, không để dầu mỡ bám cứng.
- Làm sạch collet và đai ốc, tránh bụi phoi lọt vào.
10.2. Kiểm tra độ mòn
- Kiểm tra mặt côn đầu kẹp bằng thuốc thử màu (blueing) để phát hiện tiếp xúc kém.
- Kiểm tra collet có bị nứt hoặc biến dạng không.
10.3. Siết lực đúng chuẩn
- Sử dụng cờ lê lực (torque wrench) để siết đai ốc ER đúng mô-men khuyến nghị (thường 80–120 Nm tùy size).
- Không dùng tay siết quá mạnh gây hỏng ren.
10.4. Bảo quản đúng cách
- Đặt đầu kẹp vào giá đỡ chuyên dụng, không để chồng lên nhau gây xước mặt côn.
- Phun dầu chống gỉ nhẹ nếu không sử dụng lâu.
10.5. Khi nào cần thay mới
- Khi độ đảo vượt quá ngưỡng cho phép (kiểm tra bằng đồng hồ so).
- Khi mặt côn bị xước nặng, tiếp xúc kém gây rung.
- Khi collet bị biến dạng hoặc nứt.
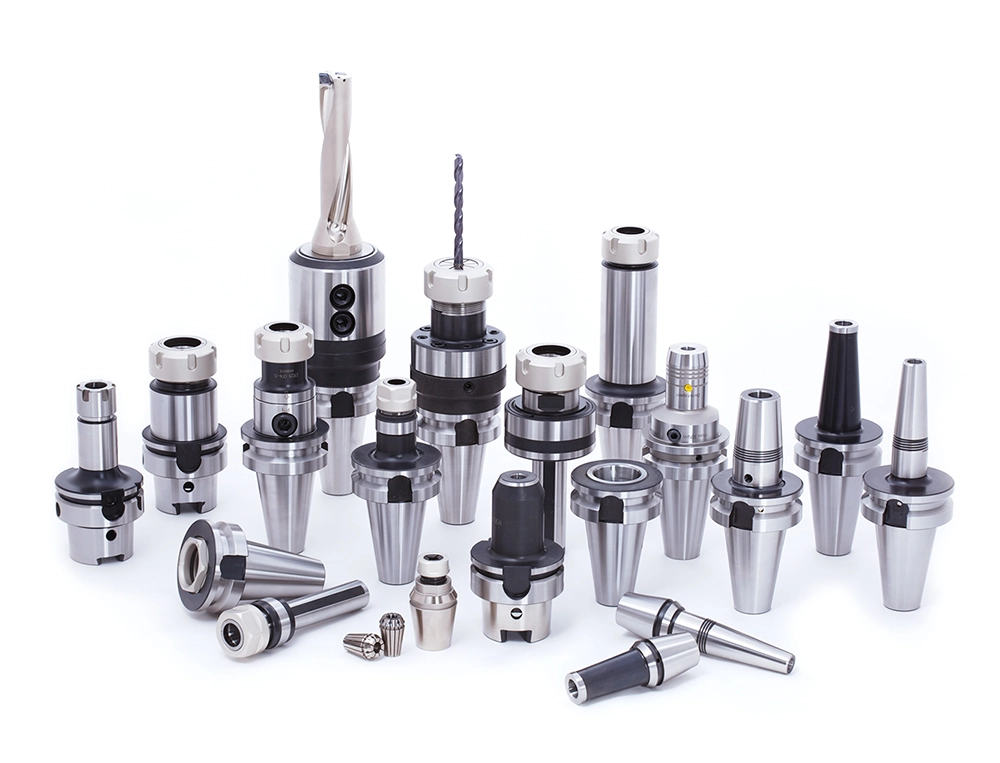
Đầu kẹp máy phay sẽ gặp phải các lỗi thường xuyên như lỏng dao hay lệch tâm nếu việc lựa chọn không được tính toán phù hợp yêu cầu gia công
11. Báo giá đầu kẹp máy phay
11.1. Đầu kẹp máy phay giá bao nhiêu?
Giá dao động rất rộng, từ vài trăm nghìn đến hàng chục triệu đồng một sản phẩm, phụ thuộc vào thương hiệu, chuẩn kẹp, và độ chính xác.
11.2. Phân khúc giá
- Phân khúc phổ thông (Trung Quốc, Đài Loan nội địa): 300.000 – 1.500.000 VNĐ (ER, BT30).
- Phân khúc trung cấp (Thương hiệu Đài Loan, Hàn Quốc): 1.500.000 – 4.000.000 VNĐ (BT40, ER32 cao cấp).
- Phân khúc cao cấp (Nhật Bản: NIKKEN, BIG, MST; Châu Âu: Haimer, Schunk): 4.000.000 – 15.000.000 VNĐ (HSK, thủy lực, shrink fit).
11.3. Yếu tố ảnh hưởng đến giá
- Thương hiệu: Hàng chính hãng Nhật/Đức có giá gấp 2-5 lần hàng Đài Loan/Trung Quốc.
- Chuẩn kẹp: HSK có giá cao hơn BT 30-50%.
- Độ chính xác: Cấp siêu chính xác (runout ≤0.002mm) có giá cao gấp đôi.
- Vật liệu: Thép tôi đạt độ cứng cao, xử lý bề mặt tốt làm tăng chi phí.
11.4. Nên mua loại nào tốt
- Nếu ngân sách hạn chế và yêu cầu không quá khắt khe: ER collet Đài Loan chất lượng tốt.
- Nếu cần độ tin cậy cao cho sản xuất công nghiệp: Thương hiệu Nhật (NIKKEN, BIG) với BT40/HSK.
- Nếu gia công tốc độ cao và đòi hỏi độ bóng cao: Shrink fit hoặc thủy lực của Haimer, Schunk.
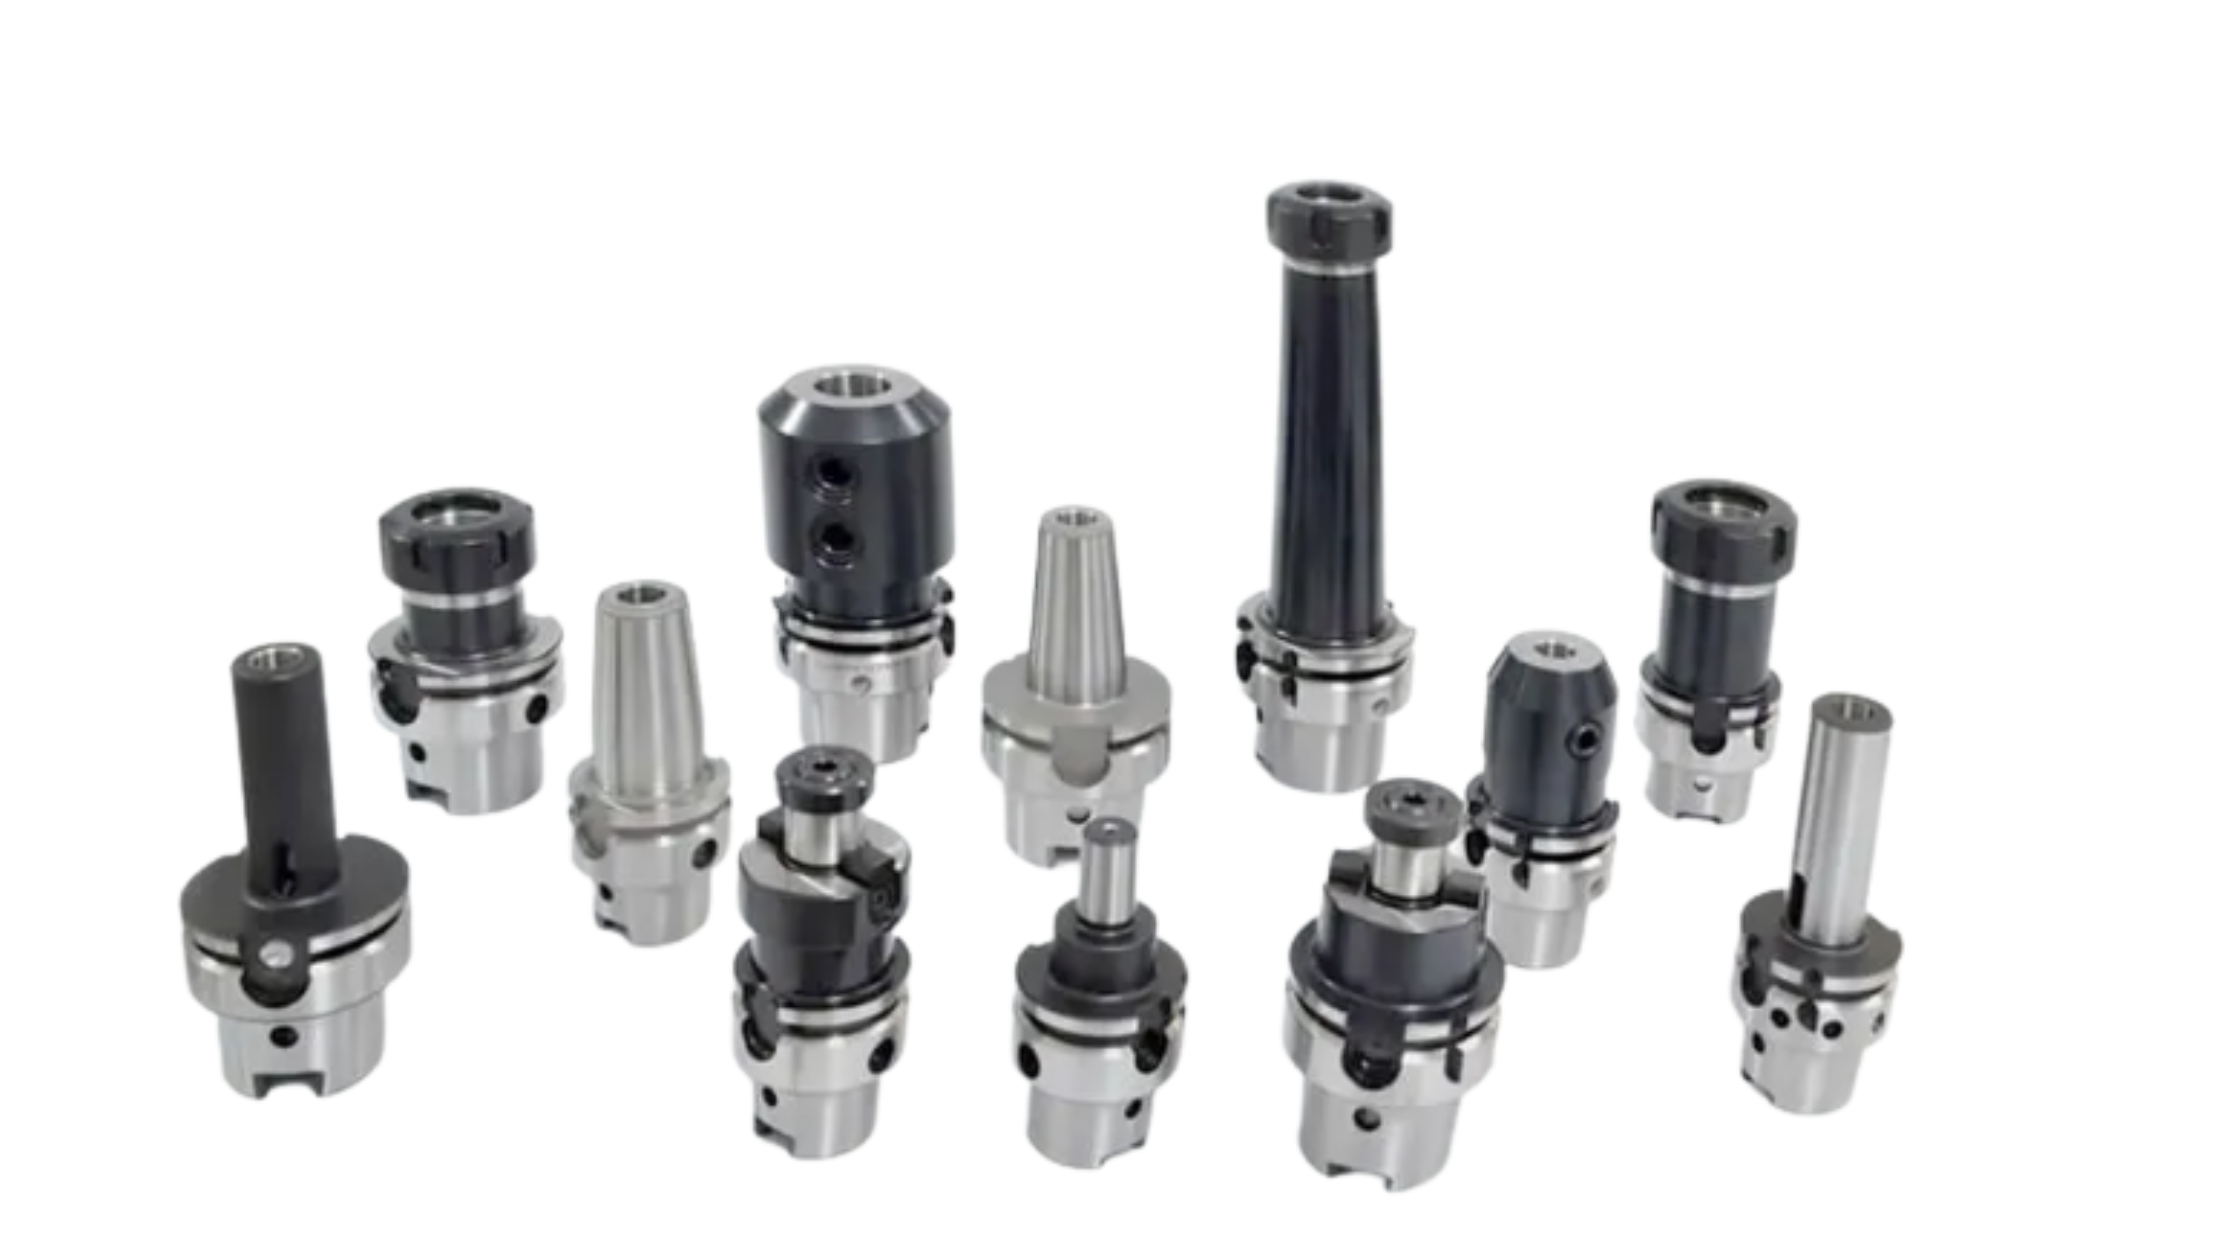
Đầu kẹp máy phay sẽ có giá phụ thuộc chính vào tiêu chuẩn kẹp, độ chính xác yêu cầu và thương hiệu
12. Giải pháp đầu kẹp máy phay tại Automech
12.1. Các loại đầu kẹp Automech cung cấp
Automech là đơn vị uy tín cung cấp đầy đủ các dòng đầu kẹp chính hãng:
- Đầu kẹp collet ER: ER16, ER20, ER32, ER40 – hàng Đài Loan, Nhật Bản.
- Đầu kẹp chuẩn BT: BT30, BT40, BT50 – đa dạng chiều dài (cấp L, 100L, 150L).
- Đầu kẹp chuẩn HSK: HSK-A63, HSK-E50, HSK-F63 – dành cho máy tốc độ cao.
- Đầu kẹp thủy lực: Thương hiệu hàng đầu Châu Âu, độ đảo <0.003mm.
- Đầu kẹp shrink fit: Kèm máy ép nhiệt chuyên dụng.
- Phụ kiện: Collet các cấp, đai ốc cân bằng động, vòng chặn phoi.
12.2. Tư vấn lựa chọn đầu kẹp phù hợp
Đội ngũ kỹ sư Automech sẽ:
- Phân tích loại máy (spindle taper, ATC, tốc độ tối đa).
- Đánh giá loại dao và vật liệu gia công.
- Đề xuất bộ đầu kẹp tối ưu về chi phí – hiệu suất.
12.3. Hỗ trợ kỹ thuật
- Hướng dẫn cân bằng động đầu kẹp theo tiêu chuẩn ISO.
- Đo và kiểm tra độ đảo bằng đồng hồ so chuyên dụng trước khi bàn giao.
- Hỗ trợ lắp đặt và vận hành hệ thống shrink fit.
12.4. Cung cấp phụ kiện CNC chính hãng
Automech cam kết cung cấp linh kiện chính hãng, có nguồn gốc rõ ràng, đầy đủ CO/CQ.
12.5. Bảo trì – thay thế
- Dịch vụ kiểm tra định kỳ, làm sạch mặt côn đầu kẹp.
- Cung cấp dịch vụ mài lại mặt côn (re-grinding) cho các đầu kẹp bị mòn nhẹ.
- Bảo hành chính hãng 6-12 tháng.
13. Câu hỏi thường gặp đầu kẹp máy phay
13.1. Đầu kẹp máy phay dùng để làm gì?
Để kết nối dao cắt với trục chính máy phay CNC, giữ dao cố định và truyền chuyển động quay, đảm bảo độ chính xác của nguyên công gia công.
13.2. Nên chọn ER hay BT?
- Chọn ER collet holder nếu bạn thường xuyên thay đổi cỡ dao và ưu tiên tính linh hoạt.
- Chọn BT solid holder (hoặc shell mill holder) nếu bạn cần độ cứng vững cao, gia công thô hoặc dùng dao cố định.
13.3. Đầu kẹp ảnh hưởng đến độ chính xác không?
Có. Độ đảo (runout) của đầu kẹp ảnh hưởng trực tiếp đến dung sai kích thước và độ bóng bề mặt. Đầu kẹp kém chất lượng có thể gây sai số lên đến 0.03-0.05mm.
13.4. Bao lâu nên thay đầu kẹp?
Thay khi:
- Độ đảo vượt quá tiêu chuẩn cho phép (thường sau 1-3 năm sử dụng công nghiệp).
- Mặt côn bị xước sâu, tiếp xúc kém.
- Collet bị biến dạng hoặc mòn không kẹp chặt dao.
13.5. Automech có cung cấp đầu kẹp không?
Có. Automech cung cấp đầy đủ các dòng đầu kẹp từ phổ thông đến cao cấp, kèm tư vấn kỹ thuật và bảo hành chính hãng.
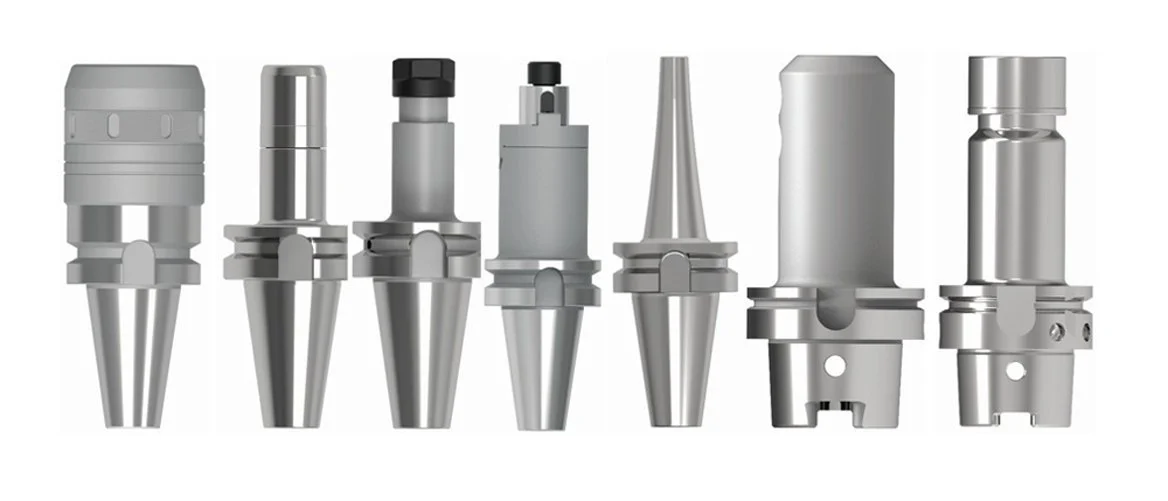
Đầu kẹp cho máy phay được Automech tư vấn và cung cấp đảm bảo phù hợp với yêu cầu gia công cũng như chất lượng và dịch vụ kèm theo
14. Kết luận & CTA
14.1. Tầm quan trọng của đầu kẹp trong gia công CNC
Đầu kẹp không phải là phụ kiện “ăn theo” mà là bộ phận quyết định trực tiếp đến hiệu quả gia công. Một hệ thống máy CNC hiện đại, nếu sử dụng đầu kẹp kém chất lượng, sẽ không bao giờ phát huy hết tiềm năng. Ngược lại, một chiếc đầu kẹp tốt có thể “hồi sinh” cả chiếc máy cũ, nâng cao chất lượng sản phẩm và tuổi thọ dao cụ.
14.2. Lựa chọn đúng giúp tăng hiệu suất
Đầu tư vào đầu kẹp chính hãng, đúng thông số kỹ thuật là khoản đầu tư thông minh, giúp giảm thiểu thời gian dừng máy, giảm chi phí dao cụ và tăng độ chính xác của sản phẩm cuối.
14.3. Liên hệ Automech để được tư vấn
Để được tư vấn chi tiết về giải pháp đầu kẹp máy phay phù hợp nhất với xưởng gia công của bạn, hãy liên hệ ngay với Automech. Chúng tôi sẵn sàng:
- Khảo sát hiện trạng và đề xuất bộ sản phẩm tối ưu.
- Cung cấp báo giá cạnh tranh cho hàng chính hãng Nhật Bản, Châu Âu, Đài Loan.
- Hỗ trợ kỹ thuật trước, trong và sau khi bán hàng.
Công ty Cổ phần Thiết bị và Giải pháp Cơ khí Automech
Trụ sở chính: số 285 đường Phúc Lợi, quận Long Biên, Hà Nội
Chi nhánh Đà Nẵng: Số 20 Nguyễn Sinh Sắc, quận Liên Chiểu, Đà Nẵng
Chi nhánh TP HCM: số 84, đường 10, khu đô thị Vạn Phúc, Hiệp Bình Phước, Thủ Đức
Đường dây nóng: 0902 888 363
Trang web: automech.vn
Fanpage: Automech Life