



Đầu chia độ máy phay chính xác: Cấu tạo, nguyên lý, ứng dụng
Đầu chia độ máy phay là thiết bị then chốt trong gia công cơ khí chính xác, giữ vai trò quan trọng trong việc định vị và chia góc chính xác cho chi tiết trong suốt quá trình gia công. Thiết bị này cho phép máy phay thực hiện các nguyên công phức tạp như phay bánh răng, then hoa, rãnh định hình, mặt nghiêng nhiều góc hay các chi tiết có tính đối xứng cao mà vẫn đảm bảo độ chính xác, độ lặp lại và tính ổn định của sản phẩm. Trong thực tế sản xuất, đầu chia độ không chỉ giúp mở rộng khả năng công nghệ của máy phay mà còn góp phần nâng cao chất lượng gia công, giảm sai số tích lũy và tối ưu hiệu quả vận hành thiết bị.
1. Giới thiệu về đầu chia độ máy phay trong gia công cơ khí
Trong môi trường sản xuất ngày nay, các chi tiết cơ khí không chỉ yêu cầu độ kích thước và dung sai chặt chẽ mà còn phải hội tụ các yếu tố về độ chia đều theo góc, độ đồng tâm chính xác và độ lặp lại cao. Điều này đòi hỏi một thiết bị chuyên dụng có khả năng kiểm soát chuyển động quay của chi tiết ở mức độ vi chu trình – đó chính là đầu chia độ máy phay (indexing head).
1.1. Vai trò của đầu chia độ trong gia công chi tiết chính xác
Trong phay chi tiết hình học phức tạp như:
- Ngành ô tô (bánh răng, trục chính)
- Thiết bị cơ khí hoạt động
- Thiết bị hàng không
Đầu chia độ là cầu nối giúp:
- Chia đều góc quay một cách chính xác theo yêu cầu thiết kế
- Đảm bảo tái lập vị trí lặp lại cao giữa các lần cắt
- Giảm thiểu sai số tích lũy khi gia công chu trình dài
Chức năng này vượt xa khả năng của các phương pháp chia độ thủ công dựa vào kinh nghiệm.
1.2. Nhu cầu gia công bánh răng, then hoa, đa giác trong sản xuất hiện đại
Trong sản xuất cơ khí hiện đại, các chi tiết như bánh răng thẳng, bánh răng côn, then hoa – trục spline, đa giác đều góc và rãnh chia đều trên bề mặt trụ xuất hiện ngày càng nhiều, đặc biệt trong các hệ truyền động và cơ cấu lắp ghép chính xác. Đặc trưng của các chi tiết này là hình học phụ thuộc trực tiếp vào độ chính xác chia góc, không cho phép sai lệch giữa các bước gia công.
Quá trình gia công đòi hỏi chuyển động quay được kiểm soát chặt chẽ, đảm bảo mỗi bước chia góc đúng vị trí thiết kế. Sai số phải nằm trong giới hạn micromet nhằm duy trì độ ăn khớp, khả năng truyền lực và tuổi thọ làm việc của chi tiết. Đồng thời, khả năng lặp lại vị trí cao là yếu tố bắt buộc để đảm bảo chất lượng ổn định trong sản xuất hàng loạt.
Chỉ các thiết bị chia độ chuyên dụng với tỷ số truyền chính xác, cơ cấu định vị chuẩn xác và khóa định vị cứng vững mới có thể đáp ứng đồng thời các yêu cầu trên, qua đó đảm bảo độ chính xác, độ ổn định và hiệu quả trong gia công bánh răng, then hoa, spline và các chi tiết chia đều trong sản xuất hiện đại.
1.3. Đầu chia độ máy phay – thiết bị không thể thiếu trong xưởng cơ khí chính xác
Trong mọi mô hình xưởng cơ khí, từ xưởng gia công truyền thống đến các hệ thống sản xuất CNC hiện đại, đầu chia độ luôn giữ vai trò như một mắt xích công nghệ quan trọng giúp mở rộng khả năng gia công của máy phay. Nếu máy phay cơ bản chỉ đáp ứng tốt các nguyên công theo phương thẳng hoặc mặt phẳng cố định, thì sự xuất hiện của đầu chia độ cho phép kiểm soát chính xác chuyển động quay của phôi, từ đó tạo ra các bề mặt và biên dạng có quan hệ góc phức tạp mà vẫn đảm bảo độ chính xác cao.
Ở xưởng cơ khí truyền thống, đầu chia độ thường được sử dụng độc lập với máy phay cơ, cho phép thực hiện các nguyên công chia đều như phay răng bánh răng, then hoa, rãnh định hình hay mặt nghiêng theo góc xác định. Với cơ cấu truyền động và định vị chính xác, đầu chia độ giúp người vận hành kiểm soát góc chia một cách chủ động, giảm phụ thuộc vào tay nghề thuần túy và hạn chế sai số tích lũy trong quá trình gia công.
Trong môi trường CNC, đầu chia độ được gắn kết trực tiếp với bàn xoay CNC hoặc trục thứ tư, cho phép đồng bộ chuyển động quay của phôi với chuyển động cắt của dao. Sự kết hợp này giúp nâng cấp máy phay từ cấu hình 3 trục cơ bản thành hệ gia công đa trục, đáp ứng các yêu cầu gia công đa góc, đa hướng với độ chính xác và khả năng lặp lại vượt trội. Đây là nền tảng quan trọng để thực hiện các nguyên công phức tạp trong sản xuất hàng loạt và gia công chính xác cao.
Ngoài ra, đầu chia độ còn thường xuyên được kết hợp với các bộ gá phức tạp, nhằm đảm bảo định vị chắc chắn cho những chi tiết có hình dạng đặc biệt hoặc yêu cầu đồng thời nhiều chuẩn định vị. Khi đó, đầu chia độ không chỉ đóng vai trò chia góc mà còn trở thành một phần của hệ thống định vị – kẹp chặt tổng thể, giúp duy trì độ cứng vững, ổn định và độ chính xác trong suốt quá trình gia công.
Nhờ khả năng tích hợp linh hoạt trong nhiều cấu hình khác nhau, đầu chia độ giúp chuyển đổi máy phay từ một thiết bị gia công một trục đơn giản thành hệ thống có khả năng gia công đa góc, đa hướng một cách chuẩn hóa và lặp lại. Đây chính là lý do khiến đầu chia độ trở thành thiết bị không thể thiếu trong các xưởng cơ khí chính xác, nơi yêu cầu cao về chất lượng, tính ổn định và hiệu quả sản xuất.
Đầu chia độ máy phay – thiết bị quan trọng trong gia công cơ khí hiện đại
2. Đầu chia độ máy phay là gì?
2.1. Khái niệm đầu chia độ máy phay
Đầu chia độ máy phay là một thiết bị cơ khí chính xác được thiết kế nhằm mở rộng khả năng gia công của máy phay, cho phép thực hiện các nguyên công có liên quan đến chia góc, chia đều theo chu vi và định vị quay chính xác của chi tiết. Về bản chất, đầu chia độ đảm nhiệm đồng thời ba chức năng cốt lõi: gá kẹp chi tiết chắc chắn, xoay chi tiết theo góc đã được tính toán trước, và giữ cố định vị trí đó một cách ổn định trong suốt quá trình cắt nhằm đảm bảo độ chính xác hình học và chất lượng bề mặt gia công.
Để thực hiện được các chức năng trên, đầu chia độ hoạt động dựa trên một tổ hợp cơ cấu cơ khí chính xác, bao gồm tỷ số truyền được thiết kế và gia công chuẩn, đĩa chia độ với hệ lỗ chia được bố trí chính xác, hệ bánh răng trục vít – bánh vít đảm nhiệm vai trò giảm tốc và khuếch đại độ chính xác góc, cùng với cơ cấu khóa định vị cứng vững. Sự kết hợp này cho phép chuyển đổi những chuyển động quay tương đối lớn và thô thành các bước quay nhỏ, chính xác và có thể lặp lại, đáp ứng yêu cầu gia công các chi tiết đòi hỏi độ chính xác cao trong cơ khí chính xác.
2.2. Nguyên lý chia độ trong quá trình gia công
Nguyên lý chia độ của đầu chia độ dựa trên việc chuyển hóa chuyển động quay liên tục (từ tay quay thủ công hoặc từ động cơ servo trong các hệ hiện đại) thành chuyển động quay gián đoạn có kiểm soát của trục chính, thông qua tỷ số truyền xác định của hệ bánh răng trục vít – bánh vít. Mỗi vòng quay hoặc mỗi phần vòng quay của tay quay sẽ tương ứng với một góc quay chính xác của trục gá phôi, cho phép người vận hành hoặc hệ điều khiển CNC xác định chính xác vị trí cần gia công tiếp theo.
Trong thực tế, đĩa chia độ đóng vai trò là phần tử xác định bước chia cụ thể. Bằng cách lựa chọn vòng lỗ phù hợp và số lượng chốt định vị tương ứng, người vận hành có thể thực hiện nhiều phương án chia khác nhau mà vẫn đảm bảo độ chính xác cao. Ví dụ, khi chia 60 góc bằng nhau, việc lựa chọn đúng tỷ số truyền của đầu chia độ kết hợp với số lỗ trên đĩa chia độ và bước dịch chuyển của tay quay sẽ đảm bảo mỗi lần chia đều tạo ra một góc quay hoàn toàn đồng nhất. Nhờ đó, toàn bộ chu kỳ gia công được kiểm soát chặt chẽ, hạn chế sai số tích lũy và đảm bảo tính lặp lại cao – yếu tố then chốt trong gia công bánh răng, then hoa, spline và các chi tiết chia đều trong sản xuất cơ khí chính xác.
2.3. Sự khác biệt giữa đầu chia độ và các phương pháp chia độ thủ công
| Tiêu chí | Chia độ thủ công | Đầu chia độ |
| Độ chính xác | Phụ thuộc kỹ năng | Sai số thấp, chuẩn |
| Khả năng lặp lại | Không ổn định | Cao |
| Thời gian gia công | Dài | Ngắn hơn |
| Ứng dụng | Đơn giản | Phức tạp đến chuyên sâu |
Chia độ thủ công thường sử dụng thước đo tay, ước lệ phỏng đoán, dễ sinh sai số. Trong khi đó đầu chia độ sử dụng cơ cấu truyền và khóa định vị cơ khí để đảm bảo mỗi góc chia đều bằng nhau với sai số rất nhỏ.
2.4. Các dạng chia độ phổ biến trong gia công phay
Các nguyên lý chia độ trong thực tế:
- Chia độ gián tiếp: Qua hệ bánh răng trung gian
- Chia độ trực tiếp: Dựa vào khoá định vị và đĩa chia độ
- Chia độ vi sai: Dành cho số chia phức tạp
- Chia độ điều khiển số (CNC): Tích hợp servo/điện tử
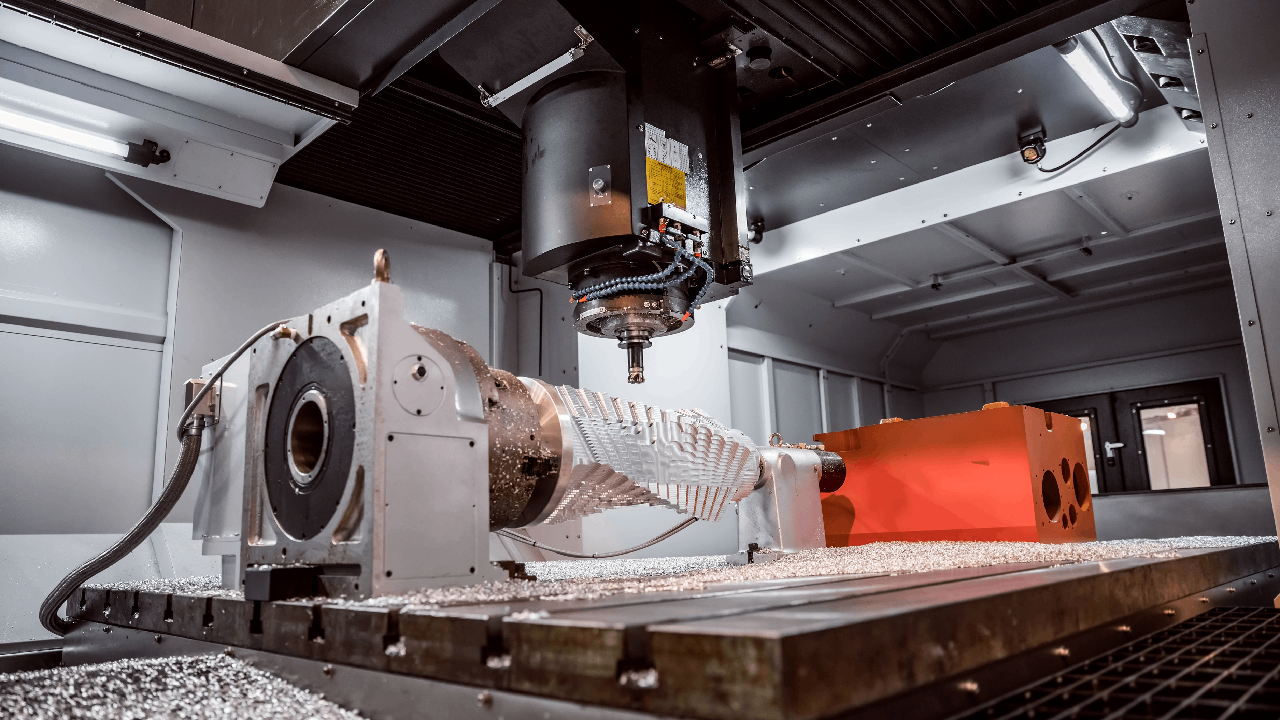
Đầu chia độ máy phay giúp gia công chính xác chi tiết phức tạp trên máy phay
3. Cấu tạo chính của đầu chia độ máy phay
3.1. Thân đầu chia độ và trục chính
Thân được gia công từ vật liệu có độ ổn định cao (gang, thép hợp kim), đảm bảo:
- Độ cứng vững
- Tối thiểu rung lắc
- Bảo đảm độ đồng tâm khi xoay
Trục chính giữ vai trò truyền mô-men xoắn đến chi tiết, phải đạt độ chính xác trục cao và khả năng chịu tải lớn.
3.2. Bộ bánh răng trục vít – bánh vít
Đây là cơ cấu quyết định:
- Tỷ số truyền
- Độ mịn của phân chia góc
Các tỷ số truyền phổ biến như 40:1, 60:1… mang đến khả năng:
- Chia 40 phần
- Chia 60 phần
tùy theo yêu cầu thiết kế.
3.3. Đĩa chia độ và tay quay
3.3.1. Đĩa chia độ đơn
- Gồm nhiều lỗ đã chia sẵn
- Dùng cơ cấu chốt để xác định góc
- Phù hợp gia công bài toán phổ thông
3.3.2. Đĩa chia độ nhiều vòng
- Cho phép chia các số phần phức tạp hơn
- Tích hợp với chia độ vi sai
- Hỗ trợ gia công các chi tiết yêu cầu cao
3.4. Mâm cặp, chống tâm và phụ kiện đi kèm
Trong hệ thống đầu chia độ, nhóm thiết bị gá kẹp và phụ kiện hỗ trợ giữ vai trò trực tiếp ảnh hưởng đến độ ổn định và chất lượng gia công. Mâm cặp thường được lựa chọn theo đặc điểm hình dạng và kích thước chi tiết, phổ biến là mâm cặp 3 chấu cho chi tiết tròn đối xứng và mâm cặp 4 chấu cho các phôi có hình dạng không đều hoặc yêu cầu căn chỉnh chính xác tâm quay. Việc lựa chọn đúng loại mâm cặp giúp đảm bảo lực kẹp đồng đều, hạn chế sai lệch tâm và biến dạng phôi trong quá trình cắt.
Chống tâm được sử dụng khi gia công các chi tiết dài hoặc chịu tải cắt lớn, đóng vai trò nâng đỡ đầu còn lại của phôi, giảm độ võng và duy trì độ đồng trục giữa hai đầu. Bên cạnh đó, các phụ kiện đi kèm như trục nối, đế gá, ống dẫn dầu bôi trơn hay các chi tiết trung gian lắp ghép giúp đầu chia độ thích nghi linh hoạt với nhiều cấu hình máy phay và nhiều dạng chi tiết khác nhau. Việc lựa chọn và sử dụng phụ kiện phù hợp không chỉ nâng cao khả năng chịu tải, mà còn góp phần giảm rung động, ổn định quá trình cắt và kéo dài tuổi thọ của toàn bộ hệ thống đầu chia độ.
3.5. Cơ cấu khóa và định vị chính xác
Cơ cấu khóa và định vị là thành phần then chốt quyết định độ chính xác thực tế của đầu chia độ trong quá trình gia công. Khi chi tiết đã được xoay đến vị trí yêu cầu, hệ thống khóa phải đảm bảo giữ chặt trục chia độ, không cho phép dịch chuyển dù chịu lực cắt lớn hoặc khi thực hiện các nguyên công cắt sâu, cắt gián đoạn. Nếu cơ cấu khóa không đủ cứng vững, sai lệch vị trí có thể xuất hiện ngay trong một chu trình, dẫn đến sai số tích lũy và ảnh hưởng trực tiếp đến chất lượng chi tiết.
Các thiết kế khóa hiện nay thường sử dụng chốt cơ khí được gia công và tinh chỉnh chính xác, kết hợp với bề mặt ăn khớp chuẩn xác trên thân đầu chia độ. Cấu trúc này cho phép định vị nhanh, chắc chắn và có độ lặp lại cao sau mỗi lần mở – khóa. Nhờ đó, đầu chia độ có thể duy trì độ chính xác vị trí ổn định giữa các chu kỳ gia công, đáp ứng yêu cầu khắt khe về độ lặp lại và độ tin cậy trong các ứng dụng gia công cơ khí chính xác.
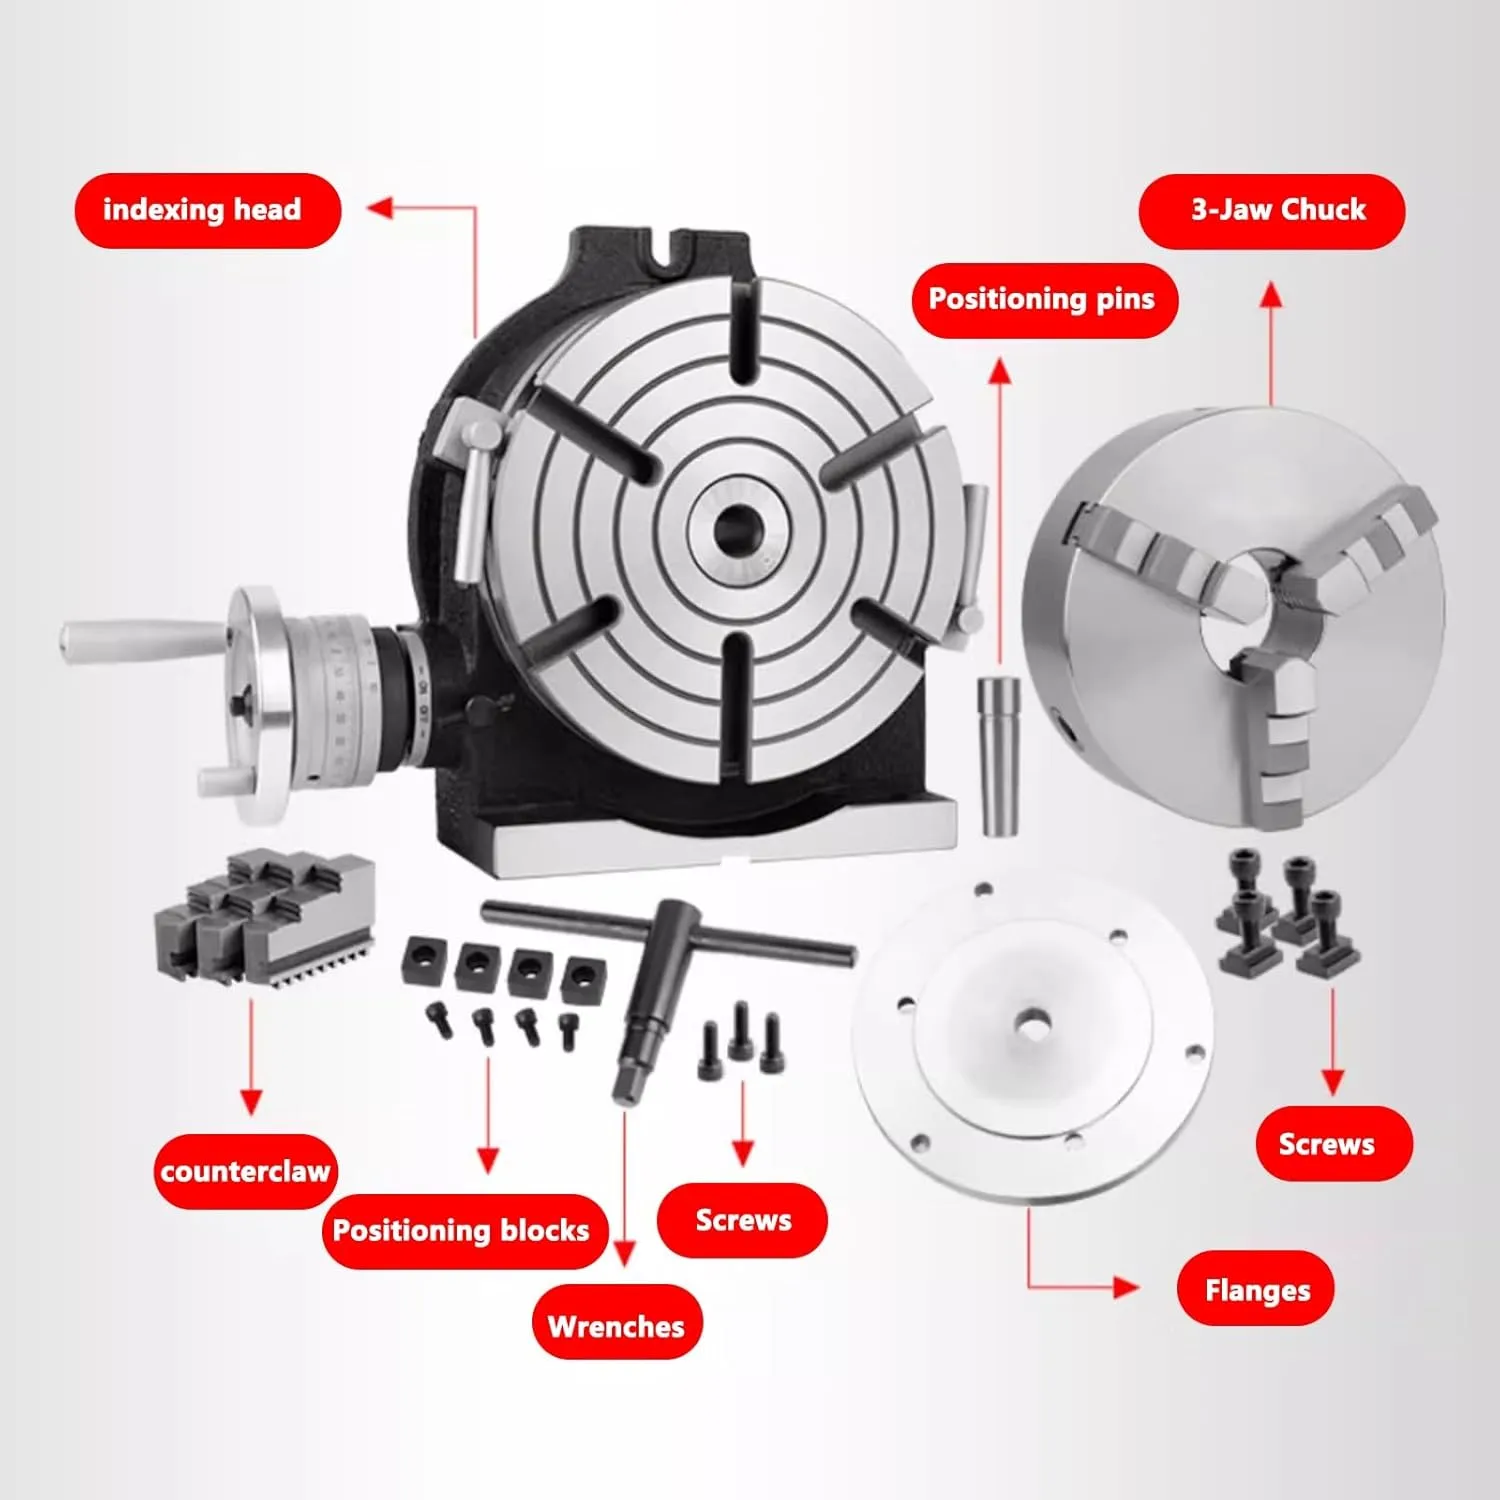
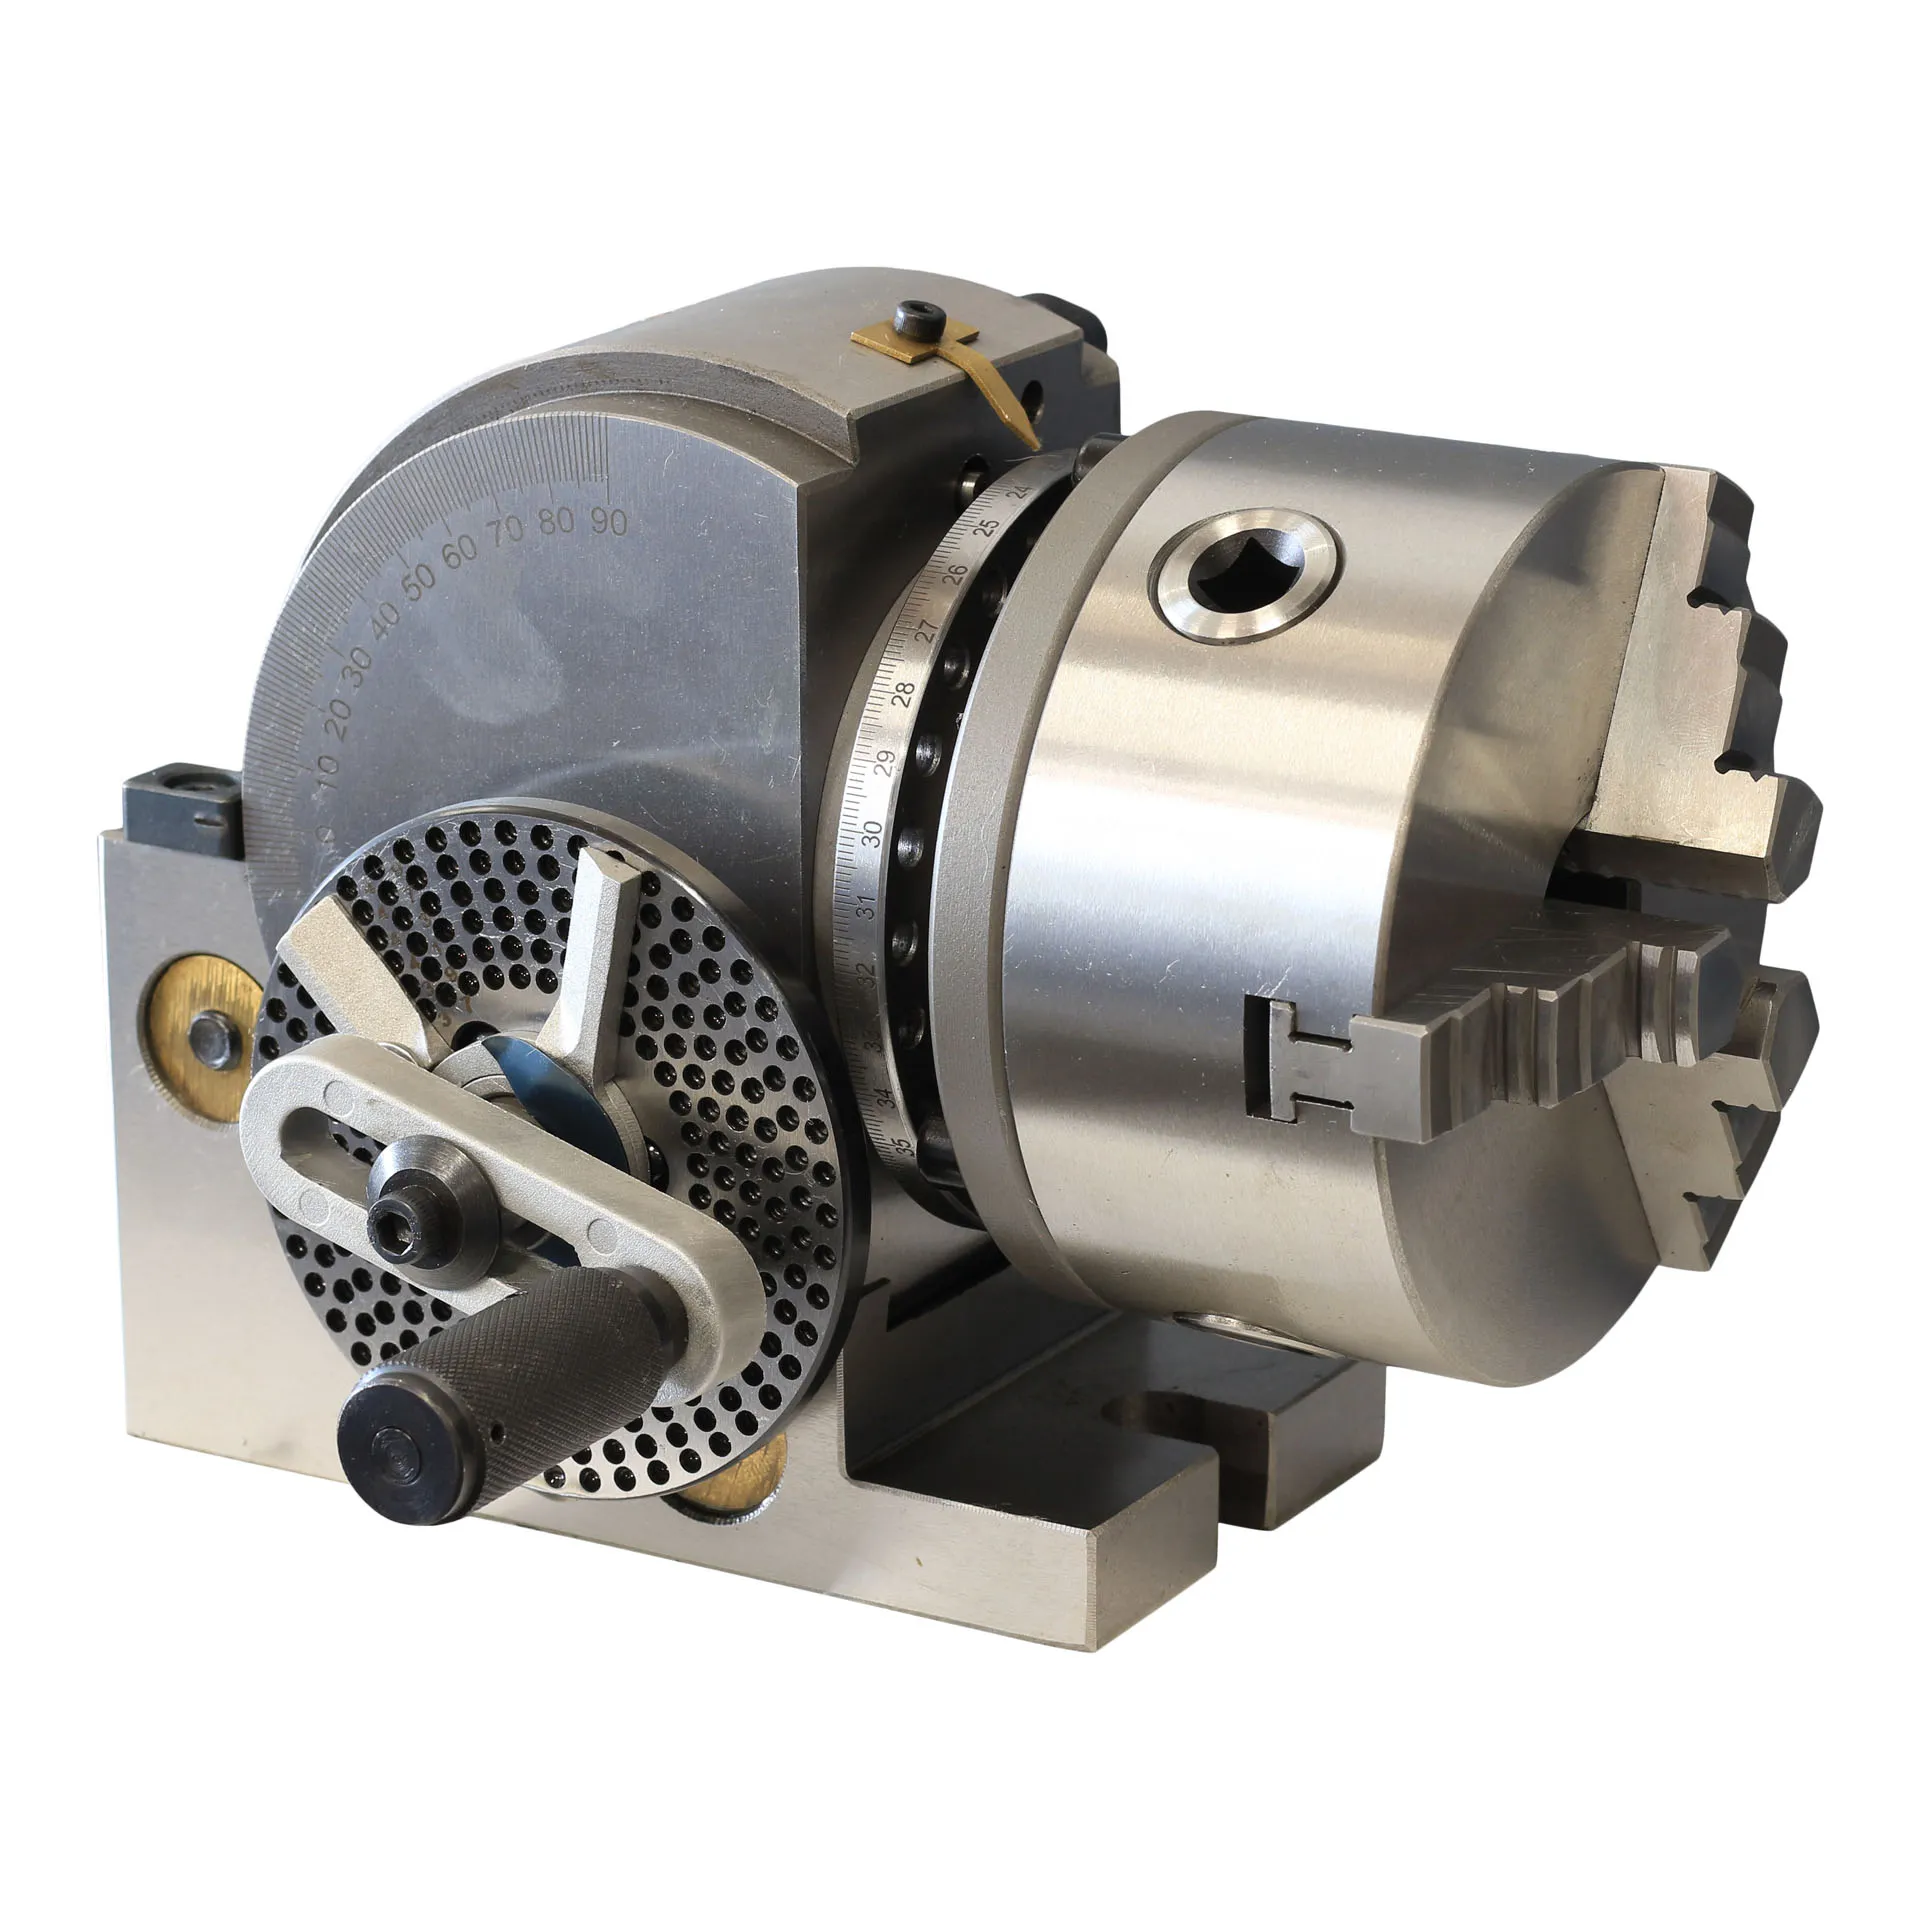
Đầu chia độ máy phay về cơ bản bao gồm các chi tiết thành phần theo hình ảnh trên
4. Nguyên lý hoạt động của đầu chia độ máy phay
4.1. Chia độ gián tiếp
Phương pháp này khai thác tỷ số truyền giữa tay quay và hệ bánh răng để tạo ra góc quay chính xác của trục chính. Mỗi bước quay tay quay tương ứng với một góc chia xác định, phù hợp cho các nguyên công phay bánh răng thẳng hoặc tạo rãnh định vị đơn, nơi yêu cầu chia đều và ổn định.
4.2. Chia độ trực tiếp
Chi tiết được định vị trực tiếp trên đĩa chia độ mà không thông qua hệ bánh răng trung gian. Phương pháp này đơn giản, thao tác nhanh, thích hợp khi số phần chia ít và yêu cầu kỹ thuật không quá phức tạp.
4.3. Chia độ vi sai
Chia độ vi sai sử dụng hai hệ chia với tỷ số khác nhau để tạo ra các bước chia rất nhỏ hoặc các bài toán chia không nguyên. Đây là giải pháp cần thiết cho những trường hợp phức tạp, ví dụ như chia 127 rãnh trên trục, vốn không thể thực hiện bằng phương pháp gián tiếp thông thường.
4.4. Tính toán số vòng quay
Số vòng quay tay quay được xác định dựa trên tỷ số truyền của đầu chia độ, số phần cần chia và vòng lỗ trên đĩa chia độ. Việc tính toán chính xác là yếu tố quyết định độ đúng và độ lặp lại của quá trình gia công. Automech hỗ trợ tính toán chi tiết cho từng bài toán cụ thể, giúp hạn chế sai số và đảm bảo hiệu quả gia công.
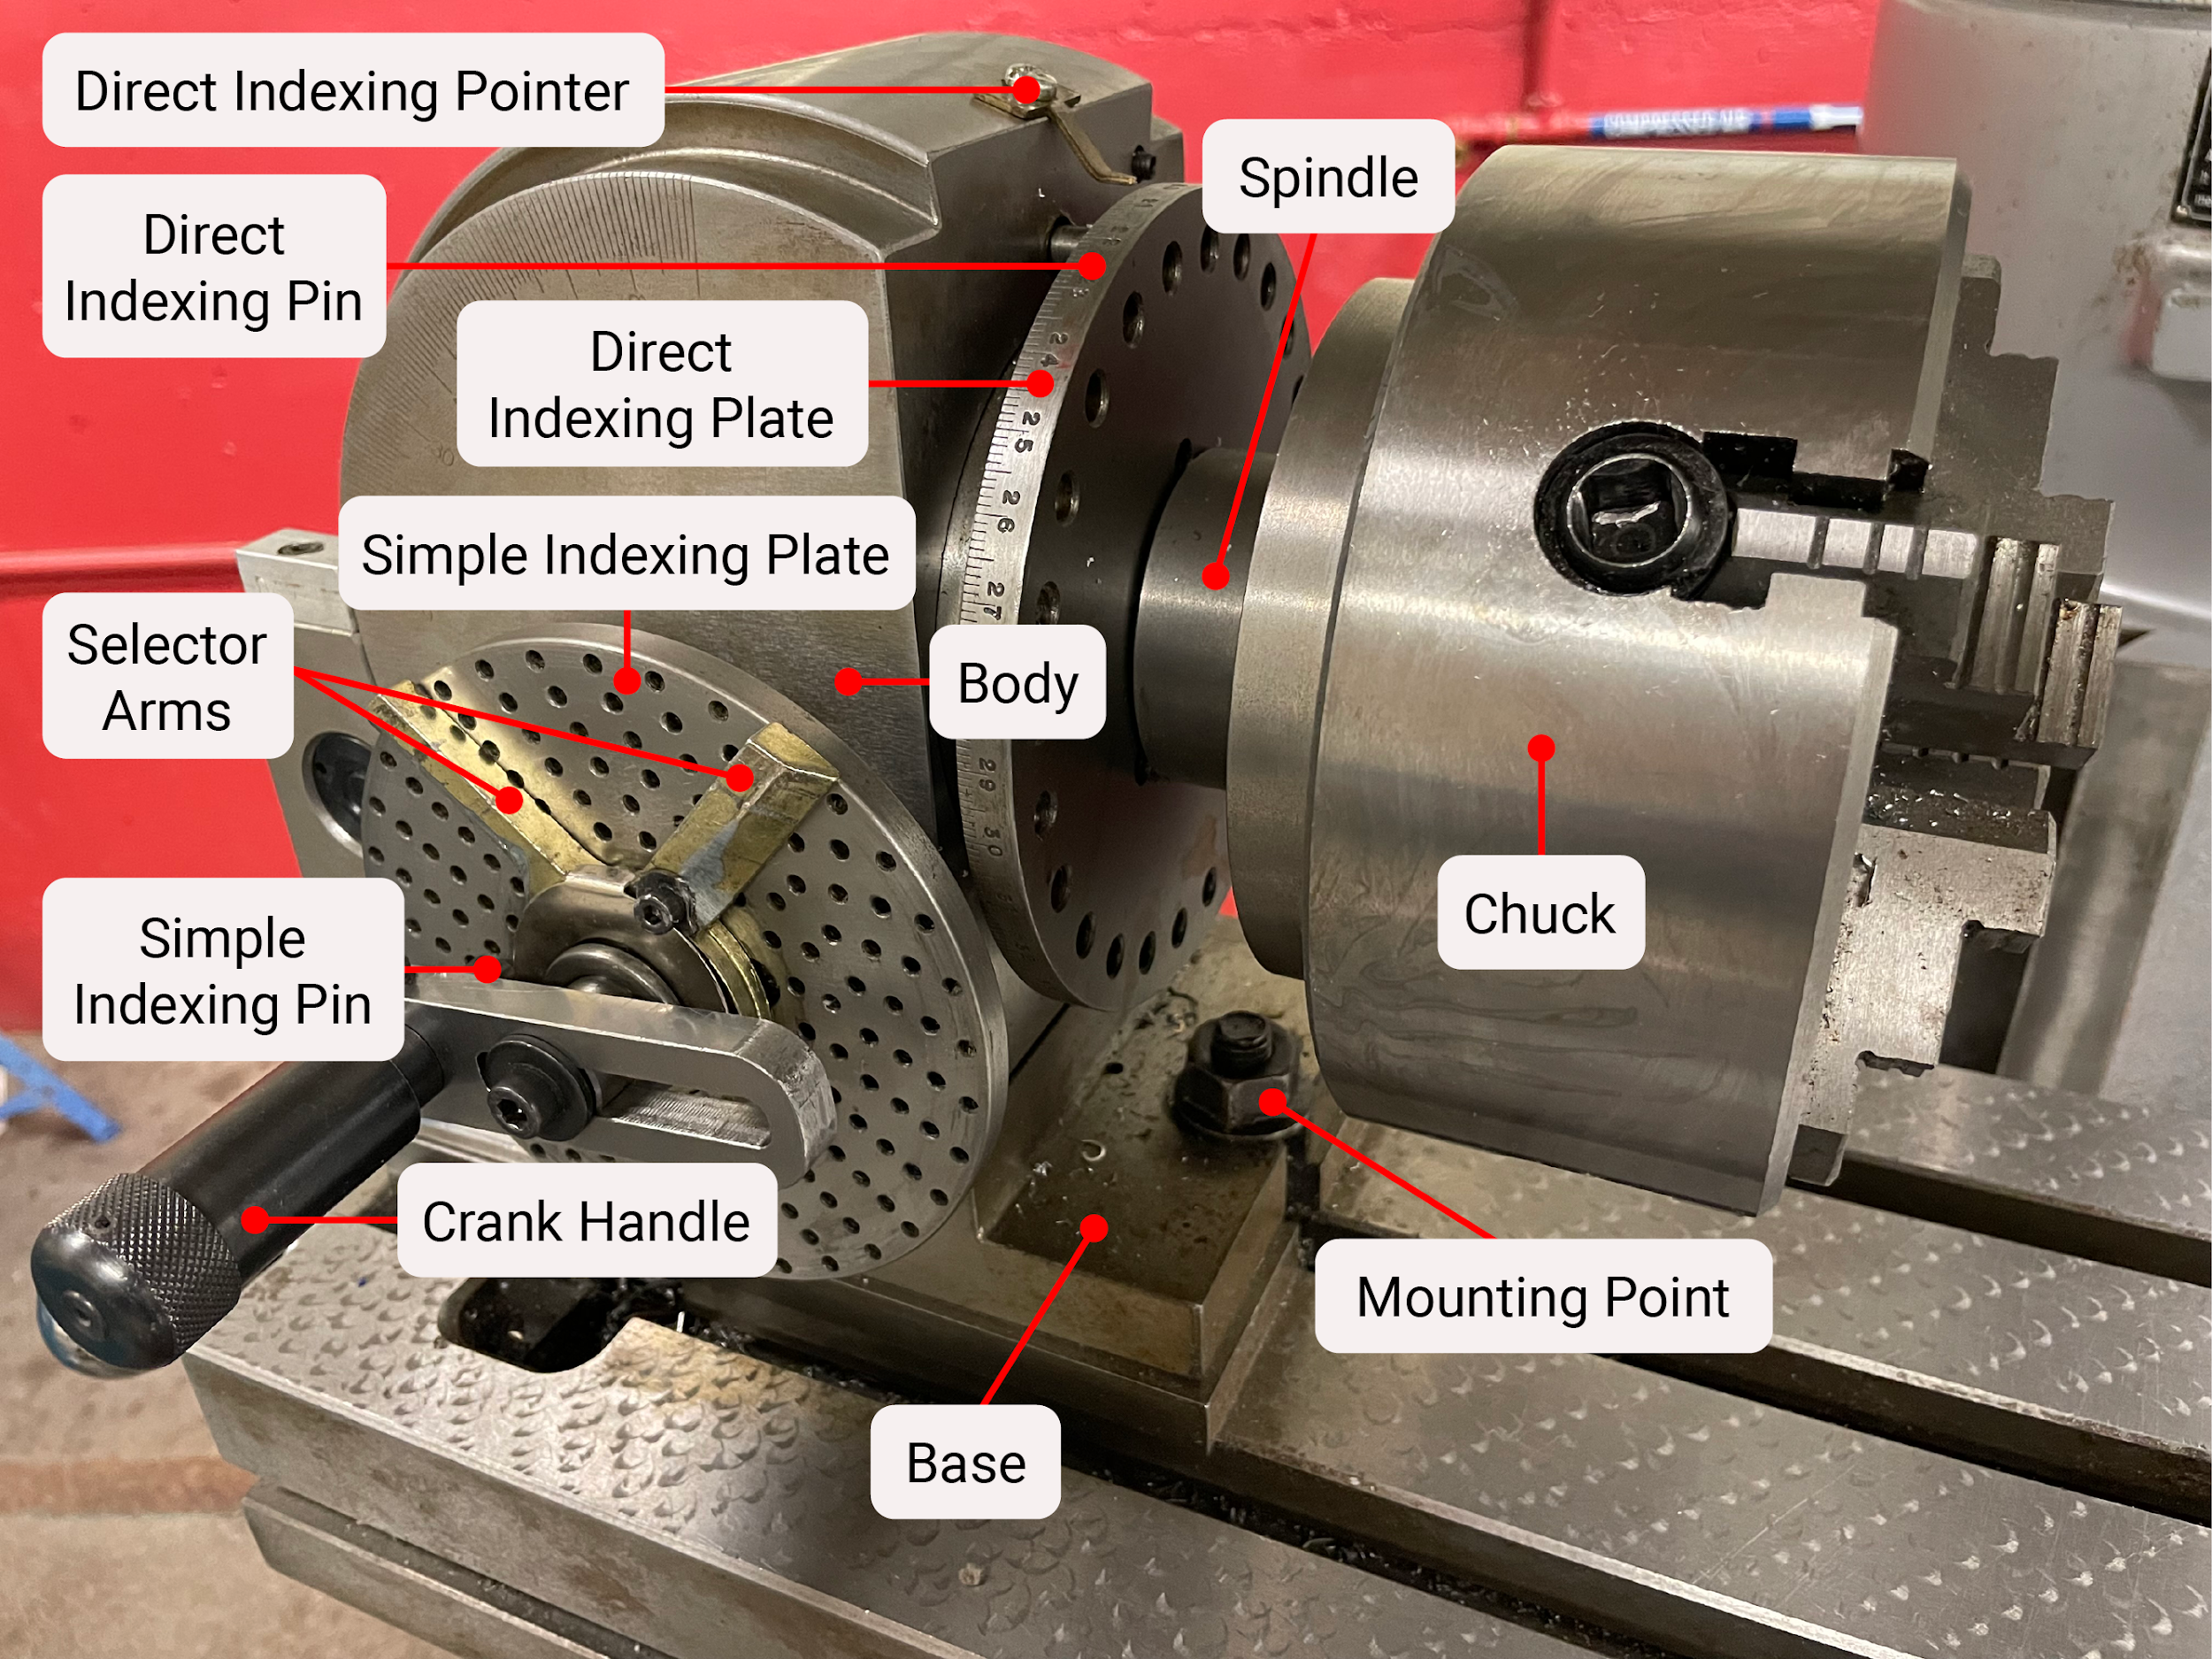
Đầu chia độ máy phay – chi tiết cấu tạo trên sản phẩm thực tế
5. Các loại đầu chia độ máy phay phổ biến hiện nay
5.1. Đầu chia độ vạn năng
- Sử dụng trong hầu hết các xưởng cơ khí
- Cho phép chia nhiều góc khác nhau
- Thích hợp máy phay cơ
5.2. Đầu chia độ bán tự động
- Trang bị motor trợ lực
- Giảm thao tác thủ công
- Tăng hiệu suất gia công
5.3. Đầu chia độ CNC
- Điều khiển bằng servo hoặc AC servo
- Được tích hợp và điều khiển trực tiếp từ hệ CNC
- Phù hợp với quy trình sản xuất High-end
5.4. Đầu chia độ nghiêng – đầu chia độ xoay
- Làm nhiệm vụ chia độ trên mặt nghiêng
- Gia công bánh răng côn hoặc chi tiết nghiêng
5.5. So sánh đầu chia độ cơ và đầu chia độ CNC
| Tiêu chí | Cơ | CNC |
| Độ chính xác | Tốt | Rất cao |
| Tốc độ | Trung bình | Nhanh |
| Tự động hóa | Không | Có |
| Phức tạp bài toán | Trung bình | Rất phức tạp |
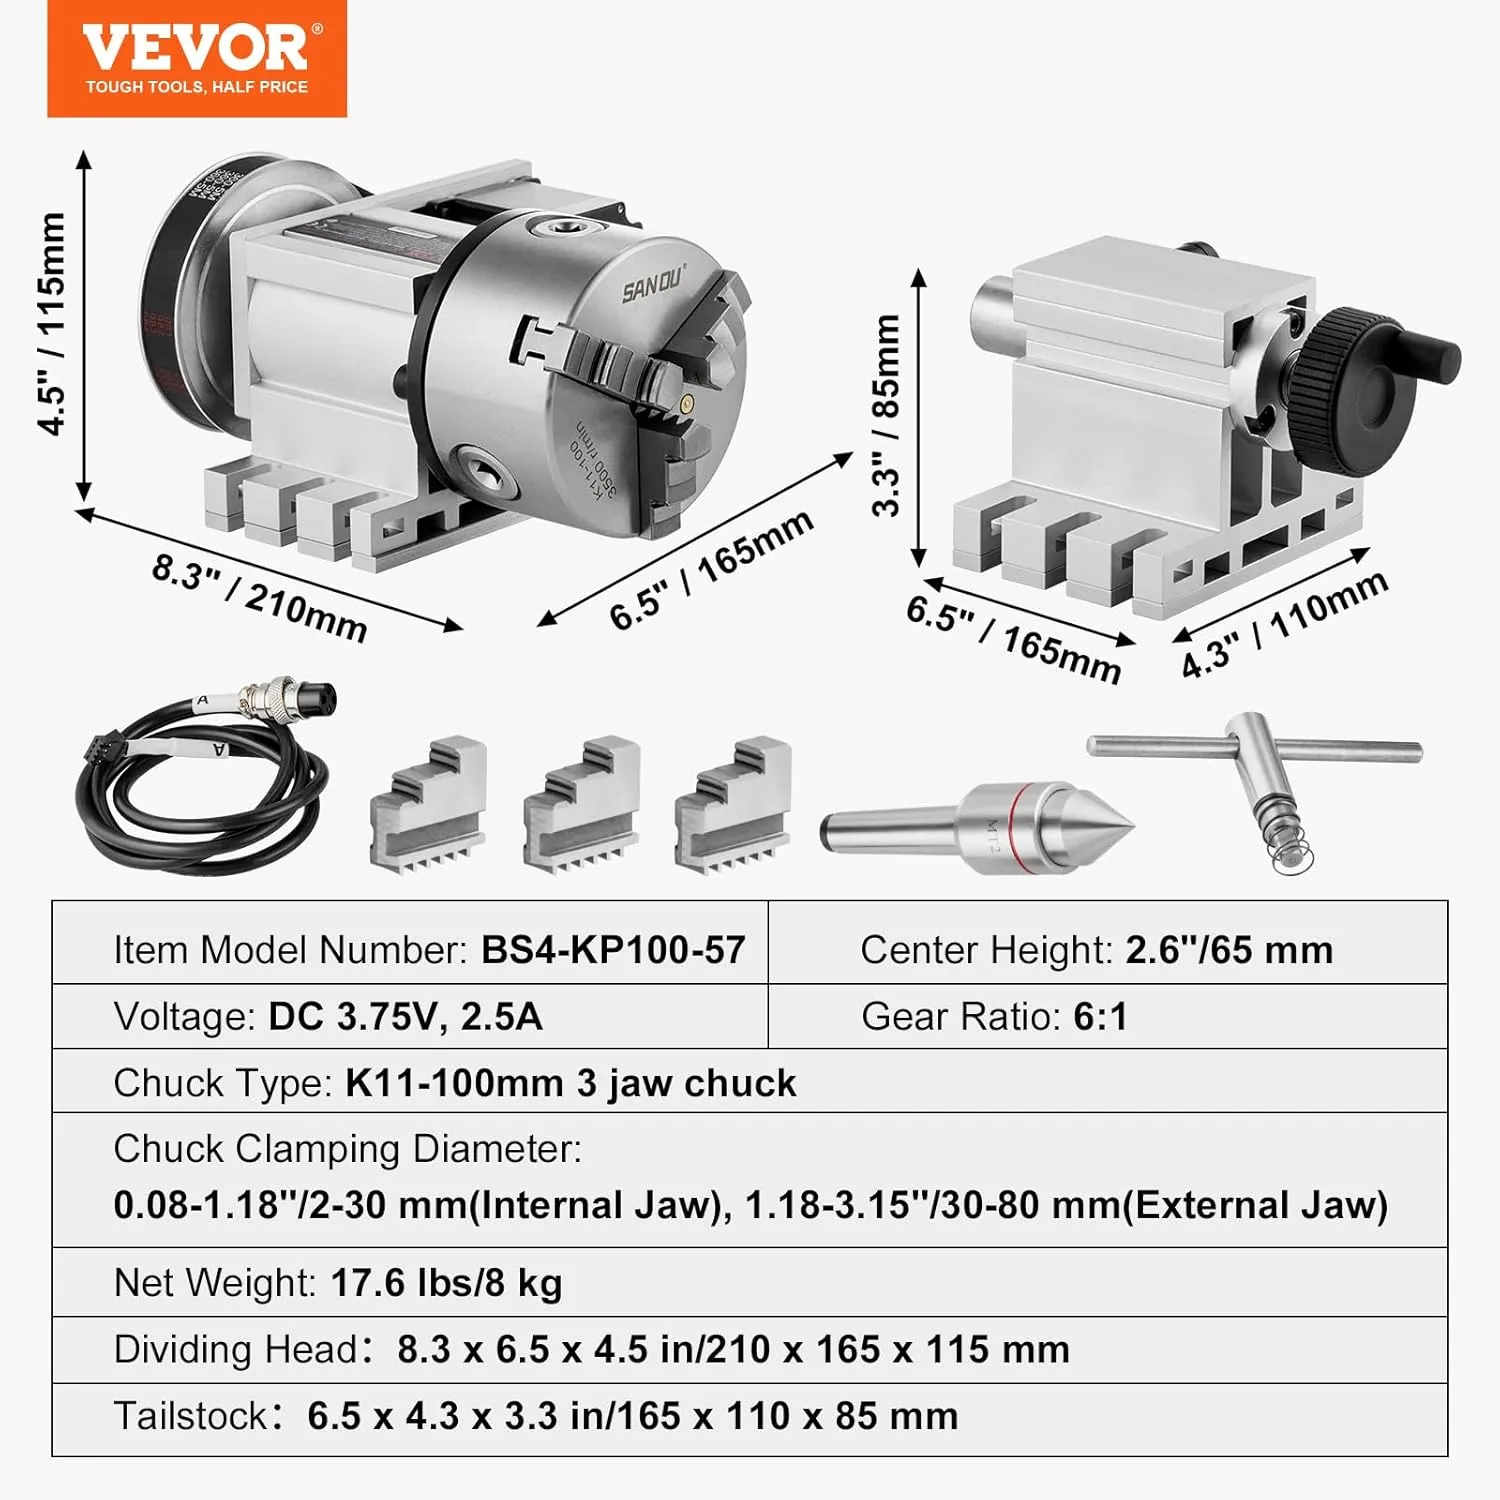
Đầu chia độ máy phay – các thông số kỹ thuật chính
6. Ứng dụng của đầu chia độ máy phay trong sản xuất
6.1. Gia công bánh răng thẳng, bánh răng côn
Trong gia công bánh răng, đầu chia độ đóng vai trò kiểm soát chính xác vị trí góc của từng răng, đảm bảo các răng được phân bố đều trên toàn bộ chu vi. Nhờ khả năng chia góc ổn định và lặp lại cao, thiết bị này giúp giảm sai lệch tích tụ giữa các răng, hạn chế hiện tượng ồn, rung và mòn không đều khi bánh răng làm việc. Khi kết hợp với dao phay răng chuyên dụng, đầu chia độ cho phép tạo biên dạng răng chính xác, đáp ứng các yêu cầu khắt khe về độ ăn khớp và độ bền của hệ truyền động.
6.2. Gia công then hoa, trục spline
Đối với then hoa và trục spline, độ chính xác của đầu chia độ ảnh hưởng trực tiếp đến độ đồng tâm và sai lệch góc giữa các rãnh then. Chỉ cần sai số nhỏ cũng có thể gây phân bố tải không đều, làm giảm tuổi thọ lắp ghép và hiệu suất truyền động. Việc sử dụng đầu chia độ giúp đảm bảo các rãnh then được chia đều, đúng vị trí thiết kế, từ đó duy trì độ ổn định và độ bền lâu dài cho cụm chi tiết.
6.3. Gia công chi tiết đa giác, rãnh đều góc
Các chi tiết đa giác và rãnh đều góc yêu cầu độ chính xác cao về góc chia để đảm bảo khả năng lắp ghép và truyền lực. Đầu chia độ cho phép gia công chuẩn xác các trục đa giác, đầu bulông hay bạc đạn đặc thù, nơi mỗi mặt hoặc mỗi rãnh đều phải đúng vị trí và hình dạng. Nhờ đó, chi tiết đạt được độ đồng đều cao và khả năng làm việc ổn định trong các cơ cấu cơ khí.
6.4. Ứng dụng trong khuôn mẫu và cơ khí chính xác
Trong lĩnh vực khuôn mẫu và cơ khí chính xác, đầu chia độ được sử dụng để gia công rãnh định vị, chi tiết đa mặt và các bề mặt có quan hệ góc phức tạp. Những ứng dụng này đòi hỏi độ chia chính xác tuyệt đối, bởi sai lệch nhỏ cũng có thể ảnh hưởng đến độ lắp khớp của khuôn và chất lượng sản phẩm cuối. Nhờ khả năng định vị và chia góc chuẩn xác, đầu chia độ trở thành công cụ không thể thiếu trong các bài toán gia công yêu cầu độ chính xác cao.
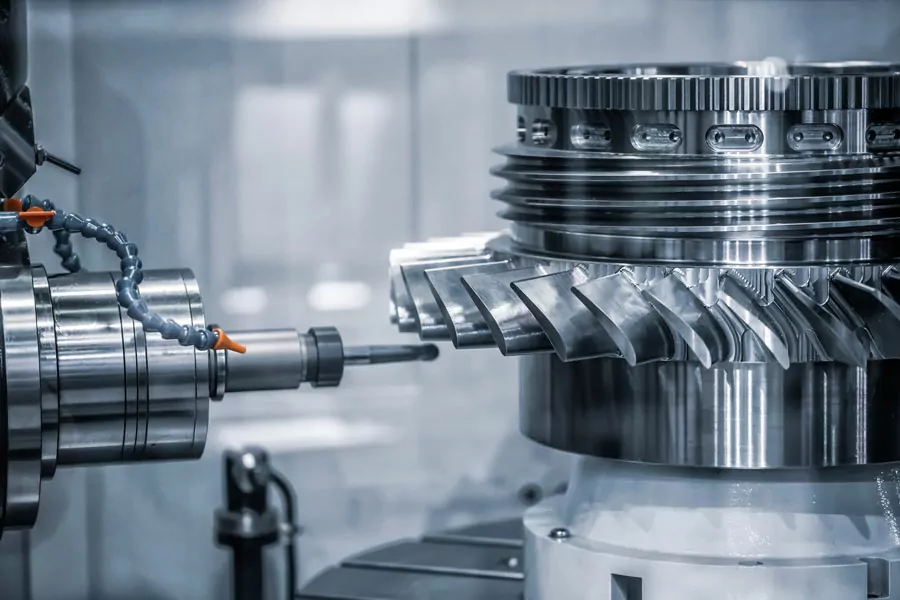
Đầu chia độ máy phay giúp gia công chính xác cho các chi tiết đối xứng
7. Ưu điểm khi sử dụng đầu chia độ máy phay
7.1. Tăng độ chính xác và tính đồng đều của chi tiết
Việc sử dụng đầu chia độ cho phép kiểm soát chính xác vị trí góc của chi tiết trong từng bước gia công, từ đó giảm đáng kể sai số lặp lại giữa các lần chia. Điều này đặc biệt quan trọng trong sản xuất hàng loạt, nơi yêu cầu các chi tiết sau gia công phải có độ đồng đều cao về hình học và khả năng lắp ghép. Nhờ cơ chế chia độ chính xác và khóa định vị cứng vững, chất lượng chi tiết được duy trì ổn định xuyên suốt toàn bộ lô sản xuất, hạn chế sai lệch tích tụ và giảm tỷ lệ phế phẩm.
7.2. Giảm sai số so với chia độ thủ công
So với phương pháp chia độ thủ công phụ thuộc nhiều vào kinh nghiệm người vận hành, đầu chia độ dựa trên nguyên lý cơ khí chính xác với sai số đã được kiểm soát. Sai số cơ học luôn nhỏ hơn rất nhiều so với sai số cảm tính, giúp quá trình gia công ổn định hơn, ít phụ thuộc tay nghề cá nhân và dễ dàng chuẩn hóa theo quy trình kỹ thuật.
7.3. Linh hoạt cho nhiều loại hình gia công
Chỉ với một đầu chia độ, xưởng cơ khí có thể thực hiện nhiều dạng gia công khác nhau như bánh răng, then hoa, spline, chi tiết đa giác hay rãnh đều góc. Khả năng kết hợp với nhiều loại mâm cặp, đồ gá và phương pháp chia độ khác nhau giúp thiết bị này trở thành giải pháp linh hoạt, mở rộng năng lực gia công mà không cần đầu tư nhiều thiết bị chuyên dụng.
7.4. Tối ưu thời gian và năng suất sản xuất
Đầu chia độ giúp rút ngắn thời gian setup, giảm thao tác căn chỉnh thủ công và hạn chế lỗi phát sinh trong quá trình gia công. Khi các bước chia độ được thực hiện nhanh và chính xác, thời gian gia công được rút ngắn, số lần sửa lỗi giảm, từ đó nâng cao năng suất tổng thể và hiệu quả sản xuất một cách bền vững.
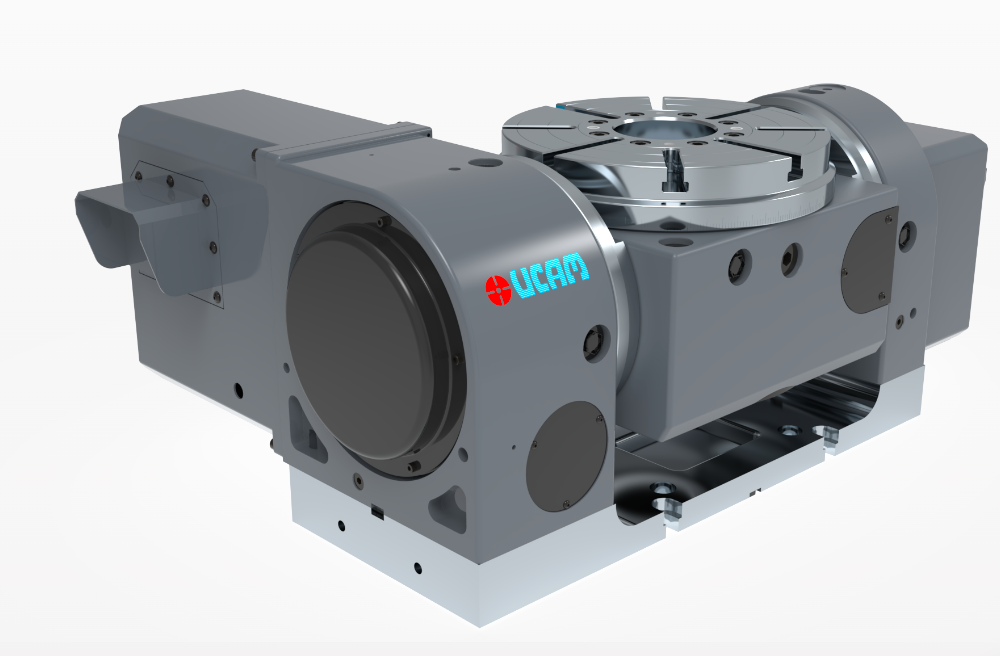
Đầu chia độ máy phay dạng bàn xoay nâng cấp khả năng gia công lên đa trục
8. Tiêu chí lựa chọn đầu chia độ máy phay phù hợp
8.1. Kích thước và khả năng gá lắp với máy phay
Đầu chia độ cần tương thích với kích thước bàn máy, tải trọng cho phép và hành trình trục Z nhằm đảm bảo lắp đặt thuận tiện, không ảnh hưởng đến không gian gia công và độ cứng vững của hệ thống.
8.2. Độ chính xác chia độ và tỷ số truyền
Độ chính xác chia độ là yếu tố cốt lõi, đặc biệt với các chi tiết tinh vi. Tỷ số truyền càng chuẩn xác thì sai lệch góc càng nhỏ, giúp duy trì chất lượng gia công và độ lặp lại ổn định.
8.3. Khả năng nghiêng, xoay và mở rộng phụ kiện
Khả năng nghiêng trục, xoay đa hướng và lắp thêm phụ kiện giúp đầu chia độ xử lý hiệu quả các bài toán gia công góc nghiêng, chi tiết phức tạp và nhiều bề mặt liên quan.
8.4. Phù hợp với máy phay cơ hay máy phay CNC
Việc lựa chọn cần bám sát chiến lược sản xuất. Đầu chia độ cơ phù hợp với gia công linh hoạt, chi phí đầu tư thấp, trong khi đầu chia độ CNC đáp ứng tốt yêu cầu tự động hóa và sản xuất hàng loạt.
8.5. Nguồn gốc xuất xứ và độ bền thiết bị
Thiết bị có nguồn gốc rõ ràng, chính hãng thường đảm bảo độ bền cao, độ ổn định lâu dài và chi phí bảo trì thấp trong suốt vòng đời sử dụng.
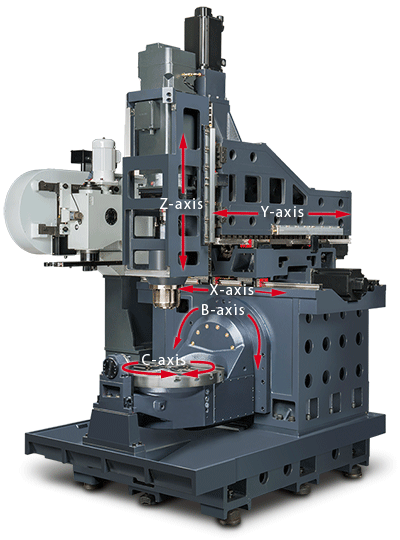
Đầu chia độ máy phay dạng bàn xoay tích hợp đồng bộ trên dòng máy phay 5 trục FCV AWEA
9. Đầu chia độ máy phay tại Automech
9.1. Danh mục đầu chia độ phân phối tại Automech
Automech cung cấp đầy đủ các dòng đầu chia độ, bao gồm đầu chia độ vạn năng, đầu chia độ bán tự động, đầu chia độ CNC cùng hệ phụ kiện đồng bộ, đáp ứng đa dạng nhu cầu gia công.
9.2. Thiết bị chính hãng – thông số kỹ thuật rõ ràng
Tất cả sản phẩm đều đi kèm catalog kỹ thuật chi tiết, thể hiện rõ sai số cho phép, tỷ số truyền và tài liệu kiểm định, giúp khách hàng dễ dàng đánh giá và lựa chọn.
9.3. Tư vấn chọn đầu chia độ theo từng bài toán gia công
Đội ngũ kỹ thuật của Automech hỗ trợ tư vấn miễn phí dựa trên bản vẽ chi tiết, vật liệu gia công và yêu cầu dung sai, đảm bảo lựa chọn thiết bị phù hợp và hiệu quả nhất.
9.4. Hỗ trợ kỹ thuật, hướng dẫn sử dụng và bảo hành
Automech cung cấp dịch vụ hướng dẫn lắp đặt, quy trình sử dụng đầu chia độ chuẩn kỹ thuật cùng chính sách bảo hành theo tiêu chuẩn, đảm bảo thiết bị vận hành ổn định và lâu dài.
Công ty Cổ phần Thiết bị và Giải pháp Cơ khí Automech
Trụ sở chính: số 285 đường Phúc Lợi, quận Long Biên, Hà Nội
Chi nhánh Đà Nẵng: Số 20 Nguyễn Sinh Sắc, quận Liên Chiểu, Đà Nẵng
Chi nhánh TP HCM: số 84, đường 10, khu đô thị Vạn Phúc, Hiệp Bình Phước, Thủ Đức
Đường dây nóng: 0902 888 363
Trang web: automech.vn
Fanpage: Automech Life