



Phần mềm cắt laser: Top 7 phần mềm phổ biến và tốt nhất 2026
Sự phát triển vượt bậc của công nghệ CNC đã biến phần mềm cắt laser thành bộ não không thể thiếu trong mọi dây chuyền gia công kim loại và phi kim. Đây là công cụ kỹ thuật số chuyển đổi những ý tưởng thiết kế phức tạp thành các chuỗi lệnh vận hành chính xác đến từng micromet. Sự lựa chọn phần mềm cho máy cắt laser phù hợp quyết định trực tiếp đến năng suất, khả năng tối ưu hóa vật liệu và chất lượng bề mặt sản phẩm. Hiện nay, trên thị trường có rất nhiều nền tảng phần mềm điều khiển máy cắt laser đa dạng, từ các giải pháp tích hợp phần cứng như FSCUT cho đến các nền tảng mở như LightBurn.
Bài viết này sẽ mổ xẻ chi tiết cấu trúc, nguyên lý hoạt động và phân tích chuyên sâu các ưu nhược điểm của từng hệ thống. Những kiến thức kỹ thuật dưới đây sẽ giúp các nhà đầu tư và kỹ sư vận hành đưa ra quyết định nâng cấp công nghệ chính xác, đẩy lùi rủi ro lãng phí và nâng tầm hiệu quả gia công công nghiệp.

Máy cắt laser Fiber Han’s Laser và hệ thống phần mềm điều khiển CNC trong gia công kim loại.
1. Phần mềm cắt laser là gì?
1.1. Định nghĩa phần mềm cắt laser
Định nghĩa một cách chuẩn xác, phần mềm cắt laser là nền tảng kỹ thuật số đảm nhận chức năng CAD/CAM chuyên dụng cho máy cắt quang học. Hệ thống này sở hữu lõi thuật toán nội suy quỹ đạo phức tạp.
Cơ chế hoạt động của nền tảng này là phân tích các vector đồ họa 2D hoặc mô hình 3D để tạo ra chuỗi lệnh G-code và M-code. Tác động của quá trình chuyển đổi dữ liệu này tạo ra một kịch bản vận hành chi tiết cho bộ vi xử lý của máy CNC.
Nó thiết lập giới hạn hành trình, tốc độ tịnh tiến và kiểm soát chặt chẽ trạng thái bật/tắt của nguồn phát laser.
1.2. Vai trò của phần mềm trong hệ thống cắt laser CNC
Hệ thống CNC không thể vận hành nếu thiếu sự chỉ huy của phần mềm cắt laser. Nền tảng này đóng vai trò như một người nhạc trưởng, đồng bộ hóa các tín hiệu điện, khí nén và chuyển động cơ học.
Cơ chế điều khiển khép kín sẽ giám sát vị trí của trục X, Y, Z và phản hồi tức thời mọi sai lệch thông qua cảm biến (Encoder). Tác động của sự đồng bộ hóa này giúp mỏ cắt lướt đi mượt mà, triệt tiêu độ trễ tín hiệu (Latency).
Nhờ đó, máy cắt thực thi các bản vẽ có hình học phức tạp mà không xảy ra hiện tượng đâm đụng hay mất bước động cơ.
1.3. Phần mềm điều khiển máy cắt laser hoạt động như thế nào
Hoạt động của phần mềm điều khiển máy cắt laser dựa trên việc phân rã hình học thành các điểm tọa độ Descartes. Thuật toán sẽ tính toán các cung tròn (Arc) và đường thẳng (Line) để tối ưu quãng đường di chuyển.
Cơ chế điều chế độ rộng xung (PWM) được phần mềm sử dụng để biến đổi công suất tia laser theo thời gian thực (Real-time). Tác động của việc điều chế này đảm bảo nhiệt lượng phát ra luôn tỷ lệ thuận với tốc độ chạy của đầu cắt.
Sự kiểm soát nhiệt động học này giúp mạch cắt duy trì độ thẳng đứng, không bị quá nhiệt gây biến dạng hoặc rỗ mặt.
1.4. Vì sao phần mềm ảnh hưởng trực tiếp đến hiệu suất cắt
Sự tinh vi của phần mềm cắt laser định đoạt thời gian chu kỳ (Cycle time) của một mẻ sản xuất. Phần mềm kém chất lượng thường tạo ra các quỹ đạo nhấc mỏ cắt dư thừa, làm lãng phí năng lượng.
Cơ chế thuật toán dự đoán (Look-ahead) trong các nền tảng cao cấp sẽ tự động tính toán và giảm tốc mượt mà trước khi vào cua góc. Tác động của thuật toán này triệt tiêu hiện tượng giật cục cơ khí, giúp máy vận hành với gia tốc lớn nhất (lên đến 1.5G).
Nhờ đó, sản lượng cắt bản mã thép có thể tăng vọt 30 phần trăm chỉ bằng việc nâng cấp hệ điều hành.
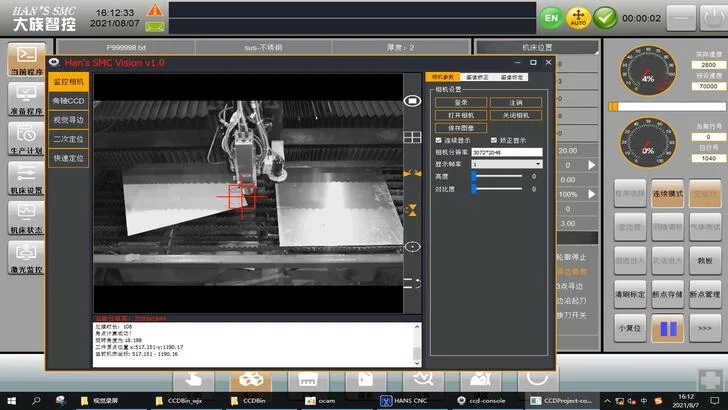
Giao diện điều khiển CNC và phần mềm cắt laser trên máy Han’s Laser.
2. Vai trò của phần mềm trong máy cắt laser
2.1. Thiết kế và xử lý file gia công
Khâu tiền xử lý dữ liệu là vai trò cốt lõi đầu tiên của phần mềm cắt laser. Phần mềm cung cấp các bộ lọc đồ họa (Data filtering) để tự động xóa bỏ nét đứt trùng lặp, nối các đường hở siêu nhỏ.
Cơ chế làm mịn biên dạng (Curve smoothing) chuyển đổi các đa giác răng cưa thành đường cong Spline mượt mà. Tác động của bước xử lý này giúp bộ điều khiển CNC đọc lệnh không bị nghẽn (Buffer overflow).
Quỹ đạo dao cắt vì thế trở nên liền mạch, loại bỏ hoàn toàn vết hằn vằn vện trên mép cắt kim loại.
2.2. Điều khiển chuyển động máy
Quản lý động học đa trục là chức năng tối quan trọng của phần mềm điều khiển máy cắt laser. Nó phân bổ xung điện áp (Pulse) chính xác đến từng Driver của động cơ Servo Yaskawa hoặc Panasonic.
Cơ chế điều khiển nội suy tuyến tính (Linear interpolation) đảm bảo mỏ cắt di chuyển đồng thời trên cả hai trục X và Y để tạo ra các đường chéo hoàn hảo. Tác động của sự phối hợp này mang lại khả năng tái tạo hình học tuyệt đối.
Các chi tiết bánh răng, then hoa cơ khí cắt ra có thể lắp ghép ngay lập tức mà không cần doa gọt lại.
2.3. Thiết lập thông số cắt
Kiểm soát tham số vật lý là ưu thế tuyệt đối của phần mềm cho máy cắt laser hiện đại. Thợ vận hành sử dụng giao diện phần mềm để khai báo mác thép, độ dày và cấu hình áp suất khí hỗ trợ.
Cơ chế phần mềm sẽ truy xuất Thư viện vật liệu (Material Database) để gọi ra bộ thông số “Điểm ngọt” (Sweet spot) đã được nhà sản xuất nạp sẵn. Tác động của việc áp dụng thông số chuẩn này loại trừ rủi ro cài đặt mù quáng do thiếu kinh nghiệm.
Mạch cắt Inox đảm bảo luôn sáng bóng bằng khí Nitơ, và mạch thép đen luôn nhẵn mịn bằng khí Oxy.
2.4. Tối ưu đường chạy dao (nesting)
Bài toán xếp phôi (Nesting) là nơi phần mềm cắt laser thể hiện giá trị kinh tế trực tiếp. Thuật toán sẽ xoay, lật hàng ngàn chi tiết dị dạng để chèn lấp kín kẽ trên một tấm phôi khổ lớn (1500x3000mm).
Cơ chế thiết lập đường chạy chung cạnh (Co-edge cutting) cho phép mỏ cắt đi một lần để tách rời hai chi tiết nằm sát nhau. Tác động của kỹ thuật xếp hình này giúp tăng tỷ lệ tận dụng tôn lên vượt ngưỡng 95 phần trăm.
Nó cắt giảm hàng chục tấn thép phế liệu mỗi tháng, trực tiếp gia tăng lợi nhuận ròng cho nhà máy kết cấu.
2.5. Quản lý sản xuất và dữ liệu
Không dừng lại ở việc cắt gọt, phần mềm cắt laser cao cấp còn đóng vai trò như một hệ thống quản trị sản xuất thu nhỏ (Mini-MES). Nó ghi nhận thời gian chạy máy, số lượng lỗ đã đục và lượng khí đã tiêu hao.
Cơ chế xuất báo cáo (Report generation) tự động thống kê năng suất của từng ca làm việc, hỗ trợ tính toán chi phí giá thành (Cost estimation) ngay trên máy. Tác động của tính năng này giúp quản đốc xưởng minh bạch hóa chi phí vận hành.
Nó cung cấp cơ sở dữ liệu chính xác để báo giá thầu cạnh tranh khốc liệt trên thị trường gia công kim loại tấm.

Phần mềm CNC xử lý bản vẽ và thiết lập đường chạy dao cho máy cắt laser Fiber.
3. Cấu trúc hệ thống phần mềm máy cắt laser
3.1. Phần mềm thiết kế CAD
Trong hệ sinh thái phần mềm cắt laser, các ứng dụng CAD (AutoCAD, SolidWorks) đóng vai trò định hình không gian 2D/3D. Kỹ sư sử dụng môi trường này để phác thảo kích thước, vị trí các lỗ và biên dạng cắt.
Cơ chế của CAD là xuất dữ liệu hình học tĩnh dưới định dạng tiêu chuẩn quốc tế như DXF hoặc DWG. Tác động của bản vẽ CAD chuẩn mực là cung cấp dữ liệu đầu vào (Input) sạch sẽ cho hệ thống máy cắt.
Việc thiết kế đúng tỷ lệ 1:1 bảo đảm sản phẩm cơ khí cắt ra có kích thước dung sai đúng như bản vẽ kỹ thuật.
3.2. Phần mềm CAM/Nesting
Phần mềm CAM (Computer-Aided Manufacturing) là cầu nối trung gian không thể thiếu của phần mềm cho máy cắt laser. Nó tiếp nhận file DXF và bổ sung các thông số công nghệ như bù trừ rãnh cắt (Kerf width) và đường dẫn Lead-in.
Cơ chế Nesting tự động (Auto-Nesting) hoạt động mạnh mẽ để sắp xếp phôi tối ưu trên một mặt phẳng vật liệu hữu hạn. Tác động của phần mềm CAM là biến đổi hình vẽ đồ họa thành một chiến lược chạy dao logic.
Nó tối ưu hóa hành trình không tải (Idle path), giúp máy hoàn thành bản cắt trong thời gian ngắn nhất.
3.3. Phần mềm điều khiển CNC
Phần mềm điều khiển CNC (CNC Controller Software) là bộ não thực thi của phần mềm điều khiển máy cắt laser. Nó được cài đặt trực tiếp trên máy tính công nghiệp tích hợp tại bàn máy (IPC).
Cơ chế của phần mềm này là giải mã các lệnh G-code và chuyển chúng thành tín hiệu điện tử (Signal) điều khiển phần cứng. Tác động của phần mềm CNC quyết định sự nhịp nhàng giữa việc phóng tia laser và sự di chuyển của Gantry.
Phần mềm này cũng quản lý các cảm biến giới hạn an toàn (Limit switches), chống hiện tượng đâm va cơ học phá hủy thiết bị.
3.4. Hệ điều khiển HMI trên máy
Giao diện người – máy (Human-Machine Interface – HMI) là bộ mặt giao tiếp của phần mềm cắt laser. Đây là màn hình cảm ứng công nghiệp hiển thị trực quan các nút bấm Start, Stop, và mô phỏng quỹ đạo cắt.
Cơ chế HMI thu thập phản hồi từ các cảm biến áp suất khí, nhiệt độ Chiller và hiển thị cảnh báo lỗi (Alarm) dưới dạng mã màu. Tác động của HMI trực quan giúp thợ vận hành dễ dàng thao tác set gốc tọa độ (Work zero).
Sự thân thiện của HMI giúp công nhân phổ thông cũng có thể nhanh chóng làm chủ cỗ máy tiền tỷ sau vài ngày đào tạo.
3.5. Kết nối dữ liệu sản xuất
Tính năng kết nối dữ liệu nâng tầm phần mềm cắt laser thành trung tâm mạng lưới IoT (Internet of Things). Phần mềm hỗ trợ cổng giao tiếp Ethernet (RJ45) hoặc chuẩn truyền thông OPC UA.
Cơ chế kết nối cho phép máy cắt gửi dữ liệu thời gian thực về máy chủ điều hành trung tâm (Central Server) của nhà máy. Tác động của mạng lưới này giúp kỹ sư có thể đẩy file gia công trực tiếp từ phòng thiết kế xuống thẳng máy CNC.
Nó loại bỏ việc dùng USB sao chép thủ công, chống lây nhiễm virus và đảm bảo tính bảo mật của các bản vẽ thiết kế công nghiệp.

Hệ thống phần mềm CAD/CAM/CNC và giao diện HMI trong máy cắt laser Fiber.
4. Các loại phần mềm cắt laser phổ biến hiện nay
4.1. CypCut
CypCut là cái tên thống trị tuyệt đối trong phân khúc phần mềm cắt laser dành cho máy Fiber kim loại tấm. Được phát triển bởi Friendess, nó cung cấp một giao diện “Tất cả trong một” (All-in-one).
Cơ chế của CypCut tích hợp sâu cả chức năng vẽ CAD cơ bản, CAM, Nesting và điều khiển máy (CNC) vào một nền tảng duy nhất. Tác động của sự hợp nhất này giúp tối giản hóa quy trình vận hành, thao tác mượt mà không có độ trễ.
Tính năng nổi bật Fly Cut (Cắt bay) của CypCut biến nó thành cỗ máy sản xuất lưới tản nhiệt siêu tốc vô địch trên thị trường.
4.2. CypNest
CypNest là phần mềm Nesting chuyên nghiệp, một nhánh mở rộng cao cấp của phần mềm cho máy cắt laser CypCut. Nó được thiết kế để giải quyết bài toán xếp phôi quy mô lớn cho các nhà máy gia công thương mại.
Cơ chế thuật toán AI của CypNest quét qua hàng triệu phương án sắp xếp để tận dụng tối đa những mẩu tôn vụn nhỏ nhất. Tác động của phần mềm này là khả năng chèn chi tiết (Part-in-part) cực kỳ thông minh.
Nó sinh ra để tối ưu hóa triệt để lượng thép phế liệu, đem lại hiệu quả kinh tế khổng lồ cho các dự án kết cấu thép siêu trọng.
4.3. FSCUT
FSCUT không chỉ là phần mềm điều khiển máy cắt laser mà là một hệ sinh thái bo mạch phần cứng (Mainboard) kết hợp phần mềm. Nó giao tiếp với động cơ Servo thông qua mạng truyền thông EtherCAT siêu tốc.
Cơ chế điều khiển vòng kín (Closed-loop) của FSCUT tiếp nhận tín hiệu phản hồi từ cảm biến vị trí chỉ trong 1 mili-giây. Tác động của hệ sinh thái phần cứng này giúp máy đạt được quỹ đạo nội suy mượt mà ở tốc độ tịnh tiến 120 mét/phút.
FSCUT là thiết chế công nghệ không thể thay thế cho các dòng máy laser công suất lớn từ 12kW đến 30kW.
4.4. RDWorks
RDWorks là “lão làng” trong mảng phần mềm cắt laser dành riêng cho hệ thống máy CO2 phi kim. Đi kèm với bo mạch RuiDa, phần mềm này cung cấp giao diện quản lý Layer bằng màu sắc vô cùng trực quan.
Cơ chế gán mỗi màu sắc tương ứng với một mức công suất ống phóng và tốc độ cắt khác nhau giúp xử lý đa vật liệu dễ dàng. Tác động của RDWorks là khả năng làm việc bền bỉ, tính ổn định cực cao khi cắt khắc Gỗ, Mica, Vải.
Tính năng phục hồi cắt khi mất điện (Power-off resume) của RDWorks cứu vãn hàng ngàn sản phẩm dở dang cho các xưởng gia công bao bì.
4.5. LightBurn
LightBurn là giải pháp thương mại đa nền tảng (Windows, Mac, Linux) xuất sắc nhất trong nhóm phần mềm cắt laser phi kim. Nó sở hữu bộ công cụ thiết kế vector mạnh mẽ không thua kém CorelDRAW.
Cơ chế kết nối Camera (Camera Alignment) của LightBurn cho phép lồng ghép bản vẽ trực tiếp lên hình ảnh thực tế của vật liệu trong máy. Tác động của tính năng đột phá này giúp thợ mộc tận dụng triệt để các mẩu ván ép vụn vặt.
Sự linh hoạt của LightBurn mang lại giá trị kinh tế to lớn cho các xưởng chế tác đồ da, móc khóa thủ công mỹ nghệ.
4.6. LaserCAD
LaserCAD là phần mềm cho máy cắt laser phổ biến đi kèm với bo mạch điều khiển AWCA (Anywells). Nó chia sẻ nhiều điểm tương đồng với RDWorks về tính năng nhưng có thuật toán nội suy cung tròn mượt mà hơn.
Cơ chế tính toán quỹ đạo cong tự động bù trừ sai số cơ học giúp giảm thiểu sự giật cục khi máy cắt các hoa văn uốn lượn liên tục. Tác động của thuật toán này bảo vệ thanh trượt và hệ thống dây đai khỏi sự mài mòn nhanh chóng.
Trong ngành may mặc cắt rập vải, LaserCAD tăng tốc độ sản xuất lên 25 phần trăm mà viền cắt không bị tưa rách.
4.7. EZCAD
EZCAD là nền tảng độc tôn trong lĩnh vực phần mềm điều khiển máy cắt laser sử dụng công nghệ quét tia Galvo (Laser Marking). Nó điều khiển hệ thống gương lật quét tia với tốc độ kinh hoàng lên tới 10.000 mm/s.
Cơ chế chia nhỏ các mảng khắc (Hatching) thành các lớp đan chéo giúp tia laser bóc tách bề mặt kim loại nông mà không gây biến dạng nhiệt sâu. Tác động của EZCAD tạo ra các mã vạch (Barcode), mã QR và văn bản tự động nhảy số cực kỳ sắc nét.
Nó là tiêu chuẩn bắt buộc cho ngành cơ khí chính xác, sản xuất tem nhãn kim loại đáp ứng tiêu chuẩn truy xuất nguồn gốc Châu Âu.

Các hệ thống phần mềm điều khiển, lập trình và Nesting được sử dụng trong máy cắt laser CNC.
5. Chức năng chính của phần mềm điều khiển máy cắt laser
5.1. Import file DXF, AI, PLT, DWG
Khả năng giao tiếp đa định dạng là chức năng nền tảng của phần mềm cắt laser. Việc hỗ trợ đọc trực tiếp các đuôi file vector (DXF, DWG, AI) giúp kỹ sư không phải dùng phần mềm chuyển đổi bên thứ ba.
Cơ chế Import thông minh sẽ tự động khóa kích thước (Scale constraint) để bản vẽ không bị nhảy hệ số Inch/Metric sai lệch. Tác động của chức năng này giúp toàn bộ nét vẽ thiết kế được tái hiện chính xác 100 phần trăm trên màn hình điều khiển.
Thuật toán tự động nối cung tròn bị hở (Auto-close) cứu vãn các bản vẽ lỗi, giúp quy trình sản xuất không bị đứt gãy giữa chừng.
5.2. Nesting vật liệu tự động
Xếp phôi tự động (Auto-Nesting) là “cỗ máy in tiền” của phần mềm điều khiển máy cắt laser công nghiệp. Tính năng này giải phóng con người khỏi bài toán xếp hình thủ công đầy mệt mỏi.
Cơ chế thuật toán AI quét qua hàng triệu hoán vị xoay góc để nhồi nhét hàng nghìn chi tiết vào một tấm tôn khổ tiêu chuẩn 1.5×3 mét. Tác động của việc tính toán khoảng cách (Part gap) siêu nhỏ chỉ 2mm đẩy tỷ lệ tận dụng thép lên ngưỡng 95 phần trăm.
Trong một dự án gia công khung thang máy, chức năng Nesting tiết kiệm hàng chục triệu đồng tiền thép dư thừa (Scrap) mỗi tháng.
5.3. Thiết lập công suất – tốc độ cắt
Kiểm soát tham số vật lý là linh hồn của phần mềm cho máy cắt laser. Chức năng này cho phép gán tỷ lệ Công suất đỉnh (Peak Power) và Tốc độ tịnh tiến (Speed) tương ứng với từng độ dày kim loại.
Cơ chế điều chế độ rộng xung (PWM) sẽ tự động đồng bộ hóa việc hãm công suất khi mỏ cắt giảm tốc tại các cung tròn bo góc. Tác động của kiểm soát nhiệt động học này ngăn chặn hoàn toàn hiện tượng quá nhiệt (Over-burning) làm cháy sém góc phôi.
Sự tinh chỉnh hoàn hảo mang lại mạch cắt thép carbon thẳng đứng, không có bavia cứng đầu bám dính dưới gầm.
5.4. Tối ưu đường chạy
Định tuyến quỹ đạo (Toolpath Routing) giúp phần mềm cắt laser triệt tiêu thời gian lãng phí. Chức năng tạo đường dẫn vào (Lead-in) dời vị trí đục lỗ mồi ra ngoài biên dạng sản phẩm để bảo vệ mép cắt.
Cơ chế thuật toán tìm đường ngắn nhất (Shortest Path) vạch ra lộ trình di chuyển ziczac liên hoàn, không có điểm nhấc mỏ cắt vô nghĩa. Tác động của kỹ thuật Cắt chung cạnh (Co-edge cutting) giảm đi 50 phần trăm quãng đường đi dao trên các bản mã hình chữ nhật.
Tính năng tối ưu này gia tăng năng suất xuất xưởng lên gấp rưỡi mà không cần ép động cơ Servo chạy quá tải.
5.5. Mô phỏng trước khi gia công
Mô phỏng (Simulation) là hàng rào phòng thủ cuối cùng của phần mềm điều khiển máy cắt laser trước khi phát tia. Màn hình HMI sẽ chạy rà ảo mỏ cắt dọc theo toàn bộ quỹ đạo đã lập trình với vận tốc thời gian thực.
Cơ chế tính toán nội suy mô phỏng hiển thị chính xác thời gian dự kiến hoàn thành (Estimated Time) và phát hiện các rủi ro đâm va cơ học. Tác động của bước chạy thử ảo này giúp kỹ sư rà soát các đường cắt bị chồng lấp (Overlapping) do lỗi thiết kế.
Nó chặn đứng thảm họa bấm Start cắt hỏng nguyên một tấm thép đắt tiền, bảo vệ nguồn vốn sản xuất an toàn tuyệt đối.
5.6. Giám sát trạng thái máy
Chức năng đo lường (Diagnostic) biến phần mềm cắt laser thành một bác sĩ bắt bệnh thiết bị. Bảng điều khiển liên tục cập nhật trạng thái nhiệt độ nguồn Chiller, lưu lượng dòng chảy và áp suất van khí nén.
Cơ chế bảo vệ (Safety Interlock) sẽ chớp bảng đỏ (Alarm) và khóa ngay lệnh kích hoạt tia laser nếu phát hiện cửa buồng bảo vệ chưa đóng kín. Tác động của hệ thống giám sát thời gian thực (Real-time monitoring) ngăn chặn các hư hỏng nặng nề do máy thiếu nước làm mát.
Nó cung cấp log dữ liệu chi tiết giúp kỹ sư bảo trì dễ dàng truy xuất nguyên nhân mỗi khi máy bị dừng đột ngột (Downtime).
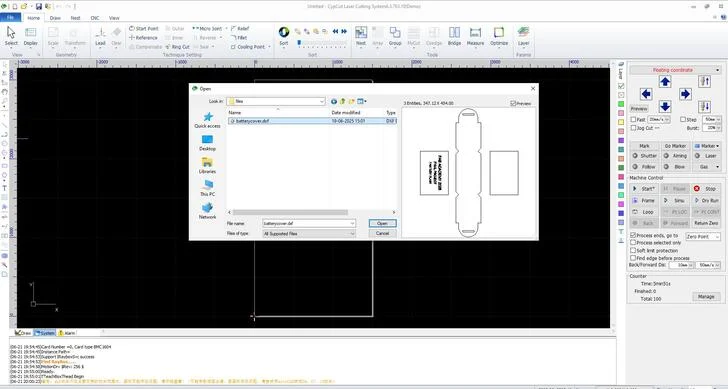
Giao diện phần mềm cắt laser xử lý bản vẽ DXF trước khi gia công
6. Phần mềm cắt laser hoạt động như thế nào?
6.1. Thiết kế bản vẽ CAD
Tiến trình vận hành của phần mềm cắt laser khởi nguồn từ việc xây dựng bản vẽ kỹ thuật. Kỹ sư sử dụng phần mềm đồ họa vector 2D (như AutoCAD) để phác thảo các hình học tĩnh của sản phẩm cơ khí.
Cơ chế bắt buộc là bản vẽ phải đúng tỷ lệ 1:1 hệ mét (mm), không chứa các khối Block lồng ghép phức tạp hay hiệu ứng 3D. Tác động của sự chuẩn hóa đồ họa này đảm bảo bộ điều khiển máy CNC đọc hiểu tọa độ ngay lập tức mà không bị biến dạng tỷ lệ (Scaling error).
Tất cả các nét đứt ghi chú kích thước phải được xóa sạch để máy không cắt nhầm làm nát phôi kim loại.
6.2. Chuyển đổi dữ liệu CAM
Bước tiếp theo, phần mềm cho máy cắt laser (như CypCut) sẽ nhập (Import) bản vẽ tĩnh và tiến hành chuyển đổi CAM. Thuật toán tự động bóc tách các đường vector và thiết lập chiến lược chạy dao (Toolpath).
Cơ chế bù trừ rãnh cắt (Kerf offset) được tính toán tự động, dịch chuyển quỹ đạo dao cắt ra ngoài hoặc vào trong một khoảng bằng nửa tia laser (0.1mm). Tác động của bước chuyển đổi dữ liệu này bảo đảm kích thước chi tiết cắt ra khớp khít 100 phần trăm với bản vẽ kỹ thuật.
Nó triệt tiêu sai số lắp ráp trục H7 thường gặp trong gia công bánh răng cơ khí chính xác.
6.3. Thiết lập thông số cắt
Kỹ thuật viên can thiệp vào phần mềm điều khiển máy cắt laser để gán tham số vật lý cho các lớp cắt (Layer). Mỗi màu Layer sẽ được thiết lập một mức Công suất đỉnh (Peak Power), Tần số xung và Áp suất khí bảo vệ.
Cơ chế truy xuất thư viện thông số (Material Parameter Library) cho phép máy tự động lấy dữ liệu chuẩn (Sweet-spot) đã được nhà sản xuất cắt test trước đó. Tác động của việc khai báo đúng vật liệu (ví dụ Inox 5mm dùng N2 15 Bar) giúp tia laser đâm thủng phôi nhanh chóng.
Nhiệt lượng được kiểm soát hoàn hảo không làm cong vểnh hay cháy lẹm góc vuông của chi tiết gia công.
6.4. Gửi lệnh đến bộ điều khiển CNC
Sau khi tối ưu hóa quỹ đạo, phần mềm cắt laser biên dịch toàn bộ dữ liệu thành mã G-code và M-code. Tệp lệnh này được nạp thẳng (Download) vào bộ nhớ RAM của bo mạch chủ điều khiển CNC.
Cơ chế lưu trữ ngoại tuyến vào Mainboard giúp hệ thống vận hành độc lập, không bị ảnh hưởng nếu máy tính HMI dùng Windows bị treo (Treo đơ) đột ngột. Tác động của kỹ thuật tải dữ liệu chuyên nghiệp này đảm bảo xung tín hiệu truyền xuống các Driver động cơ Servo với độ trễ bằng 0.
Gantry máy lao đi nội suy các đoạn bo cong mượt mà, tốc độ phản hồi tính bằng phần nghìn giây.
6.5. Vận hành và giám sát quá trình cắt
Khi bấm nút Start, phần mềm cắt laser bắt đầu phối hợp các tín hiệu cơ điện tử một cách liên hoàn. Trục Z tự động dò tìm độ cao mặt phôi (Z-probe) và duy trì khoảng cách bám tôn 1mm cố định thông qua cảm biến điện dung.
Cơ chế giám sát chủ động trên màn hình hiển thị tọa độ X-Y chạy theo thời gian thực và đếm lùi thời gian gia công còn lại. Tác động của sự kiểm soát liên tục này cho phép thợ vận hành kịp thời bấm nút Dừng khẩn cấp (E-Stop) nếu chi tiết kim loại bật ngửa cản đường mỏ cắt.
Sự giám sát chặt chẽ bảo vệ an toàn tuyệt đối cho hệ thống thấu kính hội tụ quang học đắt đỏ khỏi rủi ro đâm vỡ dập nát.

Đầu cắt laser Han’s Laser thực hiện quá trình cắt kim loại theo quỹ đạo được lập trình.
7. Phần mềm theo từng loại máy laser
7.1. Phần mềm cho máy cắt laser Fiber
Máy laser Fiber là đỉnh cao của ngành kim loại tấm, và CypCut là phần mềm cắt laser thống trị tuyệt đối nền tảng này. Phần mềm được thiết kế tối ưu hóa cho việc kiểm soát hệ thống van khí nén áp lực cao (Nitơ, Oxy) và cảm biến điện dung siêu nhạy.
Cơ chế điều khiển khép kín với bo mạch FSCUT giúp máy thực hiện các tính năng bay (Fly Cut) đột lỗ liên tục với tốc độ kinh hoàng trên tôn mỏng. Tác động của phần mềm chuyên biệt Fiber này mang lại khả năng đục lỗ mồi đa tầng (Multi-stage piercing) cực kỳ an toàn cho thép tấm dày 20mm.
Sự ổn định của hệ sinh thái CypCut giúp nhà máy gia công kết cấu duy trì năng suất sản xuất 24/7 mà không gặp lỗi nghẽn dữ liệu.
7.2. Phần mềm cho máy laser CO2
Nền tảng laser CO2 phi kim thường dựa dẫm vào phần mềm cho máy cắt laser RDWorks hoặc LaserCAD. Giao diện của chúng tập trung vào việc quản lý sức mạnh ống phóng khí gas (Tube Power) để khắc cắt các vật liệu mềm như Gỗ, Mica, Vải.
Cơ chế phân lớp Layer màu sắc cực kỳ linh hoạt giúp máy có thể thực hiện xen kẽ lệnh khắc mờ (Engraving) và cắt đứt (Cutting) trong cùng một chu kỳ. Tác động của khả năng xử lý đồ họa Bitmap sắc nét biến các cỗ máy CO2 thành công cụ sản xuất tranh điêu khắc chân dung sống động.
Các xưởng quảng cáo và may mặc tận dụng tối đa sức mạnh của RDWorks để tối ưu hóa nét cắt Mica bóng loáng như đánh bóng bằng lửa.
7.3. Phần mềm cho máy laser mini
Dòng máy nhỏ gọn Desktop hoặc DIY thường ưu tiên sử dụng phần mềm điều khiển máy cắt laser LightBurn. Đây là phần mềm mã nguồn mở tương thích với các bo mạch giá rẻ như GRBL, Smoothieware.
Cơ chế hỗ trợ kết nối Camera góc rộng (Camera Alignment) giúp người dùng lồng ghép bản vẽ ảo lên bề mặt vật liệu thực tế trên bàn máy. Tác động của tính năng định vị trực quan này cho phép thợ thủ công tận dụng từng mảnh da bò, gỗ vụn để khắc móc khóa siêu nhỏ.
Sự nhẹ nhàng, cài đặt đa nền tảng (Windows/Mac) biến LightBurn thành phần mềm quốc dân cho cộng đồng chế tác quà tặng cá nhân hóa.
7.4. Phần mềm cho máy laser công nghiệp
Máy công nghiệp hạng nặng khổ 2.5x6m sử dụng hệ thống phần mềm cắt laser đồ sộ như Lantek hoặc ByVision (Bystronic). Những phần mềm này không chỉ dừng ở CAM/Nesting mà bao trùm cả module ERP quản lý nhà xưởng.
Cơ chế quản lý kho vật tư tôn thép cuộn, tự động lưu trữ thông tin các mẩu tôn thừa (Remnant inventory) để tái sử dụng trong các mẻ cắt sau. Tác động của hệ quản trị thông minh này triệt tiêu hoàn toàn sự lãng phí vật liệu thừa (Scrap), ép tỷ lệ tận dụng tôn đạt mức tiệm cận 100 phần trăm.
Lantek là sự lựa chọn duy nhất cho các tập đoàn gia công kết cấu siêu trường siêu trọng, nơi mỗi phần trăm vật tư tiết kiệm được quy đổi thành hàng trăm triệu đồng lợi nhuận.
7.5. Phần mềm cho hệ thống tự động hóa
Mô hình nhà máy thông minh (Smart Factory) đòi hỏi phần mềm cắt laser phải hỗ trợ kết nối tay máy Rô-bốt cấp phôi tự động (Auto-loading). CypCut hỗ trợ giao thức truyền thông OPC UA để giao tiếp với hệ thống tháp lưu trữ vật liệu (Tower storage).
Cơ chế tự động gọi phôi tôn từ kho, nạp lên bàn máy và ra lệnh cắt G-code liên hoàn mà không cần sự can thiệp bốc vác của con người. Tác động của công nghệ Lights-out (Sản xuất không đèn) này đập tan giới hạn làm việc 8 tiếng/ngày của nhân công cơ bắp.
Nhà máy hoạt động không người trực 24/7, bứt phá năng suất gia công và giảm thiểu tuyệt đối tai nạn lao động kẹt máy dập.

Máy cắt laser Fiber Han’s Laser tích hợp hệ thống điều khiển CNC cho gia công kim loại công nghiệp.
8. So sánh các phần mềm máy cắt laser phổ biến
8.1. CypCut vs LightBurn
Sự khác biệt giữa CypCut và LightBurn là ranh giới giữa phần mềm cắt laser kim loại hạng nặng và phi kim dân dụng. CypCut sở hữu giao diện kỹ thuật khô khan nhưng quyền lực tuyệt đối trong việc kiểm soát trục Z (Auto-focus) đục thủng thép 20mm.
Cơ chế của LightBurn ưu việt hơn ở khả năng thiết kế (Design tools) thao tác Node trực tiếp, cực kỳ mượt mà khi xử lý ảnh xám (Grayscale) khắc chân dung lên gỗ. Tác động của sự phân hóa này định hướng rõ ràng: CypCut là cỗ xe tăng cày ải kết cấu thép, trong khi LightBurn là cây bút vẽ nghệ thuật trên Mica.
Dùng LightBurn điều khiển máy Fiber cắt tôn là điều bất khả thi do phần cứng không tương thích chuẩn giao tiếp EtherCAT tốc độ cao.
8.2. RDWorks vs LaserCAD
RDWorks và LaserCAD là hai kỳ phùng địch thủ trong phân khúc phần mềm cho máy cắt laser CO2. RDWorks nổi tiếng nhờ sự ổn định “nồi đồng cối đá”, tính năng khắc chữ 2D mạnh mẽ và chức năng tiếp tục cắt khi mất điện (Power-off resume).
Cơ chế thuật toán nội suy đường vòng (Curve interpolation) của LaserCAD lại mượt mà hơn, giúp máy chạy các đường ziczac lượn sóng liên tục mà dây đai không bị giật cục. Tác động của thuật toán này giúp LaserCAD cắt vải cuộn trong ngành may mặc với tốc độ nhanh hơn RDWorks khoảng 15 phần trăm.
Tuy nhiên, RDWorks vẫn áp đảo thị phần nhờ cộng đồng hỗ trợ người dùng đông đảo và dễ dàng tìm kiếm hướng dẫn khắc phục lỗi trên Youtube.
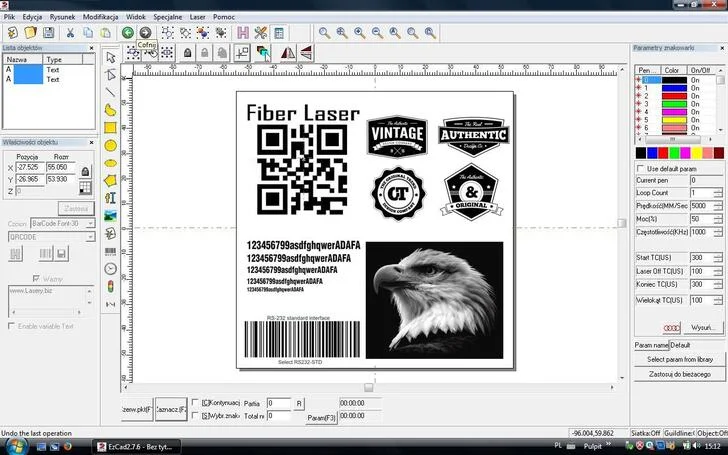
Giao diện một số phần mềm lập trình và điều khiển laser phổ biến hiện nay.
8.3. EZCAD vs CypCut
EZCAD và CypCut phục vụ hai nguyên lý cơ điện tử hoàn toàn đối lập trong phần mềm điều khiển máy cắt laser. EZCAD điều khiển hệ thống gương lật Galvo quét tia bằng điện từ trường, đạt tốc độ khắc quét kinh hoàng 10.000 mm/s.
Cơ chế CypCut điều khiển hệ dẫn động Gantry bằng động cơ Servo và thanh răng chéo, tốc độ tịnh tiến vật lý giới hạn ở mức 120m/phút. Tác động của EZCAD là năng lực vô địch trong việc bóc tách bề mặt nông, khắc mã vạch (Barcode), in Logo sâu trên inox mà không làm biến dạng nhiệt chi tiết.
Trong khi CypCut là bá chủ của mảng cắt xuyên thủng (Cutting) tôn tấm, EZCAD là nền tảng không thể thay thế trong ngành cơ khí chính xác Marking khắc laser.
| Tiêu chí | CypCut (Fiber Tấm) | LightBurn (CO2/Galvo) | RDWorks (CO2) | EZCAD (Fiber Galvo) |
| Công năng cốt lõi | Cắt đứt kim loại tấm công nghiệp | Khắc cắt phi kim nghệ thuật, quà tặng | Cắt phi kim công nghiệp (Mica, Vải) | Khắc nông mã vạch, logo kim loại |
| Công nghệ điều khiển | Động cơ Servo / Gantry tịnh tiến | Động cơ bước / GRBL / RuiDa | Động cơ bước / Bo mạch RuiDa | Quét tia gương lật Galvo |
| Tốc độ vận hành | Tốc độ cao (lên tới 120 m/phút) | Trung bình (Tùy phần cứng máy) | Khá (Ổn định, bền bỉ) | Siêu tốc (Lên tới 10.000 mm/s) |
| Tính năng nổi bật | Auto-Focus, Fly Cut, Nesting tự động | Lồng ghép Camera (Camera Alignment) | Tiếp tục cắt khi mất điện | Khắc chữ nhảy số serial tự động |
| Bản quyền | Miễn phí (Khóa theo Mainboard FSCUT) | Trả phí (Subscription đa nền tảng) | Miễn phí (Đi kèm Mainboard) | Miễn phí (Theo Card Galvo) |
9. Tiêu chí lựa chọn phần mềm cho máy cắt laser
9.1. Theo loại máy
Tiêu chí đầu tiên để chọn phần mềm cắt laser là nền tảng phần cứng của thiết bị. Máy cắt Laser Fiber cắt kim loại bắt buộc phải dùng CypCut hoặc FSCUT để tương thích với hệ thống khí nén tỷ lệ (Proportional valve) và đầu cắt Auto-Focus.
Cơ chế bo mạch phải đồng bộ tuyệt đối với mã nguồn phần mềm để không xảy ra hiện tượng mất tín hiệu truyền thông (Communication error) giữa chừng. Tác động của việc chọn sai phần mềm mã nguồn mở cho máy công nghiệp sẽ làm mất hoàn toàn khả năng bám tôn cảm biến điện dung.
Ngược lại, máy laser CO2 khắc cắt phi kim luôn ưu tiên RDWorks hoặc LightBurn vì hệ sinh thái hỗ trợ ống phóng khí Gas trơn tru nhất.
9.2. Theo vật liệu gia công
Cốt vật liệu định đoạt trực tiếp thuật toán lõi của phần mềm cho máy cắt laser. Gia công Inox và thép carbon dày đòi hỏi phần mềm (CypCut) phải có tính năng đục lỗ mồi đa tầng (Multi-stage piercing) và làm mát góc bo (Cooling point).
Cơ chế khắc gỗ mỹ nghệ hay khắc da cần phần mềm (LightBurn) mạnh về xử lý ảnh Grayscale (ảnh xám) để bóc tách độ nông sâu 3D trên bề mặt. Tác động của việc áp dụng phần mềm chuyên khắc ảnh cho máy Fiber cắt thép sẽ gây cháy xém toàn bộ góc phôi do không kiểm soát được xung năng lượng.
Sự thấu hiểu vật liệu giúp kỹ sư quyết định dùng dao mổ trâu hay dao gọt hoa quả cho dự án gia công của mình.
9.3. Theo chức năng yêu cầu
Nhu cầu sản xuất thực tế định hình bộ tính năng mở rộng của phần mềm điều khiển máy cắt laser. Xưởng chuyên cắt đột lưới tản nhiệt thép mỏng đòi hỏi tính năng Cắt bay (Fly cut) và Nhảy ếch (Frog jump) siêu tốc.
Cơ chế nhà máy gia công kết cấu dầm thép yêu cầu khắt khe về thuật toán Cắt chung cạnh (Co-edge cutting) để tối giản lượng khí Oxy và điện năng tiêu thụ. Tác động của việc mua bản quyền phần mềm Nesting cao cấp như CypNest hay SigmaNEST giải quyết bài toán chèn phôi dày đặc (Part-in-part).
Các chức năng cao cấp này chính là công cụ sinh lời sắc bén nhất, tiết kiệm hàng chục triệu đồng tiền thép dư thừa (Scrap) mỗi dự án.
9.4. Theo khả năng mở rộng
Tầm nhìn tự động hóa đòi hỏi phần mềm cắt laser phải có kiến trúc mở (Open architecture) để giao tiếp với hệ sinh thái Rô-bốt cấp phôi. CypCut hỗ trợ cổng giao tiếp I/O đa dạng và mạng EtherCAT chuẩn công nghiệp.
Cơ chế chia sẻ dữ liệu G-code đồng bộ với máy uốn CNC và máy hàn Rô-bốt giúp tạo thành chuỗi sản xuất khép kín. Tác động của khả năng mở rộng (Scalability) bảo vệ nguồn vốn đầu tư, phần mềm không bị lạc hậu khi doanh nghiệp nâng cấp lên nhà máy thông minh 4.0.
Phần mềm bị đóng kín mã nguồn sẽ biến cỗ máy thành “hòn đảo cô lập”, không thể đọc dữ liệu mã vạch (Barcode) từ phòng thiết kế đẩy xuống.
9.5. Theo ngân sách đầu tư
Phân bổ ngân sách là bước chốt chặn khi nâng cấp phần mềm cắt laser. CypCut đi kèm miễn phí theo bo mạch FSCUT là giải pháp tối ưu chi phí hoàn hảo nhất cho đa số các nhà thầu cơ khí kim loại tấm tầm trung.
Cơ chế các phần mềm quản trị ERP tích hợp Nesting bản quyền châu Âu (như Lantek) tính phí license lên đến hàng trăm triệu đồng mỗi năm. Tác động của gói phần mềm triệu đô này mang lại khả năng quản lý kho vật tư thép cuộn siêu phàm, tối ưu hóa triệt để lượng tôn tồn kho đọng vốn.
Tuy nhiên, xưởng nhỏ dưới 5 máy laser không nên “cố đấm ăn xôi” mua phần mềm ERP đắt đỏ, tránh lãng phí dòng tiền chưa khai thác hết công năng.

Lựa chọn phần mềm điều khiển cần đồng bộ với cấu hình máy cắt laser và nhu cầu sản xuất thực tế
10. Lỗi thường gặp trong phần mềm điều khiển máy cắt laser
10.1. Lỗi kết nối máy
Hiện tượng “Communication Error” là lỗi kinh điển khiến phần mềm cắt laser bị tê liệt hoàn toàn. Màn hình điều khiển xuất hiện biểu tượng mỏ neo màu xám gạch chéo, máy tính không thể truyền lệnh Jogging đến động cơ Servo.
Cơ chế xung đột dải địa chỉ IP tĩnh giữa Card mạng Windows (ví dụ: 192.168.1.100) và IP mặc định của bo mạch chủ FSCUT là nguyên nhân gốc rễ. Tác động của việc đứt gãy truyền thông này ép xưởng gia công phải ngừng máy (Downtime) chờ kỹ sư IT đến cài đặt lại kết nối.
Kiểm tra cáp mạng LAN RJ45 lỏng giắc cắm hoặc cài đặt lại Driver ch340 là biện pháp cấp cứu nhanh nhất để tái lập luồng tín hiệu G-code.
10.2. Sai thông số cắt
Lỗi người dùng nhập sai tham số trên phần mềm cho máy cắt laser gây ra thảm họa quang học. Gán nhầm áp suất khí Oxy cao cho lớp (Layer) cắt thép đen mỏng sẽ tạo phản ứng nổ xỉ văng ngược lên kính bảo vệ.
Cơ chế thiết lập tiêu cự hội tụ (Focus) bị sai lệch, để mức dương (+) thay vì âm (-) khi cắt Inox bằng Nitơ làm tia sáng không xuyên thủng nổi phôi kim loại. Tác động của việc khai báo sai thông số vật lý phá nát toàn bộ chất lượng rãnh cắt (Kerf), mép Inox bị ố vàng và đầy bavia lỏng bám dính dưới gầm.
Dùng sai dao, sai khí bảo vệ do sự bất cẩn trên bảng thông số khiến tấm thép khổ lớn trị giá hàng triệu đồng bị vứt bỏ thành phế liệu.
10.3. Lỗi nesting
Tham lam tiết kiệm phôi bằng cách ép khoảng cách an toàn (Part gap) quá hẹp trong phần mềm điều khiển máy cắt laser là sai lầm nguy hiểm. Lỗi Nesting với khe hở dưới 2mm làm khung xương tấm thép yếu đi nghiêm trọng.
Cơ chế khi mỏ cắt khoét lỗ đứt rời chi tiết, khung thép mỏng manh bị nhiệt làm cong vểnh lên (Thermal bending) cản trở quỹ đạo di chuyển. Tác động của lỗi xếp phôi này gây va chạm bạo lực, mỏ cắt đâm sầm vào mép tôn bật ngửa làm dập vỡ cụm thấu kính hội tụ đắt đỏ.
Lập trình viên phải tuân thủ nguyên tắc duy trì ranh giới an toàn tối thiểu 3-5mm để đảm bảo tính ổn định tĩnh học cho phôi thép suốt ca máy.
10.4. Mất dữ liệu file
Sự cố tràn bộ nhớ đệm (Buffer overflow) do Import file AutoCAD chứa quá nhiều rác đồ họa làm treo cứng (Crash) phần mềm cắt laser. File DXF chứa các nét spline bị gãy khúc hàng triệu điểm Node làm quá tải năng lực nội suy vi xử lý.
Cơ chế phần mềm không thể xuất lệnh G-code mượt mà, màn hình xanh Windows (Blue screen) xuất hiện cuốn phăng toàn bộ quá trình Nesting chưa kịp lưu (Save). Tác động của lỗi mất dữ liệu khiến kỹ sư thiết kế phải làm lại từ đầu, làm chậm tiến độ giao bản vẽ xuống xưởng 1/2 ngày làm việc.
Luôn kích hoạt chức năng Auto-save và dùng lệnh Data Filtering lọc sạch rác đa giác trước khi Nesting là nguyên tắc vàng bảo vệ chất xám thiết bị.
10.5. Lỗi giao tiếp bộ điều khiển
Cảnh báo đỏ “Z-axis limit triggered” (Chạm công tắc hành trình Z) hoặc “Capacitance error” hiển thị nhấp nháy trên phần mềm điều khiển máy cắt laser báo hiệu lỗi vòng kín (Closed-loop) cảm biến.
Cơ chế vòng gốm (Ceramic ring) cách điện bị ẩm mốc hoặc nứt vi mô khiến tín hiệu điện trở bị chạm chập vỏ máy. Tác động của cảnh báo giả này khiến phần mềm tự động khóa tính năng phát tia laser và đóng băng hệ thống Gantry để bảo vệ an toàn.
Vệ sinh sạch sẽ bép đồng, lau khô cồn vòng gốm và vặn chặt lại cáp tín hiệu SMA sẽ dập tắt báo lỗi, khơi thông lại quy trình chạm phôi tự động.

Màn hình HMI hiển thị trạng thái và cảnh báo trong quá trình vận hành máy cắt laser CNC.
11. Cách tối ưu phần mềm để tăng hiệu suất cắt laser
11.1. Tối ưu nesting vật liệu
Khai thác kiệt để thuật toán Auto-Nesting trên phần mềm cắt laser là chìa khóa mở ra kho báu tiết kiệm vật tư. Kỹ sư bật chế độ xoay góc tự do (Free rotation) để chèn các chi tiết bản mã tam giác vào mọi lỗ hổng của các chi tiết mặt bích hình tròn lớn.
Cơ chế thuật toán AI quét qua không gian hình học để tìm phương án lấp đầy hoàn hảo nhất. Tác động của chiến thuật “Nhồi nhét” (Part-in-part) này đánh sập tỷ lệ phế liệu (Scrap rate) xuống dưới ngưỡng 5 phần trăm.
Việc ứng dụng phần mềm xếp phôi cao cấp như CypNest tiết kiệm hàng chục tấn thép cuộn dư thừa mỗi tháng, trực tiếp gia tăng biên lợi nhuận ròng cho mỗi dự án.
11.2. Tối ưu tốc độ cắt
Dò tìm “điểm ngọt” (Sweet-spot) của Feed rate trên phần mềm cho máy cắt laser là kỹ năng sống còn. Tốc độ tịnh tiến phải tỷ lệ thuận với công suất đỉnh (Peak Power) và áp suất khí đẩy xỉ.
Cơ chế kích hoạt tính năng Cắt bay (Fly cut) trên lưới lỗ tổ ong giúp mỏ cắt không cần dừng lại tại mỗi đầu lỗ. Tác động của tốc độ cắt siêu tốc (lên tới 30m/phút cho thép 1mm) bóp nghẹt thời gian chu kỳ hoàn thành bản vẽ (Cycle time).
Tuy nhiên, kỹ thuật viên phải giảm tốc độ vào cua (Curve speed) trên phần mềm để tránh hiện tượng mất bước động cơ Servo gây méo hình lỗ khoan tròn.
11.3. Quản lý thư viện thông số
Thư viện thông số (Material Parameter Library) là cuốn sổ tay công nghệ số hóa của phần mềm điều khiển máy cắt laser. Lưu trữ các bộ thông số cắt test hoàn hảo nhất cho từng mác Inox 304, Thép SS400 với các độ dày tương ứng.
Cơ chế gán tên mác thép vào bảng Layer giúp thợ mới chỉ cần click đúp chuột là máy tự động tải đúng tốc độ, tiêu cự Focus và áp suất khí bảo vệ. Tác động của sự kế thừa dữ liệu ngăn chặn hoàn toàn sai sót chủ quan do yếu tố con người nhập liệu thủ công mỗi sáng sớm.
Nó biến hệ thống máy cắt CNC từ một thiết bị phụ thuộc vào tay nghề thợ cả trở thành một dây chuyền tự động hóa đồng nhất chuẩn mực.
11.4. Giảm thời gian chạy không tải
Triệt tiêu quãng đường nhấc mỏ cắt vô nghĩa (Idle movement) bằng tính năng Shortest Path Auto-routing trên phần mềm cắt laser. Thuật toán sẽ tính toán lộ trình ziczac liền mạch giữa hàng trăm chi tiết, thay vì chạy chéo qua lại toàn bộ bàn máy.
Cơ chế kích hoạt chế độ Nhảy ếch (Frog jump) thay đổi quỹ đạo nhấc trục Z thành một đường cong Parabol vút nhanh trong không trung. Tác động của kỹ thuật bứt tốc này giảm 30 phần trăm thời gian hoàn thành bản vẽ hoa văn cổng cửa CNC cực kỳ phức tạp.
Số lượng sản phẩm xuất xưởng tăng vọt mạnh mẽ mà không cần phải can thiệp nâng cấp bất kỳ phần cứng động cơ truyền động nào.
11.5. Đồng bộ dữ liệu sản xuất
Kết nối luồng dữ liệu thiết kế 3D thẳng xuống phần mềm điều khiển máy cắt laser loại bỏ hoàn toàn tình trạng tam sao thất bản. Mọi ghi chú bẻ góc chấn gấp (Bending mark) được Layer hóa ẩn đi để không bị cắt đứt nhầm.
Cơ chế phần mềm xuất tự động tem nhãn mã vạch (Barcode) dán lên từng chi tiết ngay sau khi cắt đứt phôi. Tác động của sự đồng bộ thông tin biến mảnh tôn vô tri thành linh kiện có danh tính, chỉ định rõ ràng cho công đoạn máy chấn CNC tiếp theo.
Hệ thống quản lý dữ liệu thông minh này xóa sổ tình trạng thất lạc chi tiết bản mã trong không gian xưởng rộng hàng nghìn mét vuông lộn xộn.
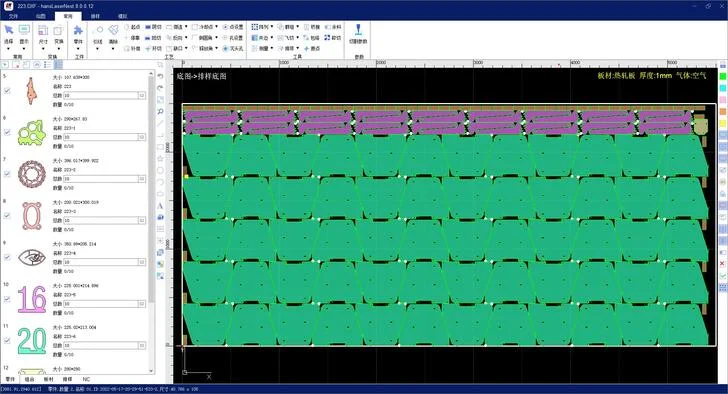
Tối ưu Nesting và đường chạy dao giúp nâng cao hiệu suất sử dụng vật liệu của máy cắt laser.
12. Xu hướng phần mềm cắt laser hiện đại
12.1. Tích hợp MES/ERP
Xu hướng vĩ mô đang dịch chuyển phần mềm cắt laser từ một công cụ CAM đơn thuần thành một nút thắt trong hệ thống quản trị ERP (Enterprise Resource Planning). Các nền tảng như Lantek liên kết trực tiếp lệnh cắt với kho vật tư cuộn thép và kế toán báo giá.
Cơ chế đồng bộ hóa tính toán tức thời chi phí tiêu hao khí Oxy, tiền điện, và khấu hao dao cắt trên từng sản phẩm. Tác động của hệ sinh thái MES minh bạch hóa bài toán giá thành gia công, giúp ban giám đốc ra quyết định nhận thầu chớp nhoáng.
Nó đóng chặt mọi rò rỉ thất thoát vật tư, kiểm soát vòng đời của mẩu tôn vụn (Remnant inventory) để tái sử dụng tối đa giá trị phế liệu.
12.2. AI tối ưu nesting
Trí tuệ nhân tạo (AI) đang định nghĩa lại năng lực xếp phôi của phần mềm cho máy cắt laser. Thuật toán AI quét sâu (Deep learning) học hỏi từ hàng triệu bản cắt trước đó để tìm ra mô hình chèn lấp siêu dị dạng.
Cơ chế AI tự động xoay lật góc không giới hạn (Free rotation) các chi tiết sao cho đường cắt viền sát nhau nhất mà tấm thép không bị đứt gãy khung xương chịu lực. Tác động của thuật toán xếp hình khôn ngoan này đánh bại hoàn toàn tư duy không gian của mọi kỹ sư lão làng nhất.
Tỷ lệ tận dụng thép vượt ngưỡng 96 phần trăm biến cỗ máy CNC thành một cỗ máy in tiền tiết kiệm nguyên liệu hoàn hảo.
12.3. Điều khiển từ xa
Giám sát thiết bị xóa nhòa biên giới địa lý với tính năng điều khiển từ xa (Remote Desktop) trên phần mềm điều khiển máy cắt laser. Quản đốc xưởng chỉ cần dùng điện thoại Smartphone để theo dõi tọa độ chạy dao, nhiệt độ Chiller và cảnh báo lỗi.
Cơ chế đám mây (Cloud) lưu trữ Log dữ liệu vận hành giúp các kỹ sư từ hãng sản xuất can thiệp vào bo mạch FSCUT để chẩn đoán mã lỗi (Troubleshooting) trực tuyến. Tác động của sự hỗ trợ hỏa tốc này khôi phục hệ thống sản xuất chỉ trong vòng 15 phút mà kỹ sư không cần di chuyển vật lý đến tận xưởng.
Tính năng giải cứu từ xa chặn đứng thảm họa đứt gãy chuỗi dây chuyền cung ứng linh kiện cho đối tác xuất khẩu đúng hẹn.
12.4. Kết nối IoT nhà máy
Hệ sinh thái Internet vạn vật (IoT) kết nối phần mềm cắt laser với toàn bộ dàn máy móc vệ tinh. Bo mạch chủ sử dụng giao thức chuẩn công nghiệp OPC UA để giao tiếp với máy nén khí trục vít và máy cấp phôi Rulo.
Cơ chế truyền thông đa chiều ra lệnh cho hệ thống hút bụi tự động bật màng lọc ngay khi mỏ cắt bắt đầu phát tia lửa đục lỗ mồi. Tác động của mạng lưới IoT tạo ra một nhà máy thông minh, các thiết bị tự biết cách phối hợp nhịp nhàng, tối ưu hóa mức tiêu thụ năng lượng tổng thể.
Dòng chảy thông tin thông suốt giúp nhà máy phản ứng cực nhanh với các biến động sản lượng đơn hàng thay đổi bất ngờ theo giờ.
12.5. Tự động hóa dây chuyền
Mô hình “Lights-out Manufacturing” (Nhà máy không đèn) vận hành 24/7 nhờ phần mềm cắt laser tích hợp điều khiển Rô-bốt cấp phôi. Cánh tay Rô-bốt gắp dỡ vật liệu tự động theo lệnh gọi phôi từ màn hình HMI.
Cơ chế tự động hóa dỡ phôi (Unloading table) đưa các chi tiết đã cắt xong ra băng chuyền, đồng thời nạp tấm tôn mới vào cắt tiếp ngay lập tức không có độ trễ. Tác động của hệ thống chuỗi liên hoàn này đập tan giới hạn làm việc mệt mỏi của con người, triệt tiêu tai nạn kẹt tay nguy hiểm.
Sự tự hành tuyệt đối đưa năng lực sản xuất của nhà máy cơ khí lên tầm cao mới, đáp ứng các đơn hàng khổng lồ của tập đoàn ô tô đa quốc gia.

Hệ thống máy cắt laser tự động kết nối dữ liệu và thiết bị trong mô hình nhà máy thông minh.
13. Giải pháp phần mềm máy cắt laser tại Automech
13.1. Tích hợp phần mềm điều khiển cho máy Fiber
Tập đoàn Automech phân phối dải sản phẩm thiết bị CNC tích hợp hệ sinh thái phần mềm cắt laser CypCut / FSCUT bản quyền chính hãng. Sự kết hợp cộng sinh tuyệt đối giữa phần cứng khung đúc ủ nhiệt và phần mềm Fiber hạng nặng này tạo ra cỗ máy không thể bị khuất phục.
Cơ chế Automech cung cấp bo mạch điều khiển vòng kín EtherCAT tốc độ siêu tốc, quét qua hàng vạn tọa độ G-code nội suy mượt mà không độ trễ. Tác động của việc trang bị phần mềm “xịn” giúp mỏ cắt Auto-focus lướt bám sát bề mặt thép lồi lõm cực kỳ an toàn, chống đâm va dập vỡ thấu kính.
Máy chạy tốc độ 120m/phút vẫn đảm bảo rãnh cắt Inox thẳng tắp, bóng loáng, đáp ứng mọi bài test dung sai khắt khe nhất của ngành cơ khí chính xác.
13.2. Tư vấn giải pháp CAD/CAM/Nesting
Automech không bán phần mềm đại trà, kỹ sư của chúng tôi khảo sát “bắt bệnh” quy mô xưởng trước khi cài đặt phần mềm cho máy cắt laser. Với nhà máy kết cấu thép chạy 100 tấn/tháng, Automech cung cấp giải pháp Nesting bản quyền CypNest tối ưu mẩu vụn dư thừa.
Cơ chế tư vấn bóc tách phần mềm giúp doanh nghiệp không lãng phí hàng trăm triệu đồng mua các module ERP thừa thãi khi xưởng chỉ có 2 cỗ máy laser. Tác động của tư vấn “đo ni đóng giày” mang lại hệ sinh thái phần mềm đồ họa thiết kế CAD tương thích mượt mà, Import bản vẽ nhanh như chớp.
Giải pháp phần mềm tối ưu đẩy năng suất xếp phôi tăng vọt, tiết kiệm ngân sách vật tư nguyên liệu thép tấm ròng rã hàng tháng.
13.3. Setup và chuyển giao công nghệ
Dịch vụ chìa khóa trao tay (Turn-key) của Automech bao gồm cài đặt toàn diện phần mềm điều khiển máy cắt laser ngay tại tủ điện nhà máy khách hàng. Kỹ sư chuyên gia thiết lập địa chỉ IP tĩnh mạng LAN công nghiệp chống nhiễu, đảm bảo truyền thông tín hiệu M-code trơn tru.
Cơ chế Automech nạp thẳng bộ Thư viện thông số (Material Library) độc quyền do hãng dày công test nghiệm, chứa các “điểm ngọt” áp suất khí và tốc độ cho mác thép Việt Nam. Tác động của sự chuyển giao thần tốc này giúp doanh nghiệp bấm nút phát tia cắt ra sản phẩm đạt chuẩn bóng mịn ngay trong ca sản xuất đầu tiên.
Bỏ qua giai đoạn thử nghiệm mò mẫm tốn kém phôi thép, thu hồi vốn đầu tư máy móc khổng lồ cực kỳ nhanh chóng.
13.4. Đào tạo vận hành
Chương trình đào tạo thực chiến cầm tay chỉ việc là trái tim của gói bàn giao phần mềm cắt laser Automech. Kỹ thuật viên của xưởng được hướng dẫn tỉ mỉ các Hotkey phím tắt trên CypCut để dọn sạch rác nét đứt đồ họa AutoCAD trước khi xuất lệnh.
Cơ chế thực hành xử lý lỗi va chạm mô phỏng (Simulation Crash) ép học viên nắm vững kỹ năng thiết lập đường dẫn mồi (Lead-in) an toàn cho đục lỗ thép dày 20mm. Tác động của giáo trình 5 ngày đào tạo cường độ cao lột xác một công nhân phổ thông thành Master điều khiển nhiệt động học quang học.
Sự tự chủ kỹ năng mềm bảo vệ an toàn cho cỗ máy tiền tỷ, duy trì nhịp độ trả hàng liên tục không phụ thuộc vào thợ vận hành nghỉ việc.
13.5. Hỗ trợ nâng cấp phần mềm
Chăm sóc hậu mãi 24/7 của Automech cam kết duy trì phần mềm cho máy cắt laser của khách hàng luôn ở trạng thái công nghệ tối tân nhất. Chúng tôi cung cấp các gói Update Firmware bo mạch FSCUT miễn phí định kỳ để tích hợp các thuật toán tránh va chạm AI thế hệ mới.
Cơ chế hỗ trợ trực tuyến qua Teamviewer chẩn đoán lỗi giao thức I/O, reset lại cảm biến chạm tôn chỉ trong 15 phút bẻ gãy khoảng cách địa lý các tỉnh thành. Tác động của dịch vụ bảo trì phần mềm chủ động chặn đứng nguy cơ treo máy (Blue screen) gây hỏng phôi kim loại đang gia công dang dở.
Cỗ máy Laser luôn hoạt động mượt mà sắc bén như lúc mới đập hộp, đồng hành bền bỉ cùng sự phồn vinh của doanh nghiệp cơ khí.

Automech cung cấp và triển khai giải pháp máy cắt laser Fiber Han’s Laser tại Việt Nam.
14. Câu hỏi thường gặp phần mềm cắt laser
14.1. Phần mềm cắt laser là gì?
Về cốt lõi cơ điện tử, phần mềm cắt laser là nền tảng kỹ thuật số (CAD/CAM/CNC) có nhiệm vụ biên dịch các bản vẽ thiết kế 2D/3D thành mã lệnh máy G-code. Hệ thống này tính toán hàng vạn điểm tọa độ nội suy, chỉ huy động cơ Servo di chuyển mỏ cắt và kiểm soát cường độ phát tia sáng. Nó là “bộ não” kiểm soát nhiệt động học quang học, đồng bộ hóa tốc độ chạy máy với áp suất van khí nén để tia laser bóc tách vật liệu kim loại chính xác phần nghìn milimet.
14.2. Máy cắt laser Fiber dùng phần mềm nào?
Trên thị trường gia công kim loại tấm hạng nặng, máy Fiber được chi phối tuyệt đối bởi phần mềm điều khiển máy cắt laser CypCut (và hệ sinh thái phần cứng bo mạch FSCUT của hãng Friendess). CypCut được tối ưu hóa riêng cho cơ chế cảm biến điện dung bám tôn (Auto-focus) và khả năng xử lý van tỷ lệ khí áp lực cao (Nitơ/Oxy). Nó sở hữu các thuật toán bay siêu tốc (Fly Cut, Frog Jump) mà các phần mềm mã nguồn mở thông thường không thể kiểm soát an toàn được.
14.3. LightBurn dùng cho máy nào?
LightBurn là phần mềm cho máy cắt laser cực kỳ nổi tiếng, nhưng chủ yếu phục vụ phân khúc máy khắc cắt laser CO2, máy Diode hoặc máy quét Galvo (dành cho chế tác quà tặng phi kim: Gỗ, Mica, Da). Mặc dù giao diện thiết kế vector đồ họa cực mạnh, LightBurn không thể dùng cho máy cắt Laser Fiber kim loại công nghiệp vì nó không hỗ trợ giao thức kết nối phần cứng Servo tốc độ cao EtherCAT và không quản lý được đầu cắt bám tôn phức tạp.
14.4. CypCut có hỗ trợ nesting không?
Có, phiên bản CypCut tiêu chuẩn được tích hợp sẵn tính năng Auto-Nesting cơ bản để sắp xếp tự động các chi tiết vừa vặn lên một tấm tôn, có hỗ trợ Cắt chung cạnh (Co-edge). Tuy nhiên, với các nhà máy kết cấu thép cần tối ưu hóa vật tư siêu việt (chèn hình dị dạng nhỏ vào lỗ hổng hình lớn Part-in-part), họ bắt buộc phải nâng cấp lên phiên bản chuyên nghiệp CypNest hoặc SigmaNEST để thuật toán AI quét ma trận lấp đầy khoảng trống, tiết kiệm phế liệu triệt để nhất.
14.5. Automech có hỗ trợ cài đặt phần mềm không?
Chắc chắn có. Tập đoàn Automech cung cấp dịch vụ chìa khóa trao tay (Turn-key) bao gồm khảo sát mặt bằng, thi công hệ thống điện khí, và cài đặt toàn diện phần mềm cắt laser bản quyền cho thiết bị. Kỹ sư chuyên gia của Automech trực tiếp setup dải IP tĩnh truyền thông mạng LAN, nạp thư viện thông số cắt “điểm ngọt” (Sweet-spot) vào bo mạch và đào tạo công nhân xưởng thao tác bản vẽ DXF đến khi ra thành phẩm mạch cắt bóng mịn mới ký nghiệm thu.
Automech nhà cung cấp thiết bị và thiết kế giải pháp gia công cơ khí toàn diện. Tham khảo link youtube: Tại đây
CÔNG TY CỔ PHẦN THIẾT BỊ VÀ GIẢI PHÁP CƠ KHÍ AUTOMECH
Trụ sở chính: số 285 đường Phúc Lợi, Phường Phúc Lợi, TP. Hà Nội
Chi nhánh Đà Nẵng: Số 20 Nguyễn Sinh Sắc, Hòa Khánh, Đà Nẵng
Chi nhánh TP HCM: số 84, đường 10, khu đô thị Vạn Phúc, Hiệp Bình, HCM
Đường dây nóng: 0968 472 582 – Mr. Chí
Trang web: automech.vn
Fanpage: Automech Life