



Nguyên lý máy hàn laser | Cấu tạo, ứng dụng & ưu điểm chi tiết
Trong kỷ nguyên cơ khí hiện đại, nguyên lý máy hàn laser đã tạo nên một cuộc cách mạng thực sự, phá vỡ những giới hạn mà phương pháp hàn truyền thống (TIG/MIG) chưa từng vượt qua được. Không còn những mối hàn thô kệch, không còn nỗi lo biến dạng nhiệt trên những tấm nhôm mỏng hay sự lúng túng khi xử lý các chi tiết trang sức siêu nhỏ.
Công nghệ laser mới nhất hiện nay, máy nhỏ gọn hơn trước 3-4 lần
1. Tổng quan về công nghệ hàn laser
1.1. Hàn laser là gì?
Hàn laser (Laser Welding) là một kỹ thuật hàn chính xác sử dụng năng lượng tập trung cực cao của chùm tia ánh sáng laser để làm nóng chảy cục bộ bề mặt kim loại. Khi chùm tia này tiếp xúc với vật liệu, năng lượng quang học chuyển hóa thành nhiệt năng, tạo ra mối liên kết bền vững sau khi kim loại nguội đi và đông đặc.
1.2. Ứng dụng phổ biến của hàn laser trong công nghiệp hiện nay
Hiện nay, công nghệ này đang phủ sóng rộng rãi trong nhiều lĩnh vực như: gia công vỏ tủ điện, bồn bể inox, sản xuất linh kiện điện tử, ngành hàng không vũ trụ và đặc biệt là dây chuyền lắp ráp ô tô tự động. Nó cho phép xử lý các chi tiết từ siêu mỏng đến các cấu kiện có độ dày lớn một cách linh hoạt.
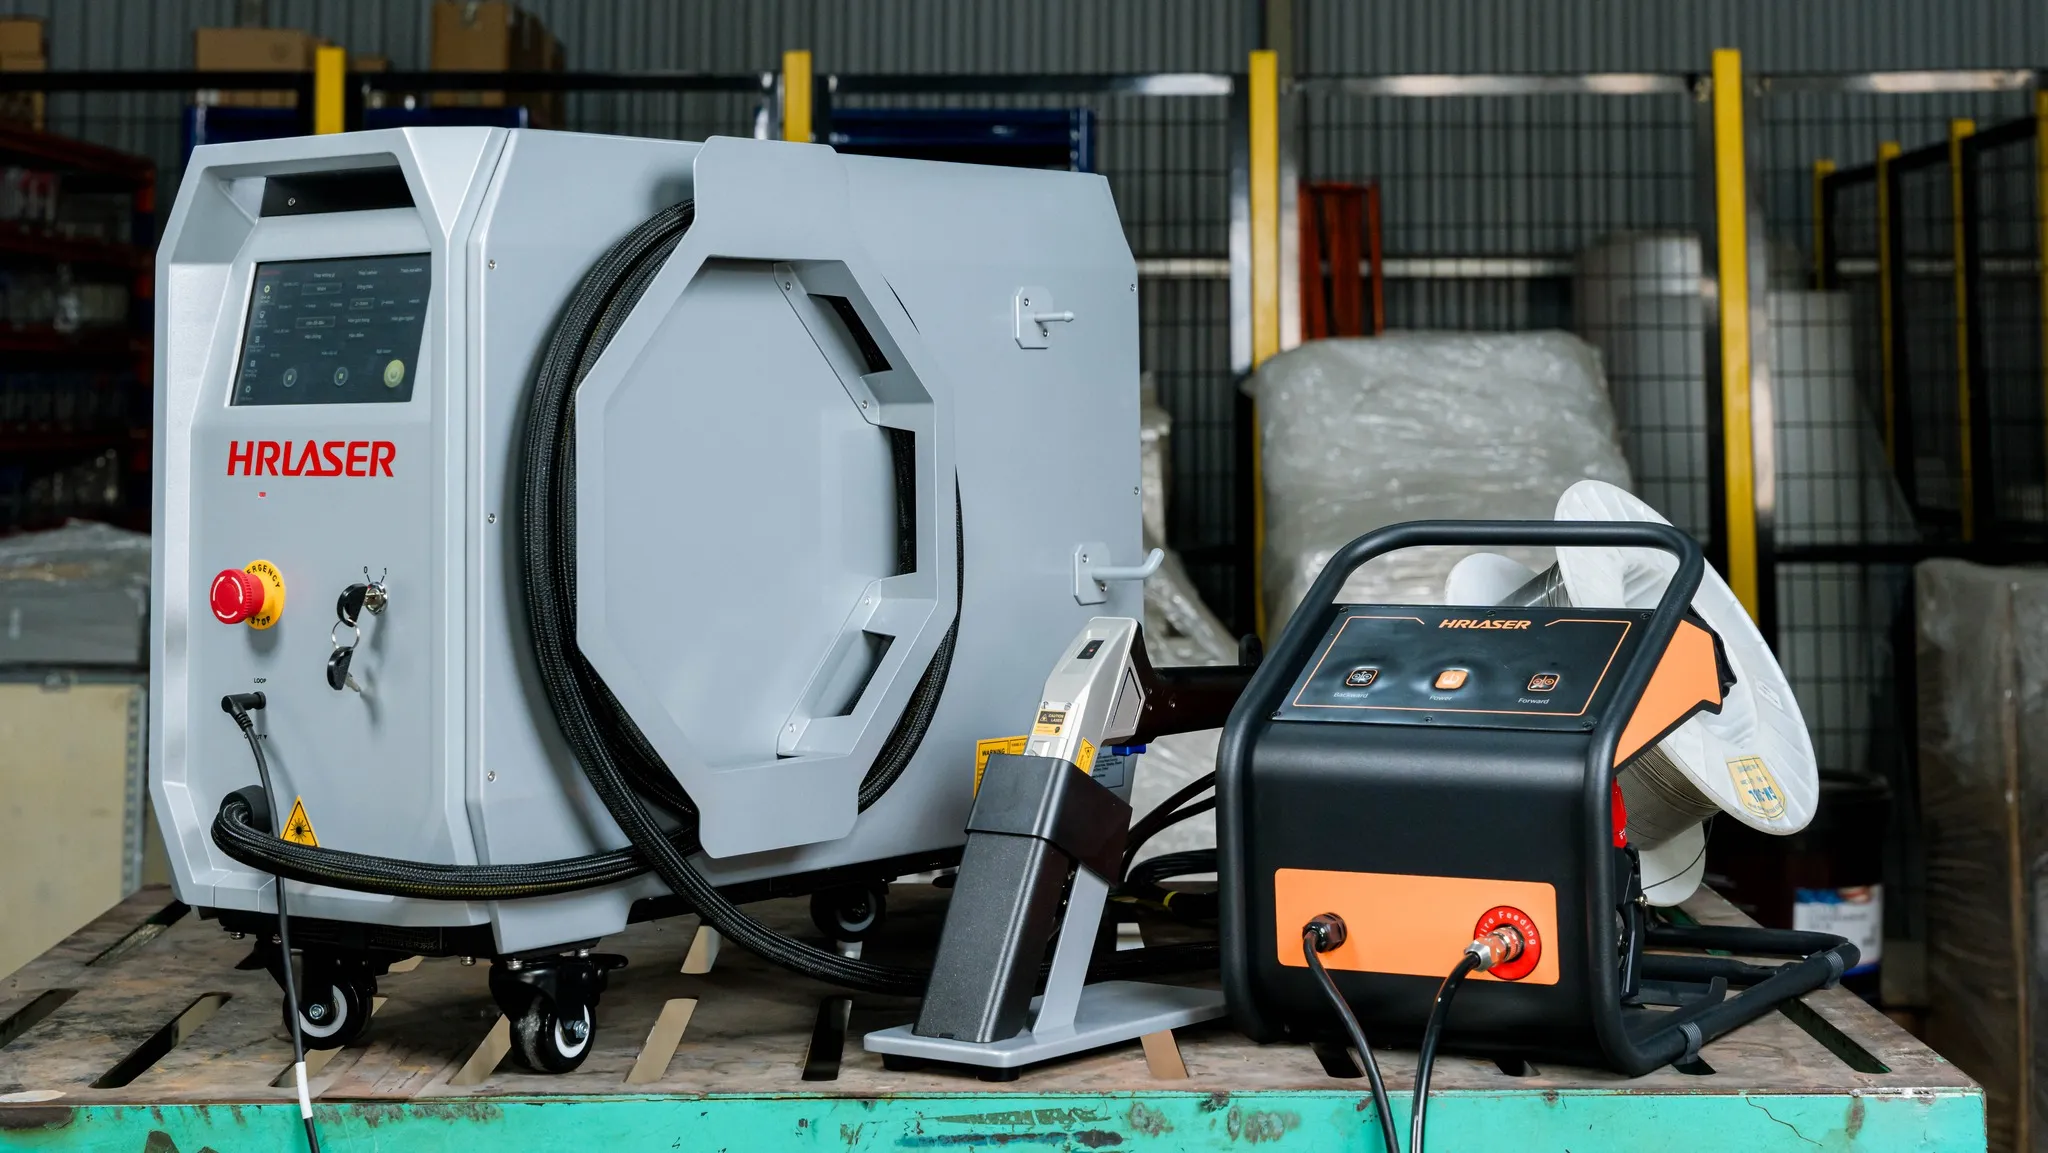
Chúng ta có thể thấy sự khác biệt giữa công nghệ mới và cũ
1.3. Ưu điểm nổi bật so với các phương pháp hàn truyền thống
So với hàn TIG hay MIG, hàn laser sở hữu những ưu thế vượt trội: tốc độ hàn nhanh gấp 5-10 lần, vùng ảnh hưởng nhiệt (HAZ) cực nhỏ giúp phôi không bị biến dạng, và đặc biệt là mối hàn trắng sáng, thẩm mỹ cao, giúp loại bỏ hoàn toàn công đoạn mài dũa hậu kỳ tốn kém.
2. Nguyên lý hàn laser
2.1. Cơ chế tạo ra chùm tia laser trong máy hàn
2.1.1. Nguồn phát laser (fiber laser, CO2, diode,…)
Nguồn phát là nơi khởi nguồn của ánh sáng laser. Phổ biến nhất hiện nay là nguồn Fiber Laser (laser sợi quang) nhờ hiệu suất chuyển đổi năng lượng cao và tia laser có tiêu điểm cực nhỏ. Ngoài ra còn có nguồn CO2 thường dùng cho phi kim hoặc Diode laser cho các ứng dụng đặc thù.
2.1.2. Hệ thống khuếch đại và dẫn truyền tia laser
Sau khi được tạo ra, chùm tia laser được khuếch đại thông qua các môi trường hoạt tính và dẫn truyền qua sợi cáp quang học đến đầu súng hàn. Hệ thống này đảm bảo năng lượng được bảo toàn tối đa và không bị nhiễu xạ trước khi tiếp xúc với vật liệu.
Nguồn laser sẽ tác động trực tiếp tới hiệu năng của máy
2.2. Cơ chế tác động của tia laser lên bề mặt vật liệu
2.2.1. Hiện tượng nung nóng cục bộ
Khi tia laser chạm vào bề mặt kim loại, năng lượng tập trung tại một điểm kích thước micromet khiến nhiệt độ tại đó tăng vọt lên hàng ngàn độ C chỉ trong vài phần triệu giây. Do tốc độ quá nhanh, nhiệt lượng chưa kịp lan tỏa ra các vùng xung quanh, tạo nên sự nung nóng khu trú cực kỳ chính xác.
2.2.2. Quá trình nóng chảy và tạo mối hàn
Kim loại tại điểm hội tụ tan chảy tạo thành một vũng hàn nhỏ (weld pool). Khi chùm tia di chuyển dọc theo đường hàn, vũng hàn này sẽ nhanh chóng đông đặc lại, tạo thành một đường liên kết sâu, đồng nhất và có cấu trúc hạt mịn, giúp tăng cường độ bền cơ tính cho mối nối.
2.3. Các chế độ hàn laser thường dùng
2.3.1. Hàn dẫn nhiệt (Heat conduction welding)
Ở chế độ này, mật độ năng lượng laser ở mức vừa phải (thường dưới 10^6 W/cm^2). Nhiệt lượng chỉ thẩm thấu vào vật liệu thông qua cơ chế dẫn nhiệt từ bề mặt xuống dưới. Chế độ này phù hợp để hàn các chi tiết mỏng, tạo ra mối hàn nông, nhẵn mịn và đẹp mắt.
2.3.2. Hàn xuyên sâu (Keyhole welding)
Khi mật độ năng lượng laser cực cao, nó làm bay hơi một phần kim loại tạo thành một “lỗ khóa” (keyhole) xuyên sâu vào trong phôi. Áp suất hơi kim loại giữ cho lỗ này không bị sụp xuống, cho phép tia laser đi sâu xuống tận đáy. Đây là chế độ giúp hàn các vật liệu dày với độ thấu tuyệt đối.
3. Nguyên lý máy hàn laser
3.1. Cấu tạo cơ bản của máy hàn laser

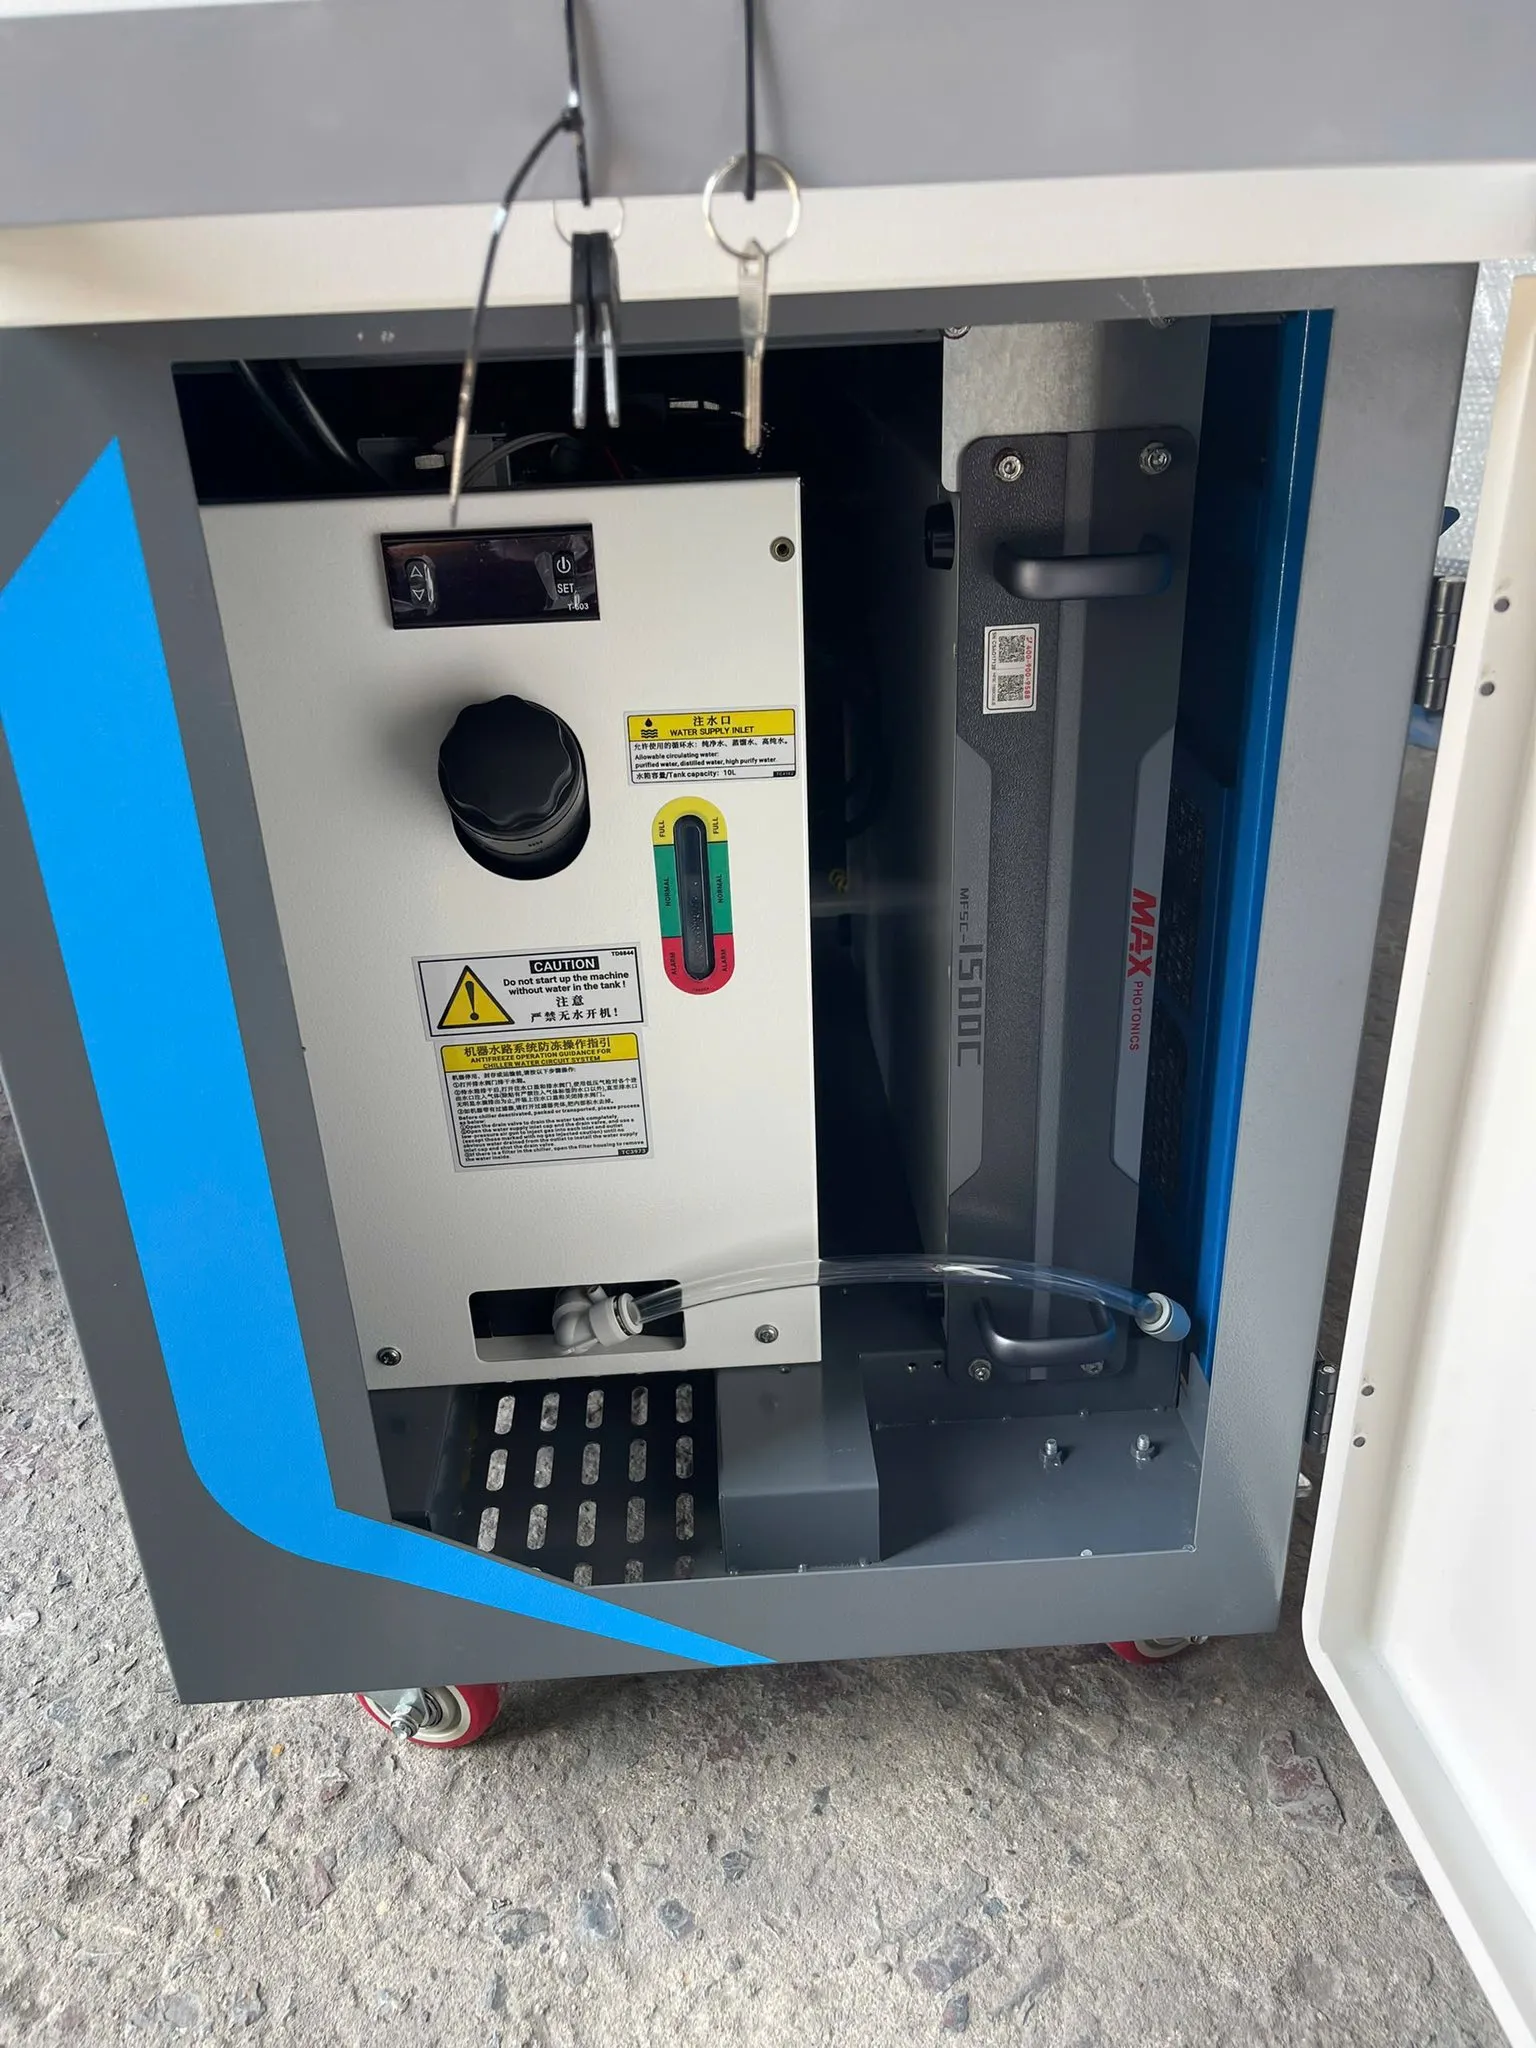
Rất nhiều nhà máy đã chuyển đổi công nghệ laser mới. Hệ thống làm mát bằng khí
3.1.1. Nguồn laser
Đây là bộ phận đắt giá nhất, đóng vai trò tạo ra chùm tia ánh sáng có độ đơn sắc và tính định hướng cao. Các hãng nguồn nổi tiếng như Raycus, Max hay IPG thường được ưu tiên lựa chọn để đảm bảo tuổi thọ máy.
3.1.2. Bộ điều khiển và hệ thống làm mát
Bộ điều khiển đóng vai trò “não bộ” để tùy chỉnh công suất, tần số và độ rộng xung. Trong khi đó, hệ thống làm mát (Chiller) cực kỳ quan trọng, giúp duy trì nhiệt độ ổn định cho nguồn phát và đầu hàn, ngăn chặn các sự cố cháy nổ do quá nhiệt.
3.1.3. Đầu hàn laser và cáp quang dẫn truyền
Đầu hàn chứa hệ thống thấu kính hội tụ và gương quét (Galvo). Cáp quang dẫn truyền giúp máy có phạm vi hoạt động rộng, người thợ có thể đưa súng hàn đến những vị trí khó tiếp cận một cách dễ dàng.
3.2. Nguyên lý hoạt động tổng thể của máy hàn laser
3.2.1. Biến điện năng thành năng lượng laser
Máy tiếp nhận điện năng từ lưới điện công nghiệp, qua bộ biến đổi năng lượng để kích thích môi trường hoạt tính trong nguồn laser. Tại đây, quá trình phát xạ kích thích xảy ra, tạo ra các hạt photon ánh sáng đồng nhất về bước sóng.
3.2.2. Điều khiển chùm tia laser tập trung chính xác vào mối hàn
Dưới sự điều phối của mạch điều khiển, chùm tia được phóng ra qua đầu súng hàn. Hệ thống thấu kính bên trong súng sẽ hội tụ chùm tia lại thành một tiêu điểm cực nhỏ, cho phép người thợ “bắn” laser chính xác vào vị trí cần liên kết với độ sai lệch gần như bằng không.

Máy hàn laser do Automech cung cấp rất nhỏ gọn và hiệu quả
3.3. Các yếu tố ảnh hưởng đến hiệu quả hàn laser
3.3.1. Công suất laser
Công suất càng cao (1000W, 2000W, 3000W) thì khả năng hàn thấu càng tốt và tốc độ hàn càng nhanh. Việc chọn đúng mức công suất cho từng độ dày vật liệu là yếu tố then chốt để có mối hàn đạt chuẩn.
3.3.2. Tốc độ hàn
Nếu tốc độ quá nhanh, mối hàn sẽ không đủ độ ngấu; ngược lại, nếu quá chậm, nhiệt lượng tích tụ lớn sẽ gây ra hiện tượng cháy biên hoặc biến dạng phôi. Sự cân bằng giữa công suất và tốc độ là kỹ thuật quan trọng nhất của người thợ.
3.3.3. Vật liệu và độ dày
Mỗi loại kim loại (nhôm, inox, đồng, sắt) có hệ số hấp thụ laser khác nhau. Ví dụ, nhôm và đồng phản xạ laser rất mạnh, đòi hỏi công suất nguồn lớn hơn và tiêu điểm hội tụ chính xác hơn so với sắt hay inox.
4. So sánh hàn laser với các phương pháp hàn khác
4.1. So với hàn TIG/MIG

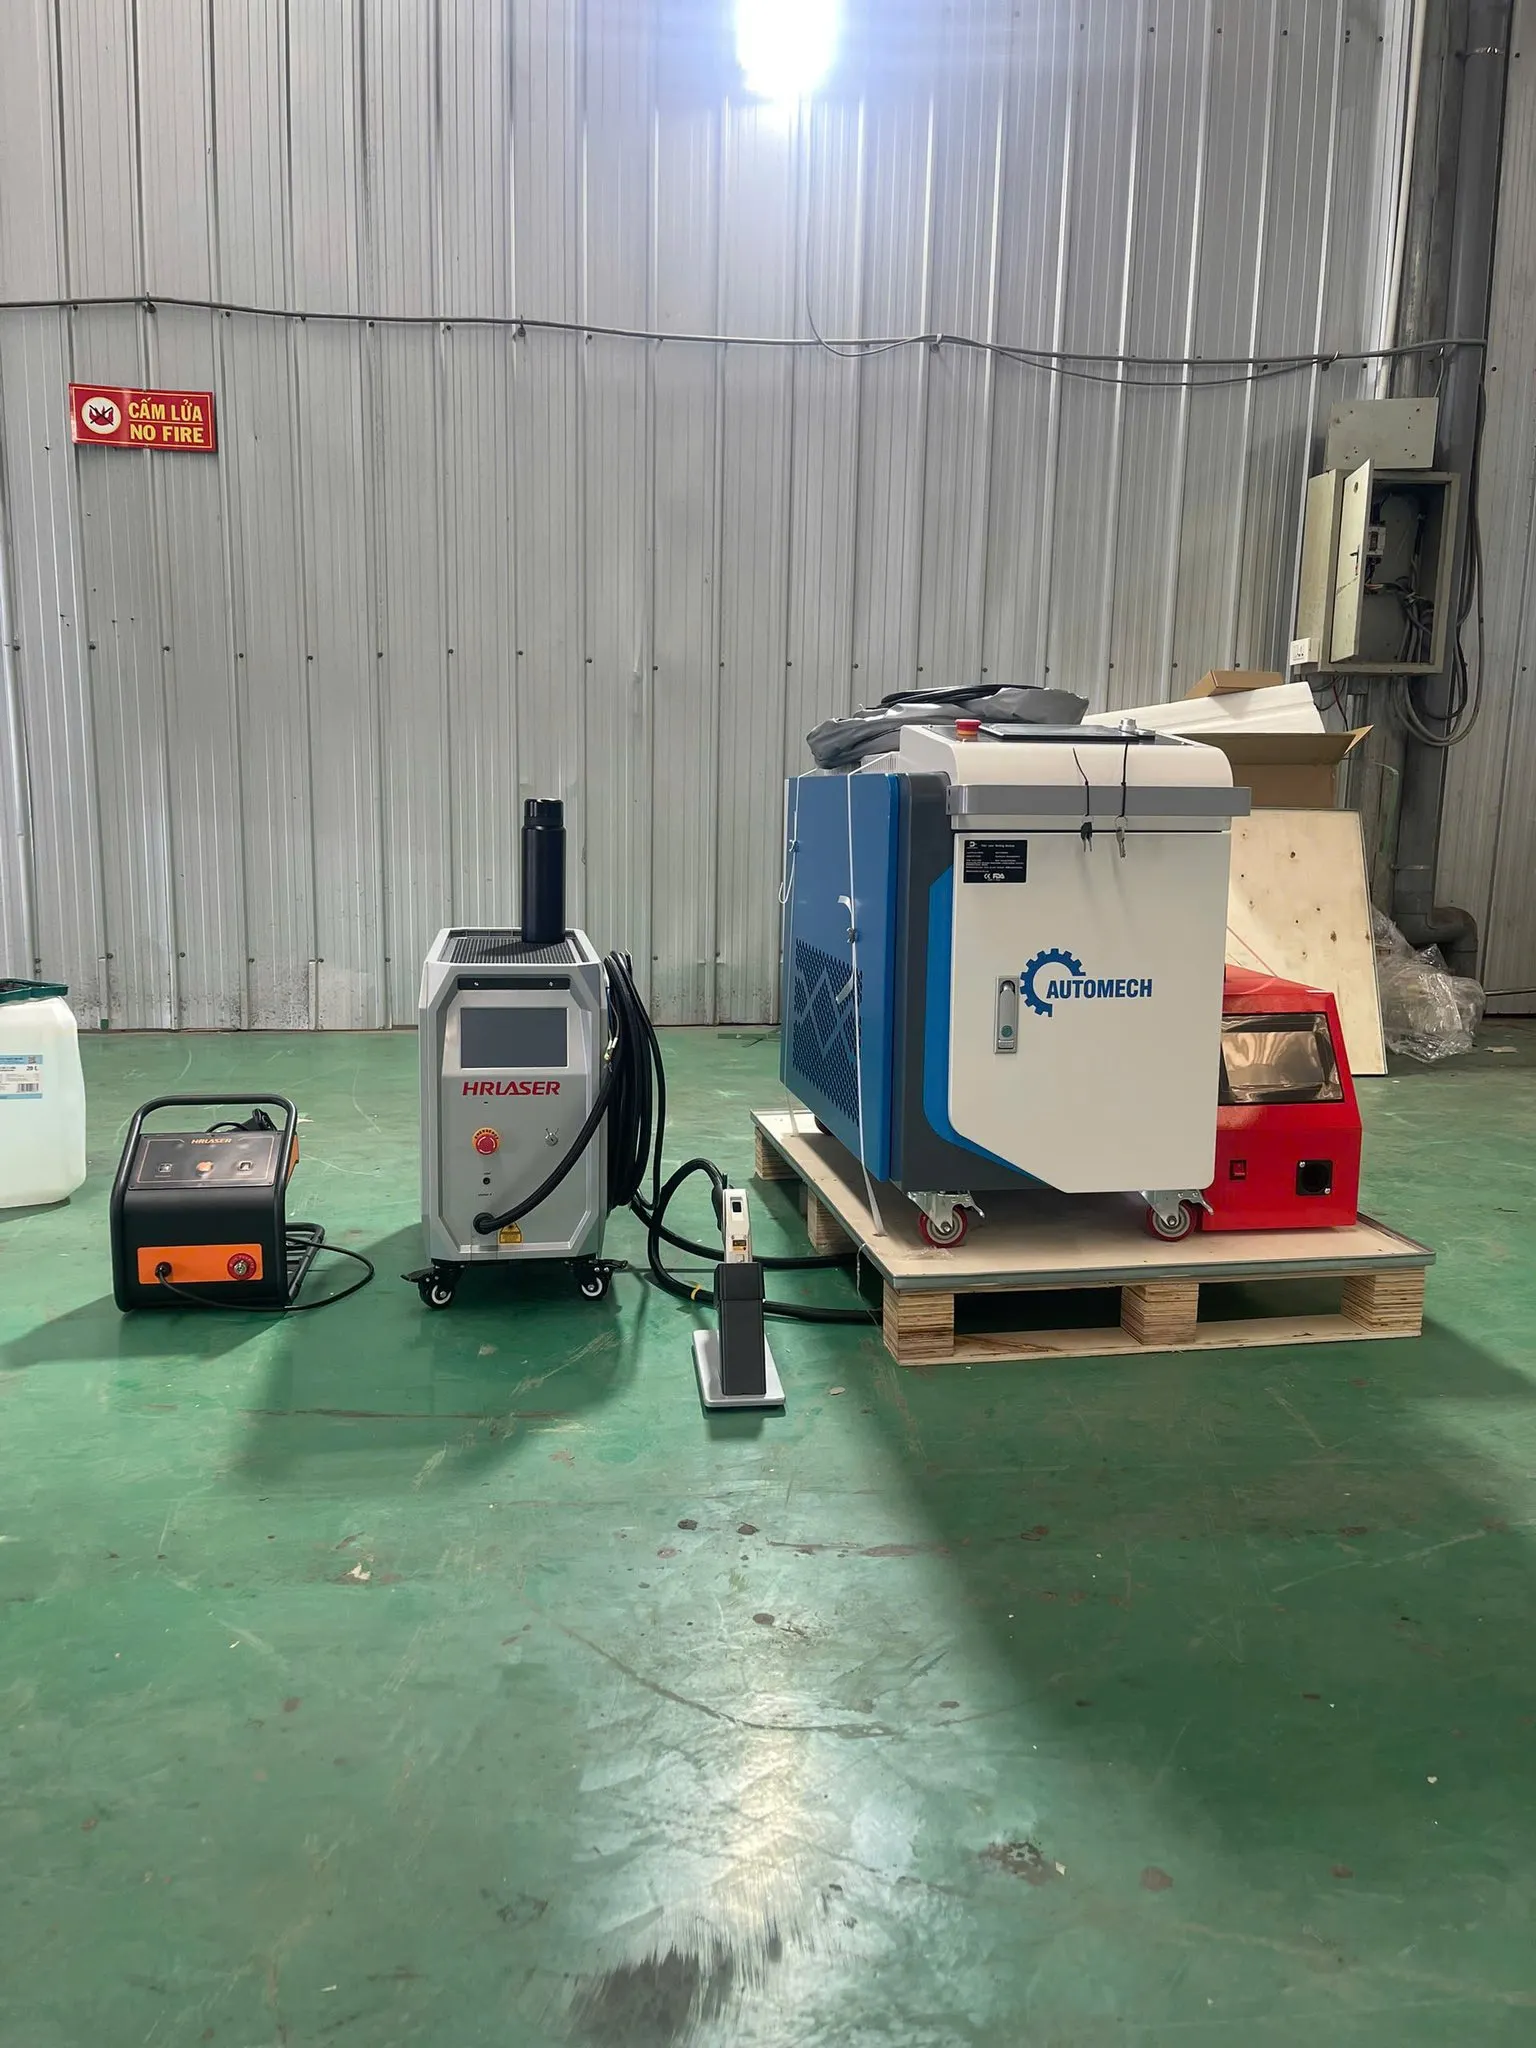
Máy hàn laser được kĩ thuật viên bàn giao cho khách hàng
Hàn laser loại bỏ hoàn toàn hiện tượng “cong vênh” sản phẩm – nỗi ám ảnh của thợ hàn TIG/MIG khi làm đồ mỏng. Tốc độ laser nhanh hơn gấp nhiều lần và đặc biệt là người mới học chỉ cần 1 ngày để hàn đẹp, thay vì mất nhiều năm luyện tay nghề như hàn truyền thống.
4.2. So với hàn điện truyền thống
Hàn điện tiêu tốn nhiều vật tư phụ (que hàn, thuốc hàn) và tạo ra nhiều khói độc hại. Hàn laser sạch hơn, tiết kiệm điện năng hơn và đường hàn có độ bền cơ học ổn định hơn nhờ cấu trúc tinh thể kim loại không bị phá hủy nhiều bởi nhiệt.
5. Ứng dụng thực tế của hàn laser dựa trên nguyên lý
5.1. Ngành gia công kim loại tấm
Ứng dụng trong sản xuất vỏ tủ điện, thang máng cáp, bảng biển quảng cáo. Nguyên lý hàn dẫn nhiệt giúp tạo ra các góc cạnh sắc nét, bóng bẩy mà không cần mài.

Máy hàn laser giúp giảm bớt quá trình mài tối đa nhất
5.2. Ngành điện tử – vi mạch
Dựa trên khả năng hội tụ siêu nhỏ, laser được dùng để hàn các điểm nối cực nhỏ trong bản mạch điện tử, pin lithium hoặc các cảm biến nhạy cảm mà không làm hỏng các linh kiện xung quanh.
5.3. Sản xuất ô tô – hàng không
Nguyên lý hàn xuyên sâu được ứng dụng để liên kết khung gầm, vỏ xe hơi, giúp tăng độ cứng vững cho xe nhưng lại giảm thiểu trọng lượng nhờ mối hàn nhỏ và sạch.
6. Mua máy hàn laser uy tín nhất hiện nay ở đâu?
Nếu bạn đang tìm kiếm một đơn vị cung cấp máy hàn laser dựa trên những tiêu chuẩn kỹ thuật khắt khe nhất, Automech chính là điểm đến tin cậy. Chúng tôi tự hào mang đến các dòng máy hàn laser chính hãng với công nghệ mới nhất từ các thương hiệu hàng đầu.

Đội ngũ kỹ thuật số 1 Việt Nam. Automech tự tin rằng sẽ phục vụ khách hàng tốt nhất có thể
Tại Automech, khách hàng không chỉ mua một thiết bị, mà còn nhận được giải pháp gia công toàn diện với đội ngũ kỹ sư hỗ trợ kỹ thuật tận xưởng 24/7. Chúng tôi cam kết máy vận hành đúng nguyên lý, đảm bảo độ bền và mang lại hiệu quả kinh tế rõ rệt cho doanh nghiệp của bạn.
Công ty Cổ phần Thiết bị và Giải pháp Cơ khí Automech
Trụ sở chính: số 285 đường Phúc Lợi, quận Long Biên, Hà Nội
Chi nhánh Đà Nẵng: Số 20 Nguyễn Sinh Sắc, quận Liên Chiểu, Đà Nẵng
Chi nhánh TP HCM: số 84, đường 10, khu đô thị Vạn Phúc, Hiệp Bình Phước, Thủ Đức
Đường dây nóng: 0981 814 900
Trang web: automech.vn
Fanpage: Automech Life