



Ngăn ngừa khói hàn: thợ hàn có thể làm gì
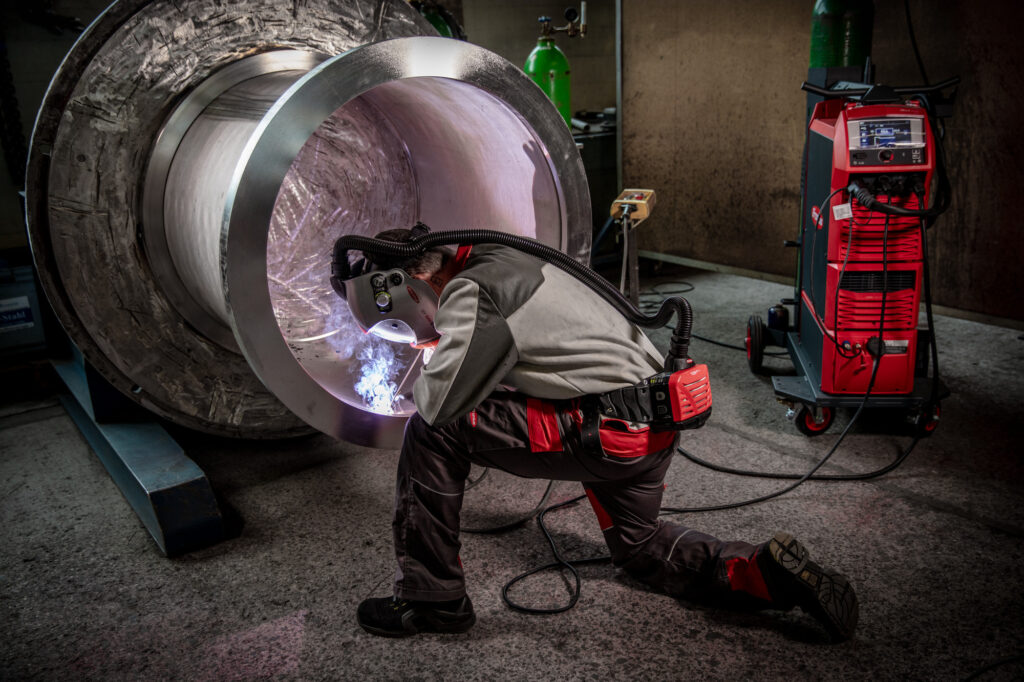
Hàn là một công việc thú vị và đầy thử thách. Các chuyên gia hàn hàng đầu được coi là những anh hùng, được săn đón trên toàn thế giới và được trả lương hậu hĩnh ở bất cứ nơi nào họ đến. Các mối quan hệ mà họ tạo ra đảm bảo sự an toàn cho ô tô, xe đạp, máy bay, tàu thủy, tàu hỏa, v.v. Mặc dù vậy, nghề này đôi khi bị đánh giá thấp và ít người trẻ muốn học nghề này. Tại sao vậy? Vâng, hàn tạo ra khói hàn gây nguy hiểm cho sức khỏe. Tuy nhiên, không giống như trước đây, ngày nay bạn có thể tự bảo vệ mình khỏi chúng một cách hiệu quả!
Thách thức và thú vị
Có rất nhiều ví dụ về việc hàn kim loại không chỉ đòi hỏi kiến thức sâu rộng về công nghệ hàn và luyện kim mà còn cực kỳ khó khăn trong thực tế. Hãy nghĩ đến việc hàn khung xe đạp leo núi bằng nhôm: khi những người đi xe đạp lao xuống những ngọn núi dốc nhất trong Giải vô địch thế giới Downhill với tốc độ hơn 70 km/h, lực có thể lên tới 9000 newton tác động lên khung sau. Nếu một mối hàn bị đứt, thường sẽ có những cú ngã nghiêm trọng! Đó là lý do tại sao các chuyên gia TIG thực thụ lại được săn đón; họ có kiến thức chuyên môn sâu rộng và sự khéo léo khi đưa dây hàn vào vũng hàn. Hoặc hãy xem xét các cụm phụ bằng thép cho toa xe chở hàng: tùy thuộc vào thiết kế của chúng, chúng phải chịu được lực kéo từ 22 tấn trở lên. Quy trình MAG và các biến thể của nó như PMC (Pulse Multi Control) chủ yếu được sử dụng ở đây. Hàn thường phải được thực hiện trong không gian chật hẹp—đặc biệt là theo chiều thẳng đứng—do đó, kinh nghiệm và kỹ năng điều khiển mỏ hàn là điều cần thiết. Các chuyên gia hàn có khả năng kiểm soát mức độ khí thải mà họ tạo ra.
Tối ưu hóa cung
Không chỉ các biến thể quy trình và công nghệ chiết xuất mới quan trọng đối với tỷ lệ phát thải. Các thông số quy trình đóng vai trò đặc biệt quan trọng trong hàn hồ quang kim loại khí (MIG/MAG): tốc độ dây, chiều dài hồ quang và các thông số hiệu chỉnh đều ảnh hưởng đến các sản phẩm phụ có hại của quá trình hàn. Cùng với Viện Hàn và Nối (ISF) tại Đại học RWTH Aachen, chúng tôi đã xem xét kỹ hơn các cài đặt thông số khác nhau.
Ít phát thải hơn với hồ quang xung
Như báo cáo cuối cùng từ cuộc điều tra khói hàn đầu tiên của chúng tôi cho thấy, hồ quang xung có khả năng truyền vật liệu có lợi nhất và do đó có tỷ lệ phát thải khói hàn (FER) thấp nhất so với hồ quang kiểm soát bắn tóe thấp (LSC) và hồ quang tiêu chuẩn. Trong một loạt thử nghiệm mới với các nhà nghiên cứu Aachen, chúng tôi đã kiểm tra cách các vị trí mỏ hàn, tốc độ dây và hiệu chỉnh chiều dài hồ quang khác nhau ảnh hưởng đến tỷ lệ phát thải. Quá trình hàn được thực hiện bằng hồ quang PMC và máy hàn hệ thống TPS 500i của chúng tôi.
Các điều kiện đã chọn

Tỷ lệ phát thải khói khi hàn hạt bề mặt
Trong quá trình thử nghiệm, chúng tôi thấy rằng lượng khói hàn thải ra tương đối thấp ở tốc độ dây là 5 m/phút và với vị trí mỏ hàn trung tính. Tuy nhiên, điều đáng ngạc nhiên là ở tốc độ dây cao hơn là 11 m/phút, lượng khói thải thấp hơn so với tốc độ giảm là 8 m/phút, nơi thử nghiệm của chúng tôi dẫn đến tăng hiện tượng đoản mạch (Hình 1).
Nếu các chuyên gia hàn tối ưu hóa hồ quang bằng cách hiệu chỉnh độ dài hồ quang (với vị trí mỏ hàn trung tính trong thử nghiệm), họ có thể giảm đáng kể lượng khói hàn thải ra ở mọi tốc độ dây. Ngược lại với hồ quang không được tối ưu hóa, lượng khói hàn thải ra thấp hơn một chút ở 8 m/phút với 0,9 mg/giây so với ở 11 m/phút với 1,1 mg/giây (Hình 1).

Do đó, thợ hàn có thể tự do thiết kế hồ quang sao cho mức độ tiếp xúc với khói hàn có thể được giảm thiểu tối đa, tùy thuộc vào ứng dụng.
So sánh các đường cong điện áp ở tốc độ dây 5 m/phút
Như các thử nghiệm chung của chúng tôi cho thấy, tỷ lệ phát thải khói hàn có liên quan trực tiếp đến số lần đoản mạch. Tỷ lệ đoản mạch cao dẫn đến FER cao hơn đáng kể và nhóm thử nghiệm của chúng tôi tin rằng điều này là do sự truyền vật liệu. Hiện tượng đoản mạch gây ra sự gián đoạn quy trình dẫn đến hơi kim loại và bắn kim loại.
Nếu các chuyên gia hàn muốn giảm lượng khí thải xuống mức tối thiểu, nên thiết lập quy trình để đưa chiều dài hồ quang và giảm ngắn mạch xuống một mẫu số chung—tức là không giữ hồ quang quá dài hoặc quá ngắn. Với điện áp trung bình tăng nhẹ, cả hiện tượng ngắn mạch và lượng khí thải đều giảm (Hình 2).
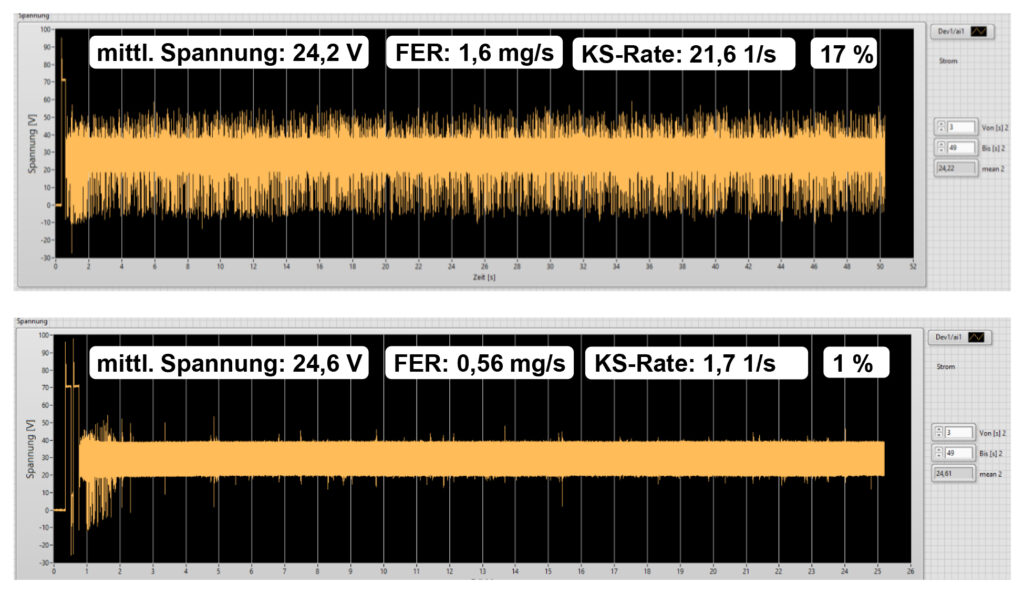
Quá trình hàn ở tốc độ 8 và 11 m/phút diễn ra theo cùng một cách như quá trình ở tốc độ 5 m/phút xét về sự tương tác giữa điện áp trung bình, hiện tượng ngắn mạch và khí thải hàn.
Tỷ lệ phát thải khói hàn khi hàn mối hàn góc
Hàn xung ở tốc độ dây 5 m/phút và 8 m/phút tạo ra tỷ lệ phát xạ thấp hơn đáng kể, lần lượt là 0,55 mg/giây và 0,7 mg/giây, so với tốc độ dây 11 m/phút. Ở đây, lượng phát xạ lên tới 1,7 mg/giây, cao hơn gấp ba lần so với lượng phát xạ tạo ra ở tốc độ dây 5 m/phút.
Tương tự như khi hàn các hạt bề mặt, lý do khiến lượng khói hàn thấp hơn ở tốc độ dây là 5 m/phút và 8 m/phút là số lượng ngắn mạch ít hơn: ở đây, kỹ thuật dẫn hướng mỏ hàn kéo cũng tạo ra ít khói hàn hơn kỹ thuật đẩy. Ở tốc độ dây là 11 m/phút, tốc độ phát thải giảm đáng kể (Hình 3). Thậm chí còn thấp hơn so với vị trí mỏ hàn trung tính!

Nhìn chung, lượng khí thải từ quá trình hàn ở mức thấp hơn so với quá trình hàn các hạt bề mặt. Giá trị thấp nhất của mỗi tốc độ dây tương đương với lượng khí thải của các quy trình được tối ưu hóa (xem Hình 1, các thanh màu xanh lá cây) mà các hạt bề mặt được hàn.
Ở tốc độ dây 8 m/phút, tỷ lệ phát thải khói hàn cho vị trí mỏ hàn đẩy và kéo rất giống nhau về giá trị tuyệt đối—cũng giống như trường hợp của hạt hàn bề mặt (Hình 1). Ngược lại, quy trình hàn đẩy ở tốc độ 11 m/phút cho thấy FER cao hơn đáng kể ở mức khoảng 2,8 mg/giây.
Thợ hàn có thể tự mình giải quyết vấn đề
Có thể giảm đáng kể lượng khói hàn bằng cách lựa chọn đúng quy trình hàn, tốc độ dây hàn và chiều dài hồ quang.
Tóm lại, ngoài các khía cạnh khác như vật liệu hoặc tạp chất (cặn), tỷ lệ phát thải khói hàn phụ thuộc vào tỷ lệ lắng đọng hoặc hiệu suất quy trình, trong đó việc truyền vật liệu là quyết định. Nếu hồ quang quá ngắn, điều này dẫn đến tỷ lệ ngắn mạch cao hơn và do đó phát thải khói hàn nhiều hơn.
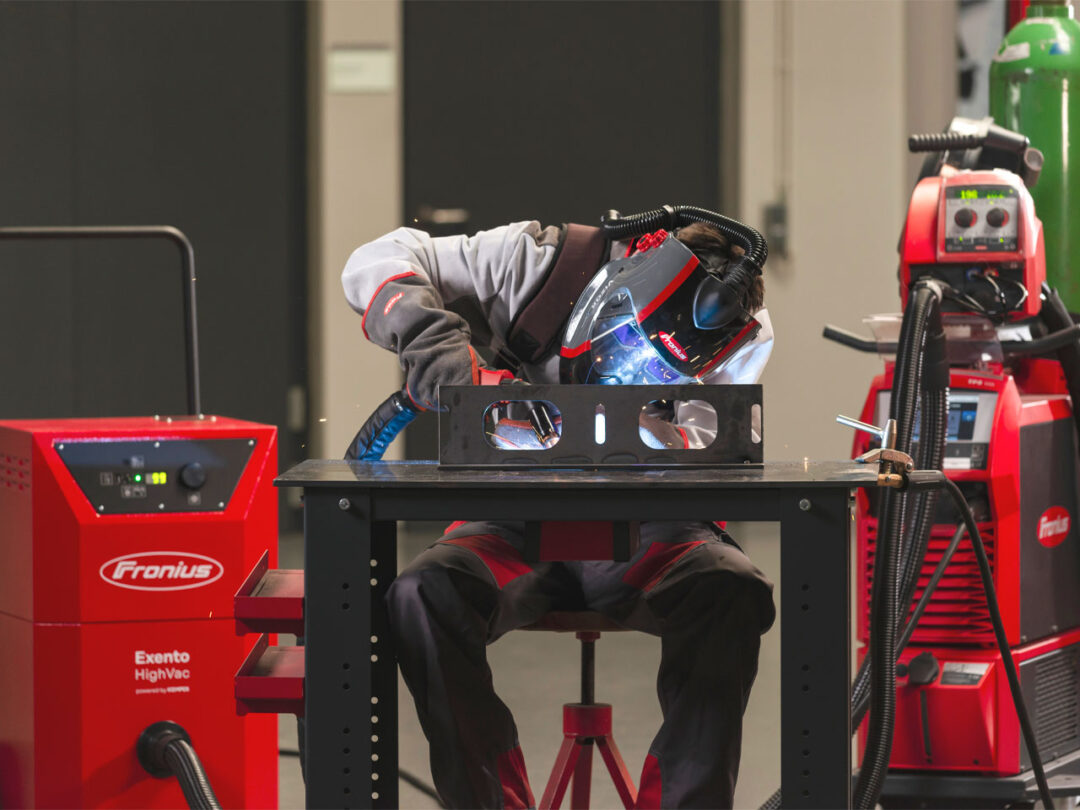
Mặt khác, nếu quá trình hàn được hoàn thiện bằng cách hiệu chỉnh độ dài hồ quang và mối nối được thực hiện bằng đèn khò hút khói như MTW 500i Exento của chúng tôi được sử dụng với hệ thống hút Exento HighVac , thì có thể hút tới 99% khói hàn.
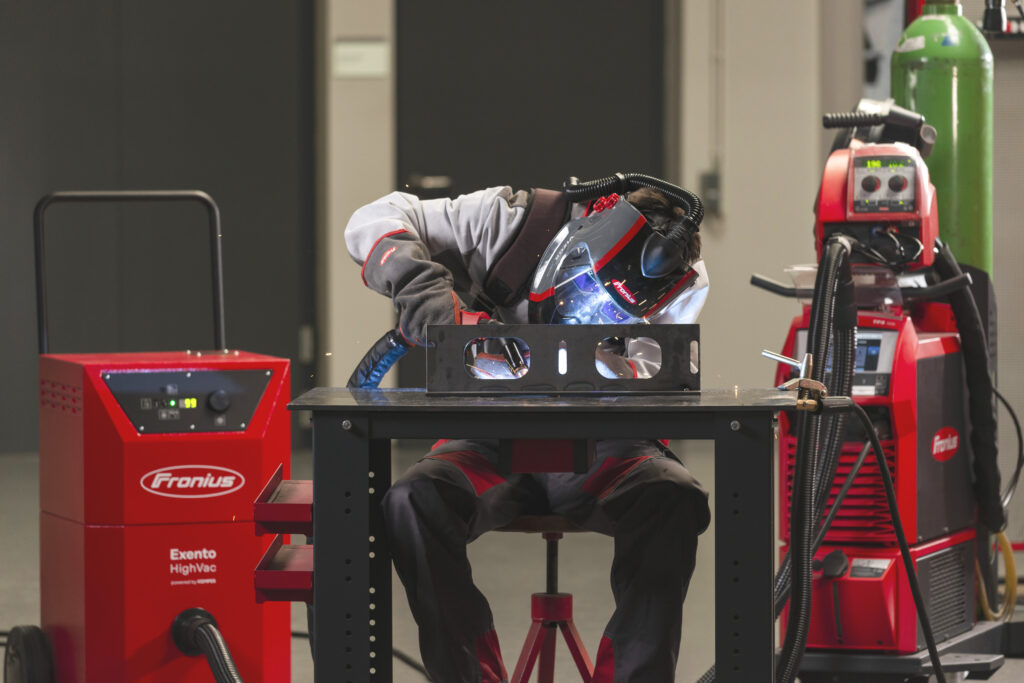
Hơn nữa, mũ bảo hiểm hàn có mặt nạ lọc khí của chúng tôi là lớp kem phủ trên chiếc bánh khi nói đến khả năng bảo vệ chống lại khói hàn. Chúng lọc toàn bộ 99,8% các hạt khói hàn còn lại khỏi không khí. Nếu các chuyên gia hàn tuân thủ tất cả các biện pháp bảo vệ có thể, hàn không chỉ là một nghề thú vị mà còn khá an toàn.