



Máy đột dập ke nhảy CNC: Báo giá, ưu điểm và cách chọn 2026
Trong ngành gia công nhôm kính, sản xuất cửa nhôm cao cấp (Xingfa, PMA, Việt Pháp…) cũng như gia công kim loại tấm và phụ kiện cơ khí, ke nhảy (đã trở thành giải pháp liên kết góc thông minh, thay thế hoàn toàn phương pháp bắt vít hay ghép góc truyền thống. Để tạo ra các lỗ đột chính xác tuyệt đối trên thanh nhôm hoặc dập hàng vạn chiếc ke nhảy tiêu chuẩn mỗi ngày, máy đột dập ke nhảy chính là thiết bị cốt lõi không thể thiếu.
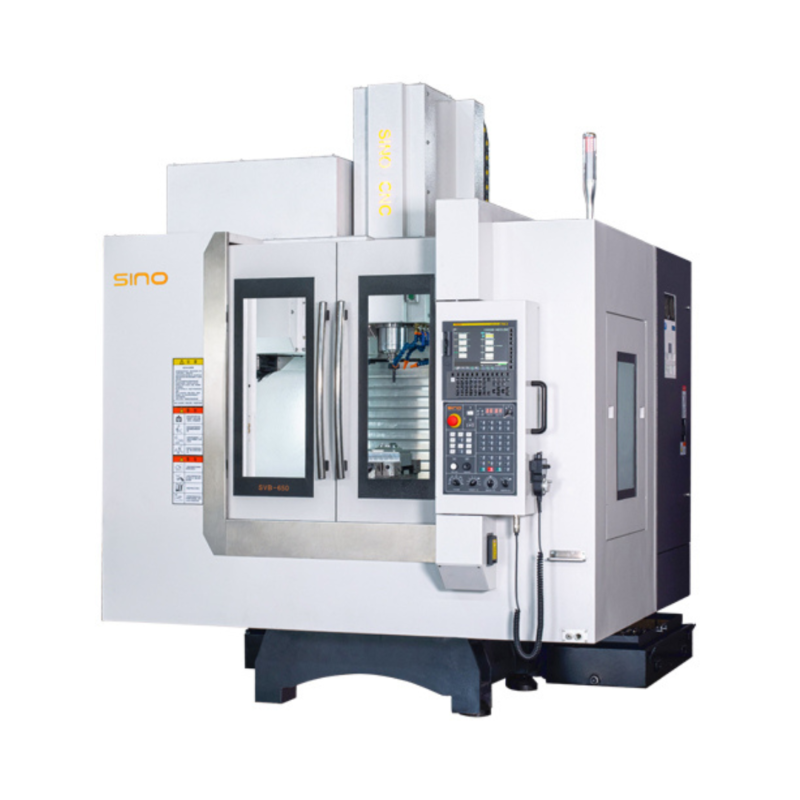
Máy đột dập ke tự động chuyên dụng cho gia công kim loại chính xác
1. Máy đột dập ke nhảy là gì?
1.1. Khái niệm máy đột dập ke nhảy
Máy đột dập ke nhảy là dòng thiết bị gia công áp lực chuyên dụng trong ngành nhôm kính và kim loại tấm, vận hành bằng hệ thống khí nén, bơm thủy lực hoặc động cơ Servo. Thiết bị này đảm nhận hai nhiệm vụ chính trong quy trình sản xuất:
- Đột lỗ liên kết trên thanh nhôm: Đột tạo lỗ hạt nhảy (lỗ lẫy gà) trên các thanh nhôm hoặc thép định hình để phục vụ công đoạn ghép góc.
- Dập chế tạo phụ kiện ke nhảy: Trực tiếp dập định hình, uốn gập và cắt phôi từ dải thép cuộn hoặc nhôm tấm để sản xuất ra các chiếc ke nhảy hoàn chỉnh.
Cỗ máy khai thác động năng tịnh tiến từ xi lanh truyền động để đẩy cụm chày đâm xuyên qua màng phôi với vận tốc và lực va đập dứt khoát. Nhờ đó, lỗ đột đạt độ mịn cao, sắc gọn, không sinh bavia và hoàn toàn không làm móp méo hay biến dạng cấu trúc khoang trống bên trong thanh nhôm.
1.2. Ke nhảy là gì và được sử dụng ở đâu?
Ke nhảy là loại phụ kiện liên kết góc thế hệ mới (chế tạo từ hợp kim nhôm đúc, thép mạ kẽm hoặc Inox) được tích hợp sẵn một nút lẫy lò xo nén (gọi là hạt nhảy).
Cơ chế liên kết: Khi lắp ráp, người thợ luồn ke nhảy vào bên trong khoang rỗng của thanh nhôm. Nút lẫy lò xo sẽ co lại khi đi qua lòng thanh nhôm và tự động “nhảy” bung lên, sập chặt vào lỗ đột định vị đã tạo trước đó. Nhờ cơ chế gài chốt cơ học này, hai thanh nhôm được khóa chặt ở góc ghép 45° hoặc 90° một cách vĩnh cửu mà không cần phải dùng máy ép góc hydraulic đắt tiền hay bắn vít thủ công làm lộ đầu vít gây mất thẩm mỹ.
Phạm vi ứng dụng:
- Sản xuất cửa nhôm kính cao cấp: Sử dụng rộng rãi cho hầu hết các hệ nhôm phổ biến trên thị trường như Xingfa (hệ 55, 63, 87, 93), PMA, Việt Pháp, JMA, Yangli, Maxpro, Topal, Anode…
- Lắp ráp khung nhôm công nghiệp: Liên kết góc cho các khung băng tải, giá đỡ thiết bị, kệ để hàng, khung phòng sạch.
- Hệ vách kính mặt dựng & Cửa chuyên dụng: Ghép góc cho hệ vách dựng lộ đố, ẩn đố, khung cửa sổ mở quay, cửa đi mở trượt, cửa xếp trượt.
1.3. Máy đột dập ke nhảy dùng để gia công những chi tiết nào?
Tùy thuộc vào số lượng trạm dao và cấu hình khuôn dập (Tooling) được tích hợp trên máy, thiết bị có thể đảm nhận đa dạng các nguyên công:
- Đột lỗ hạt nhảy (lỗ lẫy gà): Đục lỗ oval hoặc lỗ tròn chuẩn xác trên khung bao, cánh cửa đi, cánh cửa sổ, thanh vách kính, thanh đố chia ô.
- Đột lỗ công năng phụ trợ: Đột lỗ thoát nước mưa trên thanh khung bao cửa sổ, lỗ lắp bánh xe cho cửa lùa, lỗ luồn thanh truyền động khóa đa điểm, lỗ xẻ rãnh bản lề, dập gân tăng cứng.
- Gia công dập tạo hình chiếc ke (trên dây chuyền dập phôi): Thực hiện nguyên công dập cắt biên dạng, uốn gập góc, dập gờ tạo độ bám và đục lỗ định vị nút lò xo từ dải tôn cuộn để sản xuất hàng loạt các chiếc ke nhảy bán ra thị trường.
1.4. Ưu điểm của đột dập ke nhảy bằng máy tự động
- Mép cắt hoàn hảo: Nhờ khe hở giữa chày và cối được căn chỉnh vi mô (chỉ khoảng 5% – 8% độ dày phôi), lực dập dứt khoát giúp mép lỗ đột phẳng mịn, không xé rách màng kim loại và giữ nguyên hình dạng nguyên bản của lòng nhôm.
- Độ chính xác tuyệt đối: Khoảng cách từ vị trí cắt góc 45° đến tâm lỗ hạt nhảy được kiểm soát chặt chẽ với dung sai cực nhỏ chỉ ±0.1 mm. Điều này đảm bảo khi gài ke nhảy vào, hai thanh nhôm tự động rút chặt vào nhau kín khít 100%, không bị hở khe sáng, không ngấm nước và không bị lệch xệ cánh sau nhiều năm sử dụng.
- Năng suất bứt phá (Gấp 3 – 5 lần): Chu kỳ đột 1 lỗ diễn ra trong chưa đầy 1 giây. Việc sử dụng máy đột dập chuyên dụng loại bỏ hoàn toàn công đoạn vạch dấu, lấy tâm và khoan lỗ thủ công tốn thời gian, giúp xưởng nâng cao đáng kể sản lượng cửa hoàn thiện mỗi ngày.
- Tối ưu chi phí đầu tư (CapEx): Thay vì phải trang bị nhiều cỗ máy ép góc thủy lực đắt tiền (mỗi loại nhôm lại cần chỉnh dao ép góc phức tạp), xưởng chỉ cần 1 cỗ máy đột dập ke nhảy đa trạm là có thể gia công cho hàng chục hệ nhôm khác nhau một cách linh hoạt.
2. Cấu tạo máy đột dập ke nhảy
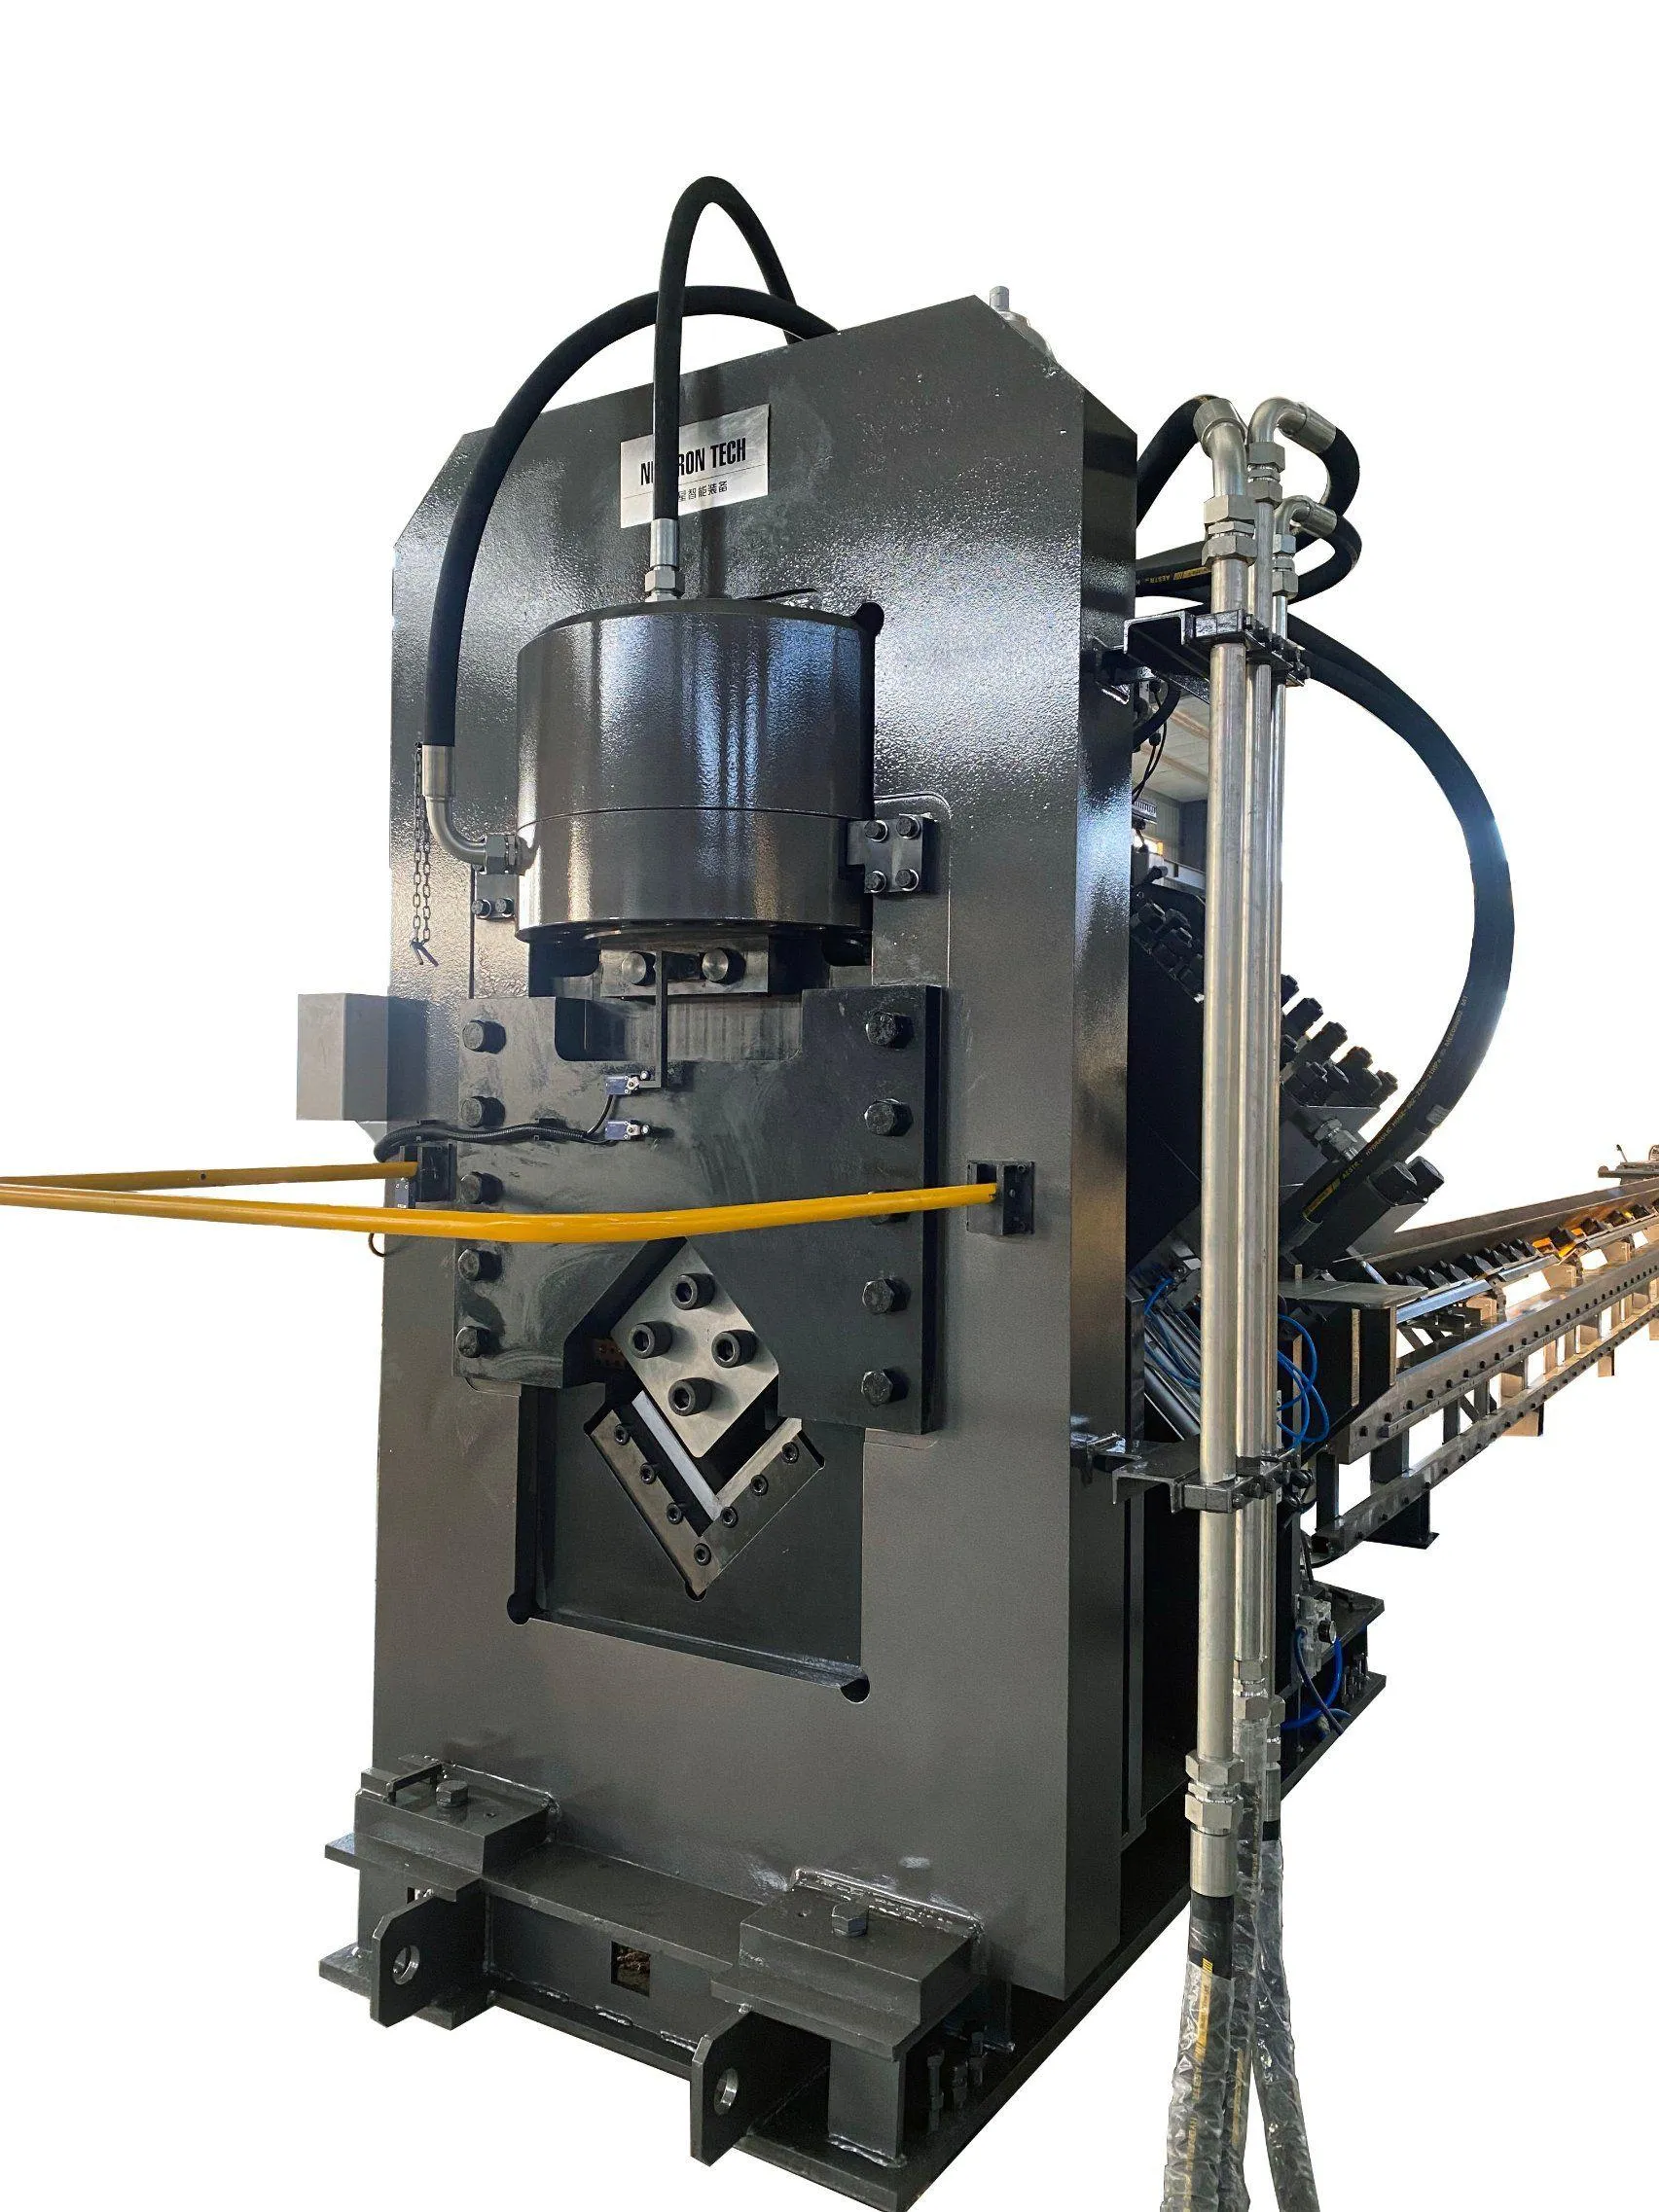
Máy đột dập ke CNC gia công các loại ke và chi tiết kim loại
Để đảm bảo khả năng vận hành liên tục với tần suất cao, chịu tải trọng va đập lớn và duy trì độ chính xác vi mô trong suốt nhiều năm, một cỗ máy đột dập ke nhảy chuẩn công nghiệp được cấu thành từ 7 cụm bộ phận cốt lõi:
2.1. Khung máy và thân máy
Khung máy đóng vai trò là “bộ xương nâng đỡ” chịu toàn bộ phản lực giật lùi sinh ra trong tích tắc chày giáng xuống phôi.
- Vật liệu chế tạo: Thân máy được hàn từ các tấm thép hợp kim cường độ cao dày dặn, hoặc đúc nguyên khối bằng gang cầu hấp thụ rung chấn. Sau khi hàn/đúc, toàn bộ kết cấu khung bắt buộc phải trải qua quá trình Ủ khử ứng suất nhiệt (Stress relief annealing) để triệt tiêu hoàn toàn ứng suất nội tại, chống hiện tượng cong vênh, nứt gãy theo thời gian.
- Kiến trúc khung: Phổ biến nhất là kết cấu dạng chữ C (C-frame) hở họng sâu, giúp người thợ dễ dàng đưa các thanh nhôm dài vào thao tác từ nhiều hướng. Với các dòng máy dập sản xuất ke từ thép cuộn công suất lớn, máy sẽ trang bị khung hộp kín (H-frame / 4 trụ) giúp phân bổ đều lực ép lên 4 góc, chống hiện tượng “há miệng” (Deflection) và bảo vệ tối đa độ đồng tâm của cụm khuôn.
2.2. Hệ thống cấp phôi
Cụm cơ cấu đảm bảo phôi gia công được định vị chính xác trước khi chày giáng xuống, được chia thành hai dạng chuyên biệt theo mục đích sử dụng:
- Đối với máy đột thanh nhôm định hình: Máy trang bị bàn đỡ con lăn (Roller table) kéo dài từ 2m – 6m giúp đỡ các thanh nhôm cây dài không bị võng. Đi kèm là hệ thống cữ chặn định vị (Stoppers) tích hợp thước đo cơ khí vi chỉnh hoặc thước điện tử màn hình LED, hỗ trợ người thợ đẩy nhôm vào đúng vị trí tâm lỗ cần đột trong vài giây.
- Đối với máy dập sản xuất ke (từ thép cuộn): Trang bị dây chuyền cấp phôi liên hoàn gồm: Máy xả cuộn (Uncoiler) xả dải thép; Bộ nắn thẳng phôi (Straightener) dùng từ 7 đến 11 lô nắn để triệt tiêu độ cong của tôn cuộn; và Bộ cấp phôi kẹp khí nén hoặc động cơ Servo (Pneumatic / Servo Feeder) giúp đẩy dải thép tiến vào khuôn theo từng bước nhảy (Feed pitch) chuẩn xác đến ±0.05 mm.
2.3. Bộ khuôn đột dập
Bộ khuôn (Tooling) là “trái tim” cơ học trực tiếp kiến tạo nên hình dáng, biên dạng và độ sắc nét của lỗ đột hạt nhảy.
- Vật liệu chày cối: Cụm chày (Punch) và cối (Die) chế tạo từ thép hợp kim làm khuôn lạnh cao cấp SKD11 hoặc SKD61 nhập khẩu. Bộ khuôn trải qua quá trình tôi chân không (Vacuum heat treatment) đạt độ cứng lý tưởng 58 – 62 HRC, cho khả năng chịu mài mòn vượt trội và tuổi thọ lên tới hàng trăm ngàn nhát dập.
- Mâm khuôn đa trạm (Multi-station die set): Các dòng máy đột ke nhảy hiện đại tích hợp mâm khuôn đa năng từ 5 đến 15 trạm dao bố trí trên cùng một bàn máy. Mỗi trạm dao được thiết kế kích thước chày/cối riêng biệt để đột vừa khít cho từng hệ nhôm (Xingfa 55, 93, PMA, Việt Pháp, vách mặt dựng, rãnh thoát nước…) mà không cần phải tháo lắp thay khuôn phức tạp.
- Cụm dẫn hướng: Chày và cối được định vị thông qua các cột dẫn hướng (Guide posts) kết hợp bạc lót mạ chrome, đảm bảo sự đồng tâm tuyệt đối, tránh hiện tượng lệch dao gây mẻ chày hoặc sinh bavia ở mép cắt.
2.4. Cơ cấu tạo hình ke nhảy
Được thiết kế riêng biệt trên các cỗ máy dập phụ kiện ke nhảy từ thép/nhôm cuộn, cơ cấu này đảm nhận các công đoạn biến dạng dẻo để hoàn thiện một chiếc ke nhảy góc:
- Lưỡi dập chéo góc & cắt biên dạng: Cắt vạt góc 45 hoặc 90 ở hai đầu chiếc ke.
- Cụm xỉa răng & dập gờ tăng bám: Tạo các đường rãnh khía răng cưa hoặc gân nổi trên bề mặt ke, giúp gia tăng ma sát cơ học và bám dính keo khi lọt vào khoang nhôm.
- Cụm đột lỗ lẫy: Đục lỗ định vị chính xác ở trung tâm ke để gắn cụm nút lẫy lò xo (hạt nhảy).
2.5. Hệ thống truyền động
Bộ phận tạo nguồn lực cơ năng để vận hành trục búa, chia làm hai công nghệ chính:
- Hệ thống truyền động khí nén (Pneumatic drive): Sử dụng xi lanh khí nén tác động kép (Double-acting cylinder) đường kính lớn kết hợp van xả nhanh (Quick exhaust valve). Cho tốc độ hành trình cực nhanh, nhịp dập thanh thoát, thiết kế gọn nhẹ, không rò rỉ dầu, chuyên dùng cho các máy đột lỗ trên thanh nhôm.
- Hệ thống truyền động thủy lực (Hydraulic drive): Bào gồm động cơ điện, bơm dầu cao áp, thùng chứa dầu, két làm mát và xi lanh thủy lực. Hệ thống tạo ra lực ép khổng lồ từ 5 đến 30 Tấn, chuyên trị nguyên công dập uốn, dập cắt các lá thép, Inox dày hoặc sản xuất ke nhảy hàng loạt từ tôn cuộn.
2.6. Hệ thống điều khiển và tủ điện
Đóng vai trò là “mã não” kiểm soát toàn bộ chu trình vận hành của thiết bị:
- Cấu hình tiêu chuẩn: Sử dụng bo mạch Relay chống nhiễu kết hợp van điện từ Solenoid điều khiển qua công tắc bàn đạp chân (Foot pedal).
- Cấu hình cao cấp / CNC: Tích hợp bộ điều khiển lập trình PLC (Siemens, Delta, Mitsubishi) kết hợp màn hình cảm ứng HMI. Cho phép người vận hành dễ dàng cài đặt số lượng nhát dập, đếm sản phẩm tự động, điều chỉnh thời gian ngâm áp, thiết lập bước cấp phôi Servo và tự động hiển thị cảnh báo lỗi (sụt áp khí, kẹt phôi, quá tải) lên màn hình.
2.7. Hệ thống an toàn
Đối với dòng máy gia công áp lực có tốc độ hành trình nhanh, hệ thống an toàn là tiêu chuẩn bắt buộc để bảo vệ sức khỏe và tính mạng người lao động:
- Nút dừng khẩn cấp (E-stop): Bố trí ở vị trí thuận tiện nhất, khi nhấn sẽ ngắt toàn bộ nguồn điện và xả sạch khí/dầu nén để dừng trục búa ngay lập tức.
- Bàn đạp chân an toàn: Công tắc bàn đạp được bọc trong hộp bảo vệ bằng thép cường lực, chống tình trạng vật nặng rơi vào hoặc công nhân vô tình đạp nhầm kích hoạt máy.
- Nút bấm khởi động hai tay (Anti-tie down Two-hand control): Bắt buộc thợ đứng máy phải dùng cả 2 tay nhấn đồng thời 2 nút bấm trong khoảng thời gian <0.5giây thì búa mới giáng xuống, loại bỏ hoàn toàn rủi ro tay người nằm trong vùng nguy hiểm của khuôn.
- Rào quang học hồng ngoại (Light curtain): Tích hợp dải cảm biến tia hồng ngoại bao bọc xung quanh khu vực cửa khuôn. Bất kỳ sự xâm nhập nào của bàn tay hay vật cản làm đứt vệt sáng khi máy đang vận hành sẽ kích hoạt van xả nhanh, rút trục búa giật ngược lên lập tức.
3. Nguyên lý hoạt động của máy đột dập ke nhảy
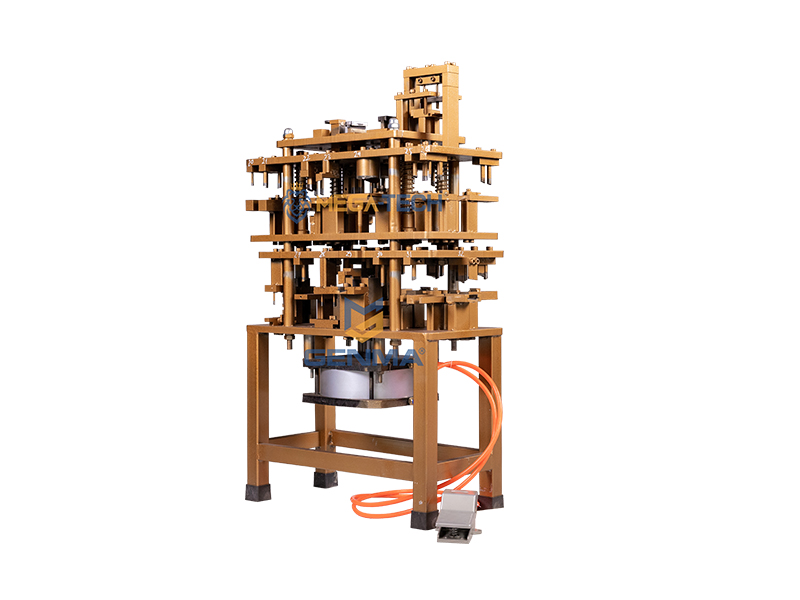
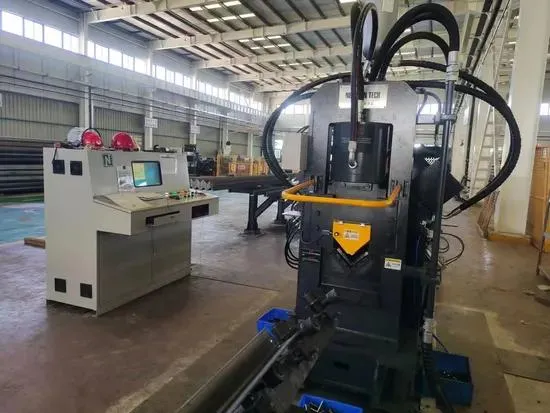
Máy đột dập ke tự động với khả năng đột lỗ nhanh và chính xác
Nguyên lý hoạt động của máy đột dập ke nhảy là một chu trình động lực học khép kín, kết hợp chặt chẽ giữa hệ thống định vị vị trí chính xác, cơ cấu truyền động áp lực cao và bộ khuôn dập định hình. Dưới đây là phân tích chi tiết từng công đoạn trong chu kỳ gia công hoàn chỉnh:
3.1. Quy trình cấp phôi tự động
Trước khi quá trình dập diễn ra, vật liệu phôi được đưa vào khu vực gia công theo quy trình tiêu chuẩn hóa:
- Đối với thanh nhôm định hình: Thanh nhôm cây (dài 6m) được đặt lên hệ thống bàn đỡ con lăn (Roller table). Người thợ đẩy thanh nhôm tiến về phía bàn máy, hoặc ngàm kẹp trang bị động cơ Servo (đối với dòng máy CNC) sẽ tự động kẹp chặt gốc thanh nhôm và kéo tiến theo trục X với tốc độ cao.
- Đối với dải thép cuộn (sản xuất ke nhảy): Tôn cuộn được máy xả phôi (Uncoiler) nhả ra, đi qua bộ nắn thẳng để phẳng màng phôi, sau đó bộ cấp phôi Servo (NC Feeder) đẩy dải thép tiến vào khuôn dập theo đúng bước nạp phôi (Feed pitch) được lập trình sẵn.
- Cảm biến định vị: Các cảm biến tiệm cận (Proximity sensors) hoặc cảm biến quang học đặt tại cửa khuôn sẽ quét sự có mặt của phôi, phát tín hiệu cho hệ điều khiển trung tâm xác nhận phôi đã vào đúng vị trí an toàn trước khi cho phép búa giáng xuống.
3.2. Công đoạn đột lỗ
Khi phôi đã nằm cố định tại vị trí chỉ định, chu trình dập cắt được kích hoạt:
- Tín hiệu điện từ bộ điều khiển (hoặc bàn đạp chân) kích mở van điện từ, cấp khí nén áp suất cao (hoặc dầu thủy lực) ồ ạt vào buồng trên của xi lanh.
- Piston đẩy trục trượt mang cụm chày đột (Punch) chế tạo từ thép SKD11 lao xuống với gia tốc lớn.
- Đầu chày va chạm bề mặt phôi, lực nén tập trung vượt qua giới hạn bền cắt (1.3lựccảncắt) của vật liệu, ép chày đâm xuyên qua màng kim loại và đi sâu vào cối dập (Die).
- Quá trình phân tách kim loại diễn ra tức thì, tạo thành lỗ hạt nhảy (lỗ oval hoặc tròn) có đường nét dứt khoát, không làm móp khoang rỗng bên trong thanh nhôm hay làm cong vênh dải thép.
3.3. Công đoạn dập và tạo hình ke
Đối với cỗ máy chuyên dụng dập sản xuất ra chiếc ke nhảy hoàn chỉnh từ dải kim loại, quy trình diễn ra theo dạng khuôn dập liên hoàn (Progressive die) gồm nhiều công đoạn nối tiếp trong một nhát giáng búa:
- Trạm 1 (Đột lỗ định vị): Chày đột lỗ đục các lỗ lẫy gà và lỗ bắt lò xo trên dải phôi.
- Trạm 2 (Dập gờ & Xỉa răng): Các lưỡi dập chấn lún tạo đường gân tăng cứng, đồng thời dập nhám bề mặt (xỉa răng cưa) để tăng độ ma sát bám dính khi ke được sập vào lòng nhôm.
- Trạm 3 (Uốn gập góc & Cắt đứt): Lưỡi dập uốn tiến hành chấn gập mép ke theo góc 45 hoặc 90, ngay sau đó lưỡi cắt gọt sẽ chặt đứt chi tiết ra khỏi dải phôi, hoàn tất việc chế tạo một chiếc ke nhảy tiêu chuẩn.
3.4. Điều khiển kích thước và khoảng cách đột
Đối với công đoạn đột lỗ hạt nhảy trên thanh nhôm cửa, khoảng cách từ mép cắt góc 45 của thanh nhôm đến tâm lỗ đột là chỉ số tử huyệt – quyết định độ kín khít của góc cửa khi ghép:
- Cơ chế vi chỉnh cơ khí (Trên máy bán tự động): Máy sử dụng cữ chặn cơ học trang bị thước panme vi chỉnh (Micrometer). Kỹ thuật viên có thể vặn trục ren để dịch chuyển vị trí cữ chặn với độ chính xác đến 0.1mm, sau đó siết chặt khóa cữ.
- Cơ chế định vị Servo khép kín (Trên máy CNC): Động cơ Servo truyền động qua trục vít me bi (Ball screw) và thanh trượt tuyến tính để điều chỉnh khoảng cách cữ chặn. Hệ thống đọc tín hiệu phản hồi liên tục từ thước mã hóa (Rotary Encoder), đảm bảo vị trí tâm lỗ đột luôn đạt độ chính xác tuyệt đối 0.05mm, loại bỏ hoàn toàn sai số do co giãn nhiệt hoặc thao tác thủ công.
3.5. Thu phôi và kiểm soát sản phẩm sau gia công
Khi chày đột chạm đến điểm chết dưới (Bottom Dead Center – BDC) và hoàn tất nhát cắt:
- Van điều khiển lập tức đảo chiều, xả áp buồng trên và cấp áp buồng dưới để kéo cụm chày rút nhanh về điểm chết trên (Top Dead Center – TDC).
- Thải phế liệu (Phoi đột): Phần phoi kim loại bị cắt đứt sẽ rớt qua lòng cối dập xuống khe thoát phế liệu. Vòi phun khí nén tự động thổi một luồng khí áp lực cao để đẩy sạch các mẩu phoi vụn rơi xuống khay chứa bên dưới, tránh hiện tượng phoi đọng lại làm kẹt khuôn ở nhát dập tiếp theo.
- Nhả thành phẩm: Đối với máy dập ke liên hoàn, xi lanh phụ hoặc vòi thổi khí sẽ đẩy chiếc ke thành phẩm ra khỏi khu vực khuôn, rơi xuống băng tải thu hồi để chuyển sang công đoạn đóng nút lẫy lò xo.
4. Các loại máy đột dập ke nhảy phổ biến
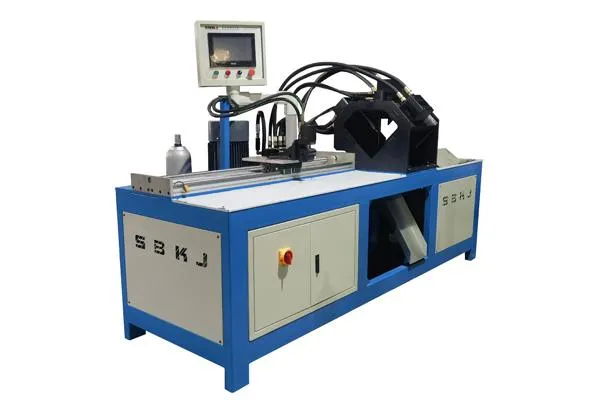
Hình ảnh máy đột dập ke công nghiệp trong dây chuyền sản xuất cơ khí
4.1. Máy đột dập ke nhảy thủ công
Máy đột dập ke nhảy thủ công đại diện cho công nghệ đột dập cơ bản nhất, vận hành hoàn toàn dựa vào cơ năng con người mà không cần kết nối với hạ tầng điện hay hệ thống khí nén.
- Đặc điểm kỹ thuật: Cỗ máy có kết cấu đơn giản gồm bộ khung thép nhỏ gọn, tích hợp 1 đến 2 trạm dao đột cơ bản. Cơ chế truyền lực dựa trên hệ thống đòn bẩy cơ học (dùng tay gạt) hoặc bàn đạp lò xo cơ năng. Người thợ dùng lực tay/chân để ép chày đột đâm qua thanh nhôm.
- Ứng dụng thực tế: Phù hợp cho các xưởng cơ khí nhôm kính quy mô gia đình, các xưởng sản xuất nhỏ lẻ tại vùng nông thôn, hoặc làm “trạm đột cơ động” dễ dàng bỏ lên xe tải mang trực tiếp ra thi công tại công trình.
- Ưu điểm & Nhược điểm:
- Ưu điểm: Chi phí đầu tư cực kỳ thấp (chỉ từ vài triệu đồng), kích thước gọn nhẹ, tính linh hoạt cao, không tốn chi phí điện năng hay máy nén khí.
- Nhược điểm: Năng suất rất thấp (chỉ đạt 5 – 10 sản phẩm/phút), tốn nhiều sức lao động. Lực dập không đồng đều do phụ thuộc vào sức khỏe người thợ, khiến mép lỗ đột dễ bị bavia, móp móp nhôm. Đồng thời, cữ chặn gá tay thô sơ nên nguy cơ lệch dung sai rất cao.
4.2. Máy đột dập ke nhảy bán tự động
Đây là dòng máy “quốc dân”, đóng vai trò là xương sống sản xuất tại đa số các xưởng gia công cửa nhôm kính hiện nay.
- Đặc điểm kỹ thuật: Máy khai thác nguồn động lực từ xi lanh khí nén áp suất 5 – 8 bar hoặc cụm bơm dầu thủy lực. Người thợ đưa thanh nhôm vào trạm dao chỉ định, nhấn bàn đạp chân (Foot pedal) để kích hoạt van điện từ xả áp dập búa.
- Cấu hình mâm dao đa năng: Đặc điểm nổi bật nhất của dòng máy này là thiết kế mâm khuôn đa trạm (11 trạm, 13 trạm, 15 trạm hoặc 17 trạm dao) bố trí khoa học trên cùng một bàn máy. Mỗi trạm dao được phay phoi chính xác để đột vừa khít cho một hệ nhôm riêng biệt (Xingfa 55, Xingfa 93, PMA, Việt Pháp, Yangli, vách mặt dựng, rãnh thoát nước…).
- Ứng dụng thực tế: Hiện diện tại hơn 80% các xưởng sản xuất cửa nhôm vừa và lớn, đáp ứng linh hoạt việc gia công nhiều hệ nhôm cùng lúc trong một đơn hàng.
- Ưu điểm & Nhược điểm:
- Ưu điểm: Tốc độ nháy búa cực nhanh (chỉ 0.5 – 1 giây/nhát dập), lực đập khỏe và dứt khoát, mép lỗ phẳng mịn không bavia. Dễ dàng gia công cho hàng chục hệ nhôm trên cùng một cỗ máy mà không cần tốn thời gian tháo lắp thay khuôn.
- Nhược điểm: Chu trình cấp phôi và rút phôi vẫn phụ thuộc hoàn toàn vào nhịp thao tác thủ công bằng tay của công nhân đứng máy.
4.3. Máy đột dập ke nhảy tự động
Dòng máy này được thiết kế chuyên biệt để chuyển đổi từ công đoạn đột lỗ lẻ sang quy trình chế tạo phụ kiện hàng loạt.
- Đặc điểm kỹ thuật: Máy tích hợp cỗ máy dập chính (khí nén cường áp hoặc thủy lực) với một dây chuyền cấp phôi liên hoàn bao gồm: Giá xả cuộn (Uncoiler), Máy nắn phẳng tôn cuộn (Straightener) và Bộ cấp phôi kẹp khí nén/Servo (Feeder).
- Quy trình vận hành: Dải thép cuộn hoặc nhôm cuộn được bộ Feeder kẹp và đẩy tiến vào khuôn dập theo đúng bước nhảy lập trình sẵn. Máy tự động đục lỗ hạt nhảy, dập gân tăng cứng, uốn gập mép và chặt đứt thành phẩm liên tục mà không cần sự can thiệp của con người.
- Ứng dụng thực tế: Sử dụng tại các nhà máy chuyên sản xuất, chế tạo phụ kiện ke nhảy góc hàng loạt từ dải thép/nhôm cuộn để bán thương mại ra thị trường.
- Ưu điểm & Nhược điểm:
- Ưu điểm: Năng suất bứt phá vượt trội (đạt từ 60 đến 120 sản phẩm/phút), vận hành tự động 24/7, tự động xả phế liệu và cắt giảm tới 80% chi phí nhân công.
- Nhược điểm: Chi phí đầu tư ban đầu cao hơn; yêu cầu diện tích mặt bằng nhà xưởng đủ rộng để lắp đặt dàn xả phôi cuộn.
4.4. Máy đột dập ke nhảy CNC
Máy đột dập ke nhảy CNC là đỉnh cao công nghệ gia công áp lực, mang lại sự chuẩn xác vi mô và tính linh hoạt tuyệt đối cho các nhà máy quy mô công nghiệp.
- Đặc điểm kỹ thuật: Toàn bộ hệ thống được quản lý bởi bộ điều khiển lập trình máy tính PLC và giao tiếp qua màn hình cảm ứng HMI. Khoảng cách bước dập và tọa độ lỗ đột được định vị tự động thông qua động cơ Servo (Servo Drive) kết hợp cùng hệ thống truyền động vít me bi (Ball screw) và thanh trượt tuyến tính cao cấp.
- Ứng dụng thực tế: Được trang bị tại các nhà máy sản xuất cửa nhôm quy mô lớn, các đơn vị chuyên gia công cửa nhôm hệ cao cấp nhập khẩu (Maxpro, Soco, Aluprof, Reynaers…) đòi hỏi khắt khe về tiến độ và dung sai.
- Ưu điểm & Nhược điểm:
- Ưu điểm: Việc đổi mã nhôm hoặc thay đổi khoảng cách lỗ đột được thực hiện chỉ trong vài giây bằng cách chọn File bản vẽ trên màn hình cảm ứng (hoàn toàn không tốn thời gian vặn chỉnh cữ cơ thủ công). Độ chính xác vị trí đạt dung sai tuyệt đối 0.05mm, triệt tiêu 100% lỗi hỏng phôi do con người.
- Nhược điểm: Mức vốn đầu tư ban đầu lớn; đòi hỏi thợ vận hành được đào tạo bài bản về thao tác trên giao diện điều khiển số.
4.5. So sánh các loại máy đột dập ke nhảy
| Tiêu chí so sánh | Máy đột dập thủ công | Máy đột dập bán tự động | Máy đột dập tự động (Feeder) | Máy đột dập CNC cao cấp |
| Nguồn động lực truyền động | Cơ năng con người (Lực tay gạt / Bàn đạp lò xo) | Áp suất khí nén (5-8bar) hoặc Bơm dầu thủy lực | Thủy lực công nghiệp kết hợp Cụm Feeder kẹp phôi | Động cơ Servo điện tử kết hợp Cụm Thủy lực / Khí nén |
| Mức độ tự động hóa | Thủ công 100%: Người thợ tự căn cữ, tự gá phôi và dùng sức ép | Bán tự động: Người thợ gá phôi thủ công, kích hoạt dập qua đạp cóc | Tự động cấp phôi: Tự động xả cuộn, nắn thẳng, đẩy phôi và dập | Tự động hóa 100%: Định vị phôi tự động theo tọa độ lập trình X-Y |
| Năng suất thực tế (SPM) | 5-10 | 20-40 | 60-120 | 80-150 |
| Độ chính xác & Dung sai | Thấp (0.5mm); Dễ lệch tâm lỗ do cữ cơ xê dịch | Trung bình – Cao (0.2mm); Đảm bảo góc ghép kín khít | Cao (0.1mm); Chuẩn xác từng sản phẩm hàng loạt | Tuyệt đối (0.05mm); Loại bỏ 100% sai số con người |
| Khả năng đổi mã hàng / Hệ nhôm | Chậm (Phải tháo lắp, căn chỉnh lại bộ khuôn cơ khí) | Trung bình (1-3phút; Chỉ cần chuyển trạm dao trên mâm) | Nhanh (3-5phút; Chỉnh bước nhảy Feeder trên màn hình) | Siêu nhanh (Vài giây; Chọn File bản vẽ mới trên màn HMI) |
| Yêu cầu trình độ nhân sự | Lao động phổ thông (Tốn nhiều sức lực) | Lao động phổ thông (Thao tác nhẹ nhàng, dễ quen máy) | Thợ cơ khí vận hành (Biết căn chỉnh bước nạp phôi) | Kỹ sư / Thợ vận hành (Biết thao tác trên giao diện PLC/HMI) |
| Chi phí đầu tư ban đầu (CapEx) | Rất rẻ: Dưới 5.000.000VNĐ | Hợp lý: 8.000.000-25.000.000VNĐ | Trung bình: 50.000.000-120.000.000VNĐ | Cao: Trên 150.000.000VNĐ |
| Mô hình nhà xưởng phù hợp | Xưởng gia đình, xưởng nhỏ lẻ, làm công trình cơ động | Xưởng sản xuất cửa nhôm vừa và lớn | Nhà máy chế tạo phụ kiện ke nhảy bán thương mại | Nhà máy cửa nhôm quy mô lớn, gia công nhôm hệ cao cấp |
5. Máy đột dập ke nhảy có thể gia công vật liệu nào?
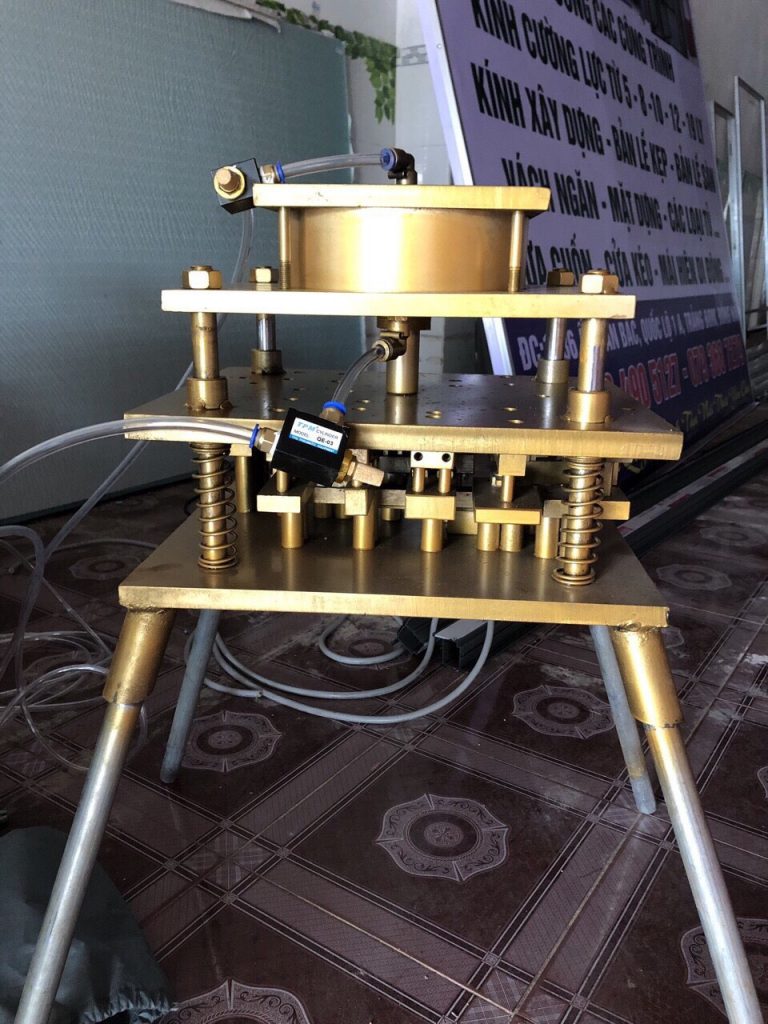
Máy đột dập ke kim loại tấm với năng suất cao và vận hành ổn định
Khả năng tương thích vật liệu của máy đột dập ke nhảy phụ thuộc vào nguồn động lực truyền động (Khí nén hay Thủy lực), thiết kế khe hở giữa chày – cối (Die clearance) và chất lượng thép làm khuôn. Với kết cấu công nghiệp hiện đại, máy được tùy biến để xử lý chính xác nhiều nhóm kim loại từ dẻo mềm đến siêu cứng:
5.1. Thép carbon
Thép carbon (bao gồm các mác thép cán nguội SPCC, cán nóng SPHC, hoặc thép kết cấu SS400) là nhóm vật liệu phổ biến nhất để dập sản xuất các loại lá ke nhảy chịu lực, ke ma sát và bản mã kết cấu.
- Đặc tính gia công: Thép carbon có độ bền cắt trung bình (35-40kg/mm2). Lực dập tác động lên phôi diễn ra đứt khoát, cho mép cắt phẳng và bám khuôn tốt.
- Dải độ dày tối ưu: Phổ biến từ 1.0mm đến 3.0mm.
- Yêu cầu kỹ thuật: Bộ khuôn dập phải duy trì khoảng hở chày – cối từ $6\% – 8\%$ độ dày phôi để tránh làm sứt mẻ lưỡi cắt. Phôi sau khi đột dập thường được chuyển sang công đoạn xi mạ kẽm hoặc sơn tĩnh điện để chống oxy hóa trước khi đóng nút lẫy lò xo.
5.2. Thép mạ kẽm
Thép mạ kẽm (cuộn GI – Galvanized Iron hoặc GA – Galvannealed) là vật liệu tiêu chuẩn hàng đầu trong sản xuất phụ kiện ke nhảy góc dùng cho hệ thống cửa ngoài trời.
- Đặc tính gia công: Lớp mạ kẽm bề mặt có tác dụng chống gỉ sét tuyệt vời nhưng dễ bị bong tróc hoặc dính dao (Galling) nếu nhiệt độ va đập tại điểm dập quá cao.
- Dải độ dày tối ưu: Phổ biến từ 1.0mm đến 2.5mm.
- Yêu cầu kỹ thuật: Lưỡi chày SKD11 bắt buộc phải được mài sắc lẹm và phủ lớp bôi trơn bề mặt. Lực đập dứt khoát giúp đứt sạch màng kẽm mà không xé rách lớp bảo vệ xung quanh mép lỗ, giữ nguyên khả năng chống ăn mòn thời tiết cho chiếc ke.
5.3. Inox (Inox 201, 304)
Ke nhảy chế tạo từ thép không gỉ Inox đại diện cho dòng phụ kiện cao cấp nhất, chuyên dùng cho các công trình resort ven biển, môi trường hóa chất hoặc hệ vách kính mặt dựng chịu tải trọng gió lớn.
- Đặc tính gia công: Inox sở hữu độ bền kéo và độ bền cắt cực cao (55-65kg/mm2), cùng đặc tính biến cứng bề mặt khi chịu lực biến dạng dẻo (Work hardening).
- Dải độ dày tối ưu: Phổ biến từ 0.8mm đến 2.0mm.
- Yêu cầu kỹ thuật: Gia công Inox đòi hỏi cỗ máy phải sử dụng hệ thống truyền động thủy lực (lực dập từ 5 đến 15 Tấn). Bộ chày cối phải làm bằng thép SKD11 hoặc SKD61 tôi chân không (độ cứng 58 – 62 HRC), thường được xử lý phủ màng TiN hoặc TiAlN chống mài mòn. Nếu dùng máy khí nén yếu hoặc chày thép thường, lưỡi dao sẽ bị cùn hoặc mẻ chỉ sau vài trăm nhát dập.
5.4. Nhôm
Nhôm là nhóm vật liệu hoạt động chính của dòng máy đột dập ke nhảy bán tự động và tự động, chia làm 2 dạng phôi gia công cốt lõi:
- Nhôm định hình (Extruded Aluminum):
- Mác nhôm: Phổ biến là hợp kim nhôm 6063-T5 hoặc 6061-T6 sử dụng trong các hệ cửa Xingfa (hệ 55, 63, 87, 93), PMA, Việt Pháp, Maxpro, Topal, Anode…
- Độ dày: Tôn nhôm dày từ 1.1mm đến 2.5mm (một số hệ vách mặt dựng dày tới 3.0mm).
- Đặc tính: Nhôm mềm, độ bền cắt thấp (18-22kg/mm2). Máy khí nén đột cắt rất dễ dàng. Tuy nhiên, rủi ro lớn nhất là móp khoang rỗng bên trong thanh nhôm. Do đó, bàn cối dập bắt buộc phải được phay cữ dưỡng ôm sát biên dạng thanh nhôm để đỡ lực, đảm bảo lòng nhôm không bị bẹp hay móp méo khi chày xuyên qua.
- Nhôm cuộn / Thanh nhôm đúc:
- Độ dày: Dải nhôm cuộn dày từ 2.0mm đến 5.0mm.
- Ứng dụng: Chuyên dùng trên các cỗ máy dập tự động để sản xuất ra bản thân thân ke nhảy nhôm nguyên khối (Ke đúc nhôm / Ke vĩnh cửu).
5.5. Các loại thép tấm và thép cuộn phù hợp
Đối với các nhà máy sản xuất phụ kiện ke nhảy thương mại tích hợp dây chuyền cấp phôi liên hoàn:
- Khổ rộng dải cuộn (Coil width): Máy tự động có Feeder xử lý linh hoạt các cuộn tôn có khổ rộng từ 20mm đến 150mm.
- Độ dày phôi cuộn: Đáp ứng tốt dải độ dày từ 0.8mm đến 3.5mm.
- Yêu cầu vận hành: Dải thép cuộn trước khi vào máy đột bắt buộc phải trải qua máy xả cuộn (Uncoiler) và máy nắn thẳng (Straightener) để triệt tiêu hoàn toàn độ cong cuộn. Điều này giúp bộ kẹp Servo Feeder đẩy phôi vào khuôn chuẩn xác đến 0.05mm, loại bỏ nguy cơ kẹt phôi hay lệch bước dập.
6. Ứng dụng của máy đột dập ke nhảy trong sản xuất

Máy đột dập ke CNC chuyên dụng cho sản xuất hàng loạt trong nhà máy
Công nghệ đột dập ke nhảy đã bước thoát khỏi phạm vi của các xưởng gia công nhôm kính truyền thống để trở thành giải pháp liên kết ngàm khóa cơ học chủ lực trong toàn bộ ngành chế tạo cơ khí. Nhờ khả năng tạo lỗ lẫy chính xác, tốc độ dập chớp nhoáng và loại bỏ hoàn toàn các công đoạn hàn nhiệt tốn thời gian, máy đột dập ke nhảy đóng vai trò cốt lõi trong nhiều mảng sản xuất quy mô công nghiệp:
6.1. Sản xuất kết cấu thép
Trong mảng xây dựng nhà thép tiền chế, khung giàn mái và hệ xà gồ nhẹ (C/Z Purlins):
- Ke liên kết nhanh: Máy dùng để dập các lá ke góc liên kết nhanh, bản mã gá đố cho khung thép nhẹ và giàn không gian.
- Bảo vệ cơ tính vật liệu: Việc dập lỗ lẫy ngàm khóa thay thế hoàn toàn công đoạn khoét lỗ hàn cắt truyền thống, triệt tiêu vùng ảnh hưởng nhiệt (HAZ – Heat Affected Zone) giúp thanh xà gồ mạ kẽm không bị cong vênh, rỉ sét hay mất đi độ bền cơ học nguyên bản.
- Tối ưu thi công công trường: Thanh thép định hình được đột lỗ ke nhảy chuẩn xác tại xưởng giúp công nhân công trường dễ dàng dập sập các giàn mái, thanh giằng chéo bằng chốt lò xo chỉ trong vài giây mà không cần kéo dây điện hàn trên cao.
6.2. Gia công khung và giá đỡ
Trong ngành chế tạo kệ chứa hàng công nghiệp (Heavy/Medium duty storage racks) và nội thất khung kim loại:
- Ứng dụng sản phẩm: Dập tạo hình các dòng ke nhảy góc cho khung chân bàn ghế học sinh, văn phòng, khung kệ kho hàng tháo lắp thông minh (Knock-down framing system).
- Tối ưu chi phí Logistics: Giải pháp liên kết bằng ke nhảy cho phép sản phẩm khung giá đỡ dễ dàng tháo rời hoàn toàn, đóng gói dạng phẳng (Flat-pack) để tiết kiệm tối đa thể tích thùng xe khi vận chuyển. Khi đến tay người tiêu dùng hoặc công trình, việc lắp ráp diễn ra cực kỳ nhanh chóng chỉ bằng thao tác đẩy sập ngàm khóa.
6.3. Sản xuất máng cáp và phụ kiện
Trong hạ tầng cơ điện (M&E) và sản xuất hệ thống thang máng cáp điện công nghiệp (Cable tray / Trunking / Cable ladder):
- Gia công phụ kiện nối: Đột lỗ ke nối máng (Splice plates), nẹp góc và lỗ lẫy khóa cho các đoạn thang máng cáp bằng tôn mạ kẽm hoặc sơn tĩnh điện.
- Tạo ngàm nối sập tự động (Snap-fit connectors): Hệ thống ke nhảy giúp kết nối các đoạn máng cáp dài hàng trăm mét trên cao một cách phẳng mịn, đảm bảo độ kín khít, chịu tải trọng dây cáp nặng và duy trì tính liên tục về tiếp địa an toàn điện.
6.4. Gia công chi tiết kim loại tấm
Trong các xưởng gia công kim loại tấm (Sheet metal fabrication) phụ trợ:
- Đa dạng chi tiết dập: Gia công các loại pass sắt, gá kẹp, ke góc vuông 90, ke góc 45, bản mã đục lỗ oval.
- Tích hợp đa nguyên công: Máy đảm nhận đồng thời các bước cắt góc (Corner notching), đột lỗ lẫy gà và dập gân tăng cứng (Stiffening ribs) trên tôn mỏng (0.8mm-3.0mm), tạo ra các chi tiết ke phụ kiện có khả năng chịu lực uốn xoắn vượt trội.
6.5. Sản xuất hàng loạt các chi tiết dập định hình
Cung ứng linh kiện OEM/ODM tiêu chuẩn cho ngành sản xuất đồ gỗ xuất khẩu, nội thất kim loại và thiết bị gia dụng:
- Linh kiện tiêu chuẩn: Dập hàng loạt các loại ke âm tủ, ke đỡ mặt bàn, bản lề chốt nhảy, gá treo thiết bị trong vỏ tủ lạnh, máy giặt, điều hòa.
- Sản xuất quy mô lớn: Khi kết hợp cỗ máy dập với bộ cấp phôi cuộn tự động (Feeder) và khuôn dập liên hoàn (Progressive die), hệ thống có thể cho ra đời hàng vạn chi tiết/ngày với độ đồng đều $100\%$, giá thành trên từng đơn vị sản phẩm (Unit cost) chạm đáy, đáp ứng hoàn hảo các tiêu chuẩn kiểm định ngặt nghèo để xuất khẩu sang thị trường Mỹ và Châu Âu.
7. Ưu điểm khi sử dụng máy đột dập ke nhảy

Máy đột dập ke chính xác ứng dụng trong ngành sản xuất cơ khí chế tạo
Chuyển đổi từ phương pháp gia công khoét lỗ thủ công sang sử dụng máy đột dập ke nhảy chuyên dụng là bước ngoặt giúp các phân xưởng nhôm kính và cơ khí kim loại tấm tối ưu hóa toàn bộ dòng chảy sản xuất. Thiết bị không chỉ nâng cao tính thẩm mỹ của góc ghép mà còn mang lại lợi ích kinh tế vượt trội:
7.1. Tăng năng suất gia công
Sử dụng máy đột dập ke nhảy giúp giải phóng hoàn toàn “điểm nghẽn” (Bottleneck) về thời gian tại công đoạn chuẩn bị liên kết góc.
- Tốc độ đột siêu nhanh: Thời gian hoàn tất một chu kỳ dập (gồm hành trình lao xuống đục lỗ và rút búa về) diễn ra trong chưa đầy 0.3 đến 0.8 giây.
- Triệt tiêu thời gian phụ trợ: Máy loại bỏ 100% các công đoạn thủ công tốn thời gian như: vạch dấu, tu đục tâm, khoan mồi, mở rộng lỗ và dùng dũa mài bavia. Công nhân chỉ cần đặt thanh nhôm chạm cữ chặn và đạp nhẹ cóc khí nén là hoàn thành lỗ đột.
- Bứt phá sản lượng: Năng suất gia công của xưởng tăng vọt từ 300% đến 500% (gấp 3 – 5 lần) so với phương pháp dùng máy khoan tay hoặc khoan bàn truyền thống, giúp xưởng dễ dàng đáp ứng các đơn hàng gấp.
7.2. Đảm bảo độ chính xác và tính đồng đều
Độ chính xác vị trí lỗ hạt nhảy quyết định 90% chất lượng của góc cửa sau khi lắp ghép.
- Dung sai siêu nhỏ: Nhờ hệ thống cữ chặn cơ khí vi chỉnh hoặc động cơ Servo CNC định vị, khoảng cách từ mép vạt góc 45 đến tâm lỗ đột đạt độ chuẩn xác ngặt nghèo với dung sai chỉ 0.1mm (trên máy bán tự động) và 0.05mm (trên máy CNC).
- Góc ghép kín khít 100%: Độ chính xác vị trí lỗ giúp cơ chế lẫy lò xo của ke nhảy kéo rút hai thanh nhôm ép sát vào nhau một cách hoàn hảo. Khung cửa sau khi ghép hoàn toàn phẳng mặt, không bị hở khe sáng, không ngấm nước mưa và không bị xệ cánh theo thời gian.
- Chuẩn hóa đầu ra: Triệt tiêu hoàn toàn sai số tích lũy do yếu tố con người (như thợ mệt mỏi, hoa mắt, lệch tay). Sản phẩm thứ nhất và sản phẩm thứ 10.000 ra khỏi xưởng đều có thông số hình học đồng nhất $100\%$.
7.3. Giảm nhân công trực tiếp
Tối ưu hóa chi phí nhân sự và giảm sự phụ thuộc vào thợ cơ khí tay nghề cao.
- Cắt giảm định biên lao động: Một thợ vận hành máy đột dập ke nhảy bán tự động đa trạm có thể đạt năng suất bằng 4 đến 6 công nhân dùng máy khoan tay thủ công trước đây.
- Đơn giản hóa thao tác: Việc vận hành máy được tiêu chuẩn hóa tối đa. Lao động phổ thông chỉ cần 15 – 30 phút hướng dẫn là có thể thao tác đứng máy thành thục, giúp chủ xưởng giải triệt để bài toán biến động nhân sự và giảm đáng kể quỹ lương cố định hàng tháng (OpEx).
7.4. Tiết kiệm vật liệu và chi phí sản xuất
Bảo vệ phôi nhôm đắt tiền và tối ưu hóa chi phí vật tư tiêu hao trong quá trình gia công.
- Bảo vệ màng phôi: Nhờ bộ khuôn dập bằng thép SKD11 sắc lẹm kết hợp cối đỡ ôm sát biên dạng, lực dập dứt khoát cắt đứt màng kim loại mà không làm móp khoang rỗng bên trong thanh nhôm, không xé rách lớp sơn tĩnh điện hay lớp mạ Anode đắt tiền.
- Giảm tỷ lệ phế phẩm về 0%: Phương pháp khoan tay rất dễ làm trượt mũi khoan gây xước bề mặt nhôm hoặc khoan lệch tâm làm hỏng cả thanh nhôm thành phẩm. Máy đột dập khống chế chính xác vị trí, giúp triệt tiêu hoàn toàn rủi ro hỏng phôi nhôm.
7.5. Phù hợp sản xuất số lượng lớn
Kết cấu khung máy công nghiệp cùng hệ thống truyền động khỏe khoắn giúp máy duy trì nhịp độ làm việc cường độ cao.
- Vận hành bền bỉ 24/7: Xi lanh truyền động công nghiệp kết hợp van xả nhiệt và cụm khuôn tôi chân không có khả năng chịu tải hàng triệu chu kỳ dập liên tục mà không bị biến dạng hay suy hao lực dập.
- Sẵn sàng cho dự án B2B: Tính sẵn sàng cao của cỗ máy giúp doanh nghiệp tự tin đấu thầu và tiếp nhận các dự án cửa nhôm kính, vách mặt dựng hay gia công phụ kiện quy mô hàng vạn mét vuông đòi hỏi tiến độ bàn giao nghiêm ngặt.
7.6. Dễ tích hợp vào dây chuyền tự động
Thiết kế chuẩn hóa cổng giao tiếp tín hiệu giúp máy dễ dàng nâng cấp và mở rộng công năng trong tương lai.
- Đồng bộ quy trình: Máy dễ dàng đặt nối tiếp ngay sau máy cắt nhôm 2 đầu, tạo thành luồng sản xuất “Cắt nhôm Đột ke nhảy Lắp ke” liền mạch.
- Tích hợp Robot & Feeder: Đối với các xưởng sản xuất phụ kiện ke nhảy từ thép cuộn, cỗ máy dễ dàng kết nối với bộ cấp phôi kẹp Servo (Feeder), vòi phun khí thổi phôi tự động hoặc cánh tay Robot gắp phôi (Gantry/Articulated Robot) để biến trạm dập thành một tế bào sản xuất tự hành khép kín (Automated Workcell).
8. So sánh máy đột dập ke nhảy với phương pháp gia công truyền thống
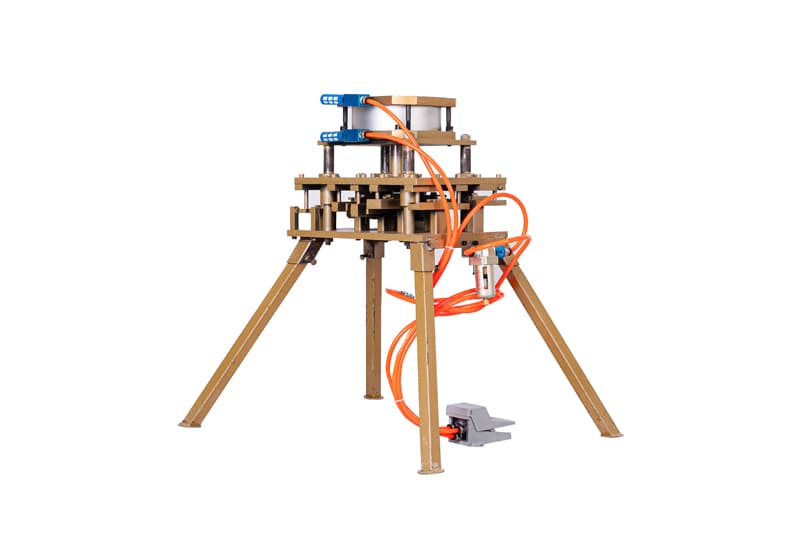
Máy đột dập ke kim loại giúp tối ưu thời gian và năng suất gia công
8.1. Đột dập bằng máy vs Đột thủ công / Khoan tay
| Tiêu chí so sánh | Đột dập bằng máy (Máy đột ke nhảy) | Khoan tay / Đột thủ công |
| Độ chính xác & Đồng đều | Tuyệt đối: Định vị cố định bằng cối khuôn tiêu chuẩn. 100% vị trí lỗ đột chuẩn xác và đồng nhất trên mọi thanh nhôm. | Thấp: Phụ thuộc hoàn toàn vào việc lấy dấu bằng tay và độ rung của mũi khoan. Dễ lệch tâm, lệch hành trình. |
| Chất lượng mép lỗ | Sắc gọn, phẳng mịn: Lực dập dứt khoát không sinh bavia, không xước sơn hay móp mép thanh nhôm. | Nhiều bavia: Mép lỗ xù xì, nham nhở, thường phải mài dũa lại và dễ làm trầy xước bề mặt nhôm xung quanh. |
| Độ kín khít khi ghép góc | Kín khít 100%: Ke nhảy sập đúng vị trí định hình, góc ghép vuông vức, không lệch khe, đảm bảo chống nước và cách âm. | Dễ hở khe: Lỗ lệch khiến ke bị chéo/vênh, kéo thanh nhôm lệch trục khi bắt vít, tạo khe hở mất thẩm mỹ và rò rỉ nước. |
| Tốc độ & Năng suất | Cực nhanh: Chỉ 1–2 giây cho một thao tác đạp cóc nhẹ nhàng. Tối ưu cho sản xuất hàng loạt. | Chậm chạp: Tốn nhiều thời gian đo đạc, vạch dấu, giữ khoan. Năng suất thấp, tốn nhiều nhân lực. |
| Yêu cầu tay nghề thợ | Đơn giản: Lao động phổ thông chỉ cần vài phút hướng dẫn là vận hành chuẩn xác, không sợ hỏng phôi. | Cao: Phụ thuộc chặt chẽ vào độ mát tay, mắt nhìn và kinh nghiệm của thợ; thợ mới rất dễ làm hỏng thanh nhôm. |
| Chi phí đầu tư | Đầu tư ban đầu lớn: Cần trang bị máy đột dập và hệ thống máy nén khí. | Rất rẻ: Chỉ cần máy khoan cầm tay, mũi khoan và đục lấy dấu. |
8.2. Máy đột dập ke nhảy vs Máy đột CNC đa năng
| Tiêu chí so sánh | Máy đột dập ke nhảy chuyên dụng | Máy đột CNC đa năng (Turret Punch Press) |
| Triết lý thiết kế & Bản chất | Máy chuyên dụng (Dedicated Machine): Tích hợp mâm dao/trạm khuôn cố định cho các hệ nhôm và ke nhảy tiêu chuẩn. | Trung tâm gia công linh hoạt (Flexible Center): Đa năng, chạy theo lập trình số CNC X-Y với mâm xoay tự động đổi dao (Turret). |
| Chi phí đầu tư ban đầu (CapEx) | Rất rẻ: Dao động từ 10 – 30 triệu VNĐ (máy bán tự động) đến 50 – 100 triệu VNĐ (dòng có Feeder). | Rất đắt: Dao động từ 1.5 tỷ đến 5+ tỷ VNĐ (tùy thuộc xuất xứ Nhật Bản, Châu Âu hay Trung Quốc). |
| Lập trình & Trình độ nhân sự | Không cần lập trình: Đã tích hợp sẵn cữ cơ hoặc cữ điện tử. Lao động phổ thông vận hành ngay sau 15 phút hướng dẫn. | Phức tạp: Bắt buộc có kỹ sư phần mềm vẽ CAD/CAM, xuất file G-code, lập trình Nesting tối ưu phôi và thợ vận hành CNC. |
| Thời gian chuẩn bị (Setup time) | Bằng 0: Đưa thanh nhôm vào đúng cữ chặn trên bàn máy là đạp cóc dập ngay lập tức. | Lâu: Mất thời gian vẽ bản vẽ mới, nạp File vào máy, gá kẹp phôi tấm và căn chỉnh mâm xoay Turret. |
| Tốc độ dập nhịp đơn (Cycle time) | Siêu nhanh: Chỉ mất 0.3 – 0.8 giây/nhát dập; công nhân gá phôi liên tục đạt năng suất cực cao. | Trung bình – Nhanh: Mất thời gian bàn Servo di chuyển tọa độ X-Y và xoay mâm chọn dao trước mỗi nhát dập. |
| Độ linh hoạt bản vẽ (High-mix) | Thấp / Cố định: Chỉ đột các lỗ hạt nhảy, rãnh thoát nước, gờ ke theo đúng kích thước mâm khuôn trang bị trên máy. | Tuyệt đối: Gia công mọi biên dạng bất kỳ, đột lỗ hoa văn, dập chớp tản nhiệt, vấu bẻ trên tấm kim loại phẳng rộng. |
| Diện tích mặt bằng nhà xưởng | Gọn nhẹ: Chỉ tốn khoảng 1 – 2 m² diện tích sàn, dễ dàng di chuyển linh hoạt trong xưởng. | Cần diện tích lớn: Mất 15 – 30 m² cho bàn bi di chuyển phôi tấm X-Y và tủ điện điều khiển công nghiệp. |
| Chi phí vận hành & Bảo trì (OpEx) | Rất thấp: Tiêu thụ ít khí nén; chi phí bảo trì chủ yếu là thay gioăng phớt hoặc mài lại chày cối SKD11 giá rẻ. | Tốn kém: Tiêu thụ nhiều điện năng; bảo trì định kỳ động cơ Servo, hệ thống van thủy lực tuyến tính, thước quang và mâm Turret. |
| Ứng dụng & Mô hình tối ưu | Xưởng cửa nhôm kính, nhà máy sản xuất ke góc: Chuyên trị các chi tiết liên kết góc chuẩn hóa sản lượng lớn. | Nhà máy gia công kim loại tấm đa dạng mã hàng: Chuyên sản xuất vỏ tủ điện, vỏ máy công nghiệp, cabin thang máy, thiết bị y tế. |
8.3. Khác biệt về năng suất, độ chính xác và chi phí
| Tiêu chí | Khoan tay / Lấy dấu thủ công | Máy đột ke nhảy bán tự động | Máy đột CNC tự động |
| Tốc độ xử lý/lỗ | 15 – 30 giây | 0.5 – 1 giây | 1 – 2 giây |
| Độ phẳng mép lỗ | Rất xấu (Nhiều bavia) | Đẹp mịn (Không bavia) | Hoàn hảo |
| Yêu cầu thợ | Tay nghề cao | Lao động phổ thông | Kỹ sư vận hành CNC |
| Chi phí thiết bị | Siêu rẻ (< 2 triệu) | Hợp lý (10 – 30 triệu) | Rất đắt (> 1.5 tỷ) |
8.4. Khi nào nên sử dụng máy đột dập ke nhảy?
Việc quyết định chuyển đổi hoặc trang bị mới máy đột dập ke nhảy phụ thuộc trực tiếp vào quy mô sản lượng, chủng loại nhôm gia công và định hướng chất lượng sản phẩm của nhà xưởng. Dưới đây là 6 trường hợp điển hình mà chủ xưởng và các nhà quản lý sản xuất nên ưu tiên đầu tư thiết bị này:
- Khi xưởng đối mặt với “điểm nghẽn” năng suất (Sản lượng > 50 – 100m² cửa/ngày):
Nếu công đoạn lấy dấu, vạch tâm và khoan lỗ thủ công bằng tay khiến dây chuyền bị đứt gãy, công nhân phải tăng ca liên tục nhưng vẫn trễ tiến độ bàn giao dự án, việc trang bị máy đột ke nhảy bán tự động (nhịp dập <1giây) sẽ lập tức giải phóng năng suất, giúp xưởng bứt phá sản lượng gấp 3 – 5 lần mà không cần mở rộng mặt bằng. - Khi muốn thay thế máy ép góc thủy lực để tối ưu chi phí đầu tư (CapEx):
Máy ép góc thủy lực đắt tiền, vận hành phức tạp và tốn nhiều thời gian chỉnh lưỡi gà mỗi khi đổi hệ nhôm. Nếu xưởng muốn tìm kiếm một giải pháp liên kết góc vừa kín khít, phẳng mặt, chịu lực cao như ép góc nhưng chi phí mua máy rẻ hơn 3-5lần và không cần xả keo bẩn, đầu tư máy đột dập ke nhảy là sự lựa chọn tối ưu nhất. - Sản xuất cùng lúc đa dạng nhiều hệ nhôm (Mô hình High-mix):
Khi xưởng nhận các đơn hàng tổng hợp bao gồm nhiều hệ nhôm khác nhau (Xingfa 55, Xingfa 93, PMA, Việt Pháp, Topal, JMA, Maxpro Anode…), việc sử dụng cỗ máy đột dập ke nhảy đa trạm (11 – 15 trạm dao) cho phép công nhân gia công cho tất cả các hệ nhôm trên cùng một bàn máy. Thao tác chỉ đơn giản là di chuyển thanh nhôm sang trạm dao kế bên mà không mất 1 giây tháo lắp khuôn. - Cần tiêu chuẩn hóa chất lượng góc ghép cho các dự án cao cấp:
Đối với các công trình biệt thự, Resort, vách kính chung cư cao cấp đòi hỏi nghiệm thu ngặt nghèo (góc ghép phẳng tuyệt đối, kín khít $100\%$, không rò rỉ nước mưa, không lệch xệ cánh sau nhiều năm), độ chính xác dung sai 0.1mm của máy đột dập ke nhảy giúp loại bỏ hoàn toàn các lỗi méo lỗ, hở khe sáng do tay nghề thợ khoan tay không đồng đều. - Khi xưởng gặp khủng hoảng thiếu hụt thợ nhôm kính tay nghề cao:
Phương pháp ghép góc truyền thống đòi hỏi thợ có kinh nghiệm lâu năm để căn chỉnh mũi khoan. Máy đột dập ke nhảy đã được tiêu chuẩn hóa sẵn cữ chặn chuẩn xác; lao động phổ thông chỉ cần 15 – 30 phút hướng dẫn là có thể đứng máy thao tác chuẩn xác $100\%$, giúp chủ xưởng giải triệt để bài toán biến động nhân sự và tối ưu chi phí quỹ lương. - Mở rộng sang quy mô chế tạo phụ kiện ke nhảy B2B thương mại:
Khi doanh nghiệp định hướng sản xuất hàng loạt các lá ke nhảy, ke ma sát, ke vĩnh cửu từ dải thép cuộn hoặc nhôm tấm để phân phối ra thị trường, việc đầu tư cỗ máy dập ke nhảy tự động tích hợp bộ cấp phôi Servo (Feeder) là bắt buộc. Hệ thống giúp xưởng tự động sản xuất hàng vạn chiếc ke/ngày với chi phí trên mỗi đơn vị sản phẩm (Unit cost) cực kỳ cạnh tranh.
9. Tiêu chí lựa chọn máy đột dập ke nhảy
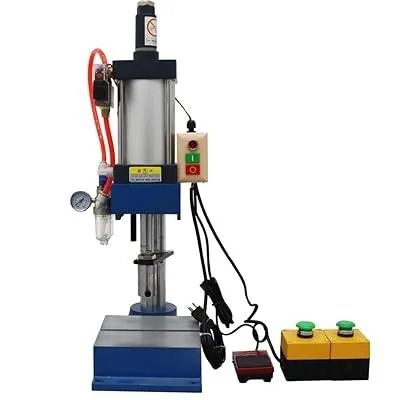
Máy đột dập ke tự động kết hợp hệ thống điều khiển CNC hiện đại
Để lựa chọn được cỗ máy đột dập ke nhảy vừa đáp ứng chuẩn xác quy trình công nghệ, vừa tối ưu hóa ngân sách đầu tư (CapEx) và chi phí vận hành (OpEx), các nhà quản lý sản xuất và chủ xưởng cần đánh giá ngặt nghèo 8 tiêu chí kỹ thuật dưới đây:
9.1. Vật liệu và chiều dày gia công
Cơ tính của vật liệu phôi quyết định trực tiếp đến chủng loại nguồn động lực (Khí nén hay Thủy lực) và độ cứng của cụm khuôn dập:
- Gia công thanh nhôm định hình (Xingfa, PMA, Việt Pháp…): Nhôm có độ bền cắt thấp (18-22kg/mm2), độ dày phổ biến từ 1.1mm đến 2.5mm. Dòng máy đột dập khí nén áp suất 5-8bar với lực ép 1-3Tấn là sự lựa chọn hoàn hảo, vừa đảm bảo tốc độ dập nhanh vừa giữ sạch sẽ nhà xưởng.
- Gia công thép mạ kẽm / Thép carbon: Có độ bền cắt trung bình (35-40kg/mm2), độ dày 1.0mm-3.0mm. Nên lựa chọn máy đột khí nén xi lanh cường áp hoặc máy đột thủy lực nhỏ.
- Gia công Inox (Inox 201, 304): Có độ bền cắt rất cao (55-65kg/mm2) và đặc tính biến cứng bề mặt. Bắt buộc phải chọn máy đột dập thủy lực (lực dập từ 5 Tấn trở lên) kết hợp bộ chày cối bằng thép SKD11 tôi chân không đạt độ cứng 58-62HRC phủ màng Titanium.
9.2. Kích thước và hình dạng sản phẩm
Khả năng bao phủ các mã nhôm trên thị trường phụ thuộc vào số lượng trạm dao và không gian gá phôi của máy:
- Số lượng trạm dao (Mâm khuôn đa năng): Kiểm tra danh mục các hệ cửa xưởng đang gia công.
- Xưởng làm 1 – 2 hệ nhôm cơ bản: Chọn dòng máy 5 – 8 trạm dao.
- Xưởng làm đa dạng hệ nhôm (High-mix): Bắt buộc chọn dòng máy 11 trạm, 13 trạm hoặc 15 trạm dao. Cụm mâm dao này đã được phay phoi tiêu chuẩn để đột vừa khít cho Xingfa hệ 55, Xingfa 93, PMA, Việt Pháp, Yangli, JMA, vách mặt dựng và rãnh thoát nước mưa mà không cần tháo lắp thay khuôn.
- Chiều sâu họng máy & Bàn đỡ: Đảm bảo họng chữ C của máy đủ sâu để lọt các bản nhôm khung bao cỡ lớn (100-150mm) và bàn máy được trang bị con lăn đỡ phôi kéo dài, chống võng thanh nhôm cây 6m.
9.3. Công suất và lực dập
Lực dập định mức của máy phải lớn hơn tải trọng cắt lý thuyết để đảm bảo búa giáng xuống không bị sụt áp hay kẹt khuôn. Công thức tính lực đột lý thuyết:
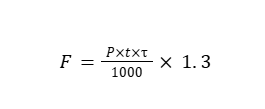
Trong đó:
- F: Lực đột lý thuyết cần thiết (Tấn).
- P: Chu vi mép cắt của lỗ hạt nhảy (mm).
- t: Độ dày màng nhôm/thép cần đột (mm).
- : Độ bền cắt của vật liệu (kg/mm2).
Quy tắc hệ số an toàn: Luôn chọn cỗ máy có lực dập định mức lớn hơn 20% – 30% so với giá trị F tính toán. Lượng lực dự trữ này giúp bù đắp sự suy hao áp suất khí nén đường ống, giảm tải cho xi lanh và kéo dài tuổi thọ gioăng phớt.
9.4. Tốc độ đột dập
Tốc độ hành trình quyết định trực tiếp đến năng suất nhát dập trên mỗi ca làm việc:
- Cấu hình van xả nhanh (Quick Exhaust Valve): Ưu tiên chọn các dòng máy trang bị cụm van xả nhanh ngay tại cổ xi lanh. Van này giúp xả khí nén ra ngoài tức thì thay vì dội ngược lại đường ống, đẩy tốc độ rút búa về điểm chết trên (TDC) chớp nhoáng, cho phép đạt nhịp dập 40-60nhát/phút.
- Đường kính nòng xi lanh & Cuộn coil 24V: Xi lanh khí nén đường kính lớn ($\varnothing 100 – \varnothing 160\text{mm}$) kết hợp van từ Solenoid cuộn coil 24V đáp ứng tần số đóng mở cao, giúp phản hồi nhạy bén ngay khi thợ vừa chạm nhẹ bàn đạp chân.
9.5. Độ chính xác và khả năng lập trình
Khoảng cách từ mép vạt góc 45 đến tâm lỗ hạt nhảy đòi hỏi dung sai cực kỳ nghiêm ngặt:
- Xưởng quy mô vừa và nhỏ: Chọn dòng máy bán tự động trang bị cữ chặn cơ khí vi chỉnh (Panme Micrometer) hoặc cữ chặn đo điện tử hiển thị màn hình LED. Cho phép căn chỉnh vị trí tâm lỗ chuẩn xác đến 0.1mm.
- Nhà máy quy mô công nghiệp: Chọn dòng máy đột dập ke nhảy CNC trang bị động cơ Servo truyền động qua trục vít me bi và đọc tín hiệu phản hồi từ thước mã hóa (Encoder). Hệ thống điều khiển vị trí khép kín giúp khống chế dung sai tuyệt đối 0.05mm, lưu trữ sẵn hàng trăm bản vẽ trong bộ nhớ PLC và chuyển đổi cữ chặn tự động chỉ bằng một thao tác chọn File trên màn HMI.
9.6. Khả năng tự động hóa
Một cỗ máy có tính mở cao giúp doanh nghiệp dễ dàng nâng cấp công năng theo sự phát triển của nhà xưởng:
- Tủ điện chuẩn kết nối I/O: Kiểm tra xem bộ điều khiển (PLC hoặc mạch Relay) có sẵn các cổng tín hiệu đầu vào/đầu ra (Input/Output ports) hay không.
- Khả năng ghép nối thiết bị phụ trợ: Tủ điện chuẩn mở cho phép dễ dàng đấu nối thêm bộ cấp phôi cuộn Servo (NC Feeder), vòi phun khí tự động thổi phoi phế liệu, hệ thống cảm biến an toàn rào quang học (Light curtain) hoặc cánh tay Robot gắp phôi tự động mà không cần phải làm lại tủ điện từ đầu.
9.7. Khuôn và linh kiện thay thế
Khuôn dập là chi tiết tiêu hao chịu ma sát liên tục trong quá trình vận hành:
- Chuẩn dao phổ biến: Chọn mua các dòng máy sử dụng thiết kế chày – cối theo chuẩn kích thước công nghiệp phổ biến trên thị trường. Tránh mua các dòng máy dùng dao đúc lạ, kích thước phi tiêu chuẩn gây khó khăn cho việc tìm kiếm phụ tùng thay thế.
- Chất lượng vật liệu khuôn: Bắt buộc cụm chày cối phải được chế tạo từ thép SKD11 tôi chân không (58-62HRC).
- Mạch tháo lắp nhanh (Quick Die Change): Ưu tiên máy có thiết kế cụm gá dao thông minh, cho phép kỹ thuật viên tháo rời từng lưỡi chày đơn lẻ để mài lại hoặc thay thế trong vòng 5 – 10 phút khi bị mòn mà không phải tháo tung toàn bộ mâm khuôn.
9.8. Dịch vụ lắp đặt và hỗ trợ kỹ thuật
Thiết bị cơ khí gia công áp lực cần sự đồng hành kỹ thuật liên tục từ nhà phân phối để đảm bảo dòng chảy sản xuất không bị đứt gãy:
- Đơn vị cung cấp uy tín (System Integrator): Lựa chọn các nhà tích hợp hệ thống uy tín như Automech – đơn vị sở hữu đội ngũ kỹ sư ứng dụng am hiểu sâu về cả cơ khí, khí nén và lập trình tự động hóa.
- Nghiệm thu thực tế (SAT): Đơn vị bán hàng phải cam kết lắp đặt đồng bộ, căn chỉnh vi mô và chạy thử tải trực tiếp trên chính phôi nhôm/thép và bản vẽ thực tế của nhà xưởng trước khi bàn giao nghiệm thu.
- Cam kết SLA & Phụ tùng sẵn có: Ưu tiên nhà cung cấp có sẵn kho phụ tùng tiêu hao (gioăng phớt xi lanh, van từ, cuộn coil, chày cối SKD11) tại Việt Nam, cam kết dịch vụ SLA hỗ trợ kỹ thuật từ xa qua Call/Online trong 30 phút và cử kỹ sư có mặt xử lý trực tiếp tại nhà xưởng trong vòng 24 – 48 giờ khi phát sinh sự cố.
10. Báo giá máy đột dập ke nhảy
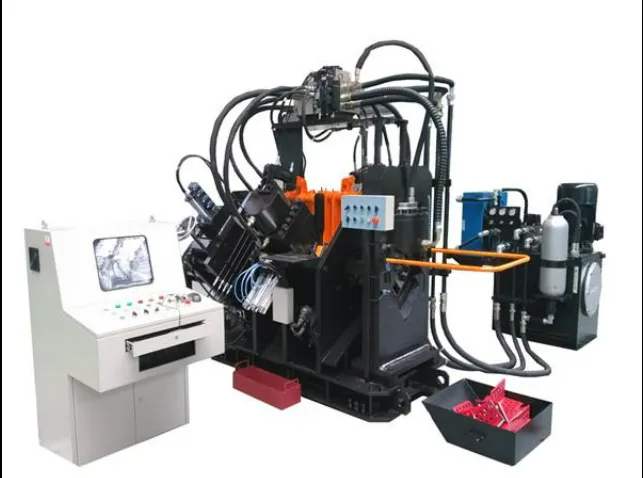
Máy đột dập ke công nghiệp chuyên gia công các loại ke thép và kim loại
Đầu tư máy đột dập ke nhảy là một trong những bài toán tối ưu hóa chi phí vốn (CapEx) hiệu quả nhất đối với các xưởng sản xuất cửa nhôm kính và xưởng gia công kim loại tấm. So với các cỗ máy gia công lớn như máy cắt 2 đầu hay máy trung tâm CNC, máy đột dập ke nhảy có mức giá rất hợp lý, thời gian thu hồi vốn ngắn và chi phí duy trì vận hành (OpEx) tiệm cận về 0.
10.1. Máy đột dập ke nhảy giá bao nhiêu?
Trên thị trường hiện nay, mức giá của máy đột dập ke nhảy được phân hóa rõ rệt theo công nghệ truyền động (Cơ, Khí nén, Thủy lực), lực dập định mức và số lượng trạm dao trang bị trên mâm khuôn:
- Dòng dập ke nhảy tay / Dập cơ: Giá dao động từ 3.000.000 – 6.000.000 VNĐ.
- Đặc điểm: Cấu tạo gọn nhẹ, trang bị từ 1 đến 2 trạm dao cơ bản, vận hành bằng tay gạt đòn bẩy hoặc bàn đạp chân lò xo. Phù hợp cho xưởng gia đình, xưởng mới mở hoặc mang đi công trình thi công lưu động.
- Dòng khí nén phổ thông (5 – 8 trạm dao): Giá dao động từ 8.000.000 – 14.000.000 VNĐ.
- Đặc điểm: Sử dụng xi lanh khí nén áp suất 5-8bar, đáp ứng tốt các nguyên công đột lỗ hạt nhảy cho 1 đến 2 hệ nhôm chủ lực (như Xingfa 55 hoặc PMA).
- Dòng khí nén đa năng cao cấp (11 – 15 trạm dao, dập nhôm Xingfa, PMA, Việt Pháp): Giá dao động từ 15.000.000 – 28.000.000 VNĐ.
- Đặc điểm: Đây là phân khúc bán chạy nhất (“Dòng máy quốc dân”). Mâm khuôn tích hợp sẵn 11 đến 15 trạm dao chuyên dụng, dập phủ kín mọi hệ nhôm phổ biến trên thị trường (Xingfa 55, 63, 93, PMA, Việt Pháp, Yangli, JMA, vách mặt dựng, rãnh thoát nước). Thân máy đúc gang dày dặn, trang bị van xả nhanh tăng tốc độ búa và cữ chặn vi chỉnh.
- Dòng dập ke thủy lực / Dập ke nhảy tự động có Feeder: Giá dao động từ 45.000.000 – 120.000.000 VNĐ.
- Đặc điểm: Sử dụng bơm dầu thủy lực tạo lực ép khổng lồ (5-15Tấn), chuyên dùng để dập phôi Inox, thép mạ kẽm dày, hoặc tích hợp thêm bộ xả cuộn và bộ cấp phôi kẹp Servo (NC Feeder) để tự động sản xuất ra bản thân chiếc ke nhảy hàng loạt.
10.2. Những yếu tố ảnh hưởng đến giá máy
Mức giá của hai cỗ máy có cùng số lượng trạm dao có thể chênh lệch nhau từ vài triệu đến hàng chục triệu đồng do các yếu tố phần cứng cốt lõi sau:
- Chất lượng thép làm dao đột (Chày & Cối):
- Thép tiêu chuẩn (Cr12 / Thép carbon): Giá rẻ nhưng độ cứng thấp, dễ sứt mẻ và mùn lưỡi sau vài nghìn nhát dập.
- Thép hợp kim cao cấp (SKD11 / SKD61 tôi chân không 58-62HRC): Chi phí chế tạo cao hơn $30\% – 50\%$, nhưng cho mép cắt sắc lẹm không bavia và tuổi thọ bền gấp 5 lần so với thép thường.
- Thương hiệu xi lanh & Van điện từ (Pneumatics):
- Máy giá rẻ thường dùng xi lanh và van xả trôi nổi, không rõ nguồn gốc, dễ bị xì khí, chai gioăng phớt hoặc mất lực sau vài tháng.
- Máy cao cấp sử dụng xi lanh nòng lớn và van từ nhập khẩu chính hãng từ Đài Loan (Airtac) hoặc Nhật Bản (SMC, CKD), đảm bảo khả năng chịu tải hàng triệu chu kỳ dập liên tục.
- Kết cấu thân khung & Khả năng chống xé:
- Khung máy làm bằng thép hộp hàn mỏng dễ bị chấn rung, biến dạng (“há miệng”) làm lệch đồng tâm giữa chày và cối khi dập nặng.
- Máy cao cấp sử dụng gang đúc nguyên khối hoặc thép tấm cường độ cao phay CNC, trải qua quá trình ủ khử ứng suất nhiệt. Kết cấu cứng vững này giúp hấp thụ $99\%$ lực giật ngược, giữ độ chính xác vị trí lỗ đột ổn định suốt nhiều năm.
- Hệ thống an toàn & Điều khiển kèm theo:
- Việc tích hợp thêm các cụm an toàn đạt chuẩn công nghiệp như: Nút bấm kích hoạt 2 tay (Anti-tie down), cảm biến rào quang học hồng ngoại, cữ chặn đo điện tử màn hình LED hoặc bộ điều khiển PLC/HMI sẽ làm tăng giá thành máy nhưng mang lại sự an toàn và tiện nghi tuyệt đối cho thợ vận hành.
10.3. Chi phí khuôn, linh kiện và bảo trì
Bên cạnh chi phí mua máy ban đầu, doanh nghiệp cần nắm rõ ngân sách dự phòng cho các phụ tùng tiêu hao trong quá trình vận hành:
- Chi phí thay thế khuôn & Dao đột:
- Thay thế 1 bộ chày – cối đơn lẻ (khi bị mòn hoặc mẻ do dập trúng vật thể cứng): Giá dao động từ 800.000 đến 1.500.000 VNĐ/bộ.
- Thay mới toàn bộ cụm mâm khuôn đa trạm (11 – 15 trạm dao): Giá dao động từ 5.000.000 đến 12.000.000 VNĐ tùy chủng loại thép chế tạo.
- Chi phí linh kiện tiêu hao:
- Cụm gioăng phớt xi lanh khí nén: 150.000 – 350.000 VNĐ/bộ.
- Cuộn dây coil van từ 24V: 100.000 – 250.000 VNĐ/cái.
- Lõi lọc bụi/tách nước FRL: 100.000 – 200.000 VNĐ/cái.
- Chi phí bảo trì hàng năm (OpEx):
- Gần như không đáng kể. Do máy hoạt động bằng năng lượng khí nén, chi phí bảo trì định kỳ chỉ bao gồm việc mua 1 chai dầu bôi trơn máy may (khoảng 50.000 VNĐ) châm vào cốc dầu của cụm FRL và điện năng chạy máy nén khí trung tâm của xưởng.
10.4. Tính toán hiệu quả đầu tư và chi phí trên mỗi sản phẩm (ROI)
Để đánh giá tính khả thi tài chính, hãy xét bài toán kinh tế thực tế tại một xưởng gia công cửa nhôm kính tầm trung:
- Thông số đầu tư ban đầu:
- Chi phí mua máy đột dập ke nhảy khí nén đa năng 13 trạm cao cấp: 18.000.000 VNĐ.
- Lợi ích kinh tế mang lại mỗi tháng:
- Tiết kiệm chi phí nhân công: Tốc độ đột nhanh gấp 4 lần giúp cắt giảm bớt 1 công nhân phụ trách vạch dấu/khoan lỗ. Chi phí lương tiết kiệm được: 8.000.000VNĐ/tháng.
- Tiết kiệm vật tư phôi nhôm: Triệt tiêu hoàn toàn rủi ro khoan lệch làm hỏng thanh nhôm đắt tiền, tiết kiệm phế phẩm: 1.500.000VNĐ/tháng.
- Tổng giá trị thặng dư tạo ra: 9.500.000VNĐ/tháng.
- Thời gian thu hồi vốn (Payback Period): Cỗ máy sẽ tự làm hòa vốn chỉ sau chưa đầy 2 đến 4 tháng vận hành.
Chi phí trên mỗi sản phẩm (Unit Cost): Khi phân bổ chi phí khấu hao thiết bị trên 100.000 nhát dập (vòng đời cơ bản của bộ dao SKD11), chi phí khấu hao máy cho mỗi lỗ đột hạt nhảy chỉ chiếm chưa đầy 180VNĐ/lỗ – một con số siêu rẻ để đổi lấy góc cửa phẳng mịn, kín khít $100\%$ và nâng tầm uy tín thương hiệu cho nhà xưởng.
11. Giải pháp máy đột dập ke nhảy tại Automech
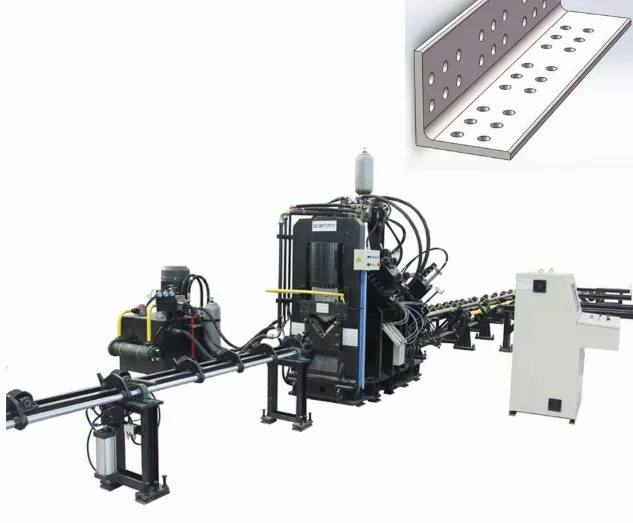
Máy đột dập ke CNC với kết cấu chắc chắn và độ chính xác gia công cao
Không chỉ là đơn vị phân phối thiết bị đơn lẻ, Automech định vị thương hiệu là một Nhà tích hợp hệ thống tự động hóa (System Integrator) hàng đầu tại Việt Nam. Chúng tôi mang đến cho khách hàng giải pháp toàn diện trọn gói (Turnkey Solution) về máy đột dập ke nhảy và công nghệ xử lý kim loại tấm, đồng hành cùng doanh nghiệp từ khâu khảo sát bài toán kỹ thuật đến vận hành thương mại:
11.1. Tư vấn cấu hình máy theo nhu cầu sản xuất
Một quyết định đầu tư tối ưu phải xuất phát từ việc thấu hiểu tường tận sản phẩm đầu ra của nhà xưởng:
- Bóc tách danh mục phôi: Đội ngũ kỹ sư ứng dụng của Automech sẽ phân tích chi tiết bản vẽ kỹ thuật và mẫu thanh nhôm/thép của bạn (Xingfa 55, 63, 87, 93, PMA, Việt Pháp, Topal, Maxpro, vách mặt dựng…).
- Tính toán tải trọng & Số trạm dao: Dựa trên công thức lực cắt F=Pt kết hợp hệ số dự trữ an toàn $20\% – 30\%$, chúng tôi tính toán chính xác lực dập định mức và tư vấn model máy có số lượng trạm dao vừa khít (5, 8, 11, 13 hay 15 trạm dao). Điều này giúp xưởng đột vừa vặn mọi hệ nhôm đang làm mà không bị lãng phí ngân sách đầu tư ban đầu (CapEx) vào các trạm dao không dùng đến.
11.2. Thiết kế giải pháp đột dập và tạo hình đồng bộ
Automech cung cấp giải pháp thiết bị đồng bộ, triệt tiêu hoàn toàn rủi ro mất xung đột giữa các cụm linh kiện:
- Trọn gói cấu hình phần cứng: Bao gồm cỗ máy đột dập cơ sở (khung đúc gang chống rung, xi lanh nòng lớn), cụm mâm khuôn dập bằng thép hợp kim SKD11 tôi chân không (58-62HRC) cho độ bền trên 100.000 nhát dập, hệ thống cữ chặn đo điện tử hiển thị màn hình LED vi chỉnh.
- Tích hợp dây chuyền tự động: Đối với các đơn vị sản xuất ke nhảy B2B thương mại, Automech thiết kế đồng bộ trạm xả cuộn (Uncoiler), máy nắn phẳng phôi (Straightener) và bộ cấp phôi kẹp Servo (NC Feeder), biến cỗ máy thành một dây chuyền sản xuất ke nhảy tự động hoàn chỉnh.
11.3. Lắp đặt và chuyển giao công nghệ
Khâu thi công chuẩn mực giúp cỗ máy vận hành êm ái và duy trì độ chính xác vị trí trong suốt vòng đời sử dụng:
- Lắp đặt đồng bộ hạ tầng: Kỹ sư Automech trực tiếp vận chuyển, định vị cỗ máy tại nhà xưởng, kết nối đồng bộ vào hệ thống đường ống khí nén/điện của nhà máy. Lắp đặt bổ sung cụm van điều áp, lọc tách nước FRL chất lượng cao để bảo vệ xi lanh và van từ.
- Thử nghiệm ngặt nghèo (SAT – Site Acceptance Test): Quá trình nghiệm thu chỉ hoàn tất khi máy dập thử tải trực tiếp trên chính phôi nhôm và mẫu ke nhảy của khách hàng. Kỹ sư tiến hành đo kiểm dung sai vị trí tâm lỗ bằng thiết bị chuyên dụng, đảm bảo độ chuẩn xác 0.1mm và mép dập phẳng mịn $100\%$ mới tiến hành bàn giao.
11.4. Đào tạo vận hành và bảo dưỡng
Chúng tôi chú trọng chuyển giao tri thức thực chiến để đội ngũ thợ tại nhà xưởng hoàn toàn chủ động làm chủ cỗ máy:
- Hướng dẫn kỹ thuật chuyên sâu: Đào tạo công nhân thành thạo quy trình căn chỉnh cữ chặn cơ khí/điện tử, kỹ năng tháo lắp thay dao nhanh (Quick Die Change), quy trình châm dầu bôi trơn định kỳ vào cụm FRL và cách xả nước đọng xi lanh.
- Huấn luyện an toàn lao động: Đào tạo thợ đứng máy tuân thủ nghiêm ngặt quy trình vận hành an toàn, sử dụng nút bấm kích hoạt hai tay (Anti-tie down), kiểm tra rào quang học hồng ngoại và kỹ năng xử lý sự cố kẹt phôi khẩn cấp.
11.5. Hỗ trợ kỹ thuật và cung cấp linh kiện thay thế
Cam kết đồng hành lâu dài cùng sự phát triển của nhà xưởng, triệt tiêu rủi ro dừng máy (Downtime) kéo dài:
- Kho phụ tùng sẵn có tại Việt Nam: Automech duy trì kho linh kiện dự phòng quy mô lớn tại cả Hà Nội và TP.HCM, luôn sẵn kho các bộ chày cối SKD11 tiêu chuẩn, gioăng phớt xi lanh, van xả nhanh, cuộn coil 24V và bộ lọc khí.
- Cam kết dịch vụ SLA (Service Level Agreement): Khi phát sinh sự cố kỹ thuật, đội ngũ chuyên gia Automech cam kết tiếp nhận chẩn đoán từ xa qua Call/Video trong vòng 30 phút, và cử kỹ sư có mặt xử lý trực tiếp tại nhà xưởng của bạn trong vòng 24 đến 48 giờ làm việc, đảm bảo nhịp độ sản xuất luôn được bảo vệ tối đa.
12. Câu hỏi thường gặp về máy đột dập ke nhảy
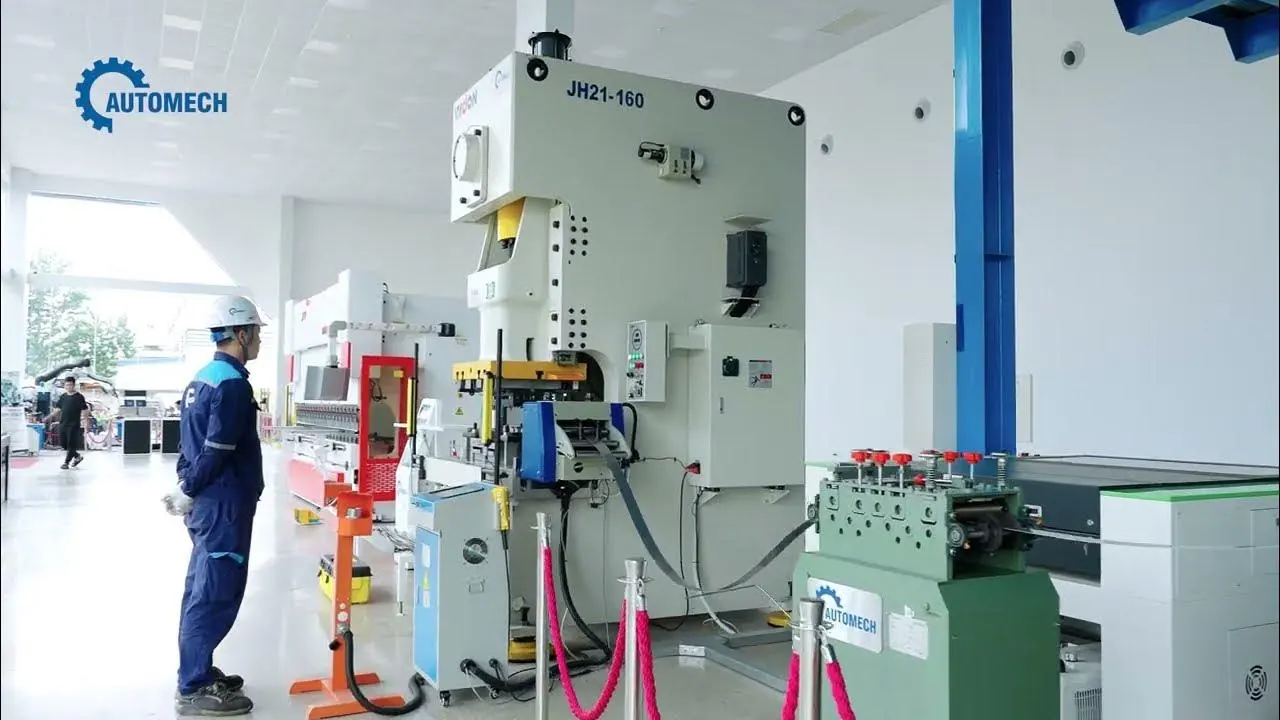
Máy đột dập Khung C 1 trục khuỷu dập bản lề
Với mong muốn mang đến góc nhìn đa chiều và tháo gỡ những băn khoăn thực tế của khách hàng khi chọn mua thiết bị, Automech xin giải đáp chi tiết 6 câu hỏi trọng điểm sau:
12.1. Máy đột dập ke nhảy dùng để làm gì?
Máy đột dập ke nhảy là dòng thiết bị gia công áp lực chuyên dụng đảm nhận 2 chức năng chính trong sản xuất cơ khí và nhôm kính:
- Đột lỗ hạt nhảy (lỗ lẫy gà): Đục các lỗ oval/lỗ tròn chính xác trên thanh nhôm định hình (khung bao, cánh cửa) để gài chốt lẫy lò xo của ke nhảy, phục vụ công đoạn ghép góc cửa kín khít $100\%$.
- Dập chế tạo phụ kiện ke nhảy: Thực hiện các nguyên công đục lỗ, dập gờ tăng cứng, uốn gập mép và cắt đứt dải thép/nhôm cuộn để tự động sản xuất ra các chiếc ke nhảy hoàn chỉnh bán ra thị trường.
12.2. Máy đột dập ke nhảy có thể gia công thép dày bao nhiêu?
Khả năng xuyên thủng vật liệu của máy phụ thuộc vào chủng loại nguồn truyền động và lực ép định mức:
- Dòng máy đột dập khí nén (Áp suất 5-8bar): Đột tốt nhất trên các phôi nhôm định hình dày từ 1.1mm đến 2.5mm và phôi thép/tôn mạ kẽm mỏng dưới 2.0mm.
- Dòng máy đột dập thủy lực (Lực dập 5-15Tấn): Do thép carbon và Inox có độ bền cắt rất cao (55-65kg/mm2), đối với các phôi thép hoặc Inox 304 có độ dày từ 2.0mm đến 4.0mm, xưởng bắt buộc phải sử dụng dòng máy đột ke nhảy hệ thủy lực kết hợp bộ chày cối SKD11 tôi chân không chuyên dụng.
12.3. Máy đột dập ke nhảy có thể tự động cấp phôi không?
Hoàn toàn có thể. Khi cỗ máy dập chính được tích hợp thêm cỗ máy xả cuộn (Uncoiler), máy nắn phẳng phôi (Straightener) và Bộ cấp phôi kẹp Servo (NC Feeder), cỗ máy sẽ biến thành một dây chuyền sản xuất ke nhảy tự động liên hoàn. Hệ thống tự động kéo dải tôn cuộn, định vị bước nạp phôi chính xác đến 0.05mm, đục lỗ, dập uốn và chặt đứt thành phẩm liên tục 24/7 mà không cần sức người bưng bê.
12.4. Máy đột dập ke nhảy có phù hợp sản xuất số lượng lớn không?
Rất phù hợp, đây là thiết bị tối ưu hàng đầu cho sản xuất quy mô lớn (High-volume). Với tốc độ hành trình siêu nhanh (đạt từ 40 đến 100 nhát dập/phút) và thời gian hoàn tất 1 nhát dập chưa đầy 0.5giây, cỗ máy giúp nhà xưởng bứt phá năng suất gấp $300\% – 500\%$ so với phương pháp khoan tay truyền thống, dễ dàng đáp ứng các đơn hàng gia công hàng vạn sản phẩm/ngày.
12.5. Máy đột dập ke nhảy CNC khác gì máy thông thường?
Sự khác biệt cốt lõi nằm ở công nghệ định vị vị trí lỗ đột và mức độ điều khiển thông minh:
- Máy thông thường (Thủ công / Bán tự động): Người thợ phải vặn chỉnh vị trí cữ chặn cơ khí (hoặc thước panme) bằng tay để cài đặt khoảng cách tâm lỗ đột.
- Máy đột dập ke nhảy CNC: Khoảng cách và tọa độ lỗ đột được điều khiển tự động bởi động cơ Servo truyền động qua trục vít me bi. Người vận hành chỉ cần chọn mã sản phẩm trên màn hình cảm ứng PLC/HMI, máy sẽ tự động dịch chuyển cữ chặn về đúng tọa độ với độ chính xác tuyệt đối 0.05mm, cho phép chuyển đổi mã hàng chỉ trong vài giây.
12.6. Chi phí đầu tư máy đột dập ke nhảy phụ thuộc vào những yếu tố nào?
Ngân sách mua máy đột dập ke nhảy bị chi phối bởi 4 yếu tố cấu thành phần cứng chính:
- Nguồn truyền động: Máy khí nén tiêu chuẩn có giá rẻ nhất (8-28triệuVNĐ), trong khi máy dùng hệ thống bơm dầu thủy lực hoặc động cơ Servo có giá cao hơn (45-120triệuVNĐ).
- Số lượng trạm dao & Cấu hình mâm khuôn: Máy trang bị 5 – 8 trạm dao có giá rẻ hơn dòng mâm khuôn đa năng 11 – 15 trạm dao chuyên trị đa hệ nhôm.
- Chất lượng thép làm dao đột: Bộ chày cối làm bằng thép hợp kim SKD11 tôi chân không (58-62HRC) có chi phí cao hơn thép thường nhưng cho tuổi thọ bền gấp 5 lần.
- Mức độ tự động hóa: Việc tích hợp thêm bộ cấp phôi Servo (Feeder), cữ đo điện tử màn hình LED hay hệ thống cảm biến an toàn rào quang học sẽ làm tăng chi phí đầu tư ban đầu nhưng mang lại năng suất và độ an toàn tuyệt đối.
13. Kết luận và liên hệ Automech
13.1. Vai trò của máy đột dập ke nhảy trong sản xuất hiện đại
Máy đột dập ke nhảy là mảnh ghép công nghệ không thể thiếu giúp các nhà xưởng gia công nhôm kính và kim loại tấm nâng cao năng suất, chuẩn hóa chất lượng ghép góc và tối ưu hóa chi phí vận hành.
13.2. Lựa chọn cấu hình phù hợp với nhu cầu và sản lượng
Hãy căn cứ vào danh mục hệ nhôm gia công, sản lượng đơn hàng hàng tháng và ngân sách đầu tư để lựa chọn giữa dòng máy đột khí nén bán tự động hay hệ thống dập tự động CNC.
13.3. Liên hệ Automech để được tư vấn giải pháp đột dập phù hợp
Bạn đang tìm kiếm một giải pháp máy đột dập ke nhảy chính xác, bền bỉ cùng dịch vụ hậu mãi uy tín? Liên hệ ngay với Automech để được đội ngũ kỹ sư chuyên môn tư vấn cấu hình tối ưu và nhận báo giá ưu đãi nhất cho nhà xưởng của bạn!
Công ty Cổ phần Thiết bị và Giải pháp Cơ khí Automech
Trụ sở chính: Số 285 đường Phúc Lợi, P. Phúc Lợi, TP. Hà Nội
Chi Nhánh Đà Nẵng: Số 20 đường Nguyễn Sinh Sắc, P. Hoà Khánh, TP. Đà Nẵng
Chi Nhánh HCM: Số 84 đường 10 KĐT Vạn Phúc, P. Hiệp Bình, TP. Hồ Chí Minh
Đường dây nóng: 0848 261 195
Website: automech.vn
Fanpage: Automech Life