



Máy đột dập hơi: Cấu tạo, nguyên lý, ứng dụng, giá chi tiết!
Trong ngành gia công kim loại tấm và sản xuất linh kiện cơ khí, bài toán tối ưu chi phí đầu tư (CapEx) nhưng vẫn phải bứt phá năng suất và đảm bảo an toàn lao động luôn là ưu tiên hàng đầu của mọi chủ xưởng. Đứng trước yêu cầu đó, máy đột dập hơi (máy đột dập khí nén) nổi lên như một mảnh ghép hoàn hảo cho các nguyên công xử lý vật liệu mỏng, dập định hình hay tán đinh ri-vê với tốc độ chớp nhoáng cùng mức ngân sách cực kỳ dễ tiếp cận.
Vậy cấu tạo và nguyên lý hoạt động của cỗ máy này có gì đặc biệt? Đâu là giới hạn kỹ thuật của nó và khi nào bạn nên chọn máy đột dập hơi thay vì máy cơ truyền thống hay máy thủy lực đắt tiền? Hãy cùng Automech bóc tách toàn diện về công nghệ này để đưa ra quyết định đầu tư thông minh và chính xác nhất cho nhà xưởng của bạn.
Máy đột dập tự động công nghiệp với hệ thống điều khiển CNC hiện đại
1. Máy đột dập hơi là gì?
1.1. Khái niệm máy đột dập hơi
Máy đột dập hơi (hay máy đột dập khí nén – Pneumatic Punching Machine) là dòng thiết bị gia công áp lực sử dụng năng lượng khí nén để tạo ra động năng. Thay vì dựa vào sức mạnh của động cơ điện kéo bánh đà hay bơm thủy lực khổng lồ, cỗ máy này sử dụng áp lực từ nguồn khí nén để đẩy xi lanh, truyền động cho chày đột đâm xuyên qua hoặc ép biến dạng vật liệu đặt trên cối. Đây là giải pháp nâng cấp hoàn hảo để thay thế các loại đột tay thủ công hoặc đột cơ loại nhỏ, mang lại năng suất cao, thân thiện với môi trường làm việc và yêu cầu chi phí đầu tư ban đầu (CapEx) cực kỳ thấp.
1.2. Nguyên lý hoạt động của máy đột dập hơi
Quá trình vận hành của máy là sự chuyển hóa trực tiếp và chớp nhoáng từ năng lượng khí nén thành cơ năng:
- Khí nén có áp suất (thường dao động từ 5 – 8 bar) được cấp từ hệ thống máy nén khí trung tâm, đi qua bộ lọc và van điều áp (FRL) để đảm bảo dòng khí sạch, khô và có áp lực ổn định.
- Khi người vận hành phát lệnh (thông qua bàn đạp chân hoặc nút bấm hai tay), hệ thống van điện từ (Solenoid valve) lập tức mở ra, giải phóng luồng khí nén ồ ạt vào buồng trên của xi lanh.
- Áp lực khí đẩy piston di chuyển tịnh tiến xuống dưới với gia tốc cực lớn. Động năng này truyền trực tiếp lên trục búa (mang chày đột), giáng mạnh xuống tấm phôi kim loại, thực hiện nhát cắt đứt hoặc tạo hình chỉ trong phần nghìn giây.
- Ngay khi hoàn thành hành trình dập, van điện từ đảo chiều xả khí, hệ thống lò xo cơ học hoặc áp lực khí ở buồng đối diện sẽ lập tức kéo piston rút về vị trí ban đầu (điểm chết trên), sẵn sàng cho chu kỳ tiếp theo.
1.3. Máy đột dập hơi dùng để làm gì?
Do đặc thù tạo ra lực ép không quá lớn (thường dưới 20 – 30 tấn) nhưng lại có tốc độ phản hồi cực nhanh, thiết bị này là “chuyên gia” trong việc gia công các vật liệu mỏng, dẻo và các chi tiết phụ trợ:
- Đột cắt lỗ: Đục lỗ tròn, oval, chữ nhật trên các cấu kiện nhôm định hình, tôn mỏng, vỉ bo mạch điện tử, hoặc khoét lỗ khóa cửa nhôm kính.
- Dập định hình nhẹ: Dập vuốt nông, dập gờ tăng cứng, ép lún viền hoặc dập nổi logo trên các bề mặt vỏ hộp kim loại mỏng.
- Ép và lắp ráp: Đây là ứng dụng cực kỳ phổ biến. Máy được dùng để tán đinh ri-vê (Riveting), ép chốt định vị, đóng vòng bi, hoặc kẹp chặt các đầu cốt dây điện trong ngành tự động hóa.
- Gia công vật liệu phi kim: Đột lỗ, cắt viền mép trên các chất liệu nhựa công nghiệp, da, vải bạt PVC, hoặc giấy carton cứng.
1.4. Máy đột dập hơi khác gì máy đột dập cơ và thủy lực?
Việc phân biệt rõ đặc tính của máy đột dập hơi so với các công nghệ khác giúp chủ xưởng đặt máy vào đúng công đoạn phát huy hiệu quả cao nhất:
- So với máy đột dập cơ (Dùng bánh đà): Máy đột hơi vượt trội hoàn toàn về mức độ an toàn và tiếng ồn. Máy cơ sử dụng năng lượng quán tính từ bánh đà, khi búa đã giáng xuống thì không thể phanh lại, tiếng kêu rất chát chúa và nguy cơ tai nạn (dập kẹp tay) cực kỳ cao. Trong khi đó, búa của máy hơi hoạt động êm ái hơn và có thể dừng lại hoặc rút lên ngay lập tức nếu người thợ ngắt khí (buông tay khỏi nút bấm). Tuy nhiên, về lực đập phá bạo lực trên thép dày, máy hơi không thể sánh bằng máy cơ.
- So với máy đột dập thủy lực (Dùng bơm dầu): Máy hơi chiến thắng tuyệt đối về tốc độ và sự sạch sẽ. Xi lanh khí nén phản hồi ngay lập tức, cho phép máy thực hiện các chu kỳ đập liên hoàn chớp nhoáng, đồng thời không bao giờ gặp sự cố rò rỉ dầu nhớt dơ bẩn ra sàn nhà xưởng. Đổi lại, do đặc tính của chất khí là có thể nén được, máy hơi bị giới hạn về lực ép trần. Nếu bạn cần lực ép khổng lồ (hàng trăm tấn) để dập vuốt các mảng thép dày dặn, máy thủy lực mới là lựa chọn bắt buộc.
2. Cấu tạo máy đột dập hơi
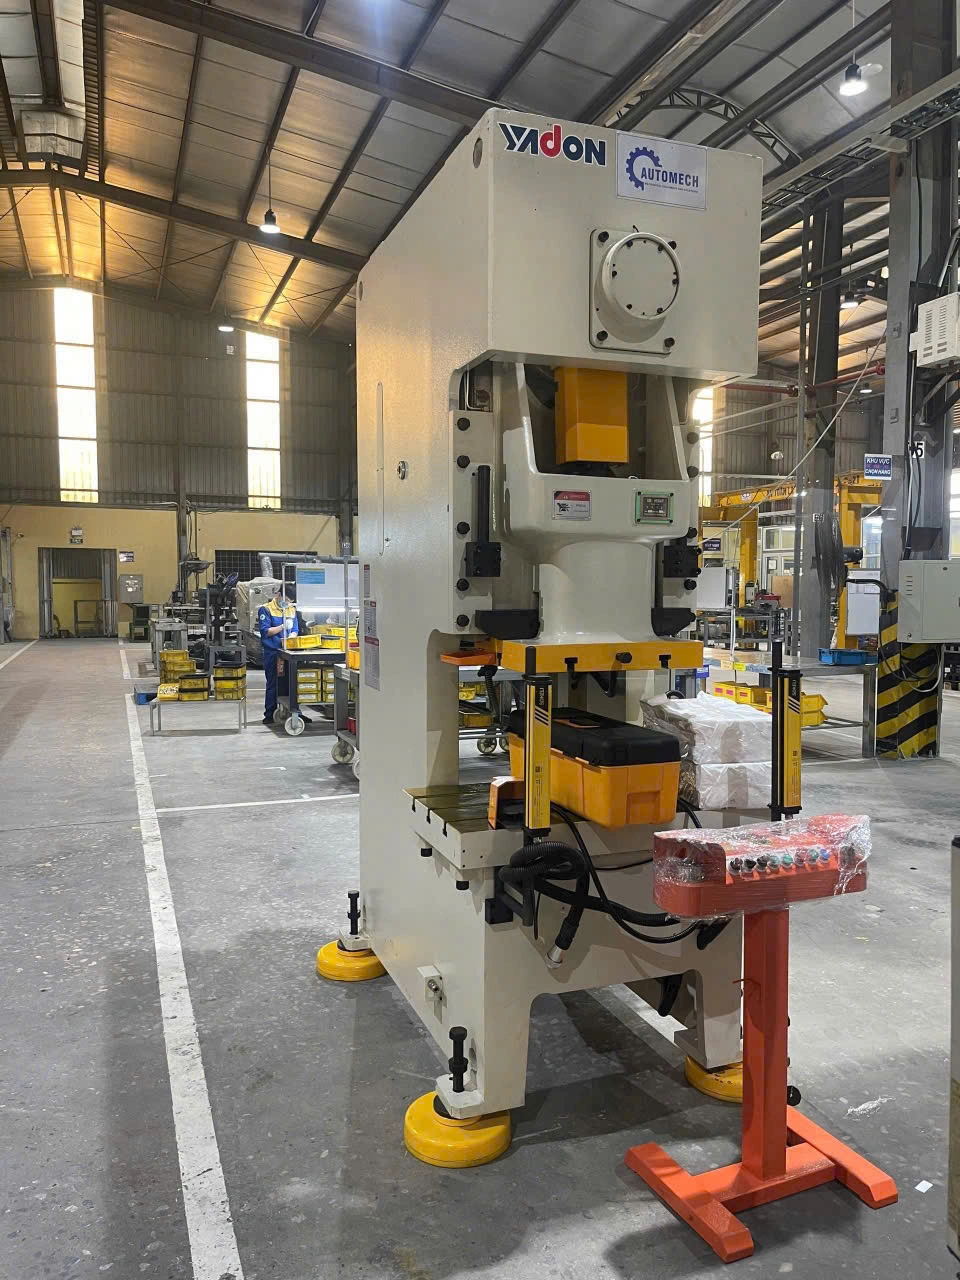
Máy đột dập hơi gia công kim loại tấm với độ chính xác cao
Một hệ thống máy đột dập khí nén được thiết kế theo tiêu chí “đơn giản hóa cơ khí, tối ưu hóa tốc độ”. Dưới đây là giải phẫu chi tiết 5 cụm bộ phận cốt lõi cấu thành nên cỗ máy này:
2.1. Khung máy và thân máy
Đây là “bộ xương sống” chịu toàn bộ phản lực giật lùi mỗi khi búa giáng xuống.
- Vật liệu chế tạo: Khung máy cao cấp thường được đúc nguyên khối từ gang cầu để hấp thụ rung chấn tốt nhất, hoặc hàn ghép từ các tấm thép hợp kim cường độ cao. Sau khi hàn, khung bắt buộc phải trải qua quá trình ủ nhiệt để khử hoàn toàn ứng suất dư, chống hiện tượng nứt gãy kim loại theo thời gian.
- Kiến trúc tối ưu: Hầu hết máy đột hơi sử dụng thiết kế khung chữ C (C-frame). Thiết kế mở ở 3 mặt này mang lại không gian thao tác vô cùng rộng rãi, cho phép người thợ dễ dàng luồn các tấm phôi dài, các chi tiết dạng thanh nhôm định hình quá khổ vào khu vực gia công. Đồng thời, kết cấu gân tăng cứng bên trong khung chữ C được tính toán kỹ lưỡng để triệt tiêu hiện tượng “há miệng” (biến dạng đàn hồi) khi máy ép ở tải trọng tối đa.
2.2. Hệ thống khí nén
Đóng vai trò là “hệ tuần hoàn” cung cấp nguồn năng lượng sống còn cho thiết bị. Một hệ thống khí nén bao gồm:
- Cụm FRL (Filter – Regulator – Lubricator): Khí nén từ bình chứa luôn lẫn hơi nước và bụi bẩn. Bộ phận Lọc (Filter) sẽ tách nước và cặn; bộ Điều áp (Regulator) giúp duy trì áp suất đầu ra luôn ổn định (thường cài đặt ở mức 5-8 kg/cm²); và bộ Bôi trơn (Lubricator) sẽ phun một lớp sương dầu mỏng hòa vào dòng khí để bôi trơn trơn tru các van và xi lanh.
- Van điện từ (Solenoid Valve): Đóng vai trò là “công tắc” đóng mở dòng khí. Các dòng máy hiện đại sử dụng van điện từ tần số cao, thời gian đóng ngắt tính bằng mili-giây (ms), giúp xi lanh phản hồi ngay tức khắc khi có lệnh dập.
2.3. Xi lanh khí nén
Xi lanh chính là “trái tim” động lực học, nơi trực tiếp chuyển hóa áp suất khí thành lực đẩy cơ học (Tonnage).
- Cấu tạo chịu tải: Vỏ xi lanh thường làm từ hợp kim nhôm đúc hoặc thép ống mạ chrome siêu bóng bên trong, giảm thiểu tối đa ma sát. Ty xi lanh (trục đẩy) được tráng phủ cứng chống mài mòn, kết hợp cùng hệ thống gioăng phớt (Seals) đặc chủng chịu được tần suất dập liên tục mà không bị xì khí.
- Đa dạng công nghệ: Tùy theo nhu cầu lực ép, xưởng có thể chọn loại xi lanh tác động kép (dùng khí nén để đẩy búa xuống và kéo búa lên) cho tốc độ cực nhanh, hoặc xi lanh cường áp (Hydro-pneumatic cylinder) – một công nghệ lai đột phá sử dụng khí nén để kích hoạt buồng dầu thủy lực nhỏ gọn bên trong, giúp nhân bồi lực đập lên gấp nhiều lần (đạt từ 5 đến 20 Tấn) nhưng vẫn giữ được tốc độ của máy hơi.
2.4. Bàn máy và khuôn dập
Khu vực trực tiếp kiến tạo nên hình dáng sản phẩm.
- Bàn máy (Worktable): Được phay phẳng đạt độ bóng bề mặt cao, bên trên có phay sẵn các rãnh chữ T (T-slots) hoặc các lỗ ren chuẩn. Điều này giúp kỹ thuật viên dễ dàng gá kẹp, căn chỉnh tâm của bệ cối dập một cách vững chắc, không bị xê dịch khi chịu lực giáng.
- Cụm khuôn (Tooling): Chày (Punch) được kẹp chặt vào cuống trục xi lanh phía trên, trong khi Cối (Die) được định vị trên bàn máy phía dưới. Độ chính xác của sản phẩm phụ thuộc hoàn toàn vào sự đồng tâm tuyệt đối giữa chày và cối trong quá trình dẫn hướng.
2.5. Bộ điều khiển và hệ thống an toàn
Vì hành trình búa giáng xuống rất nhanh, hệ thống an toàn là ưu tiên sống còn để bảo vệ người thợ:
- Cơ chế vận hành: Máy thường được điều khiển qua cụm PLC nhỏ hoặc bo mạch Relay. Người thợ có thể kích hoạt máy bằng bàn đạp chân (Foot pedal) (có hộp nắp đậy bằng thép để chống vô tình đạp nhầm).
- Nút bấm chống kẹp tay (Anti-tie down Two-hand control): Đây là tiêu chuẩn an toàn bắt buộc tại nhiều nhà máy. Người thợ phải sử dụng đồng thời 2 tay để nhấn 2 nút kích hoạt cùng lúc (cách nhau một khoảng an toàn). Điều này triệt tiêu hoàn toàn khả năng người thợ 1 tay nhấn nút, 1 tay vẫn còn thò vào khu vực chày cối gây tai nạn dập ngón.
- Rào quang học (Light Curtain): Ở các cấu hình cao cấp, máy được trang bị lưới tia hồng ngoại bảo vệ. Nếu có bất kỳ vật thể nào (như bàn tay người) che khuất tia sáng khi máy đang hoạt động, van xả nhanh sẽ lập tức kích hoạt, kéo trục búa giật ngược lên ngay giữa chừng để ngăn chặn thảm họa.
3. Nguyên lý hoạt động của máy đột dập hơi
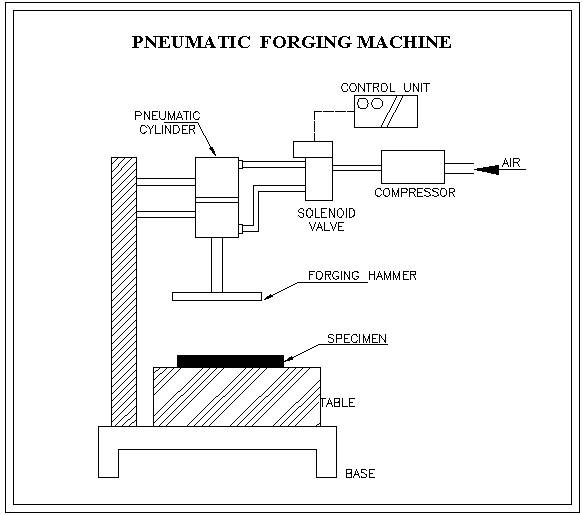
Nguyên lí hoạt động máy đột dập hơi
Chu trình vận hành của máy đột dập hơi là một quá trình biến đổi năng lượng chớp nhoáng: từ áp năng của chất khí chuyển hóa thành động năng và cơ năng cắt gọt. Dưới đây là phân tích chi tiết từng giai đoạn trong một chu kỳ dập:
3.1. Cấp khí và tạo áp suất
Năng lượng đầu vào của toàn bộ hệ thống bắt nguồn từ mạng lưới máy nén khí trung tâm của nhà xưởng.
- Khí nén mang áp suất cao (thường được thiết lập dao động trong dải từ 5 – 8 bar) được dẫn truyền qua các đường ống chịu áp.
- Trước khi đi vào buồng van điều khiển, dòng khí bắt buộc phải đi qua cụm xử lý FRL (Lọc – Điều áp – Bôi trơn). Quá trình này giúp loại bỏ hoàn toàn hơi nước và hạt bụi lơ lửng, đồng thời tinh chỉnh áp suất duy trì ở một mức cố định tuyệt đối.
- Sự ổn định của áp suất đầu vào là yếu tố tiên quyết. Bất kỳ sự sụt giảm áp suất nào từ máy nén khí cũng sẽ dẫn đến việc lực dập đầu ra bị suy hao, gây ra hiện tượng cắt phôi không đứt, dập không hết hành trình hoặc sinh ra bavia ở mép cắt.
3.2. Truyền lực từ xi lanh đến chày đột
Giai đoạn này quyết định tốc độ phản hồi của cỗ máy:
- Chu trình bắt đầu khi người vận hành phát lệnh thông qua công tắc đạp chân hoặc hệ thống nút bấm hai tay. Tín hiệu điện lập tức kích hoạt van điện từ (Solenoid valve) chuyển trạng thái phân luồng chỉ trong vài mili-giây (ms).
- Van mở rộng cửa xả, cho phép luồng khí nén có áp lực lớn ồ ạt tràn vào buồng trên của xi lanh.
- Sự giãn nở và dồn ép tức thì của khí nén sinh ra một lực nén cực mạnh, đẩy cụm piston (được nối trực tiếp với trục búa mang chày đột) di chuyển tịnh tiến thẳng đứng xuống khu vực bàn máy với gia tốc lớn và tốc độ xé gió.
3.3. Quá trình đột và tạo hình vật liệu
Đây là giai đoạn giải phóng toàn bộ động năng đã tích lũy để thực hiện nhiệm vụ gia công cốt lõi:
- Khi trục búa lao xuống, đầu chày đột (Punch) sẽ va chạm và giáng một lực nén cục bộ cực mạnh lên bề mặt tấm kim loại (hoặc vật liệu phi kim) đang được gá định vị trên cối dập (Die).
- Đối với nguyên công cắt gọt, lực ép dứt khoát này vượt qua giới hạn bền cắt (Shear strength) của vật liệu, ép đứt gãy cấu trúc màng kim loại để tạo thành lỗ thủng theo đúng biên dạng của khuôn.
- Đối với các nguyên công dập định hình hoặc tán ri-vê, lực ép được tính toán vừa đủ để tạo ra biến dạng dẻo (Cold forming). Búa sẽ ép uốn gập mép vật liệu, dập lún logo hoặc nong loe đầu đinh tán một cách êm ái mà không làm phá vỡ hay xé rách cấu trúc tổng thể của phôi.
3.4. Chu trình hồi vị và chuẩn bị cho lần dập tiếp theo
Để máy có thể hoạt động với tần suất hàng chục nhát mỗi phút, quá trình rút búa phải diễn ra cực kỳ dứt khoát:
- Ngay khi chày đột chạm đến điểm chết dưới (Bottom Dead Center) và hoàn tất nhát cắt, người thợ nhả nút bấm (hoặc cảm biến hành trình chạm ngưỡng), tín hiệu điện lập tức ngắt.
- Van điện từ đảo chiều, đóng đường cấp khí ở buồng trên và mở van xả nhanh (Quick exhaust valve) để tống luồng khí nén dư thừa ra ngoài môi trường (tạo ra tiếng “xì” đặc trưng của máy hơi).
- Đồng thời, khí nén được cấp ngược vào buồng dưới của xi lanh (đối với hệ thống xi lanh tác động kép) hoặc thông qua lực đẩy đàn hồi của hệ thống lò xo cơ học (đối với xi lanh tác động đơn). Lực này giật cụm piston và chày đột rút nhanh về vị trí lơ lửng ban đầu (điểm chết trên).
- Toàn bộ chu trình từ lúc giáng búa đến lúc hồi vị diễn ra chỉ trong vòng chưa tới 1 giây, đưa cỗ máy vào trạng thái hoàn toàn sẵn sàng để đón tấm phôi tiếp theo.
4. Các loại máy đột dập hơi phổ biến
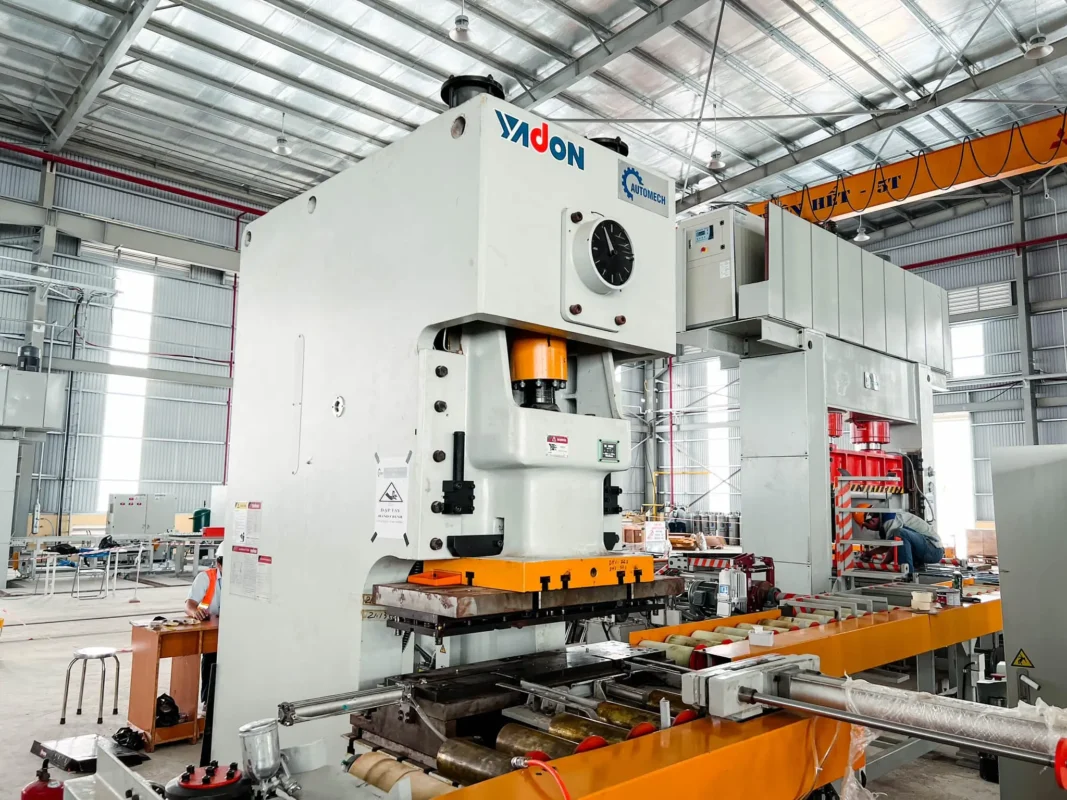
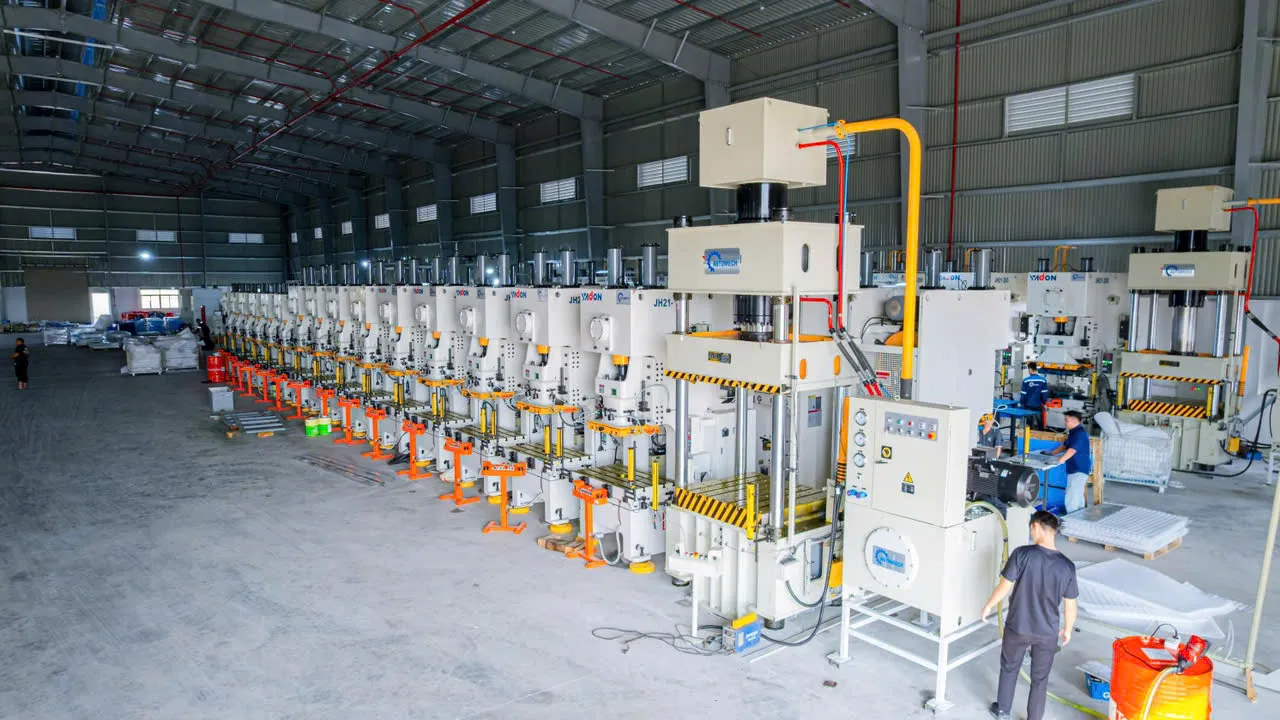
Máy đột dập tự động trong dây chuyền sản xuất cơ khí công nghiệp
4.1. Máy đột dập hơi dạng C (C-frame)
Đây là dòng máy phổ biến nhất và được coi là tiêu chuẩn trong phần lớn các xưởng gia công vừa và nhỏ nhờ tính linh hoạt tuyệt vời về mặt không gian.
- Thiết kế hở 3 mặt: Khung máy được đúc hoặc hàn nguyên khối theo hình chữ C, tạo ra khoảng không gian mở ở phía trước và hai bên hông. Thiết kế này cung cấp chiều sâu họng (Throat depth) rộng rãi, cho phép người thợ dễ dàng luồn các tấm phôi có kích thước quá khổ, hoặc các thanh nhôm định hình dài miên man vào khu vực đột mà không bị vướng víu.
- Tính ứng dụng: Vô cùng lý tưởng cho các công đoạn cấp phôi thủ công, các mã hàng thay đổi liên tục (High-mix). Tuy nhiên, nhược điểm vật lý của thiết kế chữ C là hiện tượng “há miệng” (Deflection) nhẹ khi dập ở tải trọng tối đa, do đó nó phù hợp nhất với các dung sai gia công phổ thông.
4.2. Máy đột dập hơi dạng H (H-frame / Khung kín)
Để khắc phục điểm yếu về độ biến dạng của khung chữ C, máy dạng H (hay còn gọi là máy khung kín, máy 4 trụ) ra đời nhằm phục vụ các bài toán gia công đòi hỏi độ chính xác ngặt nghèo.
- Cấu trúc đối xứng: Khung máy được hàn thành một khối hộp chữ H khép kín, hoặc sử dụng 4 trụ dẫn hướng siêu cứng. Khi xi lanh giáng búa xuống, phản lực dội ngược lại sẽ được phân tán đều lên toàn bộ khung máy thay vì tập trung vào một cổ trụ.
- Bảo vệ tuổi thọ khuôn: Nhờ triệt tiêu hoàn toàn độ cong vênh (Yaw) và biến dạng đàn hồi trong tích tắc dập, bệ chày và cối luôn giữ được sự đồng tâm tuyệt đối. Dòng máy này là lựa chọn bắt buộc khi xưởng cần gia công các chi tiết linh kiện điện tử vi mô, hoặc sử dụng các bộ khuôn dập liên hoàn (Progressive die) đắt tiền.
4.3. Máy đột dập hơi một điểm
Được thiết kế tối giản để tối ưu hóa chi phí đầu tư cho các nguyên công đơn lẻ.
- Đặc điểm truyền lực: Toàn bộ lực nén từ xi lanh khí nén chỉ truyền xuống và tác động tại một điểm duy nhất ở chính tâm của bệ trượt (Slide) và bàn máy.
- Phạm vi sử dụng: Dòng máy này cực kỳ hiệu quả khi kết hợp với các bộ khuôn dập đơn (Single-stage die) có kích thước nhỏ, đòi hỏi lực tập trung cao vào một vị trí tâm. Nó thống trị trong các ứng dụng đột một lỗ, khoét rãnh đơn, đóng chốt định vị, hoặc tán đinh ri-vê mặt bích.
4.4. Máy đột dập hơi kết hợp đột và dập
Sự đột phá về công nghệ khí nén đã biến dòng máy này thành một thiết bị gia công đa năng, không chỉ biết “cắt đứt” bạo lực mà còn biết “vuốt ve” vật liệu.
- Xi lanh thông minh (Hydro-pneumatic hoặc van đa cấp): Thay vì chỉ lao xuống với một tốc độ duy nhất, máy được trang bị hệ thống xi lanh khí nén lai thủy lực hoặc các van tiết lưu (Flow control valves) đặc biệt. Nó cho phép hành trình búa lao đi rất nhanh ở giai đoạn không tải, nhưng khi đầu chày chuẩn bị chạm vào phôi, tốc độ sẽ đột ngột phanh lại và chuyển sang trạng thái ép chậm, êm ái.
- Tính ưu việt: Quá trình “ép mềm” (Soft press) này giúp vật liệu kim loại có thời gian giãn nở dẻo, cực kỳ hoàn hảo để thực hiện các nguyên công dập vuốt nông (Shallow drawing), dập lún, dập chớp hoặc uốn gập mép (Bending) mà không làm nứt gãy, xé rách cấu trúc màng phôi.
4.5. Phân loại theo lực dập và kích thước bàn máy
Tùy thuộc vào quy mô sản phẩm, thị trường cung cấp các dải Tonnage đa dạng để nhà máy không bị lãng phí năng lượng dư thừa:
- Dòng Micro/Mini để bàn (Lực dập từ 100kg – 500kg): Thiết kế nhỏ gọn như một chiếc máy pha cà phê, đặt trực tiếp lên bàn thao tác (Bench-top). Hành trình siêu ngắn, nhịp dập cực nhanh, chuyên dùng để cắt đứt bản mạch PCB, tán đinh linh kiện điện tử, ép cốt dây điện hoặc dập các chi tiết nữ trang mỏng manh.
- Dòng cỡ trung và lớn (Lực dập từ 1 Tấn – 10 Tấn): Thiết kế đặt sàn (Floor-standing), sở hữu thân máy gang đồ sộ, xi lanh đường kính lớn và kích thước bàn máy rộng (đủ để lắp các đế khuôn lớn). Đây là “ngựa thồ” trong các xưởng sản xuất tủ điện, gia công nhôm kính, đục lỗ mâm xe hoặc sản xuất phụ kiện khóa cửa, đáp ứng việc khoét lỗ lớn trên các tấm phôi thép mỏng (dưới 2-3mm).
5. Ưu điểm và hạn chế của máy đột dập hơi
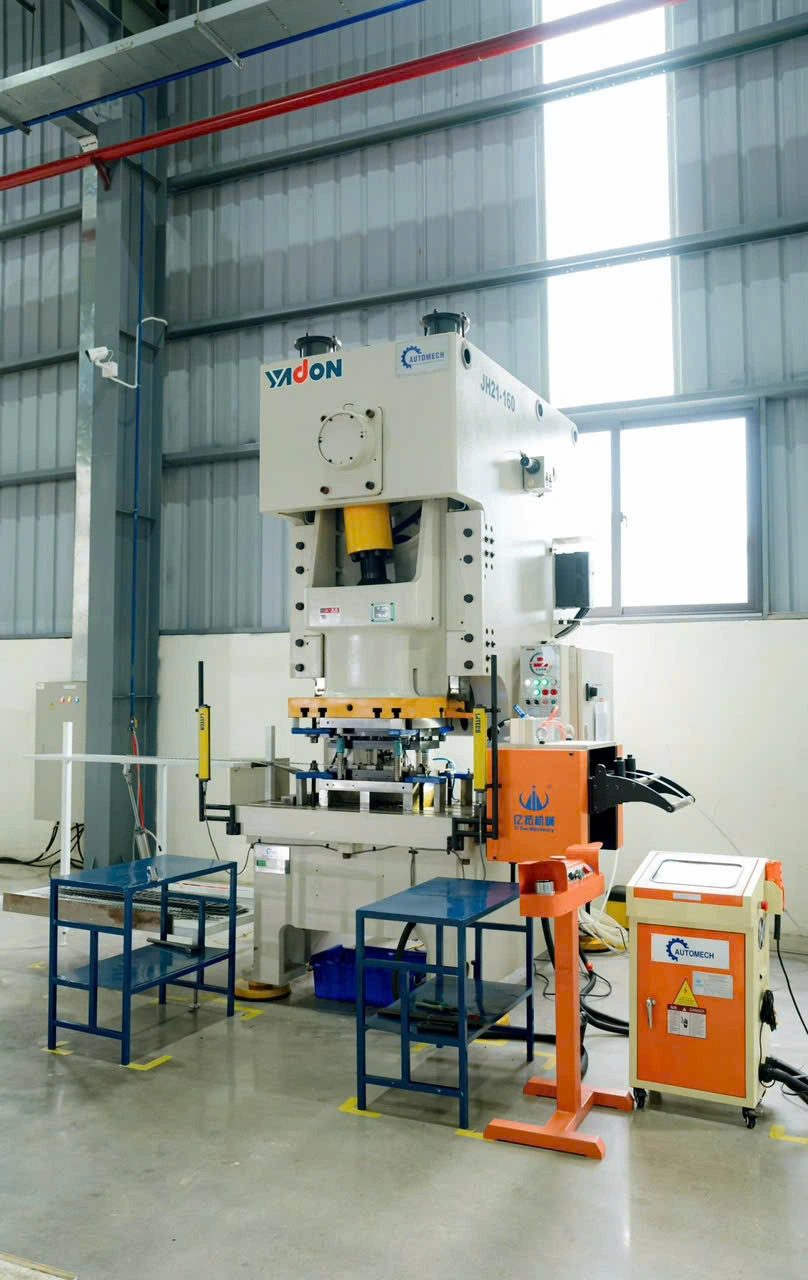
Máy đột dập tự động tốc độ cao nâng cao năng suất gia công
Trang bị máy đột dập hơi là giải pháp được nhiều xưởng sản xuất lựa chọn để tối ưu hóa năng suất cho các chi tiết kim loại tấm mỏng. Tuy nhiên, cũng như bất kỳ công nghệ gia công cơ khí nào, cỗ máy này sở hữu những thế mạnh vượt trội cùng những giới hạn vật lý nhất định mà nhà đầu tư cần nắm rõ để phân bổ ứng dụng chính xác.
5.1. Ưu điểm của máy đột dập hơi
5.1.1. Tốc độ làm việc nhanh
Khí nén là môi chất truyền dẫn năng lượng có độ linh động cực kỳ cao.
- Phản hồi tức thì: Khác với máy dập thủy lực phải mất thời gian chờ dâng áp dòng dầu, hay máy dập cơ cần thời gian tích năng lượng từ bánh đà, van điện từ khí nén mở xả chỉ trong vài mili-giây (ms).
- Chu kỳ dập ấn tượng: Nhờ tích hợp van xả nhanh (Quick exhaust valve), hành trình tịnh tiến và hồi vị của xi lanh diễn ra với tốc độ xé gió. Tần số đập của máy có thể đạt từ 40 đến hơn 100 nhát/phút (đối với hành trình ngắn), giúp triệt tiêu hoàn toàn thời gian chết (Cycle time) và đẩy năng suất lao động lên mức tối đa.
5.1.2. Dễ điều khiển và vận hành
Được tối giản hóa về mặt cơ học, cỗ máy mang lại sự thân thiện tuyệt đối cho kỹ thuật viên và thợ đứng máy.
- Loại bỏ cơ cấu cồng kềnh: Máy không sử dụng hệ thống bánh răng truyền động, trục khuỷu, bánh đà hay các cụm bơm dầu phức tạp.
- Thao tác đơn giản: Giao diện điều khiển trực quan với cụm điều áp FRL và bàn đạp chân hoặc nút bấm. Việc thiết lập máy chỉ đơn giản là tinh chỉnh áp suất khí nén và cài đặt hành trình xi lanh. Ngay cả những lao động phổ thông cũng có thể vận hành thuần thục chỉ sau vài giờ hướng dẫn, giúp nhà xưởng giảm bớt áp lực phụ thuộc vào thợ cơ khí tay nghề cao.
5.1.3. Chi phí đầu tư và vận hành hợp lý
Đây là yếu tố then chốt giúp máy đột dập hơi chiếm trọn niềm tin của các doanh nghiệp vừa và nhỏ (SME):
- CapEx cực thấp: Mức giá đầu tư ban đầu cho một cỗ máy đột dập khí nén chỉ bằng một phần nhỏ (thường từ 1/3 đến 1/5) so với một cỗ máy dập thủy lực hay máy dập cơ cùng tải trọng.
- OpEx tối ưu: Máy chỉ tiêu thụ điện năng gián tiếp thông qua hệ thống máy nén khí trung tâm (chỉ tốn điện khi xưởng chạy nén khí). Đồng thời, máy không tốn chi phí mua hàng trăm lít dầu thủy lực đắt đỏ, không rò rỉ môi chất ra sàn nhà xưởng, triệt tiêu tối đa chi phí bảo trì, bảo dưỡng định kỳ.
5.1.4. Phù hợp với nhiều công đoạn dập
Nhờ khả năng tùy biến đa dạng của cụm khuôn (Tooling) và việc dễ dàng điều chỉnh áp lực khí nén:
- Cỗ máy đóng vai trò như một “trạm gia công đa năng”, linh hoạt đảm nhận từ nguyên công đột khoét lỗ, cắt rãnh, uốn gập mép biên dạng nhỏ, dập logo nổi, cho đến các công đoạn lắp ráp như tán đinh ri-vê, đóng chốt định vị, kẹp chặt đầu cốt dây điện.
5.2. Hạn chế cần lưu ý
5.2.1. Giới hạn về lực dập
Đây là rào cản vật lý lớn nhất của công nghệ đột dập bằng khí nén.
- Đặc tính môi chất: Không khí là chất khí có thể bị nén (compressible fluid), mật độ năng lượng tích lũy thấp hơn rất nhiều so với chất lỏng thủy lực.
- Giới hạn Tonnage: Để tạo ra một lực ép lớn (trên 20 Tấn), đường kính xi lanh khí nén bắt buộc phải thiết kế cực kỳ khổng lồ, khiến cỗ máy trở nên cồng kềnh và tiêu tốn một lượng lưu lượng khí nén xả ra môi trường rất lớn. Do đó, máy đột dập hơi hầu như không thể ứng dụng để đột phá bạo lực trên các tấm thép carbon dày hay Inox cứng.
5.2.2. Yêu cầu hệ thống khí nén ổn định
Lực giáng búa của xi lanh tỉ lệ thuận trực tiếp với áp suất dòng khí nén đầu vào (F=PA).
- Rủi ro sụt áp: Bất kỳ sự cố tụt áp nào từ mạng lưới khí nén trung tâm (do máy nén khí quá tải hoặc nhiều thiết bị cùng trích xuất khí một lúc) khiến áp suất rớt xuống dưới 5 bar đều làm lực đột đầu ra bị suy hao nghiêm trọng.
- Hậu quả gia công: Lực đập yếu làm chày không thể đâm xuyên hoàn toàn qua màng phôi, gây ra hiện tượng xé rách phôi, mép cắt sinh ra rất nhiều bavia (Burr) xù xì, thậm chí gây kẹt chặt chày đột bên trong cối dập.
5.2.3. Khả năng gia công phụ thuộc vật liệu và khuôn
- Vật liệu giới hạn: Máy hơi chỉ thực sự “bá chủ” trên các dòng phôi có độ bền cắt thấp như: nhôm định hình, đồng thau, tôn thép mỏng (dưới 2mm), nhựa công nghiệp, da hoặc giấy bạt.
- Yêu cầu độ chuẩn xác của khuôn: Do piston khí nén lao xuống với gia tốc rất lớn, nếu cụm khuôn (chày – cối) không có áo dẫn hướng (Die set) chuẩn xác hoặc khoảng hở dao (Clearance) bị lệch, lực va đập tốc độ cao sẽ nhanh chóng làm mẻ chày, mòn cối, gây giảm tuổi thọ bộ khuôn nghiêm trọng.
6. Ứng dụng của máy đột dập hơi trong sản xuất
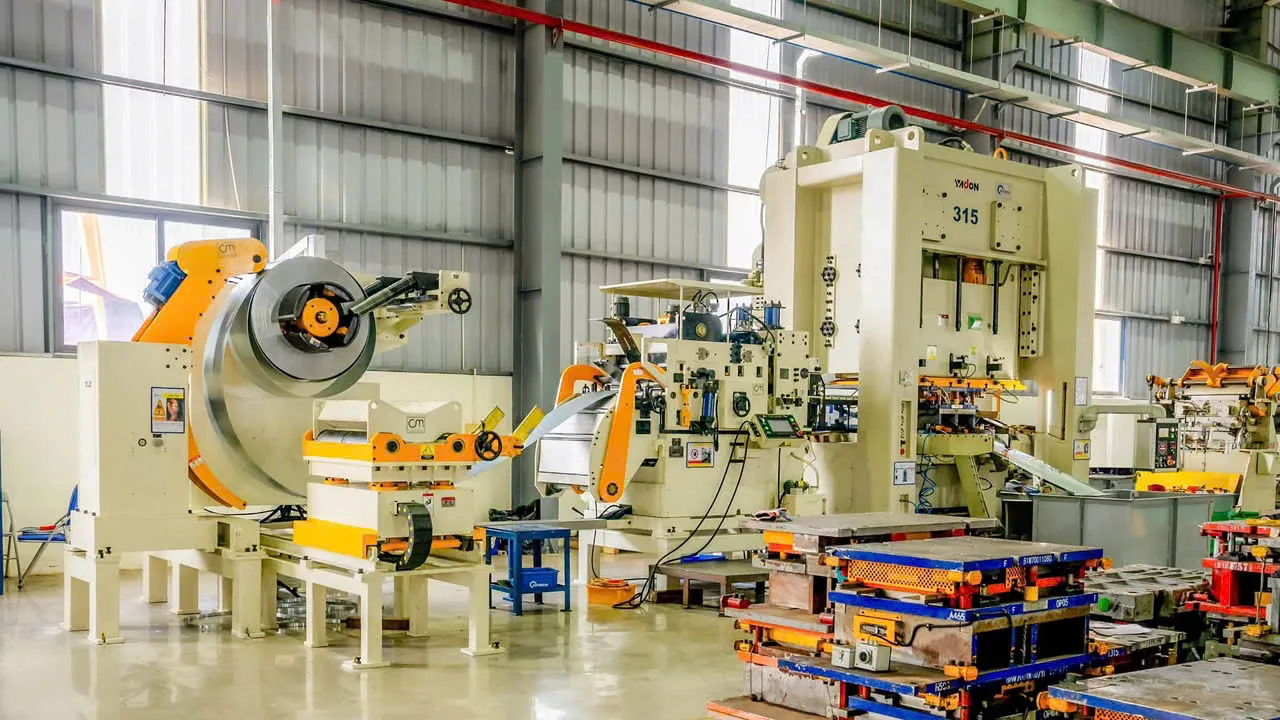
Máy đột dập tự động tích hợp hệ thống cấp phôi và điều khiển thông minh
Nhờ tốc độ hành trình nhanh, khả năng vận hành êm ái, chi phí đầu tư thấp và thiết kế gọn nhẹ, máy đột dập hơi (khí nén) đóng vai trò là “ngựa chiến” không thể thiếu ở hàng ngàn phân xưởng gia công. Cỗ máy này giải quyết triệt để các công đoạn phụ trợ, đột cắt phôi mỏng và lắp ráp chính xác trong nhiều ngành công nghiệp trọng điểm:
6.1. Đột lỗ trên tấm kim loại
Đây là ứng dụng phổ biến và trực tiếp nhất của máy đột dập hơi trong đời sống sản xuất hàng ngày:
- Gia công nhôm kính & nhôm định hình: Máy chuyên dùng để đột lỗ khóa, khoét rãnh thoát nước, lỗ lắp bản lề trên các thanh nhôm hệ (Xingfa, Việt Pháp, Anode) với tốc độ nhanh gấp 5-10 lần so với việc dùng khoan tay, đảm bảo mép lỗ phẳng mịn, không làm móp méo hay trầy xước lớp sơn tĩnh điện.
- Xử lý phôi tấm & lưới: Đục các hệ lỗ tròn, lỗ vuông, lỗ oval (chữ nhật bo góc) trên phôi tôn mỏng, lưới kim loại lọc bụi, màng lưới Inox mỏng, đáp ứng nhu cầu thông gió hoặc thoát nước.
6.2. Dập định hình chi tiết
Không chỉ dừng lại ở việc đâm xuyên qua vật liệu, máy hơi thực hiện xuất sắc các bài toán biến dạng dẻo nhẹ bề mặt:
- Tạo gờ & dập lún: Dập chớp tản nhiệt kích thước nhỏ, dập gờ tăng cứng (Stiffening ribs) trên các chi tiết bản lề, dập lún lỗ bắt vít âm mặt (Countersink) để khi bắt bu-lông, đầu vít nằm phẳng hoàn toàn với bề mặt tôn.
- Dập thương hiệu & uốn góc: Dập nổi logo, ký hiệu thông số kỹ thuật lên bề mặt tem nhôm, vỏ thiết bị, hoặc thực hiện các nguyên công uốn gập góc V, góc U ngắn trên phôi tôn mỏng.
6.3. Gia công linh kiện cơ khí
Trong ngành chế tạo phụ kiện kim khí, máy đột hơi là công cụ tạo ra hàng vạn chi tiết tiêu chuẩn mỗi ngày:
- Cắt phôi & đột lỗ bản mã nhỏ: Gia công các loại ke góc tủ, gá kẹp sắt mỏng, bản mã nhỏ dùng trong xây dựng và lắp ráp đồ gỗ nội thất.
- Tán đinh & ép chốt (Riveting & Pressing): Sử dụng lực nén êm ái của xi lanh khí nén để tán đinh ri-vê (rivet), đóng chốt định vị (Dowel pin), ép bạc lót kim loại vào lỗ phôi một cách đồng đều, không làm biến dạng cấu trúc xung quanh như khi dùng búa cơ học.
6.4. Sản xuất tủ điện và thiết bị công nghiệp
Đối với ngành vỏ tủ điện, máy đột hơi chia lửa đắc lực cho các dòng máy CNC đắt tiền:
- Gia công vỏ hộp điện cỡ nhỏ: Chuyên đục các lỗ nút nhấn tiêu chuẩn (như lỗ Φ22mm, Φ30mm), lỗ khoét gắn đồng hồ đo Volt/Ampe, lỗ lắp quạt tản nhiệt trên các vỏ hộp nút nhấn, tủ PLC cỡ nhỏ, hộp junction box.
- Đột lỗ chờ bẻ (Knock-out holes): Đột các đường rãnh hình tròn dở dang trên vỏ tủ, giúp kỹ sư điện ra công trường dễ dàng dùng tua-vít bẻ mảng tôn ra để đi dây cáp điện qua.
6.5. Ngành điện – điện tử
Nhờ môi trường vận hành hoàn toàn sạch s полож (không dầu nhớt rò rỉ) và tốc độ nháy búa nhanh:
- Gia công linh kiện dẫn điện: Đột cắt phôi đồng thau, thanh cái đồng (Busbar) mỏng, cắt các chân tiếp xúc điện từ trong rơ-le, công-tắc-tơ với mép cắt sắc lẹm, không sinh bavia gây nguy cơ phóng điện.
- Ép cốt dây & cắt bo mạch: Ép chặt các đầu cốt (Cable lugs) vào dây cáp điện công nghiệp; cắt đứt viền các tấm bản mạch in (PCB), tấm phíp cách điện Bakelite mà không làm vỡ hay nứt cấu trúc màng mạch.
6.6. Sản xuất phụ tùng và linh kiện ô tô
Tham gia vào chuỗi cung ứng linh kiện phụ trợ (Tier 2, Tier 3) cho ngành ô tô, xe máy:
- Sản xuất chi tiết phụ: Dập các pass sắt kẹp dây điện, gá đỡ ống dẫn nhiên liệu, khay đỡ linh kiện nhựa, bản lề nắp hộc đồ.
- Lắp ráp hoàn thiện nội thất: Tán đinh bấm giữ các miếng nẹp cửa ô tô (Door trim clips), ép gioăng cao su chắn nước (Weatherstrip) vào khung kim loại với lực ép được kiểm soát chuẩn xác, tuyệt đối không làm bẹp nhúm phôi.
6.7. Gia công kim loại tấm
Đóng vai trò là “trạm gia công phụ trợ” đắc lực trong sơ đồ vận hành tổng thể của nhà máy kim loại tấm:
- Giảm tải cho máy lớn: Thay vì phải đưa tấm tôn mỏng vào máy cắt Laser hay máy đột CNC đắt tiền chỉ để khoét 1-2 lỗ đơn giản hay cắt góc (Corner notching), thợ xưởng sẽ chuyển phôi sang máy đột dập hơi để xử lý trong 2 giây.
- Tối ưu dòng chảy sản xuất: Việc phân luồng các nguyên công cắt góc, xỉa răng tôn, xẻ rãnh nhỏ sang máy đột hơi giúp triệt tiêu điểm nghẽn (Bottleneck), giải phóng năng suất cho các cỗ máy chủ lực, giúp nhà xưởng tối ưu hóa toàn diện cả CapEx lẫn OpEx.
7. Thông số kỹ thuật cần quan tâm khi chọn máy đột dập hơi
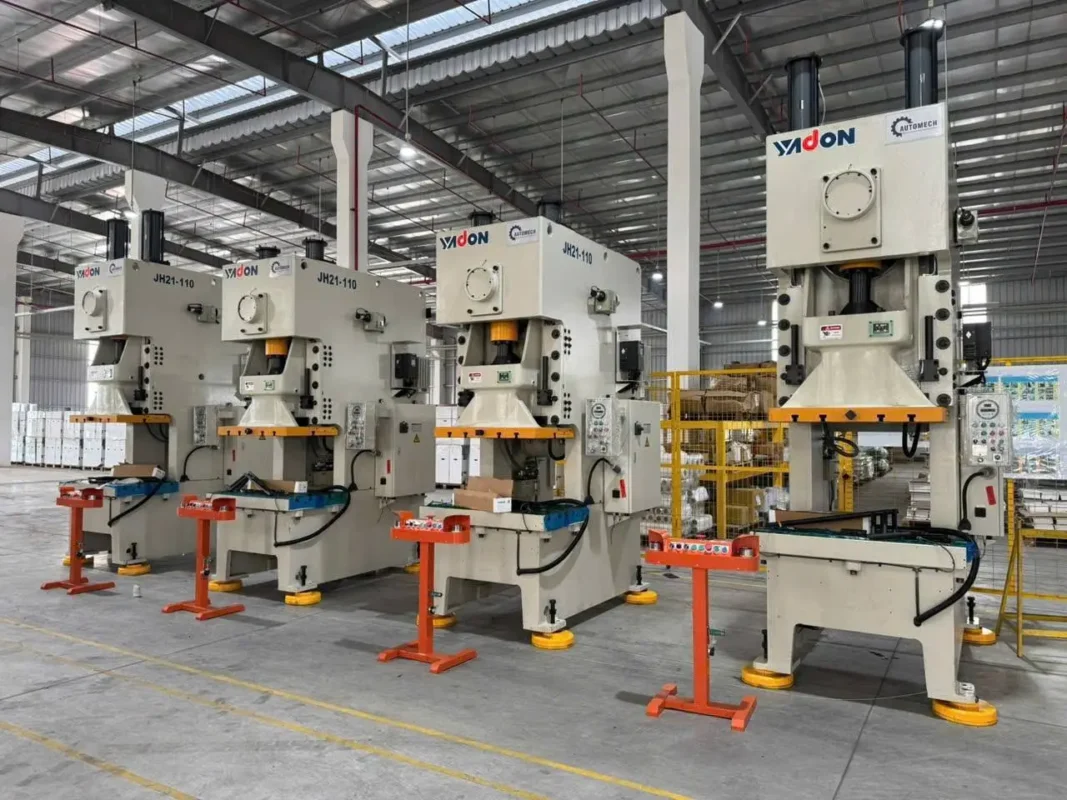
Máy đột dập tự động gia công nhiều loại chi tiết kim loại theo chương trình
Để đảm bảo cỗ máy mua về đáp ứng chuẩn xác bài toán gia công, tránh tình trạng “mua yếu không dập nổi” hoặc “mua thừa công suất gây lãng phí khí nén”, các kỹ sư và quản đốc phân xưởng cần đánh giá ngặt nghèo 7 thông số kỹ thuật cốt lõi sau:
7.1. Lực đột dập
Đây là chỉ số quan trọng nhất, định đoạt khả năng cắt đứt hoặc ép biến dạng vật liệu của cỗ máy.
- Đơn vị đo: Thường tính bằng Kilogram (kg), KiloNewton (kN) hoặc Tấn (Tonnage). Dải lực của máy đột hơi phổ biến từ dòng mini (100kg – 500kg) đến các dòng công nghiệp (1 Tấn – 10 Tấn, hoặc tới 20 Tấn đối với dòng xi lanh cường áp).
- Bài toán tính lực: Lực đột lý thuyết được tính theo công thức: F=P×t×τ
(Trong đó: P là chu vi mép cắt, t là độ dày phôi, τ là độ bền cắt của vật liệu).
- Hệ số an toàn: Người mua bắt buộc phải tính toán lực đột cần thiết cho vật liệu dày nhất/cứng nhất tại xưởng, sau đó cộng thêm 20% – 30% lực dự trữ (Safety margin). Việc này đảm bảo máy luôn vận hành êm ái, xi lanh không bị ép chạy kịch tải 100% gây nhanh chai phớt và giảm tuổi thọ.
7.2. Hành trình đầu dập
Là khoảng cách di chuyển tịnh tiến của trục búa/piston từ vị trí cao nhất (Điểm chết trên – TDC) xuống vị trí thấp nhất (Điểm chết dưới – BDC).
- Đánh giá sự đánh đổi (Trade-off): Hành trình dài (ví dụ: 50 – 100mm) giúp người thợ dễ dàng đưa các chi tiết có hình khối phức tạp, dập sâu vào/ra khỏi khuôn. Tuy nhiên, hành trình càng dài thì thể tích buồng xi lanh càng lớn, dẫn đến tiêu tốn nhiều khí nén hơn và làm giảm tốc độ chu kỳ dập.
- Tính năng tinh chỉnh: Hãy ưu tiên chọn các dòng máy có cơ cấu điều chỉnh hành trình (Adjustable stroke) bằng trục ren hoặc cảm biến. Nhờ đó, với các phôi phẳng mỏng, bạn có thể thu ngắn hành trình xuống còn 10 – 20mm để máy bứt tốc đập siêu nhanh.
7.3. Tốc độ đột dập
Đo lường bằng số nhát dập trên mỗi phút (SPM – Strokes Per Minute).
- Phụ thuộc vào yếu tố nào? Tốc độ thực tế bị chi phối bởi lưu lượng khí cấp, tốc độ đóng mở của van điện từ, hành trình xi lanh và đặc biệt là nhịp thao tác gá phôi của công nhân.
- Cân đối năng suất: Ở chế độ thao tác gá phôi thủ công bằng tay, tốc độ làm việc an toàn của công nhân thường duy trì từ 20 – 40 nhát/phút. Nếu máy được tích hợp vào dây chuyền tự động hóa có bộ cấp phôi cuộn (Feeder), tốc độ dập có thể đẩy lên mức 80 – 150 nhát/phút.
7.4. Kích thước bàn máy
Xác định không gian gá đặt cụm khuôn (Die set) và khả năng thao tác của người vận hành.
- Tính toán không gian: Kích thước bàn máy (Dài x Rộng) phải lớn hơn đáng kể so với kích thước tấm đế cối dập. Bàn máy cần có sẵn các rãnh chữ T (T-slots) chuẩn công nghiệp để siết mỏ kẹp cố định khuôn một cách nhanh chóng và an toàn.
- Không gian thao tác: Bàn máy đủ rộng giúp kỹ sư có khoảng trống để lắp đặt thêm các cữ chặn định vị phôi (Locating pins/Stoppers), hỗ trợ công nhân đẩy phôi vào đúng vị trí cần đột chỉ trong 1 thao tác dứt khoát.
7.5. Công suất và áp suất khí nén
Chỉ số quyết định sự tương thích giữa máy đột dập với hạ tầng khí nén hiện có của nhà xưởng.
- Áp suất làm việc (Working Pressure): Các dòng máy đột dập hơi tiêu chuẩn yêu cầu áp suất đầu vào ổn định trong dải 0.5 – 0.8 MPa (tương đương 5 – 8 Bar).
- Lưu lượng khí tiêu thụ (Air Consumption): Tính bằng Lít/phút (L/min) hoặc CFM. Bạn bắt buộc phải kiểm tra công suất của máy nén khí trung tâm tại xưởng. Nếu lưu lượng máy nén khí không đủ đáp ứng, áp suất đường ống sẽ bị tụt nhanh khi máy đột hoạt động liên tục, khiến lực dập suy giảm và nhát cắt bị lỗi. Lời khuyên là nên trang bị thêm bình tích áp độc lập đặt ngay cạnh máy đột.
7.6. Kích thước khuôn và khả năng thay khuôn
Đảm bảo máy tương thích tốt với các bộ khuôn dập hiện có hoặc các bộ khuôn sẽ đặt làm trong tương lai.
- Chiều cao đóng/mở khuôn (Shut Height / Open Height): Khoảng cách giữa bàn máy và đầu búa khi ở điểm chết dưới và điểm chết trên. Bộ khuôn của bạn bắt buộc phải có chiều cao nằm gọn trong dải này.
- Lỗ gá cuống chày (Shank hole): Kiểm tra đường kính và chiều sâu lỗ bắt cuống chày trên trục búa (ví dụ: chuẩn Ø20mm, Ø25mm hoặc Ø32mm). Chuẩn gá khuôn đồng bộ sẽ giúp xưởng tháo lắp, thay đổi các bộ khuôn dập khác nhau chỉ trong vài phút.
7.7. Hệ thống điều khiển và tính năng an toàn
An toàn lao động là tiêu chí sống còn đối với các thiết bị gia công áp lực hành trình nhanh.
- Phương thức điều khiển: Máy nên sở hữu bộ điều khiển trung tâm (PLC hoặc bo mạch Relay chống nhiễu) hỗ trợ nhiều chế độ: dập đơn nhát (Single stroke), dập liên tục (Continuous) hoặc chế độ thử khuôn (Inching/Jog).
- Tiêu chuẩn an toàn bắt buộc: Tuyệt đối ưu tiên các dòng máy trang bị hệ thống nút bấm hai tay (Anti-tie down Two-hand control) – yêu cầu nhấn đồng thời 2 nút trong khoảng thời gian < 0.5 giây thì búa mới giáng xuống. Ngoài ra, máy cần có nút dừng khẩn cấp (E-stop) phản hồi tức thì và tùy chọn tích hợp rào quang học (Light curtain) để ngắt khí khẩn cấp nếu có tay người đi vào vùng nguy hiểm.
8. So sánh máy đột dập hơi với các công nghệ đột dập khác
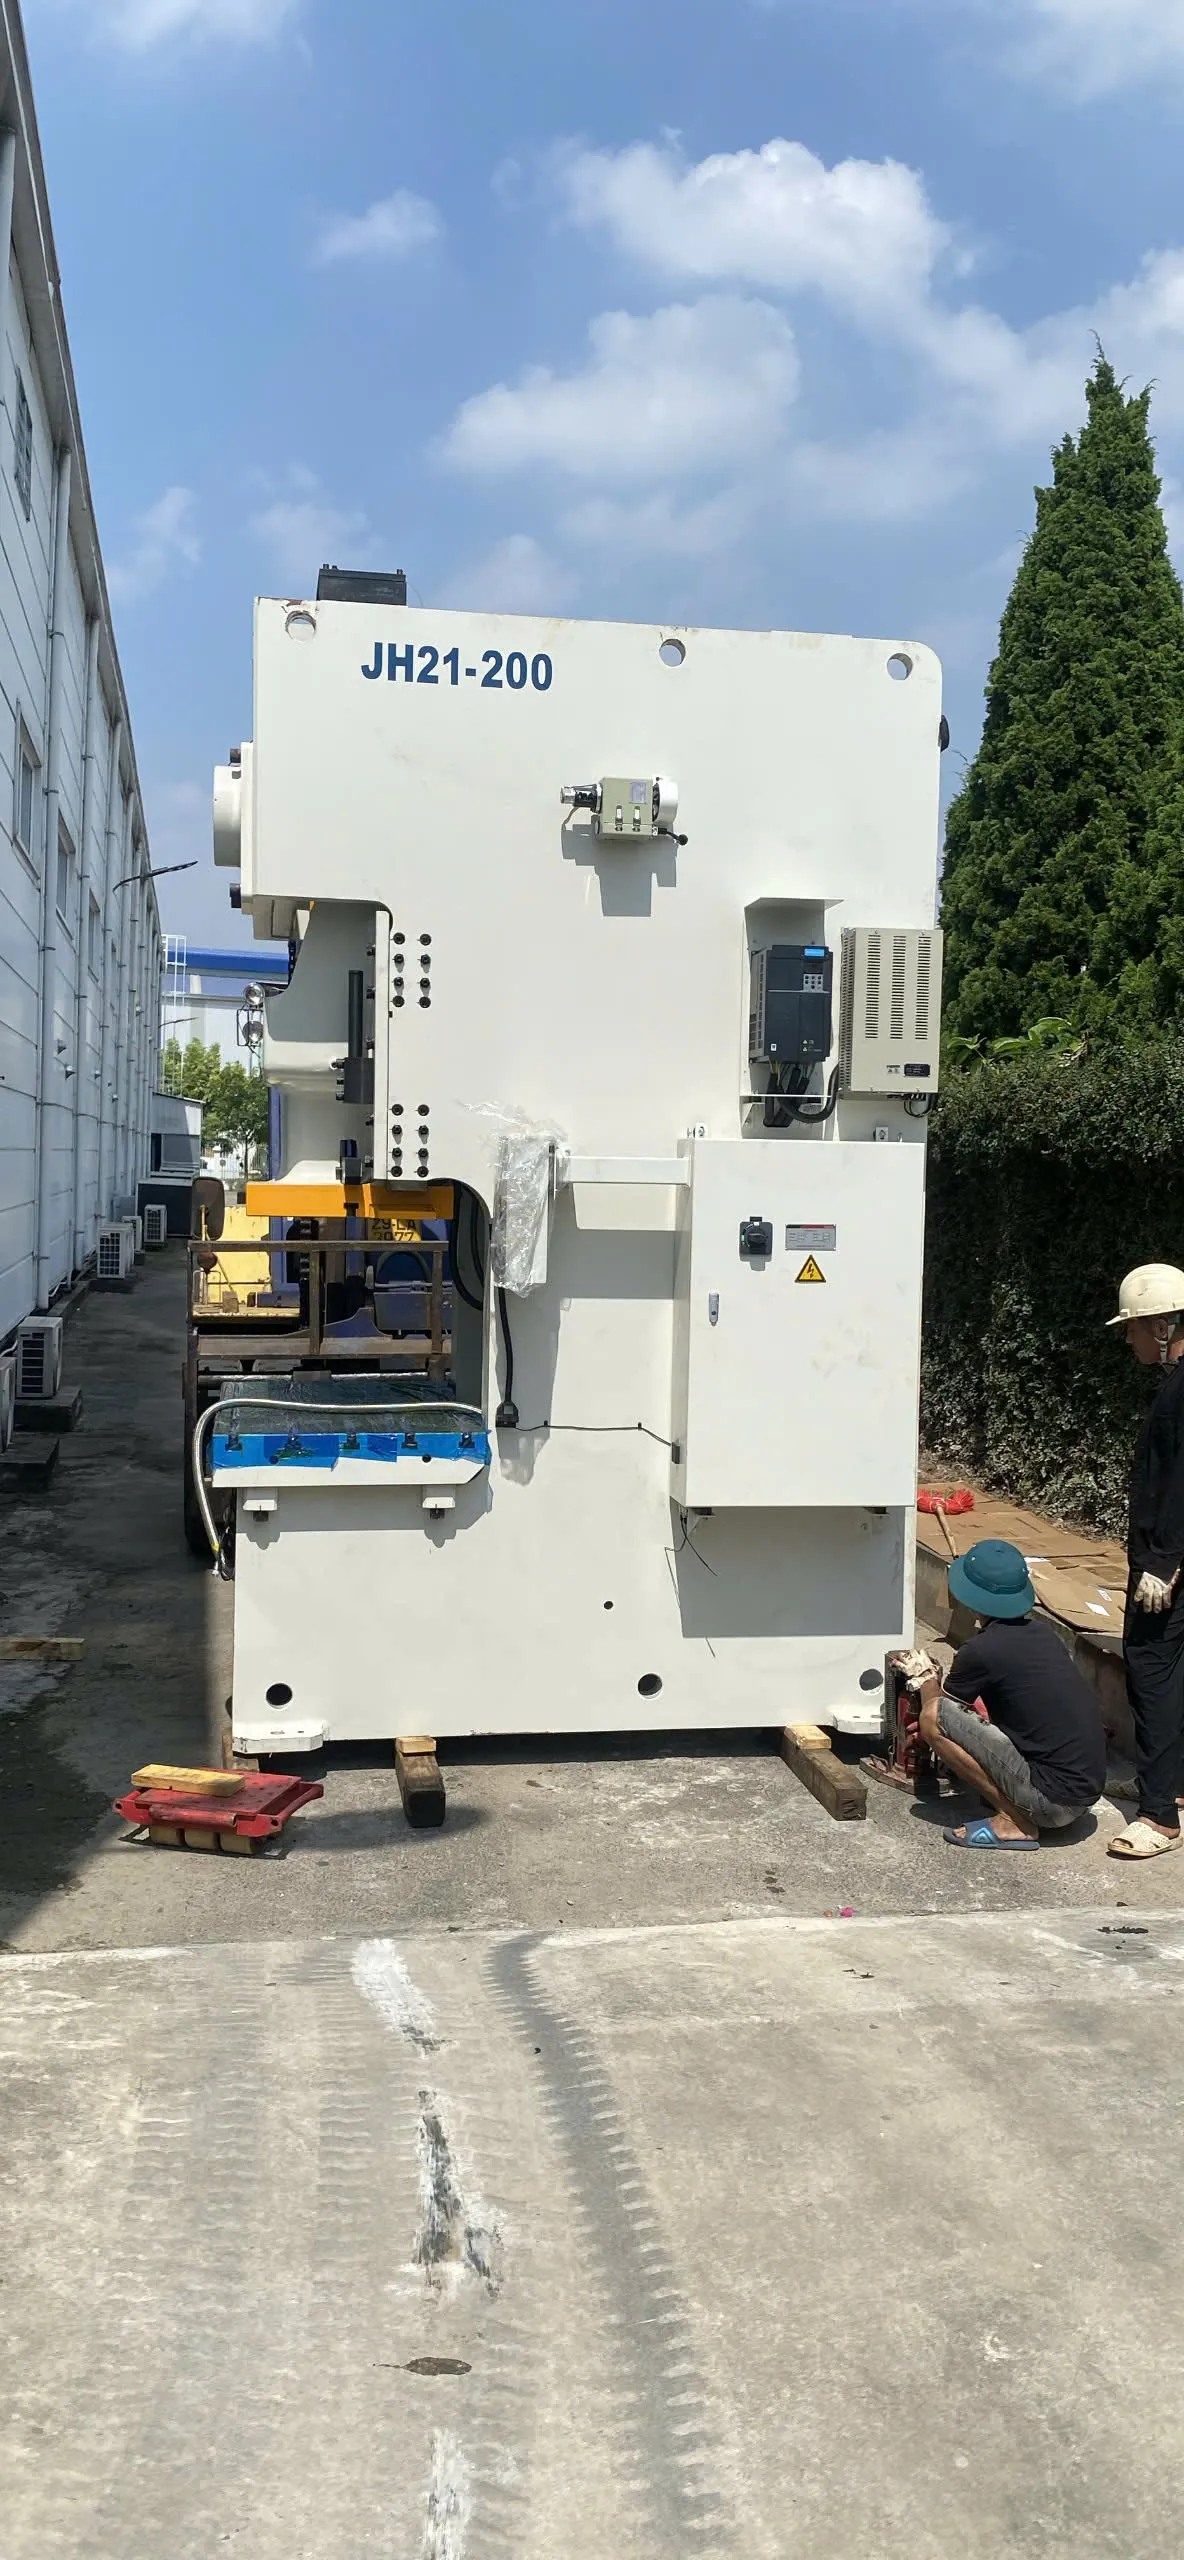
Máy đột dập tự động gia công kim loại tấm với năng suất cao
8.1. Máy đột dập hơi và máy đột dập cơ
| Tiêu chí so sánh | Máy đột dập hơi | Máy đột dập cơ |
| Nguồn động lực cốt lõi | Áp suất khí nén (5 – 8 bar) đẩy trực tiếp xi lanh tịnh tiến. | Động cơ điện quay bánh đà tích năng lượng, truyền động qua trục khuỷu/tay biên. |
| Cơ chế truyền lực | Truyền động khí nén trực tiếp | Truyền động cơ học liên động |
| Lực đột | Nhỏ đến trung bình (thường từ 100kg đến 10 – 20 Tấn). | Trung bình đến rất lớn (từ 15 Tấn đến hàng trăm Tấn). |
| Đặc tính lực đập | Êm ái, có thể tinh chỉnh lực ép bằng van điều áp; tốc độ giáng búa đồng đều. | Tàn bạo, lực va đập vuông góc rất lớn ở điểm chết dưới; phụ thuộc tốc độ bánh đà. |
| Khả năng khống chế hành trình | Tự do & Linh hoạt: Có thể phanh dừng, rút búa ngược về ngay lập tức tại bất kỳ vị trí nào. | Cố định: Một khi ly hợp sập, búa bắt buộc phải chạy hết 1 chu kỳ (xuống điểm chết dưới rồi mới lên). |
| Độ an toàn lao động | Rất cao: Tích hợp van xả nhanh và rào quang học ngắt khí tức thì, rủi ro tai nạn thấp. | Thấp / Nguy hiểm: Quán tính bánh đà lớn khiến búa không thể dừng ngay lập tức, rủi ro kẹp tay cực cao. |
| Tốc độ chu kỳ (SPM) | Rất nhanh ở hành trình ngắn (40 – 120 nhát/phút). | Siêu nhanh khi chạy liên tục (100 – 300+ nhát/phút). |
| Tiếng ồn & Rung động | Rung chấn thấp; tiếng ồn chủ yếu là tiếng xả khí (có thể giảm âm bằng ống tiêu âm). | Tiếng ồn kim loại rất lớn (tiếng sập ly hợp, va đập gạt bánh răng, tiếng bánh đà quay liên tục). |
| Chi phí đầu tư | Rất rẻ: Cấu trúc cơ khí đơn giản, chi phí mua máy thấp hơn 3 – 5 lần. | Trung bình – Cao: Cấu trúc trục khuỷu, bánh đà, bánh răng đắt tiền. |
| Chi phí vận hành & Bảo trì | Rẻ; không tốn mỡ bôi trơn bánh răng; bảo trì chủ yếu là thay gioăng phớt xi lanh và lọc khí. | Tốn kém; bắt buộc phải bơm mỡ bôi trơn trục khuỷu liên tục; bảo dưỡng lá côn ly hợp, bánh răng định kỳ. |
| Khả năng gia công tối ưu | Tôn mỏng (<2mm), nhôm kính, đồng, nhựa, tán đinh ri-vê, ép chốt, dập nổi nhẹ. | Thép carbon dày, Inox cứng, dập vuốt sâu, gia công vỏ máy công nghiệp nặng. |
8.2. Máy đột dập hơi và máy đột dập thủy lực
| Tiêu chí so sánh | Máy đột dập hơi | Máy đột dập thủy lực |
| Môi chất truyền động | Khí nén (Không khí khô được nén dưới áp suất 5 – 8 bar). | Dầu thủy lực chuyên dụng (Hydraulic oil – ISO VG 32/46). |
| Đặc tính cơ học của môi chất | Có thể nén được: Mật độ tích năng lượng trung bình, độ nhạy phản hồi cực cao. | Không thể nén được: Mật độ tích năng lượng cực lớn, truyền lực liên tục, ổn định. |
| Lực dập | Nhỏ đến Trung bình: Phổ biến từ 100kg đến 10 – 20 Tấn (giới hạn do đường kính xi lanh). | Khổng lồ: Dễ dàng đạt từ 20 Tấn đến hàng trăm, thậm chí hàng ngàn Tấn. |
| Tốc độ làm việc | Siêu nhanh: Dòng khí linh động giúp xi lanh tịnh tiến/rút về chớp nhoáng (40 – 120+ nhát/phút). | Chậm – Trung bình: Phải mất thời gian bơm dâng áp và tuần hoàn dòng dầu (10 – 30 nhát/phút). |
| Môi trường & Độ sạch | Sạch sẽ tuyệt đối: Không rò rỉ chất bẩn; khí xả qua bộ giảm âm ra môi trường; đạt chuẩn phòng sạch. | Có rủi ro ô nhiễm: Dễ bị rò rỉ dầu qua gioăng phớt, làm bẩn phôi và sàn nhà xưởng. |
| Khả năng duy trì lực nén | Thấp: Lực ép giảm nhanh sau khi chạm phôi (tính đàn hồi của chất khí). | Tuyệt vời: Duy trì lực ép tối đa ổn định tại mọi điểm trong suốt hành trình. |
| Kiểm soát hành trình & Tốc độ | Điều chỉnh bằng van xả, van điều áp FRL và van tiết lưu khí nén. | Kiểm soát cực kỳ chính xác bằng van tuyến tính/Servo thủy lực |
| Chi phí đầu tư | Rất rẻ: Cấu tạo đơn giản, tận dụng nguồn khí nén chung của nhà xưởng. | Cao – Rất cao: Cần cụm bơm dầu, thùng chứa, két làm mát và hệ van thủy lực phức tạp. |
| Chi phí bảo trì | Thấp & Đơn giản: Tốn ít chi phí; chỉ cần thay gioăng phớt xi lanh và lõi lọc khí định kỳ. | Tốn kém: Bắt buộc thay hàng trăm lít dầu thủy lực định kỳ, thay lọc dầu, xử lý rò rỉ gioăng phớt. |
| Khả năng ứng dụng tối ưu | Gia công tôn mỏng (<2mm), nhôm kính, tán đinh, đục lỗ nhanh, kẹp đầu cốt, linh kiện điện tử. | Dập vuốt sâu (Deep drawing), dập phôi thép dày (>3-10mm), uốn tấm hạng nặng, dập định hình khối 3D. |
8.3. Máy đột dập hơi và máy đột CNC
| Tiêu chí so sánh | Máy đột dập hơi (Khí nén) | Máy đột dập CNC tự động |
| Cơ chế điều khiển & Vận hành | Điều khiển cơ – khí nén đơn giản bằng công tắc chân hoặc nút bấm thủ công. | Điều khiển số bằng máy tính (CNC) qua lập trình phần mềm CAD/CAM & G-code. |
| Mức độ tự động hóa & Định vị phôi | Thủ công: Người thợ dùng tay bưng phôi, đẩy vào cữ chặn cơ học trên bàn máy để dập. | Tự động 100%: Ngàm kẹp tự động kéo phôi định vị chính xác theo tọa độ X-Y trên bàn bi/chổi. |
| Dao cụ & Tính linh hoạt | Đơn năng / Cố định: Dùng 1 bộ khuôn (chày – cối) cho 1 sản phẩm; đổi mã hàng phải tháo lắp khuôn mới. | Đa năng / Linh hoạt: Mâm xoay (Turret) chứa 20 – 50 bộ dao; tự động xoay đổi dao trong 1-2 giây. |
| Chi phí khuôn mẫu | Tốn kém chi phí khuôn ban đầu: Phải chế tạo/gia công cụm khuôn chày – cối riêng cho từng bản vẽ. | Tiết kiệm chi phí khuôn: Tận dụng các bộ dao tiêu chuẩn (tròn, vuông, oval…) ghép lại để cắt mọi hình dạng. |
| Độ chính xác & Dung sai | Trung bình (0.2mm-0.5mm); phụ thuộc lớn vào cữ chặn và tay nghề công nhân. | Tuyệt đối (0.05mm-0.1mm); nội suy động cơ Servo, loại bỏ hoàn toàn sai số do con người. |
| Gia công định hình 3D | Làm được các chi tiết đơn giản (dập nổi logo, uốn V ngắn, dập lún, tán đinh). | Làm được các biên dạng 3D phức tạp (chớp tản nhiệt Louver, gờ lún, vấu bẻ Knock-out, taro ren). |
| Chi phí đầu tư ban đầu | Rất thấp: Dao động từ vài triệu đến vài chục triệu VNĐ. | Rất cao: Dao động từ 1.5 tỷ đến hàng chục tỷ VNĐ. |
| Yêu cầu trình độ nhân sự | Đơn giản; lao động phổ thông có thể đứng máy sau 15-30 phút hướng dẫn. | Đòi hỏi kỹ sư có trình độ lập trình CAD/CAM, đọc bản vẽ kỹ thuật và vận hành phần mềm CNC. |
| Thời gian chuẩn bị | Lâu khi đổi mã hàng (mất 15-45 phút tháo lắp, căn chỉnh đồng tâm chày cối). | Gần như bằng 0; chỉ cần nạp tệp bản vẽ mới vào máy tính là có thể chạy ngay lập tức. |
| Mô hình sản xuất tối ưu | Low-mix / High-volume: Sản xuất lượng lớn 1 chi tiết cố định (tán đinh, đục lỗ nhôm định hình, làm ke góc). | High-mix / Low-volume: Sản xuất đa dạng mã hàng, linh hoạt bản vẽ (vỏ tủ điện, vỏ máy, cửa thang máy). |
8.4. Bảng so sánh về lực dập, tốc độ, độ chính xác và chi phí
| Tiêu chí | Máy đột dập hơi | Máy đột dập cơ | Máy đột dập thủy lực | Máy đột CNC tự động |
| Lực dập | Nhỏ (< 10 Tấn) | Trung bình – Lớn | Rất lớn (Hàng trăm tấn) | Trung bình – Lớn |
| Tốc độ làm việc | Nhanh | Rất nhanh | Chậm | Siêu nhanh |
| Độ chính xác | Khá (Phụ thuộc cữ tay) | Trung bình | Tốt | Xuất sắc (Nội suy CNC) |
| Mức độ an toàn | Cao (Có thể dừng khẩn cấp) | Thấp (Rất nguy hiểm) | Cao | Tuyệt đối |
| Chi phí đầu tư | Rất rẻ | Rẻ | Trung bình – Cao | Rất cao |
8.5. Trường hợp nào nên sử dụng máy đột dập hơi?
Dù không sở hữu lực ép khổng lồ như máy dập thủy lực hay tính linh hoạt đa mã hàng của trung tâm gia công CNC, máy đột dập hơi vẫn là “vũ khí chiến lược” không thể thay thế trong nhiều bài toán sản xuất thực tế. Chủ xưởng và các kỹ sư hệ thống nên ưu tiên lựa chọn máy đột dập hơi trong 6 trường hợp điển hình sau:
- Khi ngân sách đầu tư (CapEx) hạn hẹp hoặc cần thu hồi vốn thần tốc: Với chi phí sở hữu chỉ từ vài triệu đến vài chục triệu đồng, đây là giải pháp cứu cánh cho các xưởng cơ khí mới khởi nghiệp, các hộ kinh doanh gia đình, hoặc các dự án ngắn hạn cần tối ưu hóa dòng tiền. Thời gian hoàn vốn (ROI) của máy đột dập hơi cực kỳ ấn tượng, thường chỉ mất từ 2 đến 6 tháng vận hành.
- Chuyên trị các dòng phôi kim loại mỏng và vật liệu phi kim: Máy là sự lựa chọn số 1 khi xưởng chuyên gia công trên các chất liệu dẻo và mỏng: nhôm định hình, nhôm Anode, đồng thau, tôn mạ kẽm/tôn mạ màu có độ dày dưới 2.0mm, hoặc các vật liệu phi kim như nhựa tấm, Mica, da, vải bạt PVC và giấy cứng. Lực ép khí nén dứt khoát giúp mép cắt sắc lẹm, không làm vỡ viền hay móp méo cấu trúc phôi.
- Thực hiện các nguyên công đơn giản, sản lượng khổng lồ (High-volume / Single-purpose): Nếu quy trình sản xuất của bạn đòi hỏi chạy hàng vạn chi tiết cố định chỉ với 1-2 thao tác lặp đi lặp lại (như đột lỗ khóa cửa nhôm, đục rãnh thoát nước, dập ke góc tủ, cắt răng tôn), việc đầu tư máy đột dập hơi kết hợp một bộ khuôn chuẩn sẽ cho năng suất vượt trội (đạt 40 – 100 nhát/phút) với chi phí trên mỗi đơn vị sản phẩm (Unit cost) rẻ nhất.
- Tích hợp vào các dây chuyền lắp ráp, tán đinh và ép chốt tự động: Nhờ lực ép êm ái, hành trình tịnh tiến chuẩn xác và kiểm soát được bằng van tiết lưu, máy đột dập hơi được ứng dụng rộng rãi làm trạm thao tác trong dây chuyền sản xuất linh kiện điện tử, phụ tùng ô tô. Máy chuyên dùng để tán đinh ri-vê (Riveting), ép chốt định vị, đóng bạc lót, ép đầu cốt dây điện (Cable lug crimping) mà không gây nứt vỡ hay biến dạng các linh kiện xung quanh.
- Yêu cầu môi trường làm việc sạch sẽ và tiêu chuẩn an toàn lao động cao: Trong các nhà máy sản xuất thiết bị y tế, linh kiện điện tử hoặc phòng sạch đòi hỏi nghiêm ngặt về vệ sinh, máy đột dập hơi vượt trội hoàn toàn so với máy thủy lực vì không bao giờ rò rỉ dầu nhớt dơ bẩn. Đồng thời, cơ chế phanh ngắt khí tức thì khi kết hợp với rào quang học giúp loại bỏ hoàn toàn rủi ro tai nạn kẹp tay cho công nhân.
- Làm trạm gia công phụ trợ giải tải cho máy Laser và máy đột CNC: Thay vì bắt một cỗ máy cắt Laser hay máy đột CNC đắt tiền phải dừng lại để xử lý những chi tiết lặt vặt như xẻ rãnh góc (Notching), khoét 1 lỗ tròn đơn giản hay dập nổi tem nhãn, các xưởng lớn thường bố trí các “trạm máy đột hơi phụ trợ” ngay bên cạnh. Việc phân luồng này giúp giải phóng năng suất cho các cỗ máy đắt tiền, triệt tiêu điểm nghẽn (Bottleneck) và tối ưu hóa toàn bộ dòng chảy sản xuất trong nhà máy.
9. Cách chọn máy đột dập hơi phù hợp
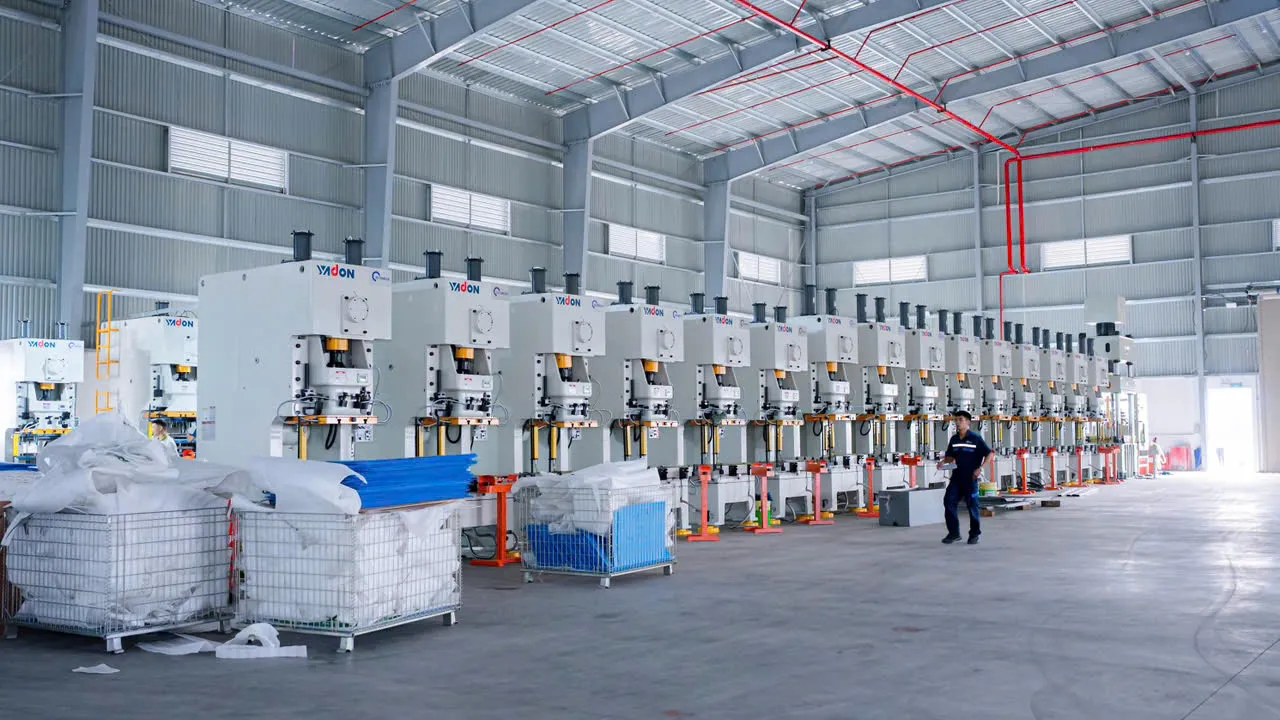
Máy đột dập tự động CNC giúp tối ưu hóa quy trình gia công kim loại
Đầu tư máy đột dập hơi (khí nén) đúng thông số ngay từ đầu giúp xưởng vừa tối ưu được chi phí mua máy (CapEx), vừa đảm bảo chất lượng nhát cắt sắc lẹm, không bị kẹt khuôn hay hỏng phôi. Dưới đây là hướng dẫn chi tiết 7 bước chọn máy chuẩn kỹ thuật:
9.1. Xác định vật liệu và chiều dày gia công
Đặc tính cơ học của vật liệu phôi quyết định trực tiếp đến tải trọng cần thiết của cỗ máy. Mức độ cản cắt (Shear strength – ) của từng nhóm vật liệu chênh lệch nhau rất lớn:
- Inox (Thép không gỉ 304, 316): Độ cứng và độ dai cao nhất, lực cản cắt 50-60kg/mm2. Để đột phôi Inox cùng độ dày, máy đòi hỏi lực dập gấp 1.5 đến 2 lần so với thép carbon thông thường.
- Thép carbon cán nguội (SPCC), tôn đen (SS400): Độ cứng trung bình, lực cản cắt 35-40kg/mm2. Đây là vật liệu chuẩn để tính toán thông số cơ sở.
- Đồng và hợp kim đồng: Lực cản cắt 20-25kg/mm2.
- Nhôm dẻo và nhôm định hình: Mềm nhất, lực cản cắt 15-20kg/mm2, chỉ cần lực dập bằng 1/2 so với thép.
- Mối quan hệ với độ dày: Lực dập tăng tỉ lệ thuận 1:1 với độ dày tấm phôi. Tấm tôn dày 2.0mm sẽ đòi hỏi lực ép gấp đôi tấm tôn dày 1.0mm.
9.2. Xác định lực dập cần thiết
Kỹ sư tuyệt đối không chọn máy dựa trên cảm tính hay ước lượng chung chung, mà phải tính toán theo công thức lực đột chuẩn cơ khí:
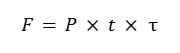 Trong đó:
- F: Lực đột lý thuyết cần thiết (kg).
- P: Chu vi đường cắt của lỗ dập (mm). Lỗ tròn P=d; Lỗ chữ nhật P=2(a+b).
- t: Độ dày phôi kim loại (mm).
- : Độ bền cắt của vật liệu (kg/mm2).
Ví dụ thực tế: Đột một lỗ tròn đường kính d=20mm trên phôi thép cán nguội SPCC dày t=1.5mm (=40kg/mm2).
- Chu vi mép cắt: P=3.1420=62.8mm.
- Lực đột lý thuyết: F=62.81.540=3.768kg3.77Tấn.
Quy tắc hệ số an toàn: Luôn chọn máy có lực dập định mức lớn hơn 20% – 30% so với kết quả tính toán. Với ví dụ trên, cỗ máy tối ưu cần trang bị là dòng 5 Tấn.
9.3. Lựa chọn kích thước bàn máy
Kích thước bàn máy đóng vai trò là “mặt bằng thao tác” cho cụm khuôn dập.
- Lọt lòng khuôn: Mặt bàn máy (Dài x Rộng) phải lớn hơn diện tích tấm đế cối dập (Die shoe) tối thiểu 50-100mm mỗi chiều để có không gian bắt mỏ kẹp rãnh chữ T (T-slot clamps).
- Chiều sâu họng chữ C (Throat depth): Là khoảng cách từ tâm chày đột đến vách sau của khung máy. Chiều sâu họng phải đủ lớn hơn một nửa chiều rộng của tấm phôi tôn nguyên bản để công nhân có thể đưa phôi vào tận vị trí cần đột ở chính giữa tấm mà không bị cấn vách.
9.4. Lựa chọn hệ thống khí nén
Chất lượng khí nén tỉ lệ thuận với độ bền của van từ và xi lanh.
- Áp suất đường ống: Kiểm tra xem máy nén khí xưởng có duy trì liên tục dải áp từ 0.5-0.8MPa (5-8bar) hay không.
- Lưu lượng khí (L/phút): Nếu xưởng chạy nhiều máy đột cùng lúc, lượng khí rút đi chớp nhoáng dễ gây sụt áp cục bộ. Bắt buộc phải lắp thêm một bình tích áp phụ (Air receiver tank) dung tích 50-100L ngay cạnh máy đột để tích năng lượng, tránh tình trạng búa đánh bị nấc hay mất lực giữa chừng.
- Xử lý khí: Hệ thống nén khí phải đi qua máy sấy khí (Air dryer) để triệt tiêu hơi nước đọng, tránh gây han gỉ buồng xi lanh và xé rách gioăng cao su.
9.5. Xem xét năng suất và sản lượng
Dựa trên sản lượng đơn hàng để lựa chọn cấu hình xả khí và điều khiển:
- Sản lượng vừa và nhỏ (Dưới 5.000 sản phẩm/ngày): Chọn dòng máy tiêu chuẩn, điều khiển qua bàn đạp chân (Foot pedal), cho phép công nhân chủ động nhịp gá phôi thủ công với tốc độ 20-30nhát/phút.
- Sản lượng lớn (Hàng vạn sản phẩm/ngày): Chọn dòng máy trang bị xi lanh đường kính lớn kết hợp cụm van xả nhanh (Quick exhaust valve) và van điện từ tần số cao. Cấu hình này giúp giật búa rút về chớp nhoáng, đẩy tần số dập lên 60-120nhát/phút, sẵn sàng kết nối với bộ gắp phôi tự động.
9.6. Đánh giá khuôn dập và khả năng mở rộng
Máy đột dập tốt phải có khả năng “gá đâu trúng đó” với các hệ khuôn hiện có trên thị trường.
- Lỗ cuống chày (Shank hole): Kiểm tra chuẩn lỗ bắt cuống chày trên đầu trượt búa (phổ biến là chuẩn $\varnothing 20\text{mm}$, $\varnothing 25\text{mm}$ hoặc $\varnothing 32\text{mm}$).
- Độ cao đóng khuôn (Shut height): Khoảng cách giữa bàn máy và mặt dưới búa khi ở điểm chết dưới. Chiều cao của bộ khuôn khi đóng lại bắt buộc phải nằm gọn trong dải chỉnh hành trình của máy.
- Khả năng nâng cấp: Ưu tiên máy thiết kế sẵn các cổng tín hiệu I/O mở để sau này dễ dàng lắp thêm xi lanh đẩy phôi tự động, cữ chặn khí nén (Pneumatic stopper) hoặc băng tải nhả phôi phế liệu.
9.7. Kiểm tra tiêu chuẩn an toàn và dịch vụ kỹ thuật
Tai nạn kẹp tay là rủi ro lớn nhất trong gia công đột dập, do đó tiêu chuẩn an toàn phải đặt lên hàng đầu:
- An toàn phần cứng: Máy phải tích hợp hệ thống nút bấm kích hoạt bằng hai tay (Anti-tie down Two-hand control). Hệ thống này bắt buộc thợ phải nhấn đồng thời 2 nút bằng 2 tay trong vòng 0.5giây thì máy mới cho búa giáng xuống.
- Nguồn cung ứng linh kiện: Lựa chọn nhà phân phối uy tín có sẵn kho phụ tùng tiêu hao (gioăng phớt xi lanh, van từ, cuộn coil, bộ lọc FRL) tại Việt Nam để kịp thời thay thế, tránh rủi ro dừng máy kéo dài làm đứt gãy chuỗi sản xuất.
10. Giá máy đột dập hơi và chi phí đầu tư
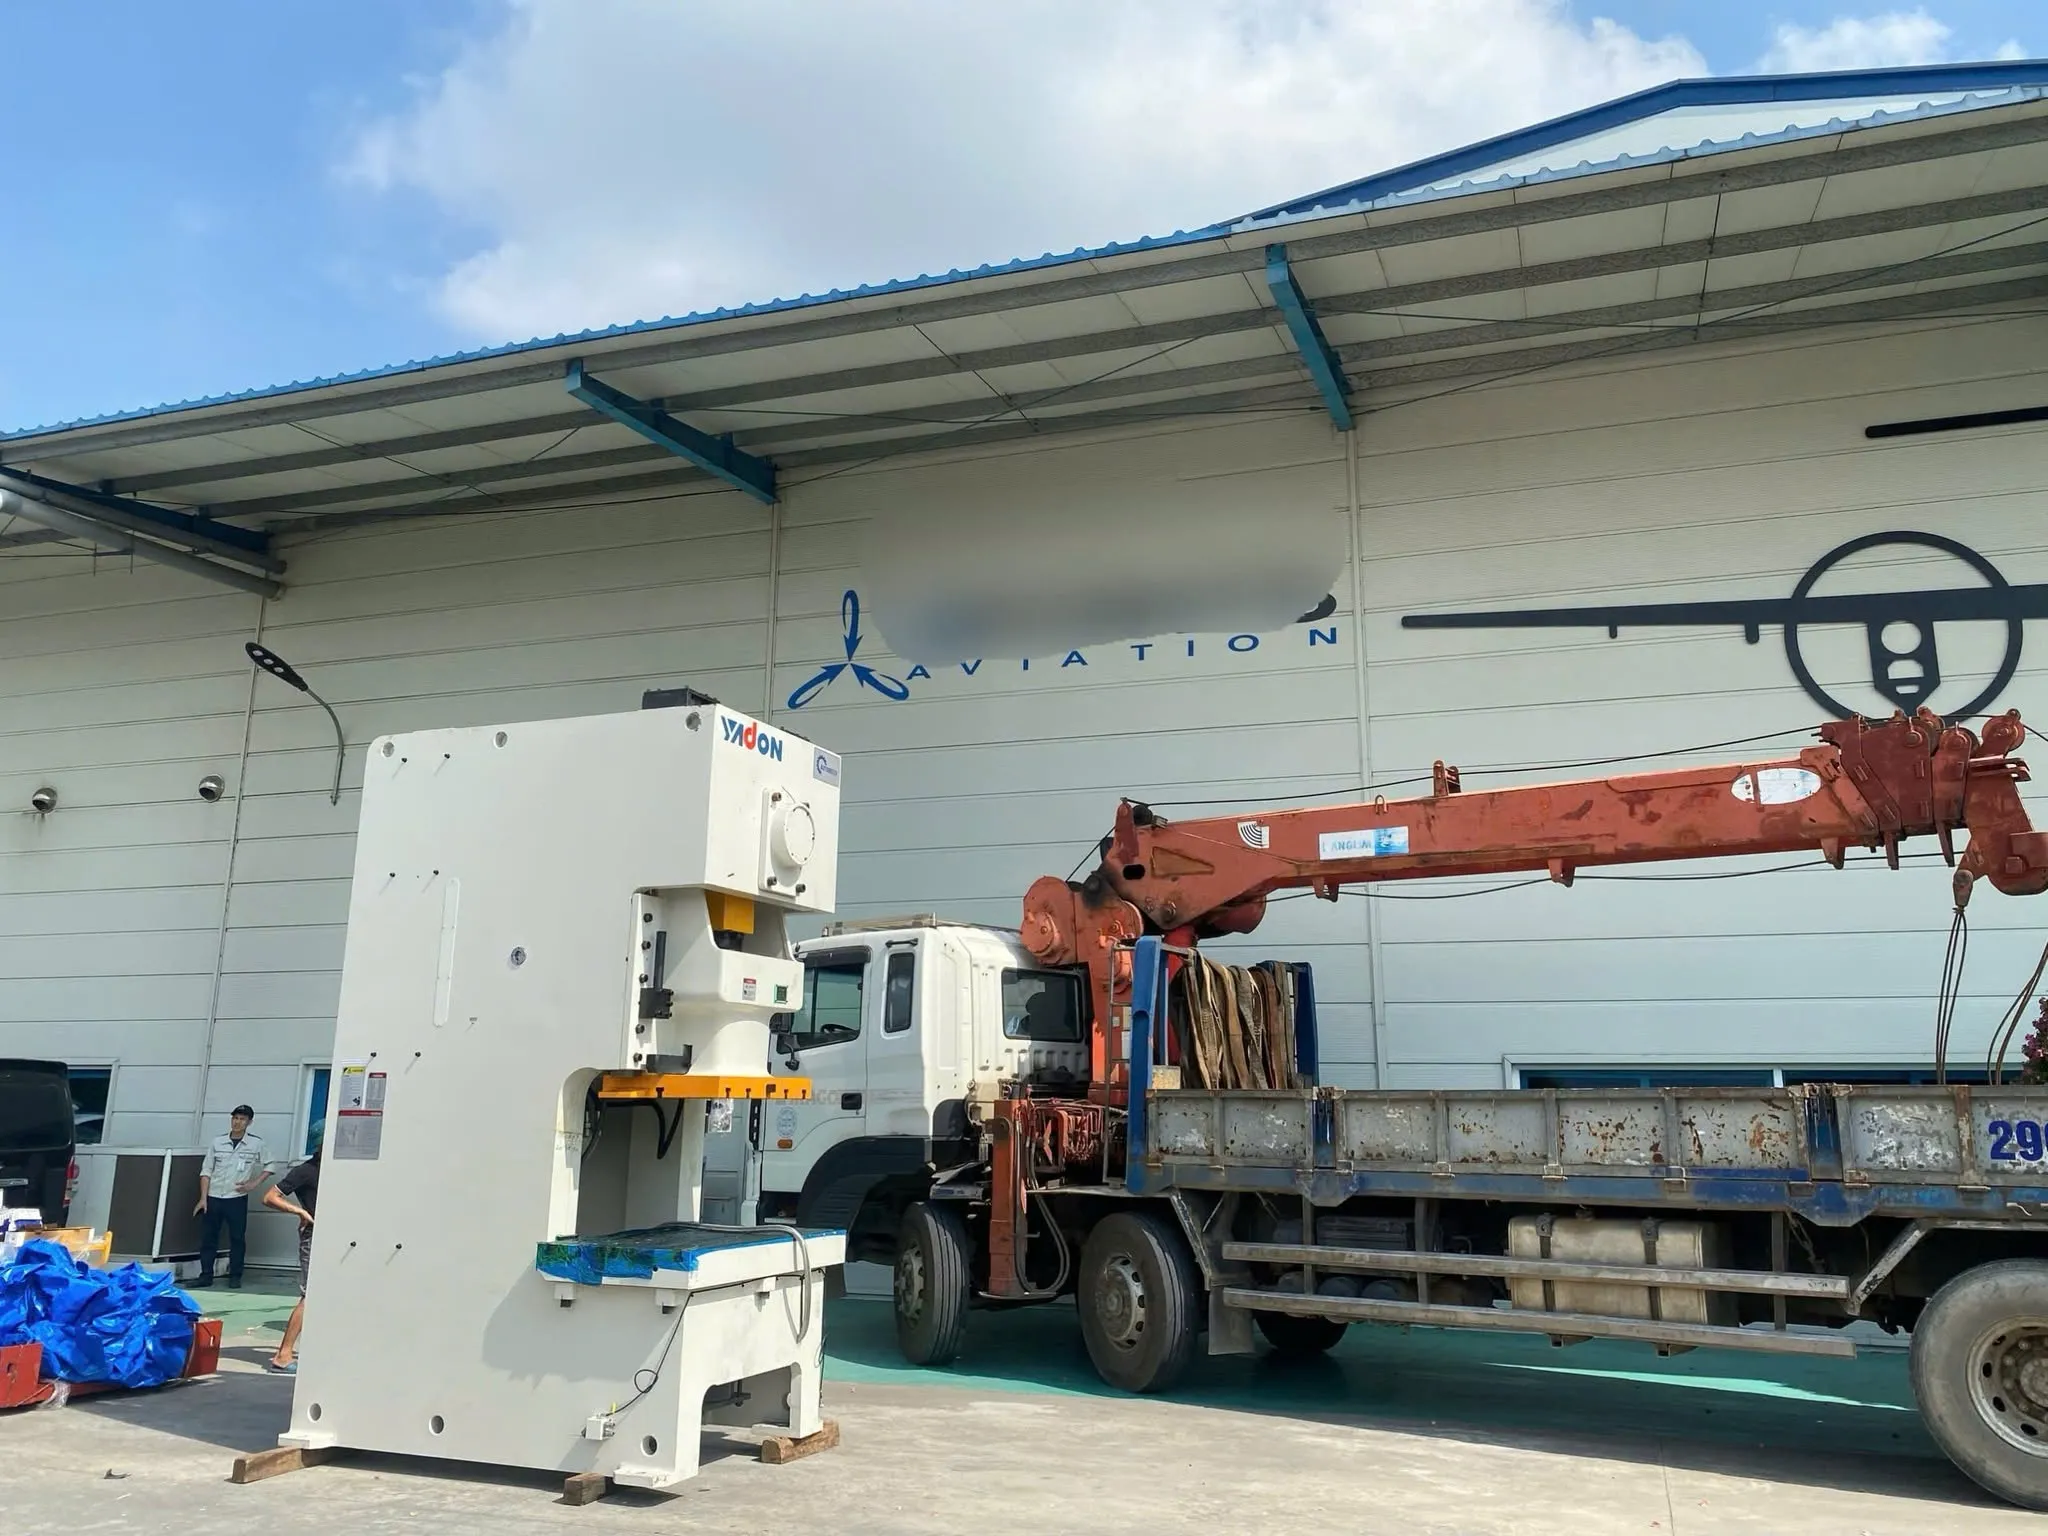
Hình ảnh máy đột dập tự động chuyên dụng trong sản xuất cơ khí
Bên cạnh các thông số kỹ thuật, bài toán chi phí mua sắm (CapEx) và ngân sách vận hành (OpEx) là yếu tố quyết định hàng đầu của chủ doanh nghiệp. Máy đột dập hơi (khí nén) được đánh giá là một trong những khoản đầu tư thiết bị cơ khí “hiền lành” nhất trên thị trường, nhờ vốn ban đầu nhỏ và thời gian hoàn vốn cực nhanh.
10.1. Máy đột dập hơi giá bao nhiêu?
Thị trường máy đột dập khí nén hiện nay rất đa dạng, mức giá được phân hóa rõ rệt theo tải trọng lực ép và kết cấu khung máy:
- Phân khúc Mini / Để bàn (Lực dập từ 100kg – 500kg): Giá dao động từ 3.000.000 đến 8.000.000 VNĐ. Cỗ máy có kích thước vô cùng gọn nhẹ, phù hợp cho các xưởng kim khí nhỏ, xưởng làm linh kiện điện tử, tán đinh đồ chơi hoặc làm nữ trang.
- Phân khúc C-Frame cỡ trung (Lực dập từ 1 Tấn – 3 Tấn): Giá dao động từ 10.000.000 đến 22.000.000 VNĐ. Đây là dòng máy “quốc dân” được 70% các xưởng làm cửa nhôm kính, xưởng dập bản mã nhỏ và sản xuất vỏ hộp điện lựa chọn.
- Phân khúc Công nghiệp / Xi lanh cường áp (Lực dập từ 3 Tấn – 10 Tấn): Giá dao động từ 25.000.000 đến 50.000.000 VNĐ. Thường trang bị khung gang đúc dày dặn, xi lanh hydro-pneumatic nhân bồi lực, mạch điều khiển PLC tự động, chuyên dùng để đột lỗ phôi thép tấm và ghép vào dây chuyền dập liên hoàn.
10.2. Các yếu tố ảnh hưởng đến giá máy
Mức giá của cỗ máy phụ thuộc vào chất lượng phần cứng và các linh kiện cấu thành bên trong:
- Lực dập & Đường kính xi lanh: Xi lanh có đường kính nòng (Bore size) càng lớn thì lực dập tạo ra càng mạnh, đòi hỏi khung máy phải đúc bằng gang nguyên khối dày hơn, kéo theo giá thành tăng lên.
- Xuất xứ cụm khí nén: Các cỗ máy sử dụng xi lanh và van điện từ nhập khẩu từ Nhật Bản (SMC, CKD) hoặc Hàn Quốc (TPC, KCC) sẽ có giá cao hơn từ 20% – 40% so với linh kiện Trung Quốc (Airtac, SNS). Đổi lại, độ bền của gioăng phớt xi lanh chịu được hàng triệu chu kỳ dập mà không bị chai xì khí.
- Hệ thống an toàn tích hợp: Dòng máy trang bị nút bấm kích hoạt hai tay chống kẹp tay (Anti-tie down), bộ đếm sản phẩm điện tử, mạch điều khiển PLC và cảm biến an toàn quang học (Light curtain) sẽ có giá đắt hơn dòng máy chỉ dùng bàn đạp chân đơn thuần.
10.3. Chi phí khuôn và phụ kiện (Khoản chi phí ẩn)
Nhiều chủ xưởng thường chỉ tính tiền mua máy mà quên mất chi phí cho bộ khuôn dập (Tooling). Trong công nghệ đột dập, cỗ máy chỉ là phần động cơ truyền lực, chính cụm khuôn (chày – cối) mới là phần quyết định hình dáng và độ chính xác của sản phẩm.
- Khuôn đơn giản (Đột 1 lỗ tròn, chữ nhật tiêu chuẩn): Chi phí chế tạo khá rẻ, dao động từ 1.500.000 đến 4.000.000 VNĐ/bộ.
- Khuôn dập phức tạp (Dập chớp tản nhiệt, uốn gập, dập liên hoàn nhiều trạm): Do đòi hỏi gia công phay CNC chính xác, cắt dây EDM và nhiệt luyện thép hợp kim (SKD11, SKD61) chống mài mòn, chi phí một bộ khuôn có thể lên tới 15.000.000 – 35.000.000 VNĐ.
- Đó là lý do vì sao trong nhiều trường hợp, chi phí thiết kế bộ khuôn phức tạp có thể đắt ngang ngửa hoặc vượt cả tiền mua cỗ máy đột dập hơi.
10.4. Chi phí lắp đặt, bảo trì và vận hành
Khác với máy đột thủy lực hay máy cơ, ngân sách duy trì sự sống (OpEx) cho máy đột hơi chạm đáy:
- Điện năng tiêu thụ: Cực kỳ tiết kiệm. Cỗ máy không chạy động cơ điện trực tiếp (chỉ tiêu thụ một lượng điện vô cùng nhỏ vài Watt để kích hoạt cuộn dây van điện từ 24V). Điện năng tiêu thụ thực chất ăn theo máy nén khí trung tâm của nhà xưởng.
- Chi phí vật tư tiêu hao: Gần như bằng 0. Bạn không tốn tiền mua hàng trăm lít dầu thủy lực đắt đỏ để thay định kỳ. Bạn chỉ cần châm vài giọt dầu bôi trơn máy may (dầu 10) vào bình LUBRICATOR của cụm FRL.
- Bảo trì, bảo dưỡng: Thao tác cực kỳ đơn giản. Chi phí bảo trì chủ yếu là thay thế bộ gioăng phớt xi lanh (giá chỉ vài trăm ngàn đồng) sau 1-2 năm sử dụng cường độ cao và xả cốc đọng nước ở bộ lọc khí.
10.5. Tính hiệu quả đầu tư theo nhu cầu sản xuất
Xét trên phương diện tài chính doanh nghiệp, máy đột dập hơi là kênh đầu tư có tỷ suất hoàn vốn (ROI) ấn tượng hàng đầu trong mảng gia công cơ khí:
- Bài toán thực tế: Một cỗ máy đột dập hơi trị giá 15 triệu đồng có thể thay thế sức làm việc của 2 công nhân đục lỗ/khoan tay thủ công. Nếu tính riêng tiền lương tiết kiệm được (khoảng 15 – 20 triệu/tháng cho 2 nhân sự), cộng với việc tăng năng suất gấp 3-5 lần và giảm tỷ lệ phế phẩm hỏng tôn về 0%, cỗ máy sẽ tự làm hòa vốn chỉ sau 2 đến 5 tháng vận hành.
- Độ an toàn dòng tiền: Với mức vốn đầu tư chỉ vài chục triệu đồng, rủi ro tài chính gần như bằng 0. Đây là bước khởi đầu cực kỳ an toàn giúp các xưởng vừa và nhỏ (SMEs) nâng cấp năng lực sản xuất, tích lũy vốn để sẵn sàng vươn lên các công nghệ tự động hóa cao cấp hơn trong tương lai.
11. Giải pháp máy đột dập công nghiệp tại Automech
Automech – Đơn vị cung cấp giải pháp dập uy tín tại Việt Nam
Không dừng lại ở việc kinh doanh các thiết bị cơ khí đơn lẻ, Automech định vị mình là một Nhà tích hợp hệ thống (System Integrator) uy tín hàng đầu tại Việt Nam. Chúng tôi mang đến cho khách hàng một giải pháp toàn diện “Turnkey Solution” – từ khâu khảo sát bài toán kỹ thuật, thiết kế cụm khuôn chuyên dụng, lắp đặt trọn gói cho đến tích hợp dây chuyền tự động hóa, giúp tối ưu hóa tối đa hiệu suất vận hành và lợi nhuận cho nhà xưởng.
11.1. Tư vấn lựa chọn máy theo nhu cầu sản xuất
Một quyết định đầu tư đúng đắn phải bắt đầu từ những số liệu kỹ thuật thực tế chứ không phải dựa trên suy đoán.
- Phân tích bản vẽ & Vật liệu: Đội ngũ kỹ sư ứng dụng của Automech sẽ trực tiếp bóc tách bản vẽ CAD, đánh giá chủng loại vật liệu (Inox, thép cán nguội, nhôm định hình) và độ dày phôi gia công của bạn.
- Tính toán Lực đột & Thời gian chu kỳ: Chúng tôi áp dụng chuẩn công thức cơ khí F=Pt kết hợp hệ số an toàn 20 – 30% để tư vấn chính xác mức tải trọng (Tonnage từ 1 Tấn đến 10 Tấn, hoặc dòng xi lanh cường áp) cùng đường kính xi lanh vừa khít. Điều này giúp doanh nghiệp giải triệt để bài toán thiếu lực dập gây kẹt phôi, đồng thời tránh lãng phí chi phí đầu tư ban đầu (CapEx) vào những cỗ máy quá khổ.
11.2. Cấu hình máy và khuôn phù hợp từng ứng dụng
Tại Automech, chúng tôi hiểu rằng “Máy đột dập chỉ là động cơ truyền lực, cụm khuôn (Tooling) mới là linh hồn tạo nên độ chính xác của sản phẩm”.
- Tư vấn & Thiết kế cụm khuôn (Die Set): Automech cung cấp dịch vụ tư vấn thiết kế và chế tạo trọn gói các bộ khuôn dập đơn, khuôn dập chớp, khuôn dập nổi hay khuôn dập liên hoàn (Progressive die).
- Vật liệu khuôn cao cấp: Toàn bộ cụm chày – cối được gia công từ thép hợp kim chất lượng cao (SKD11, SKD61), trải qua quá trình tôi chân không đạt độ cứng HRC 58 – 62 và phủ màng chống mài mòn Titanium (đối với ứng dụng đột Inox). Khe hở dao (Clearance) được căn chỉnh vi mô, đảm bảo mép cắt phẳng lẹm, không bavia và kéo dài tuổi thọ khuôn lên tới hàng trăm ngàn chu kỳ dập.
11.3. Lắp đặt và chuyển giao công nghệ
Khâu thi công lắp đặt chuẩn mực là tiền đề để cỗ máy vận hành ổn định và bền bỉ suốt nhiều năm.
- Setup đồng bộ hệ thống: Kỹ sư Automech trực tiếp khảo sát và kết nối máy đột dập hơi vào mạng lưới khí nén sẵn có của nhà máy. Chúng tôi lắp đặt bổ sung các cụm van điều áp FRL chất lượng cao, bình tích áp phụ và hệ thống máy sấy khí để đảm bảo nguồn khí đầu vào luôn khô sạch và đạt áp suất chuẩn 6 – 8 bar.
- Thử nghiệm ngặt nghèo (SAT – Site Acceptance Test): Quá trình bàn giao chỉ hoàn tất khi máy chạy thử tải thực tế trực tiếp trên chính vật tư phôi thép và bản vẽ sản phẩm của nhà xưởng. Kỹ sư sẽ đo kiểm dung sản phẩm đầu ra bằng thiết bị chuyên dụng, đảm bảo đạt chuẩn thông số cam kết mới tiến hành nghiệm thu.
11.4. Đào tạo vận hành và hướng dẫn sử dụng
Chúng tôi chú trọng chuyển giao năng lực thực chiến cho đội ngũ nhân sự trực tiếp đứng máy tại nhà xưởng của bạn.
- Thao tác an toàn: Công nhân được huấn luyện kỹ lưỡng về quy trình vận hành an toàn, cách sử dụng hệ thống nút bấm hai tay chống kẹp tay, cách cài đặt cảm biến rào quang học và các thao tác xử lý sự cố khẩn cấp.
- Làm chủ kỹ thuật cơ bản: Kỹ thuật viên của xưởng sẽ được hướng dẫn thành thạo kỹ năng căn chỉnh hành trình xi lanh, cách thiết lập cữ chặn định vị phôi, quy trình tháo lắp thay đổi khuôn dập chớp nhoáng (Quick Die Change) và cách tinh chỉnh lượng mỡ bôi trơn FRL định kỳ.
11.5. Bảo trì, bảo dưỡng và hỗ trợ kỹ thuật
Sự gián đoạn sản xuất do dừng máy (Downtime) là điều Automech luôn nỗ lực triệt tiêu cho khách hàng.
- Kho phụ tùng sẵn có tại Việt Nam: Automech duy trì kho linh kiện dự phòng quy mô lớn ngay tại Việt Nam, luôn có sẵn các bộ gioăng phớt xi lanh, cuộn coil van từ, bộ lọc FRL, cảm biến an toàn và chày cối tiêu chuẩn.
- Cam kết SLA (Service Level Agreement): Khi phát sinh sự cố kỹ thuật, đội ngũ chuyên gia của chúng tôi cam kết kết nối chẩn đoán từ xa qua Online/Call trong vòng 30 phút, và cử kỹ sư có mặt xử lý trực tiếp tại nhà xưởng của bạn trong vòng 24 đến 48 giờ làm việc, giúp nhịp độ sản xuất luôn được bảo vệ tối đa.
11.6. Giải pháp tự động hóa công đoạn đột dập
Để giúp các nhà xưởng bứt phá năng suất trong kỷ nguyên Công nghiệp 4.0, Automech mang đến các gói nâng cấp tự động hóa linh hoạt:
- Tích hợp bộ cấp phôi tự động (Feeder): Ghép nối máy đột dập hơi với bộ cấp phôi cuộn khí nén (Pneumatic feeder) hoặc bộ cấp phôi Servo, giúp máy tự động kéo tôn cuộn, đục lỗ và cắt phôi liên hoàn với tốc độ 60 – 100 nhát/phút mà không cần sự can thiệp thủ công của công nhân.
- Tế bào sản xuất tự động (Automated Workcell): Tích hợp thêm xilanh đẩy phôi phế liệu tự động, vòi phun khí tự động thổi thành phẩm ra băng tải, hoặc ghép nối máy đột dập hơi vào hệ thống tay máy Robot gắp phôi. Giải pháp này biến trạm dập thủ công thành một tế bào gia công tự hành 24/7, giúp doanh nghiệp cắt giảm 80% chi phí nhân công và nâng tầm năng lực cạnh tranh trên thị trường.
12. Câu hỏi thường gặp về máy đột dập hơi
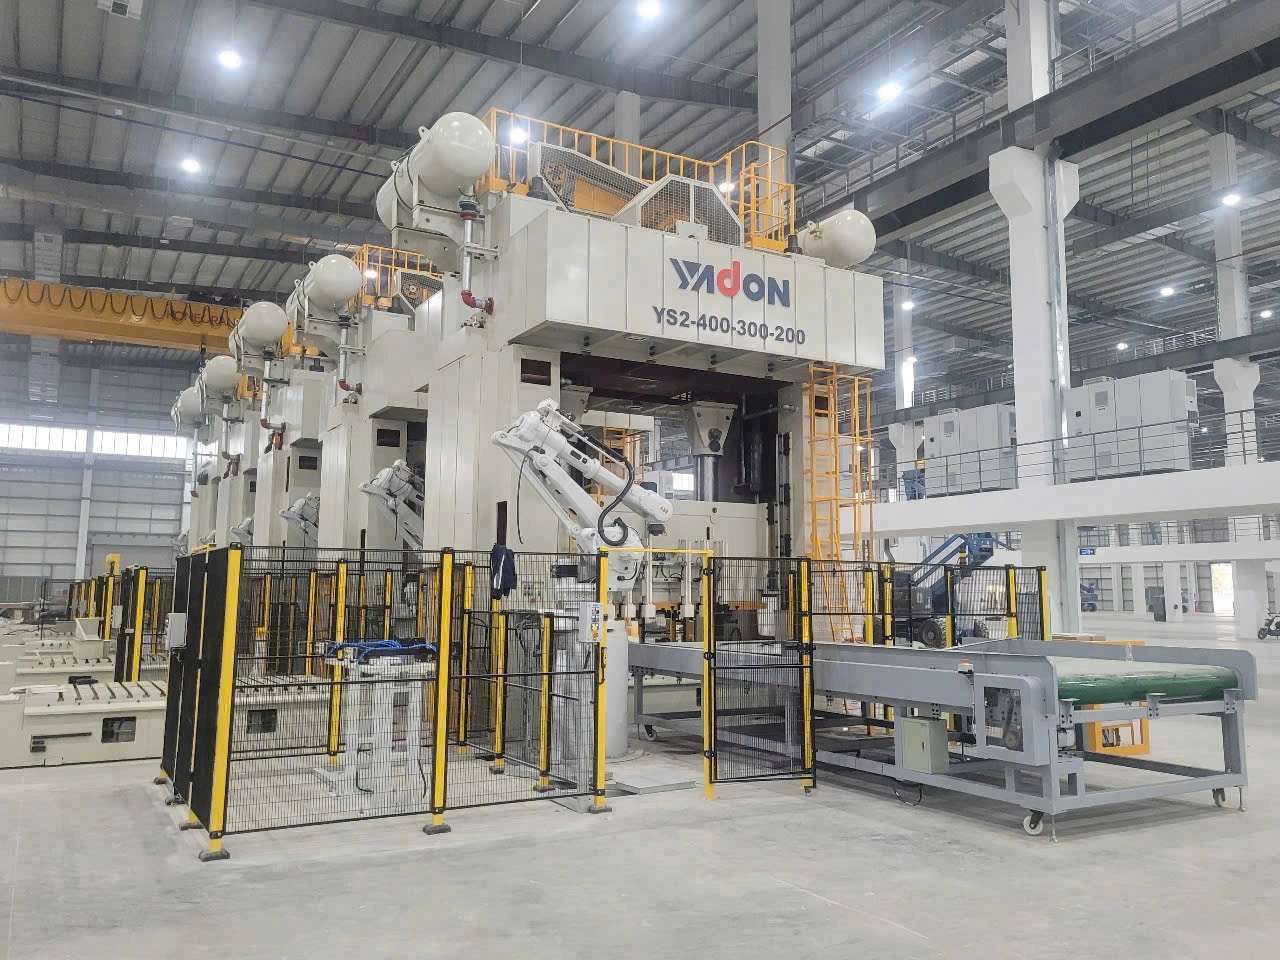
Giải pháp tự động hóa do Automech triển khai
Nhằm giải đáp thắc mắc cho các chủ doanh nghiệp và kỹ sư vận hành trong quá trình tìm hiểu, lựa chọn thiết bị, Automech đã tổng hợp và phân tích chi tiết 7 câu hỏi phổ biến nhất về máy đột dập hơi (khí nén):
12.1. Máy đột dập hơi là gì?
Máy đột dập hơi là thiết bị gia công kim loại tấm sử dụng năng lượng khí nén (áp suất phổ biến 5 – 8 bar) để tạo ra động năng tịnh tiến. Luồng khí nén đẩy piston trong xi lanh lao xuống với tốc độ lớn, truyền lực trực tiếp lên trục búa mang chày đột để thực hiện các nguyên công: cắt đứt, khoét lỗ, dập nổi, uốn gập mép hoặc tán đinh ri-vê trên tấm phôi. Cỗ máy này nổi bật với đặc tính vận hành êm ái, tốc độ hành trình nhanh, môi trường làm việc sạch sẽ và chi phí đầu tư ban đầu cực kỳ dễ tiếp cận.
12.2. Máy đột dập hơi có thể đột vật liệu dày bao nhiêu?
Khả năng xuyên thủng vật liệu của máy phụ thuộc trực tiếp vào tải trọng lực ép (Tonnage) của xi lanh và độ bền cắt của phôi. Trong thực tế gia công, máy đột dập hơi phát huy hiệu quả kinh tế và độ bền cơ học tốt nhất trên các dải độ dày sau:
- Nhôm định hình, nhôm Anode, đồng dẻo: Đột tốt độ dày từ 0.5mm đến 4.0 – 5.0mm.
- Thép carbon cán nguội (SPCC), tôn mạ kẽm: Đột tốt độ dày từ 0.5mm đến 1.5 – 2.5mm.
- Inox (Thép không gỉ 304, 316): Do độ cứng và độ dai cao, máy chỉ nên áp dụng cho phôi mỏng dưới 1.0 – 1.2mm để tránh làm nhanh cùn chày cối và giảm tuổi thọ phớt xi lanh.
(Lưu ý: Đối với các phôi thép dày hơn 2.5mm, nhà xưởng nên cân nhắc nâng cấp lên dòng xi lanh cường áp Hydro-pneumatic hoặc chuyển sang dùng máy đột dập thủy lực).
12.3. Máy đột dập hơi có những loại nào?
Thị trường máy đột dập khí nén được phân loại đa dạng dựa trên kết cấu khung vỏ và công nghệ truyền động:
- Theo kết cấu khung máy:
- Dòng Mini để bàn (100kg – 500kg): Kích thước nhỏ gọn, chuyên dập linh kiện điện tử, tán đinh, kẹp đầu cốt dây điện.
- Dòng C-Frame đặt sàn (1 Tấn – 10 Tấn): Thân máy hở 3 mặt, họng sâu, linh hoạt luồn phôi quá khổ, phổ biến nhất trong sản xuất cửa nhôm và vỏ tủ điện.
- Dòng H-Frame / Khung 4 trụ (Khung kín): Chịu tải tốt, chống lệch tâm tuyệt đối, chuyên dùng cho các bộ khuôn dập liên hoàn đắt tiền.
- Theo công nghệ xi lanh: Xi lanh khí nén tiêu chuẩn (tốc độ siêu nhanh) và Xi lanh cường áp Hydro-pneumatic (tích hợp cụm dầu nhân lực ép lên gấp nhiều lần).
12.4. Máy đột dập hơi khác máy đột dập thủy lực như thế nào?
Hai công nghệ này khác nhau hoàn toàn về môi chất truyền động, tốc độ và phạm vi ứng dụng:
- Máy đột dập hơi (Khí nén): Tốc độ hành trình siêu nhanh (40 – 120 nhát/phút), môi trường làm việc sạch sẽ (không rò rỉ dầu), chi phí mua máy và bảo trì rẻ. Tuy nhiên, lực dập bị giới hạn (thường dưới 10 – 20 Tấn), chỉ thích hợp cho phôi mỏng.
- Máy đột dập thủy lực (Dầu): Tạo ra lực ép khổng lồ (vài chục đến hàng trăm Tấn), duy trì lực ép ổn định ở mọi điểm hành trình, chuyên trị phôi thép dày và dập vuốt sâu. Đổi lại, tốc độ chu kỳ chậm hơn (10 – 30 nhát/phút), chi phí đầu tư cao và có rủi ro rò rỉ dầu làm bẩn xưởng.
12.5. Máy đột dập hơi có phù hợp sản xuất hàng loạt không?
Hoàn toàn phù hợp, thậm chí là “vũ khí tối thượng” cho sản xuất hàng loạt quy mô lớn (High-volume) đối với các chi tiết nhỏ và mỏng. Với nhịp dập chớp nhoáng đạt hàng chục đến hơn một trăm nhát/phút, cỗ máy dễ dàng đáp ứng sản lượng hàng vạn sản phẩm/ngày. Đặc biệt, khi máy đột hơi được ghép nối với bộ cấp phôi cuộn tự động (Pneumatic/Servo Feeder) và hệ thống van thổi xả thành phẩm, trạm dập sẽ trở thành một dây chuyền tự hành 24/7 không cần sức người bưng bê.
12.6. Làm thế nào để chọn lực đột phù hợp?
Để tính toán lực đột lý thuyết chính xác (tính bằng Tấn), kỹ sư áp dụng công thức cơ học tiêu chuẩn: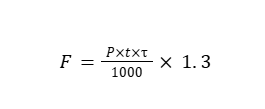
Trong đó:
- P: Chu vi mép cắt của lỗ dập (mm). Lỗ tròn P=d; Lỗ chữ nhật P=2(a+b).
- t: Độ dày tấm phôi gia công (mm).
- : Độ bền cắt của vật liệu (kg/mm2). Tôn thép 40; Inox 60; Nhôm 20.
- 1.3: Hệ số dự trữ an toàn (Safety Margin 30%) giúp máy vận hành êm ái, tránh kịch tải.
Ví dụ: Đột lỗ tròn đường kính 15mm trên phôi thép dày 2mm.
- Chu vi P=3.1415=47.1mm.
- Lực dập F=47.124010001.3=3.7681.34.9Tấn.
- Kết luận: Bạn nên chọn cỗ máy có lực dập định mức từ 5 Tấn trở lên.
12.7. Automech có cung cấp máy đột dập và khuôn dập không?
Có. Automech là Nhà tích hợp hệ thống tự động hóa uy tín hàng đầu tại Việt Nam, cung cấp giải pháp trọn gói (Turnkey Solution) bao gồm:
- Phần cứng thiết bị: Cung cấp các dòng máy đột dập hơi tiêu chuẩn, máy đột dập cường áp, máy đột dập CNC từ các thương hiệu hàng đầu.
- Thiết kế & Chế tạo khuôn (Tooling): Khảo sát bản vẽ, thiết kế cụm khuôn dập đơn, khuôn dập chớp, khuôn dập liên hoàn từ thép hợp kim SKD11/SKD61 tôi chân không chống mài mòn.
- Dịch vụ kỹ thuật: Lắp đặt đồng bộ khí nén, nghiệm thu SAT tại xưởng, đào tạo vận hành an toàn và cam kết SLA hỗ trợ kỹ thuật tận xưởng trong 24-48 giờ với kho phụ tùng có sẵn tại Việt Nam.
13. Kết luận và liên hệ
13.1. Vai trò của máy đột dập hơi trong gia công kim loại
Dù không sở hữu sức mạnh tàn bạo như máy thủy lực hay công nghệ nội suy tối tân như máy CNC, máy đột dập hơi vẫn là “mảnh ghép” không thể thiếu trong các phân xưởng gia công. Với đặc tính nhanh, rẻ, an toàn và sạch sẽ, thiết bị này giải quyết hoàn hảo các công đoạn tán đinh, đột cắt chi tiết mỏng và gia công phụ trợ.
13.2. Những tiêu chí cần xác định trước khi đầu tư
Doanh nghiệp hãy tính toán kỹ lực ép cần thiết dựa trên vật liệu cứng nhất, chuẩn bị một hệ thống khí nén đủ khỏe, và tuyệt đối không được bỏ qua các tính năng an toàn (nút bấm hai tay, rào quang học) để bảo vệ nhân sự vận hành.
13.3. Liên hệ Automech để được tư vấn cấu hình máy phù hợp
Bạn đang tìm kiếm một cỗ máy dập hơi bền bỉ, lực ép chuẩn xác đi kèm dịch vụ hậu mãi chuyên nghiệp? Liên hệ Automech ngay hôm nay để nhận tư vấn kỹ thuật miễn phí và báo giá cấu hình máy đột dập tối ưu nhất cho bài toán sản xuất của bạn!
Công ty Cổ phần Thiết bị và Giải pháp Cơ khí Automech
Trụ sở chính: Số 285 đường Phúc Lợi, P. Phúc Lợi, TP. Hà Nội
Chi Nhánh Đà Nẵng: Số 20 đường Nguyễn Sinh Sắc, P. Hoà Khánh, TP. Đà Nẵng
Chi Nhánh HCM: Số 84 đường 10 KĐT Vạn Phúc, P. Hiệp Bình, TP. Hồ Chí Minh
Đường dây nóng: 0848 261 195
Website: automech.vn
Fanpage: Automech Life
Youtube: https://www.youtube.com/@Automech_mechanical