



Máy đột dập 29 dao CNC: Cấu tạo ứng dụng và giá máy chi tiết
Trong ngành gia công kim loại tấm quy mô lớn, việc phải dừng máy để thay đổi dao cụ liên tục chính là “kẻ thù” của năng suất. Để giải quyết triệt để bài toán này, máy đột dập 29 dao (CNC Turret Punch Press 29 Stations) ra đời như một cỗ máy toàn năng. Với sức chứa lên đến 29 bộ chày – cối đa dạng trên cùng một mâm xoay, hệ thống này cho phép hoàn thiện các chi tiết kim loại có biên dạng phức tạp nhất chỉ trong một lần gá phôi. Bài viết dưới đây sẽ bóc tách toàn diện từ cấu tạo, nguyên lý đến cách tính toán hiệu quả đầu tư (ROI) cho dòng máy đột CNC cao cấp này.

Máy đột dập 29 dao CNC tự động gia công kim loại tấm chính xác cao
1. Máy đột dập 29 dao là gì?
1.1. Máy đột dập 29 dao là gì?
Máy đột dập 29 dao (tên tiếng Anh: CNC Turret Punch Press 29 Stations) là trung tâm gia công kim loại tấm tự động hóa cấp độ cao, vận hành hoàn toàn dựa trên mã lệnh lập trình kỹ thuật số (CNC). Khác biệt làm nên tên tuổi của dòng máy này nằm ở hệ thống mâm xoay kép (Turret) có khả năng chứa đồng thời 29 bộ dao cụ (gồm Chày – Punch và Cối – Die) hoạt động độc lập.
Thay vì sử dụng một đầu cắt duy nhất, hệ thống nội suy CNC sẽ điều khiển tấm phôi kim loại di chuyển trên trục X-Y, đồng thời tự động xoay mâm Turret để chọn ra đúng bộ chày cối có hình dáng và kích thước khớp với bản vẽ. Sự kết hợp này biến cỗ máy thành một “nhà máy thu nhỏ”, có thể thực hiện liên hoàn các tác vụ cắt, đột thủng, dập nổi, vuốt vành trên một tấm kim loại nguyên bản với dung sai chỉ tính bằng phần trăm milimet.
1.2. Vì sao máy được trang bị tới 29 dao?
Việc nâng cấp số lượng trạm dao lên con số 29 không phải là sự ngẫu nhiên mà là giải pháp triệt để cho bài toán tối ưu hóa trong Quản trị sản xuất tinh gọn (Lean Manufacturing):
- Trang bị “tận răng” cho mọi bản vẽ: Khác với máy 12 hay 19 dao, dung lượng 29 vị trí cho phép nhà xưởng lắp đặt cố định toàn bộ các hình dáng dao tiêu chuẩn (tròn, vuông, chữ nhật, tam giác) từ kích cỡ nhỏ nhất (vài mm) đến lớn nhất (gần 90mm). Thêm vào đó, xưởng vẫn còn dư dả không gian để lắp các bộ dao định hình đặc biệt (dao dập chớp tản nhiệt, dao lún mặt, dao khắc logo).
- Triệt tiêu thời gian “chết” (Zero Setup Time): Trong gia công đa mã hàng (High-mix), việc tháo lắp và căn chỉnh khe hở dao cụ bằng tay mỗi khi đổi thiết kế làm tiêu tốn từ 30 – 45 phút. Với 29 dao luôn ở trạng thái “sẵn sàng chiến đấu” trên mâm, bộ điều khiển CNC chỉ mất 1-2 giây để tự động chuyển đổi dao, đưa thời gian Downtime về mức bằng 0.
1.3. Máy đột dập 29 dao hoạt động như thế nào?
Sức mạnh của thiết bị đến từ sự phối hợp nhịp nhàng, đồng bộ theo thời gian thực (real-time) của 3 hệ thống chuyển động cốt lõi:
- Nội suy tọa độ (Trục X-Y): Tấm kim loại được kẹp chặt bởi các ngàm khí nén/thủy lực. Động cơ Servo AC và vít me bi độ chính xác cao sẽ “cõng” tấm phôi lướt trên mặt bàn bi/bàn chổi lông, đưa chính xác tâm lỗ cần đột vào đúng vị trí dưới đầu búa đập với tốc độ di chuyển lên tới hơn 100 mét/phút.
- Quay mâm chọn dao (Turret Rotation): Mâm trên và mâm dưới chứa 29 bộ dao xoay đồng bộ với nhau thông qua hệ truyền động bánh răng. Thuật toán thông minh sẽ tự tính toán quay mâm theo chiều kim đồng hồ hoặc ngược chiều để đưa bộ dao được gọi lệnh vào tâm đập trong thời gian ngắn nhất.
- Giáng búa tạo hình (Trục Z – Striker): Khi phôi và dao đã vào đúng vị trí, hệ thống xi-lanh thủy lực van tỷ lệ (hoặc động cơ Servo điện) sẽ giáng đòn ép với lực đột từ 20 đến 30 tấn. Tùy thuộc vào lệnh cắt đứt hay dập nổi, búa đập sẽ tự động điều chỉnh độ sâu hành trình (Stroke depth) và tốc độ ép để tạo hình vật liệu mà không làm rách phôi.
1.4. Máy đột dập 29 dao phù hợp với nhu cầu sản xuất nào?
Với số lượng dao cụ đồ sộ và tốc độ dập liên thanh (lên tới hàng trăm nhát/phút), cỗ máy này là khoản đầu tư mang tính “bước ngoặt” cho các doanh nghiệp:
- Sản xuất vỏ tủ điện và trạm Kiosk: Đòi hỏi gia công hàng nghìn lỗ tản nhiệt (Louver), lỗ luồn cáp và rãnh lắp thiết bị đóng cắt có hình thù phức tạp.
- Ngành thang máng cáp (Cable Tray): Cần đột liên hoàn các lỗ ô van dọc theo chiều dài máng cáp (từ 2.5m – 3m) với tốc độ cao nhất để ép giá thành sản xuất hàng loạt.
- Thiết bị bếp công nghiệp & điện gia dụng: Gia công các tấm Inox cao cấp làm tủ hấp cơm, vỏ tủ lạnh, lò nướng đòi hỏi bề mặt gia công không để lại vết xước, bavia và có các chi tiết dập chìm, dập gân tăng cứng.
- Các Vendor gia công OEM: Xưởng cơ khí chính xác chuyên thầu lại các đơn hàng linh kiện phụ trợ phức tạp, yêu cầu dung sai khắt khe, tỷ lệ lỗi bằng 0 (Zero Defect) và thời gian giao hàng (Lead time) cực ngắn.
2. Cấu tạo và nguyên lý hoạt động của máy đột dập 29 dao

Máy đột dập thủy lực 29 dao phổ biến trong gia công cơ khí
Máy đột dập 29 dao là một cỗ máy cơ điện tử phức tạp, là sự giao thoa hoàn hảo giữa kỹ thuật cơ khí hạng nặng và công nghệ điều khiển vi mô. Dưới đây là sự bóc tách chi tiết về các thành phần cốt lõi tạo nên sức mạnh của hệ thống này:
2.1. Hệ thống dao đột và khuôn đột (Tooling System)
Đây là phần tiếp xúc trực tiếp và làm biến dạng vật liệu kim loại. Hệ thống dao cụ trên máy 29 dao (thường theo chuẩn quốc tế Thick Turret) bao gồm 3 phần chính:
- Chày (Punch) & Cối (Die): Chày được gắn chắc chắn ở mâm trên (Upper Turret), cối được gắn ở mâm dưới (Lower Turret). Hình dáng của lỗ đột (tròn, vuông, chớp…) được quyết định bởi biên dạng của chày và cối.
- Tấm gạt phôi (Stripper Plate): Là một đệm cao su Urethane hoặc lò xo kim loại bao quanh chày. Khi chày vừa đâm xuyên qua tôn, tấm gạt sẽ tì mạnh xuống mặt phôi để chày rút lên mượt mà, ngăn chặn hiện tượng phôi bị nhấc ngược lên theo dao.
- Khe hở dao (Die Clearance): Khoảng hở giữa chày và cối là thông số kỹ thuật sống còn. Nó phải được thiết lập chính xác (thường bằng 15-20% độ dày vật liệu đối với thép, và 10-15% đối với nhôm). Khe hở chuẩn giúp mép cắt sắc nét, không sinh ra viền bavia (Burr) và kéo dài tuổi thọ dao cụ.
2.2. Cụm đầu đột (Striker / Ram)
Cụm đầu đột đóng vai trò là “cơ bắp”, trực tiếp giáng đòn ép cụm chày cắt đứt tấm kim loại.
- Công nghệ truyền động: Các dòng máy hiện đại sử dụng một trong hai công nghệ: Xi-lanh thủy lực van tỷ lệ (bền bỉ, lực ép lớn) hoặc Động cơ Servo điện mô-men xoắn cao (tiết kiệm điện, chạy êm, tốc độ cực nhanh).
- Kiểm soát hành trình (Stroke Control): Không chỉ đơn thuần là đập lên đập xuống, hệ thống búa đập CNC có thể kiểm soát độ sâu của nhát dập chính xác đến từng phần nghìn milimet. Điều này cực kỳ quan trọng đối với các nguyên công dập định hình 3D (như dập lún mặt, dập chớp thoát nhiệt), nơi búa chỉ được phép ép biến dạng phôi chứ không được đâm thủng.
- Chế độ Hovering: Để tăng tốc độ gia công (HPM), búa đập không rút lên hết cỡ mà “nằm chờ” ở khoảng cách sát sạt ngay trên mặt tấm phôi, sẵn sàng cho nhát dập tiếp theo trong chớp mắt.
2.3. Hệ thống truyền động và cơ cấu servo (X-Y Axis)
Nhiệm vụ của hệ thống này là “cõng” tấm tôn nặng hàng trăm kg và di chuyển nội suy tọa độ X-Y.
- Cơ khí dẫn hướng: Sử dụng hệ thống thanh ray trượt bi tuyến tính (Linear guide) tiết diện lớn kết hợp với vít me bi (Ball screw) có độ rơ bằng không (Zero backlash).
- Động cơ Servo hồi tiếp vòng kín (Closed-loop AC Servo): Động cơ Servo đẩy tấm phôi di chuyển với tốc độ lên tới hơn 100m/phút. Cảm biến mã hóa xung tuyệt đối (Absolute Encoder) liên tục theo dõi và gửi tọa độ thực tế về bộ trung tâm, tự động bù trừ mọi sai số rung lắc cơ học, đảm bảo dung sai tọa độ lỗ đạt ±0.1mm.
2.4. Hệ thống điều khiển CNC (CNC Controller)
Được ví như “bộ não” của toàn hệ thống, bộ điều khiển (thường của Fanuc, Siemens, hoặc Bosch Rexroth) đảm nhiệm vai trò nhạc trưởng:
- Xử lý dữ liệu: Tiếp nhận mã lệnh G-code từ phần mềm CAM/Nesting, giải mã và phát tín hiệu xung đồng bộ cho cả trục X, trục Y, mâm Turret và cụm đầu đột.
- Tính năng thông minh: Giao diện HMI hiển thị đồ họa 3D mô phỏng quỹ đạo chạy dao. Hệ thống có khả năng tự động tính toán tránh vùng kẹp (Dead-zone avoidance) để chống va chạm làm vỡ dao, đồng thời cảnh báo kỹ thuật viên khi số lần dập của một bộ dao đã đến hạn cần phải đi mài sắc lại (Tool life monitoring).
2.5. Bàn máy và hệ thống gá phôi (Table & Clamps)
- Tùy biến bàn máy: Bàn máy được ghép từ các module chuyên dụng. Nếu xưởng chuyên gia công tôn dày, nặng, bàn bi lăn (Ball transfer) sẽ được sử dụng để giảm ma sát. Nếu xưởng chuyên làm Inox xước, nhôm sáng bóng, bàn chổi lông (Brush table) mật độ cao là lựa chọn bắt buộc để phôi trượt êm ái mà không bị trầy xước.
- Ngàm kẹp (Clamps) & Tự động nhấc kẹp: Phôi được ngậm chặt bởi ngàm khí nén/thủy lực có cảm biến tiệm cận. Đặc biệt, máy sở hữu tính năng Auto-repositioning (Tự động chuyển gốc kẹp). Khi gia công một tấm tôn dài (ví dụ 4 mét) vượt quá hành trình thực tế của trục X (ví dụ chỉ dài 2.5 mét), các xy-lanh chốt sẽ giữ chặt mặt phôi, ngàm kẹp sẽ mở ra, trượt lùi về phía sau, ngậm lại mép tôn và tự động thiết lập gốc tọa độ mới để tiếp tục gia công không gián đoạn.
2.6. Hệ thống bôi trơn và an toàn
- Bôi trơn tự động (Auto-lubrication): Cỗ máy được gắn hệ thống bơm dầu trung tâm, tự động châm mỡ định kỳ vào các ổ bi ray trượt và vít me. Đặc biệt, tính năng phun sương dầu (Oil mist) trực tiếp vào cụm dao đột giúp làm mát, giảm ma sát và ngăn ngừa hiện tượng lột phôi (Galling) dính vào dao khi gia công vật liệu Inox, nhôm dẻo.
- Hệ thống an toàn: Máy đáp ứng tiêu chuẩn CE quốc tế với hàng rào quang học (Light curtain) bao quanh khu vực làm việc. Nếu công nhân vô tình đưa tay hoặc bước vào vùng nguy hiểm khi máy đang chạy, cảm biến sẽ ngắt toàn bộ hệ thống ngay lập tức để tránh tai nạn.
2.7. Nguyên lý vận hành máy đột dập CNC 29 dao
Chu trình gia công của máy diễn ra khép kín và tự động hóa cao độ qua các bước tiêu chuẩn sau:
- Lập trình & Truyền dữ liệu: Kỹ sư nạp bản vẽ CAD vào phần mềm Nesting để trải phẳng, tối ưu hóa vật tư và xuất lệnh G-code/M-code truyền xuống bộ điều khiển CNC của máy.
- Gá phôi & Lấy gốc tọa độ: Tấm kim loại được đẩy lên bàn máy. Ngàm kẹp ngậm chặt lấy mép phôi, sau đó máy tự động chạy quy trình dò gốc tọa độ (Zero-return) để đồng bộ hóa kích thước vật lý của tấm tôn với không gian tọa độ ảo của hệ điều khiển.
- Di chuyển nội suy X-Y: Theo chỉ thị từ G-code, cụm động cơ Servo lập tức kéo tấm phôi lướt trên mặt bàn bi/chổi lông, định vị chính xác tâm lỗ cần đột vào đúng trục tâm của búa đập.
- Xoay mâm & Giáng búa: Ngay trong tíc tắc phôi di chuyển, mâm Turret cũng đồng thời xoay ở tốc độ cao để đưa 1 trong 29 bộ dao (hoặc xoay thêm góc với trạm Auto-Index) vào vị trí. Ngay khi mọi thứ vào form chuẩn, búa giáng đòn ép chày xuyên qua vật liệu.
- Gạt phôi & Lặp lại: Lò xo/cao su gạt phôi tì chặt mặt tôn, chày rút lên. Phần phế liệu (Slug) bị cắt đứt rơi qua lỗ cối xuống băng tải hoặc thùng chứa bên dưới. Tấm phôi tiếp tục dịch chuyển để thực hiện các nhát dập tiếp theo với tốc độ hàng trăm lần mỗi phút cho đến khi hoàn thành bản vẽ.
3. Hệ thống 29 dao trên máy đột dập CNC

Máy đột dập 29 dao công nghiệp gia công cơ khí
Trái tim và cũng là niềm tự hào của dòng máy này chính là mâm dao xoay (Turret) với dung lượng lên tới 29 vị trí. Sự đồ sộ của hệ thống dao cụ này không chỉ là những con số cơ học, mà là một chiến lược tối ưu hóa sản xuất tuyệt vời dành cho các nhà máy gia công kim loại tấm.
3.1. Cấu hình 29 dao gồm những gì?
Mâm chứa 29 vị trí được thiết kế theo các tiêu chuẩn đài dao quốc tế phổ biến nhất (thường là chuẩn Thick Turret kiểu Amada, giúp dẫn hướng chày dài hơn, đột chính xác và chống mài mòn tốt hơn). Không gian 29 vị trí này được phân bổ cực kỳ khoa học thành các trạm (Station) có kích cỡ từ nhỏ đến lớn:
- Trạm A (Đường kính lỗ max 12.7mm): Thường chiếm số lượng nhiều nhất trên mâm. Chuyên dùng để đột các lỗ đinh tán, lỗ vít nhỏ, lỗ thoát nước.
- Trạm B (Đường kính max 31.7mm): Phù hợp để gia công các lỗ luồn cáp nhỏ, ổ khóa, hoặc cụm chớp tản nhiệt cỡ nhỏ.
- Trạm C (Đường kính max 50.8mm): Dành cho các rãnh cắt lớn, lỗ gắn thiết bị đóng cắt trên mặt tủ điện.
- Trạm D (Đường kính max 88.9mm): Trạm cỡ đại, được sử dụng cho các hình cắt nguyên khối lớn (như lỗ quạt thông gió) hoặc dùng dao đột gặm (Nibbling) để chạy các đường viền chu vi lớn, cắt đứt phôi.
3.2. Khả năng thay đổi dao tự động (Turret Rotation)
Khác với máy phay CNC phải dùng hệ thống cánh tay kẹp để gắp và đổi dao (ATC – Auto Tool Changer), máy đột dập 29 dao sử dụng cơ chế quay mâm trực tiếp.
- Được lai dắt bởi động cơ Servo độc lập, mâm Turret có khả năng tính toán đường dẫn hướng thông minh (xoay hai chiều) để chọn quãng đường ngắn nhất.
- Thời gian để mâm xoay từ vị trí dao hiện tại sang bộ dao kế tiếp chỉ mất từ 1 đến 2 giây. Quá trình này diễn ra đồng thời ngay trong lúc trục X-Y đang kéo tấm phôi đến tọa độ mới. Nhờ đó, thao tác chuyển đổi nguyên công diễn ra chớp nhoáng, mượt mà đến mức dường như không có độ trễ.
- Hệ thống chốt định vị côn (Shot-pin) bằng khí nén/thủy lực sẽ khóa chặt mâm dao ngay lập tức trước khi búa giáng xuống, đảm bảo chày và cối đồng tâm tuyệt đối.
3.3. Lợi ích của nhiều dao đối với gia công (One-setup Machining)
Dung lượng khổng lồ 29 dao cho phép nhà xưởng thiết lập một “Thư viện dao cụ thường trực” ngay trên máy.
- Kỹ thuật viên có thể gắn cố định toàn bộ các loại dao phổ thông nhất (tròn, vuông, chữ nhật các kích cỡ) và các cụm dao tạo hình (dập chớp Louver, vuốt vành Extrusion, lún mặt Countersink) lên mâm mà không cần gỡ ra.
- Với một bản vẽ mặt cửa tủ điện yêu cầu: Cắt viền mép ngoài, đột hàng chục lỗ thoát nhiệt, đột lỗ ổ khóa hình chìa, và dập lún bắt bản lề; cỗ máy 29 dao sẽ giải quyết trọn vẹn toàn bộ các nguyên công này chỉ trong một lần gá kẹp phôi duy nhất. Tấm tôn ra khỏi máy là thành phẩm hoàn chỉnh, không cần luân chuyển qua khâu đột dập cơ hay khoan cắt nào khác.
3.4. 29 dao ảnh hưởng như thế nào đến năng suất?
Số lượng dao quyết định trực tiếp đến Chỉ số hiệu suất thiết bị tổng thể (OEE) của xưởng:
- Nếu dùng máy 12 dao để làm một bản vẽ cần 15 loại lỗ khác nhau, máy bắt buộc phải dừng giữa chừng. Công nhân sẽ mất thêm 30 – 45 phút để mở cửa máy, tháo cụm dao cũ, lắp cụm dao mới, và căn chỉnh lại khe hở.
- Hệ thống 29 dao triệt tiêu hoàn toàn thời gian chết (Downtime) này. Đối với các xưởng gia công theo mô hình High-mix / Low-volume (nhận nhiều đơn hàng nhỏ lẻ, mã mã thay đổi liên tục), việc không phải set-up lại dao cụ giúp sản lượng thực tế (Output) tăng vọt từ 200% đến 300% so với các dòng máy đột CNC ít dao hoặc máy đột thủ công.
3.5. Khả năng mở rộng và thay thế dao theo nhu cầu (Auto-Index & Multi-Tool)
Bên cạnh 29 vị trí cố định, sự linh hoạt của mâm dao còn được kích hoạt tối đa nhờ các công nghệ mở rộng:
- Trạm dao xoay tự động (Auto-Index): Thông thường máy sẽ tích hợp từ 2 đến 4 trạm Auto-Index (thường nằm ở Trạm B hoặc C). Nhờ hệ thống hộp số bánh vít, các trạm này có thể quay bộ chày – cối theo góc 360 độ (với độ phân giải 0.01 độ). Chỉ với một cây dao hình chữ nhật 5x30mm, máy có thể xoay để đột rãnh nằm ngang, nằm dọc, chéo 45 độ hay dập nối tiếp thành một hình bát giác khổng lồ. Điều này giúp xưởng tiết kiệm hàng trăm triệu đồng tiền mua dao cụ định hình đặc biệt.
- Tích hợp cụm Multi-Tool: Nếu 29 dao vẫn chưa đủ, nhà xưởng có thể mua thêm các bộ chuyển đổi Multi-tool gắn vào Trạm D. Bộ chuyển đổi này cho phép chia 1 Trạm D lớn thành 3, 8 hoặc 24 Trạm A nhỏ. Nghĩa là về lý thuyết, cỗ máy 29 dao hoàn toàn có thể mở rộng sức chứa lên tới 40 – 50 loại dao khác nhau, đáp ứng mọi tham vọng gia công phức tạp nhất.
4. Thông số kỹ thuật cần quan tâm khi chọn máy đột dập 29 dao

Máy đột dập 29 dao đa năng với nhiều bộ dao gia công
Đầu tư một cỗ máy đột dập CNC 29 dao là quyết định phân bổ nguồn vốn (CapEx) quan trọng. Để cỗ máy thực sự trở thành “cỗ máy in tiền” thay vì gánh nặng chi phí, các kỹ sư và chủ nhà máy cần soi chiếu kỹ lưỡng 8 thông số kỹ thuật cốt lõi dưới đây để chọn đúng cấu hình:
4.1. Lực đột (Tonnage)
Đây là thông số nền tảng quyết định khả năng “xuyên thủng” vật liệu. Lực đột được đo bằng Tấn (Ton) và dải lực tiêu chuẩn công nghiệp thường là 20 Tấn, 30 Tấn và 50 Tấn.
- Cách lựa chọn: Nếu xưởng chuyên gia công thang máng cáp, vỏ máy bằng tôn mỏng (0.5mm – 2mm), dòng máy 20 Tấn là lựa chọn kinh tế nhất. Tuy nhiên, nếu gia công đa dụng hoặc làm bản mã thép dày, dòng 30 Tấn là “điểm ngọt” (Sweet-spot) tối ưu.
- Nguyên tắc dư tải 20%: Khuyến cáo từ các chuyên gia là không bao giờ chọn máy chạy sát tải giới hạn. Lực đột danh định của máy phải lớn hơn ít nhất 20-30% so với lực cắt đứt vật liệu cứng nhất của xưởng. Khoảng dư tải này giúp bảo vệ van tỷ lệ thủy lực/động cơ Servo khỏi tình trạng làm việc quá sức (Overload), giảm sinh nhiệt và kéo dài tuổi thọ cụm chày cối gấp đôi.
4.2. Số lượng và kích thước dao (Tooling Configuration)
Có đủ 29 trạm dao là tốt, nhưng sự phân bổ các trạm này mới là điều quyết định tính linh hoạt của cỗ máy:
- Tỷ lệ phân bổ đài dao: Hãy kiểm tra xem trong 29 vị trí đó có bao nhiêu trạm A (dao nhỏ), trạm B, C và D (dao cỡ đại 88.9mm). Sự phân bổ cân đối giúp bạn bao quát mọi kích thước lỗ mà không cần tháo lắp cụm đài dao.
- Số lượng trạm Auto-Index: Đây là thông số đắt giá nhất trên mâm Turret. Yêu cầu bắt buộc là phải có từ 2 đến 4 trạm xoay tự động (Auto-Index). Chúng cho phép xoay bộ dao 360 độ để cắt các rãnh xéo, góc nghiêng đa dạng, tiết kiệm hàng trăm triệu đồng tiền đặt khuôn dao đặc biệt.
- Chuẩn đài dao (Tooling Standard): Nên ưu tiên tuyệt đối máy sử dụng chuẩn Thick Turret (Chuẩn đài dao dày, phổ biến theo hệ Amada). Chuẩn này giúp dẫn hướng chày dài hơn, dập ổn định, chống mài mòn và đặc biệt là cực kỳ dễ dàng mua vật tư thay thế từ các hãng thứ ba (như Mate, Wilson Tool) ngay tại Việt Nam.
4.3. Kích thước vùng gia công (Work Area & Axis Travel)
Hành trình dịch chuyển của trục X và Y quyết định khổ tôn tối đa mà máy có thể nạp vào trên một lần gá kẹp.
- Kích thước bàn máy: Các thông số phổ biến là 1250x2500mm (chuẩn khổ tôn 4×8 feet) hoặc 1500x3000mm (chuẩn 5×10 feet). Hãy đối chiếu với khổ phôi tiêu chuẩn mà phòng mua hàng của bạn thường nhập để chọn bàn máy phủ lọt.
- Tính năng Auto-repositioning (Tự động nhấc kẹp): Nếu xưởng thường xuyên phải chấn các thanh ốp mặt tiền, ốp viền thang máy dài tới 4m, 5m, hãy đảm bảo máy sở hữu tính năng này. Máy sẽ tự động nhả kẹp, trượt lùi về phía sau và kẹp lại mép tôn để tiếp tục gia công phần phôi vượt quá hành trình trục X mà không cần công nhân can thiệp gá lại từ đầu.
4.4. Độ dày vật liệu (Material Thickness Capacity)
Không phải máy 30 Tấn thì có thể đột mọi vật liệu. Khả năng gia công phụ thuộc lớn vào độ cứng và giới hạn bền cắt (Shear strength) của từng kim loại:
- Với cấu hình 30 Tấn tiêu chuẩn, máy có thể đột thủng dễ dàng thép carbon (SPCC, SS400) dày tối đa 6mm.
- Tuy nhiên, với vật liệu Inox (SUS 304) rất dai và cứng, máy chỉ nên gia công tối ưu ở mức 3mm – 4mm.
- Khoảng bề dày từ 0.5mm đến 6mm là tiêu chuẩn vàng, đáp ứng hơn 90% các ứng dụng định hình và đột dập khắt khe nhất trong ngành công nghiệp gia công kim loại tấm (Sheet metal fabrication) hiện nay. Việc vượt quá độ dày cho phép không chỉ làm mẻ dao mà còn có nguy cơ làm hỏng kết cấu mâm Turret.
4.5. Tốc độ đột (Punching Speed – HPM)
Được đo bằng số nhát dập mỗi phút (Hits Per Minute – HPM). Đây là thông số quyết định trực tiếp đến thời gian chu kỳ (Cycle time) của một đơn hàng.
- Tốc độ đột gặm (Nibbling): Khi khoảng cách dịch chuyển giữa 2 nhát dập chỉ là 1mm (để cắt đứt đường viền), máy không cần rút búa lên cao. Tốc độ này rất lớn, đạt từ 600 đến 800 HPM (Thậm chí >1000 HPM ở chế độ Hovering Marking).
- Tốc độ đột bước lớn (Punching): Khi dịch chuyển trục khoảng cách 25mm, mâm bi và phôi cần thời gian di chuyển, tốc độ đạt khoảng 300 đến 400 HPM. Tốc độ càng cao, xưởng càng nhanh chóng giải quyết xong các chi tiết có mật độ lỗ lưới dày đặc.
4.6. Độ chính xác định vị (Accuracy & Repeatability)
Sự khác biệt giữa một cỗ máy công nghiệp tiêu chuẩn và một cỗ máy giá rẻ bộc lộ rõ nhất ở sai số sau nhiều năm vận hành.
- Độ chính xác định vị (Positioning Accuracy): Phải đạt ±0.1mm. Tức là khoảng cách từ tâm lỗ thực tế so với bản vẽ CAD không được lệch quá 1 phần 10 milimet.
- Độ chính xác lặp lại (Repeatability): Phải đạt ±0.05mm. Khi máy giáng 10.000 nhát dập, các lỗ này phải nằm chuẩn xác vào đúng một vị trí. Điều này được đảm bảo nhờ hệ thống động cơ Servo có bộ mã hóa hồi tiếp vòng kín (Closed-loop encoder), triệt tiêu hoàn toàn sai số lắp ráp, giúp các chi tiết xuất xưởng ghép nối với nhau (bằng bu-lông, bản lề) trơn tru hoàn hảo.
4.7. Công suất và hệ truyền động (Power & Drive System)
Chi phí vận hành dài hạn (OpEx) bị chi phối mạnh mẽ bởi hệ truyền động tạo lực búa:
- Hệ thủy lực (Hydraulic): Công nghệ truyền thống, lực ép khỏe, giá máy rẻ hơn. Tuy nhiên, bơm dầu phải chạy liên tục ngay cả khi máy nghỉ, tiêu tốn điện năng, sinh nhiệt và phát sinh chi phí thay dầu/gioăng phớt định kỳ.
- Hệ Servo điện (Servo-electric): Xu hướng công nghệ mới nhất. Cụm búa đập được lai dắt trực tiếp bằng động cơ Servo khổng lồ. Động cơ chỉ tiêu thụ dòng điện cực đại vào khoảnh khắc giáng búa. Máy chạy cực êm, không rò rỉ dầu nhớt, thân thiện với môi trường và giúp nhà máy tiết kiệm từ 30% đến 50% chi phí tiền điện hàng tháng.
4.8. Hệ điều khiển CNC (Controller & CAM Software)
Cơ khí tốt cần một “bộ não” thông minh để phát huy tối đa sức mạnh.
- Bộ điều khiển (CNC Controller): Hãy ưu tiên các thương hiệu có độ tin cậy và khả năng chống nhiễu công nghiệp tuyệt đối như Fanuc (Nhật Bản), Siemens hoặc Rexroth (Đức). Các hệ thống này giao diện thân thiện, dễ vận hành và linh kiện dự phòng luôn có sẵn.
- Phần mềm lập trình (CAM): Phần mềm đi kèm phải mạnh mẽ, có khả năng đọc được định dạng 2D/3D (DXF, DWG, STEP). Bắt buộc phải có thuật toán Auto-Nesting (Xếp phôi tự động) để tự động xoay và nhét các chi tiết nhỏ vào khoảng hở của chi tiết lớn, giúp tiết kiệm triệt để phế liệu. Đồng thời, CAM phải tính toán được quỹ đạo tránh kẹp (Clamps avoidance) để búa không bao giờ đập nhầm vào ngàm kẹp phôi.
5. Máy đột dập 29 dao gia công được vật liệu nào?
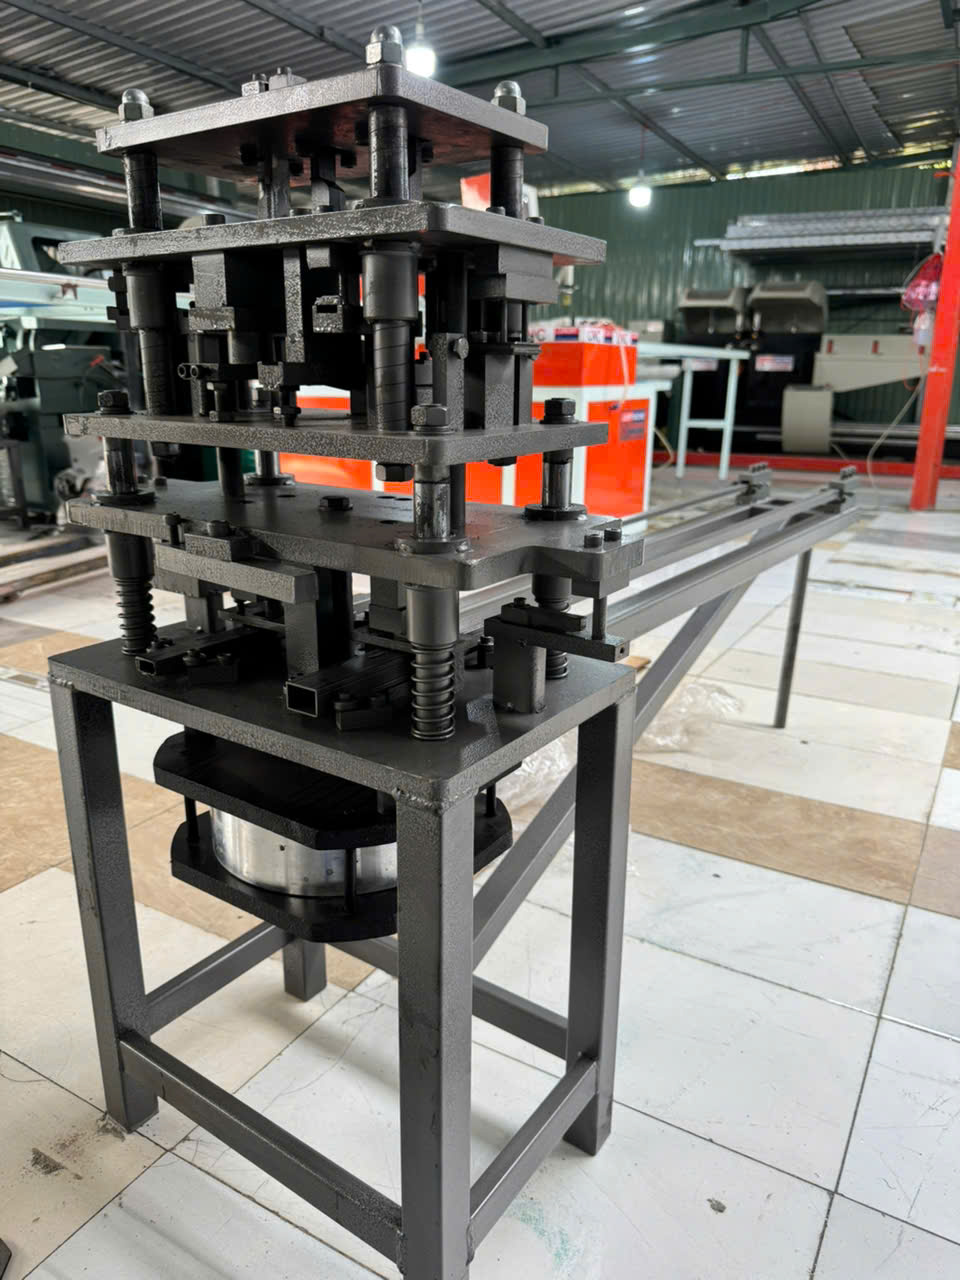
Máy đột dập 29 dao hiệu suất cao đáp ứng nhu cầu sản xuất
Sức mạnh của máy đột dập CNC 29 dao không chỉ nằm ở lực ép hàng chục tấn, mà còn ở sự linh hoạt tuyệt đối khi xử lý các bề mặt có đặc tính cơ lý (độ cứng, độ dẻo, giới hạn bền cắt) hoàn toàn khác nhau. Bằng việc tùy chỉnh khe hở dao cụ (Clearance) và thay đổi đài dao, cỗ máy này có thể gia công hoàn hảo các nhóm vật liệu sau:
5.1. Thép carbon
Đây là nhóm vật liệu phổ thông nhất và được máy đột dập 29 dao xử lý với tốc độ, hiệu suất tối đa.
- Thép cán nguội (SPCC, DC01): Phôi mềm, bề mặt mịn, thường có độ dày từ 0.5mm – 3mm. Ứng dụng để dập vỏ tủ điện, vỏ máy gia dụng với tốc độ cắt gặm (Nibbling) có thể lên tới 800 nhát/phút.
- Thép mạ kẽm (SGCC, ZAM): Ưu điểm vượt trội của đột dập CNC so với cắt Laser là gia công nguội (Cold working). Nhờ không sinh nhiệt, máy cắt lỗ trên tôn mạ kẽm mà không làm cháy đen hay bong tróc lớp mạ bảo vệ chống gỉ. Kết hợp với bàn chổi lông (Brush table), bề mặt tấm tôn được bảo toàn nguyên vẹn 100%.
- Thép cán nóng (SS400, Q235): Thường dùng cho bản mã, kết cấu chịu lực. Với cấu hình máy 30 Tấn, hệ thống có thể đột thủng gọn gàng các tấm thép carbon dày tới 6mm mà mép cắt vẫn nhẵn mịn.
5.2. Inox (Thép không gỉ)
Inox (SUS 304, SUS 316) nổi tiếng với độ cứng, độ dai cao và giới hạn bền cắt (Shear strength) rất lớn. Gia công Inox là bài test năng lực thực sự của bất kỳ hệ thống CNC nào.
- Thách thức mài mòn: Inox rất dễ làm mẻ chày hoặc gây ra hiện tượng lột phôi, dính dao (Galling). Do đó, máy đột Inox thường bị giới hạn độ dày ở mức tối đa 3mm đến 4mm (đối với máy 30 Tấn).
- Giải pháp dao cụ: Để trị Inox, bộ chày cối trên mâm 29 dao phải được chế tạo từ thép gió (HSS) hoặc hợp kim thiêu kết, đồng thời phủ thêm các lớp mạ siêu cứng như Titanium Nitride (TiN) hoặc TiCN.
- Bôi trơn bắt buộc: Hệ thống bắt buộc phải kích hoạt chế độ phun sương dầu bôi trơn (Auto-lubrication) liên tục vào đầu dao để làm mát và chống dính phôi trong suốt quá trình đập liên thanh.
5.3. Nhôm
Nhôm tấm (Al5052, Al1050) là vật liệu chuyên dụng cho mặt dựng kiến trúc (Facade), vỏ thiết bị hàng không, viễn thông.
- Xử lý đặc tính mềm, dẻo: Nhôm rất nhẹ và dẻo, điểm yếu là cực kỳ dễ sinh ra viền bavia (Burr) tại mép cắt hoặc bị hiện tượng phế liệu hút ngược lên trên (Slug pulling).
- Căn chỉnh kỹ thuật: Kỹ sư vận hành máy đột 29 dao phải thiết lập khe hở chày – cối (Clearance) cực kỳ khít, chỉ khoảng 10% – 15% độ dày vật liệu (thay vì 20% như thép). Đồng thời, máy được set tốc độ giáng búa (Punching speed) ở mức cao nhất để nhát cắt đứt khoát.
- Bảo vệ bề mặt: Vì nhôm rất dễ xước, tấm gạt phôi (Stripper) thường được bọc đệm Urethane mềm và bàn máy phải là loại bàn cọ chổi (Brush table) 100%.
5.4. Đồng và hợp kim đồng
Đồng thau và đồng đỏ nguyên chất được ứng dụng khổng lồ trong ngành điện (làm thanh đồng cái – Busbar, các bản mã tiếp địa).
- Tốc độ và độ nhẵn bóng: Đồng có tính dẻo tương tự nhôm nhưng tỷ trọng nặng hơn nhiều. Các lỗ đột trên thanh đồng yêu cầu độ nhẵn bóng tuyệt đối, không có bavia để tránh hiện tượng phóng điện (Arcing) khi lắp ráp vào tủ điện phân phối.
- Gá kẹp chắc chắn: Do các phôi đồng (Busbar) thường hẹp, dày và rất nặng, bàn máy cần sử dụng hệ thống bi lăn trơn tru (Ball transfer) kết hợp với ngàm kẹp thủy lực áp suất cao để giữ chặt phôi không bị văng lệch tọa độ khi mâm dao di chuyển tốc độ cao.
5.5. Vật liệu tấm và chi tiết phù hợp khác (Phi kim loại)
Sự linh hoạt của 29 trạm dao cho phép máy vượt ra khỏi ranh giới của ngành kim khí để gia công các vật liệu công nghiệp đặc thù:
- Nhựa công nghiệp & Mica: Đột lỗ trên các tấm nhựa PVC, tấm Mica (Acrylic) làm bảng biển, vách ngăn trong suốt.
- Vật liệu cách điện: Tấm nhựa phíp Bakelite, mạch in PCB, hay bìa amiang làm gioăng đệm cách nhiệt.
- Lưu ý kỹ thuật: Các vật liệu phi kim thường có tính giòn. Khi set-up dao trên mâm Turret, kỹ thuật viên sẽ sử dụng các bộ chày có góc vát cắt chéo (Shear angle) sắc bén để giảm lực chấn động, ngăn chặn hiện tượng nứt rạn chân chim (Micro-cracking) lan ra xung quanh viền lỗ. Hơn nữa, gia công phi kim thường không sử dụng dầu bôi trơn để tránh làm ố bẩn bề mặt sản phẩm.
6. Ứng dụng của máy đột dập 29 dao trong sản xuất

Cận cảnh máy đột dập 29 dao
Với lợi thế kho dao cụ “khổng lồ” lên tới 29 trạm và tốc độ dập chớp nhoáng, cỗ máy này không chỉ là một thiết bị cắt gọt đơn thuần mà đã trở thành “trái tim” định đoạt năng suất của toàn bộ dây chuyền trong nhiều lĩnh vực công nghiệp:
6.1. Gia công kim loại tấm (Sheet metal fabrication)
Trong bất kỳ nhà máy gia công kim loại tấm nào, máy đột dập CNC luôn đóng vai trò là “cửa ngõ” xử lý phôi đầu tiên, quyết định sự trơn tru của các công đoạn phía sau:
- Xử lý bản vẽ trải phẳng: Máy tiếp nhận tấm kim loại nguyên khổ, tiến hành cắt đứt viền ngoài (Profiling), đột các lỗ định vị, và dùng dao khắc (Marking) để vạch sẵn các tuyến uốn.
- Tiền đề cho máy chấn CNC: Sự chính xác tuyệt đối (±0.1mm) của các lỗ đột và đường vạch tuyến uốn từ cỗ máy 29 dao giúp thợ đứng máy chấn (Press Brake) ở công đoạn tiếp theo dễ dàng tỳ phôi vào cữ (Backgauge), đảm bảo góc chấn chuẩn xác mà không bị lẹm hay vặn xoắn.
6.2. Tủ điện và tủ điều khiển (Electrical Enclosures)
Đây là “sân khấu chính”, nơi máy đột dập 29 dao thể hiện sức mạnh áp đảo hoàn toàn so với bất kỳ công nghệ gia công nào khác (kể cả Laser):
- Đa dạng biên dạng lỗ: Tủ điện yêu cầu hàng chục loại lỗ khác nhau: lỗ tròn chuẩn 22mm/30mm cho đèn báo và nút nhấn, lỗ chữ nhật cho đồng hồ đo (Volt/Ampe), và các lỗ khoét rãnh cho bản lề, khóa cửa. Mâm 29 dao chứa đủ toàn bộ các loại dao này, giúp hoàn thành mặt tủ chỉ trong một lần gá phôi.
- Tạo hình 3D hoàn hảo: Máy sử dụng các đài dao định hình để dập liên hoàn các hàng chớp tản nhiệt (Louver) sắc nét, hoặc dùng dao vuốt vành (Extrusion) đùn thịt kim loại lên để ta-ro bắt ren ngàm tủ. Mọi chi tiết đều đạt độ đồng nhất 100%, đáp ứng các tiêu chuẩn kháng nước/kháng bụi (IP54, IP65) khắt khe.
6.3. Vỏ máy và thiết bị công nghiệp (Industrial Equipment)
Sản xuất vỏ bao che cho các thiết bị hạng nặng như vỏ máy phát điện công nghiệp, khung sườn bảo vệ băng tải, vỏ hộp số:
- Lắp ráp chính xác: Các thiết bị công nghiệp thường có kích thước lớn, ghép nối từ nhiều module. Tọa độ lỗ bắt bu-lông phải cực kỳ chính xác để khi đưa ra công trường lắp ráp không bị lệch tâm.
- Dập gân tăng cứng (Ribbing): Máy 29 dao có thể sử dụng dao con lăn (Wheel tool) hoặc dao dập gân để tạo các đường gờ nổi trên bề mặt thép mỏng. Giải pháp này giúp vỏ máy cứng vững hơn, chống rung động tốt hơn mà không cần phải tăng độ dày vật liệu, giúp nhà sản xuất tiết kiệm hàng tỷ đồng tiền thép vật tư.
6.4. Thang máng cáp (Cable Trays)
Ngành sản xuất thang máng cáp luôn chịu áp lực cạnh tranh cực lớn về giá thành, và năng suất đột dập chính là “vũ khí” quyết định:
- Tốc độ xé gió: Các đoạn thang cáp thường dài từ 2.5m đến 5m, dọc theo thân là hàng ngàn lỗ thoát nhiệt hình oval. Nếu dùng tia Laser, máy sẽ mất thời gian mồi lửa (Piercing) hàng ngàn lần. Nhưng với máy đột CNC chạy ở tốc độ 600 – 800 HPM (nhát/phút), hàng vạn lỗ này được đục thủng chỉ trong một cái chớp mắt.
- Tính năng Auto-repositioning: Máy tự động nhấc kẹp và trượt lùi để tiếp tục đột phần phôi dài vượt quá hành trình bàn máy, giúp gia công các thanh máng cáp 5 mét liên tục mà không cần can thiệp bằng tay.
6.5. Linh kiện cơ khí (Mechanical Components)
Tham gia sâu vào chuỗi sản xuất kết cấu thép và linh kiện máy móc:
- Bản mã & Gá kẹp (Brackets/Gussets): Đột hàng loạt các lỗ lắp xiết trên các tấm thép carbon dày (4mm – 6mm).
- Rãnh trượt đa góc: Nhờ các trạm dao xoay tự động (Auto-Index), máy dễ dàng cắt các lỗ rãnh trượt (Slotted holes) chéo góc. Các rãnh này đóng vai trò hấp thụ sai số dung sai khi thi công kết cấu thép, cho phép thợ lắp đặt xê dịch và điều chỉnh vị trí bản mã một cách linh hoạt.
6.6. Sản xuất thiết bị điện – điện tử (Electronics & IT Infrastructure)
Đòi hỏi độ tinh xảo, bề mặt không trầy xước và mật độ lỗ “dày đặc”:
- Tủ Rack viễn thông & Server Datacenter: Các cánh cửa tủ Server yêu cầu tỷ lệ đục lỗ (Perforation rate) lên tới 70-80% diện tích bề mặt để tối ưu luồng khí làm mát. Mâm 29 dao cho phép gắn các bộ dao chùm (Cluster tools) – một nhát dập đục được 10 đến 20 lỗ nhỏ cùng lúc, hoàn thành cánh cửa tủ Server nhanh gấp chục lần máy thông thường.
- Lưới bọc loa âm thanh: Đột cắt các họa tiết hình hoa thị, tổ ong trên nền Inox/nhôm siêu mỏng cực kỳ sắc nét, không bị cong vênh hay biến dạng do nhiệt như phương pháp cắt nhiệt.
6.7. Gia công hàng loạt cho doanh nghiệp OEM (Mass Production)
Là “cỗ máy in tiền” cho các xưởng cơ khí nhận thầu phụ gia công (Vendor) cho các tập đoàn lớn (Tier 1, Tier 2 trong ngành ô tô, thiết bị gia dụng):
- Chạy đua tiến độ: Với sức chứa 29 dao, máy có thể chuyển đổi chớp nhoáng từ việc đột vỏ máy giặt sang đột khay đỡ bình ắc-quy ô tô mà không cần dừng máy setup lại khuôn.
- Vượt qua bài test Vendor Audit: Sự ổn định cơ học giúp máy chạy liên tục 3 ca (24/7). Tỷ lệ phế phẩm bằng 0 (Zero Defect) và dung sai kiểm soát hoàn hảo giúp doanh nghiệp tự tin vượt qua các đợt đánh giá chất lượng nhà cung cấp khắt khe (chuẩn IATF 16949 hay ISO 9001) của các tập đoàn đa quốc gia.
7. Ưu điểm của máy đột dập 29 dao

Máy đột dập 29 dao tốc độ cao phù hợp với nhu cầu gia công cơ khí chính xác
Đứng dưới góc độ quản trị sản xuất, việc nâng cấp lên cỗ máy đột dập CNC 29 dao không chỉ là mua sắm một thiết bị gia công, mà là cuộc cách mạng thay đổi toàn bộ năng lực cạnh tranh của nhà máy. Dưới đây là 6 ưu thế vượt trội giúp cỗ máy này trở thành “tài sản sinh lời” đắc lực:
7.1. Tăng năng suất gia công (Đột phá Lead-time)
Cỗ máy này sinh ra để phá vỡ các “nút thắt cổ chai” trong tiến độ sản xuất:
- Tốc độ không tưởng: Nhờ hệ truyền động Servo hoặc van tỷ lệ thủy lực cao cấp, búa đập có thể hoạt động với tần số từ 300 đến hơn 800 nhát dập mỗi phút (HPM). Khả năng đập “liên thanh” này biến các bản vẽ có hàng vạn lỗ (như lưới sàng, cửa tủ rack) trở nên dễ dàng và được hoàn thành chỉ trong vài phút.
- Hoạt động 24/7: Không biết mệt mỏi như sức người, cỗ máy được thiết kế hệ thống tản nhiệt và bôi trơn hoàn hảo để chạy liên tục 3 ca xuyên ngày đêm. Điều này giúp nhà máy rút ngắn tối đa thời gian trả hàng (Lead time), dễ dàng đáp ứng các tiến độ giao hàng khẩn cấp từ chủ đầu tư.
7.2. Giảm thời gian thay dao (Tối đa hóa Up-time)
Trong tư duy sản xuất tinh gọn (Lean Manufacturing), thời gian công nhân dừng máy để tháo lắp dao cụ là một sự “lãng phí tàng hình” cực kỳ nghiêm trọng.
- Luôn trong trạng thái sẵn sàng: Với 29 trạm dao chờ sẵn trên mâm xoay, xưởng gần như đã tích hợp đủ mọi loại chày cối thông dụng nhất.
- Chuyển đổi chớp nhoáng: Thay vì mất từ 30 – 45 phút để căn chỉnh bằng tay như máy thông thường, bộ điều khiển CNC chỉ mất 1 đến 2 giây để tự động quay mâm và đưa đúng bộ dao mới vào vị trí. Máy chạy liên tục từ mã hàng này sang mã hàng khác, giúp tỷ lệ thời gian gia công thực tế (Up-time) luôn đạt mức tối đa.
7.3. Gia công nhiều hình dạng trên cùng một máy (All-in-one Center)
Máy đột dập 29 dao hoạt động như một trung tâm gia công kim loại tấm khép kín (One-setup Machining):
- Liên hoàn nguyên công: Việc cắt đứt viền ngoài, đột lỗ bắt vít, dập nổi chớp tản nhiệt, vuốt vành taro, và khắc chữ đánh dấu… tất cả đều được thực hiện tuần tự, trơn tru trên cùng một lần gá kẹp tấm tôn.
- Tiết kiệm nguồn lực: Giải pháp này giúp loại bỏ hoàn toàn việc phải khuân vác, luân chuyển phôi đang làm dở (WIP – Work in Process) từ máy đột cơ sang máy dập cắt, rồi sang máy khắc. Nó không chỉ tiết kiệm diện tích mặt bằng xưởng mà còn chống xước, chống móp méo phôi trong quá trình di chuyển.
7.4. Độ chính xác và tính ổn định cao (Cam kết Zero Defect)
Chất lượng sản phẩm không còn bị chi phối bởi trạng thái tâm lý, độ mỏi mắt hay tay nghề của thợ gia công:
- Kiểm soát bằng thuật toán: Mọi tọa độ lỗ đều được nội suy và kiểm soát bởi hệ thống Servo hồi tiếp vòng kín (Closed-loop), đảm bảo dung sai định vị luôn đạt mức vi mô ±0.1mm.
- Loại bỏ phế phẩm (Zero Defect): Dù xuất xưởng 1.000 hay 100.000 sản phẩm, vị trí đột cắt của chúng đều giống hệt nhau 100%. Tỷ lệ phế phẩm do sai số gá tay được triệt tiêu, giúp các chi tiết khi mang ra công trường lắp ráp (xỏ bu-lông, ghép ngàm, gắn bản lề) diễn ra trơn tru, vừa vặn tuyệt đối.
7.5. Giảm nhân công vận hành (Giải phóng sức lao động)
Hệ thống tự động hóa này giúp chủ doanh nghiệp giải quyết dứt điểm bài toán thiếu hụt nhân sự tay nghề cao và chi phí nhân công tăng vọt:
- Từ thâm dụng lao động sang vận hành trí óc: Trước đây, một máy đột cơ/thủy lực thường cần 3-4 thợ cơ khí lực lưỡng để khiêng phôi, giữ cữ và đạp cóc đột. Giờ đây, chỉ cần duy nhất 1 kỹ thuật viên lập trình trên phần mềm CAM, đẩy phôi lên bàn bi và thao tác lệnh trên màn hình cảm ứng HMI.
- An toàn tuyệt đối: Người thợ hoàn toàn không phải đưa tay vào khu vực nguy hiểm dưới búa đập, loại bỏ 100% rủi ro tai nạn lao động (như dập ngón tay), giúp môi trường nhà xưởng trở nên an toàn và chuyên nghiệp hơn.
7.6. Tối ưu chi phí sản xuất hàng loạt (Tăng biên lợi nhuận ròng)
Đích đến cuối cùng của đầu tư thiết bị là tối đa hóa lợi nhuận. Máy đột dập 29 dao là vũ khí tối thượng khi nhà xưởng nhận được các đơn hàng khổng lồ (Mass production):
- Ép Unit Cost xuống mức cực thấp: Sự kết hợp giữa tốc độ dập siêu tốc, việc cắt giảm quỹ lương (từ 4 thợ xuống 1 người), và tiết kiệm vật tư nhờ phần mềm xếp phôi (Auto-Nesting) không có phế liệu… giúp chi phí khấu hao trên từng đơn vị sản phẩm (Unit cost) giảm sâu.
- Cạnh tranh giá thầu: Nhờ chi phí sản xuất rẻ, doanh nghiệp hoàn toàn tự tin đưa ra mức giá thầu cực kỳ cạnh tranh để giành lấy các dự án lớn từ đối tác FDI, trong khi vẫn duy trì được biên lợi nhuận ròng (Net profit margin) hấp dẫn.
8. So sánh máy đột dập 29 dao với các cấu hình khác

Máy đột 29 dao tự động cho xưởng cơ khí gia công kim loại tấm
Để đưa ra quyết định đầu tư chính xác, doanh nghiệp cần đặt máy đột dập CNC 29 dao lên bàn cân với các công nghệ gia công kim loại tấm phổ biến hiện nay. Dưới đây là sự bóc tách chi tiết về mặt kỹ thuật và bài toán kinh tế:
8.1. Máy đột dập 29 dao và máy ít dao (Ví dụ: 12 dao, 16 dao)
Mặc dù cùng là công nghệ đột mâm xoay CNC, nhưng dung lượng ổ chứa dao tạo ra sự khác biệt khổng lồ về sản lượng thực tế (Throughput):
| Tiêu chí | Máy đột dập CNC 29 dao | Máy đột dập CNC ít dao (12 – 16 dao) |
| Thời gian dừng máy (Downtime) | Gần như bằng 0. Chứa đủ mọi loại dao cơ bản và định hình. Chỉ mất 1-2s quay mâm chuyển dao. | Downtime lớn. Thường xuyên phải dừng máy 15-30 phút để tháo dao cũ, gá dao mới khi gặp bản vẽ phức tạp. |
| Độ mài mòn dao cụ | Thấp. Việc có nhiều dao giúp phân bổ lực cắt đều, không có bộ dao nào bị ép hoạt động quá tải. | Cao. Ít dao đồng nghĩa với việc 1 bộ dao (ví dụ dao tròn 5mm) phải hoạt động liên tục, nhanh bị cùn và mẻ. |
| Chi phí đầu tư (CapEx) | Cao hơn từ 15% – 25% do mâm xoay lớn hơn và tích hợp nhiều trạm Auto-Index hơn. | Rẻ hơn, phù hợp với xưởng nhỏ có các mã hàng lặp lại, thiết kế đơn giản, ít thay đổi bản vẽ. |
8.2. Máy đột dập CNC và máy đột cơ truyền thống (Single-station)
Đây là cuộc đối đầu giữa tự động hóa toàn diện và thâm dụng lao động thủ công:
| Tiêu chí | Máy đột dập CNC 29 dao | Máy đột cơ / Thủy lực 1 dao thủ công |
| Sức lao động & An toàn | Vận hành nhàn rỗi bằng 1 kỹ thuật viên thao tác màn hình. An toàn tuyệt đối với hàng rào quang học che chắn. | Tốn 3-4 thợ cơ lực lưỡng bê vác phôi. Rủi ro tai nạn lao động cao (kẹp tay) do đưa tay sát khu vực búa dập. |
| Khả năng tạo hình 3D | Hỗ trợ dập liên hoàn các chi tiết định hình: chớp tản nhiệt (Louver), vuốt vành (Extrusion), dập lún. | Chủ yếu chỉ dùng để đột lỗ xuyên thủng mộc mạc. Rất khó hoặc không thể dập định hình bề mặt. |
| Độ chính xác lỗ | Trục Servo nội suy tọa độ X-Y, dung sai định vị vi mô ±0.1mm. Chất lượng 10.000 sản phẩm đều như một. | Phụ thuộc hoàn toàn vào cữ gá tay và mắt nhìn của thợ. Dễ lệch tọa độ, lắp ráp mặt bích thường bị vênh. |
8.3. Máy đột dập CNC và máy cắt laser
Đây là hai công nghệ luôn song hành và bổ trợ cho nhau trong nhà máy kim loại tấm. Tuy nhiên, mỗi máy có một “lãnh địa” sức mạnh riêng:
| Tiêu chí | Máy đột dập CNC 29 dao | Máy cắt Laser Fiber CNC |
| Điểm mạnh độc tôn | Tốc độ đột lỗ siêu tốc và Khả năng dập nổi 3D (điều mà tia Laser không thể làm được). Tiết kiệm tối đa chi phí vận hành nhờ cắt giảm 100% ngân sách cho các loại khí bảo vệ đắt đỏ | Cắt đường viền ngoài (Contour) cực đẹp với bất kỳ hình dáng cong lượn nào. Cắt được thép siêu dày (10mm – 20mm). Không tốn chi phí mua dao. |
| Gia công chi tiết lỗ dày đặc | Tốc độ nhanh hơn. 1 nhát dập tạo ngay 1 lỗ. Không sinh nhiệt làm cong vênh tôn. | Chậm hơn rất nhiều do phải tốn thời gian mồi lửa (Piercing) ở từng lỗ rồi mới chạy viền. Tôn mỏng dễ bị biến dạng do nhiệt độ cao. |
| Chi phí vận hành (OpEx) | Rẻ. Chỉ tốn tiền điện (rất thấp nếu dùng Servo điện) và tiền mua cụm chày cối thay thế. | Đắt đỏ. Tốn chi phí khổng lồ cho khí bảo vệ (Nitơ/Oxy/Khí nén), bép cắt, kính bảo vệ và thấu kính quang học. |
8.4. So sánh theo năng suất, độ chính xác và chi phí đầu tư
Tổng hợp lại, chúng ta có thể xếp hạng 3 công nghệ này trên bình diện sản xuất công nghiệp như sau:
- Về Năng suất (Productivity): Đột CNC > Cắt Laser Fiber (đối với các chi tiết có mật độ lỗ dày đặc) > Máy đột cơ. Với các bản vẽ tủ điện nhiều chớp tản nhiệt, đột CNC là vua tốc độ.
- Về Độ chính xác (Accuracy): Cắt Laser Fiber = Đột CNC (đều đạt dung sai ±0.1mm và điều khiển bởi hệ thống nội suy thông minh) > Máy đột cơ thủ công.
- Về Chi phí đầu tư & Vận hành (CapEx & OpEx): Cắt Laser Fiber (Đắt đỏ nhất từ chi phí mua nguồn Laser đến tiền khí Nitơ hàng tháng) > Đột CNC (Đầu tư vừa phải, chi phí vận hành rẻ) > Máy đột cơ (Rẻ nhất nhưng không đáp ứng được yêu cầu sản xuất công nghiệp chuẩn xác).
8.5. Khi nào nên chọn máy đột dập 29 dao?
Đầu tư máy đột dập CNC 29 dao không phải là chạy đua vũ trang, mà là chiến lược tối ưu hóa Dòng tiền (ROI) dựa trên đặc thù sản phẩm. Doanh nghiệp BẮT BUỘC nên chọn cỗ máy này khi:
- Đặc thù sản phẩm: Nhà máy chuyên sản xuất vỏ máy phát điện, tủ điện điều khiển, thang máng cáp, lưới lọc công nghiệp hoặc tủ Rack viễn thông.
- Yêu cầu kỹ thuật: Bản vẽ có số lượng lỗ cực lớn, đa dạng hình học (tròn, vuông, rãnh xéo) và đặc biệt là yêu cầu các chi tiết dập định hình nổi 3D (cụm thoát nhiệt, lún mặt bắt bản lề, logo dập chìm).
- Tình trạng sản xuất: Xưởng đang bị nghẽn cổ chai (Bottleneck) do hệ thống máy cơ quá chậm, tỷ lệ hàng lỗi phải đền bù vật tư quá lớn, và tiền lương trả cho đội ngũ công nhân đứng máy đang ăn mòn biên lợi nhuận ròng. Cỗ máy 29 dao sẽ giải quyết triệt để các nỗi đau này và mang lại thời gian thu hồi vốn nhanh nhất.
9. Kinh nghiệm lựa chọn máy đột dập 29 dao

Máy đột dập 29 dao phù hợp xưởng gia công tủ điện
Đầu tư một trung tâm gia công CNC là quyết định giải ngân nguồn vốn (CapEx) lớn, ảnh hưởng đến cấu trúc chi phí của nhà máy trong 5 đến 10 năm tới. Để tránh bẫy “mua máy rẻ nhưng chi phí nuôi máy đắt” hoặc “đầu tư quá mức cần thiết”, chủ doanh nghiệp cần nằm lòng 6 nguyên tắc cốt lõi sau:
9.1. Xác định vật liệu và độ dày gia công (Nguyên tắc 80/20)
Hãy lựa chọn cấu hình máy dựa trên 80% khối lượng công việc thường xuyên nhất của xưởng, thay vì cố gắng mua máy để phục vụ 20% các đơn hàng ngoại lệ hiếm gặp.
- Chống lãng phí CapEx: Nếu xưởng chuyên gia công vỏ tủ điện, thang máng cáp với tôn dày từ 1.0mm – 1.5mm, một cỗ máy đột lực ép 20 Tấn là lựa chọn kinh tế và hoàn hảo nhất. Đừng cố gắng “mua phòng hờ” một cỗ máy 50 Tấn hạng nặng. Việc này không chỉ gây lãng phí hàng tỷ đồng vốn đầu tư ban đầu mà còn tiêu tốn điện năng vô ích khi vận hành phôi mỏng.
- Lựa chọn bàn máy theo phôi: Nếu làm Inox xước, nhôm hoặc tôn mạ kẽm (yêu cầu không trầy xước bề mặt), bắt buộc phải chọn bàn chổi lông (Brush table) mật độ cao. Nếu chuyên làm thép tấm đen, phôi nặng, hãy chọn bàn bi lăn (Ball transfer) để giảm ma sát và chống quá tải cho động cơ kéo X-Y.
9.2. Xác định sản lượng và tần suất sử dụng
Cường độ làm việc sẽ quyết định bạn nên chọn nền tảng cơ khí nào.
- Đối với sản xuất hàng loạt (Mass production): Nếu máy phải chạy liên tục 3 ca (24/7) để đáp ứng các đơn hàng khổng lồ, hãy đầu tư dòng máy có Khung chữ O (O-frame) đúc nguyên khối và sử dụng động cơ Servo điện. Khung chữ O triệt tiêu hiện tượng há miệng (Deflection) khi dập lực lớn, đảm bảo độ đồng tâm tuyệt đối cho dao, kết hợp với Servo tốc độ cao sẽ mang lại sản lượng tối đa.
- Đối với sản xuất nhỏ lẻ, gia công đa dụng: Nếu tần suất chạy máy trung bình (1 ca/ngày), các dòng máy sử dụng hệ truyền động thủy lực truyền thống hoặc khung chữ C (C-frame) có thể là một lựa chọn giúp tiết kiệm chi phí đầu tư ban đầu.
9.3. Lựa chọn lực đột phù hợp (Nguyên tắc dư tải 20%)
Việc ép cỗ máy liên tục chạy ở mức 100% công suất thiết kế là nguyên nhân hàng đầu gây cháy van tỷ lệ thủy lực, quá tải Servo và gãy mẻ chày cối.
- Tính toán lực cắt: Lực đột lý thuyết được tính bằng công thức: Chu vi viền cắt x Độ dày vật liệu x Giới hạn bền cắt (Shear strength) của vật liệu.
- Dư tải an toàn: Luôn chọn máy có lực đột (Tonnage) dư tối thiểu 20% đến 30% so với kết quả tính toán trên. Khoảng lùi an toàn này giúp hệ thống truyền động làm việc nhàn nhã, ít sinh nhiệt, bảo vệ gioăng phớt và kéo dài tuổi thọ cụm dao cụ lên gấp đôi.
9.4. Kiểm tra cấu hình dao và khuôn (Tooling System)
Sức mạnh của mâm 29 dao chỉ được phát huy tối đa nếu nó được trang bị đúng chuẩn đài dao công nghiệp:
- Trạm xoay tự động (Auto-Index): Yêu cầu nhà cung cấp đảm bảo cấu hình mâm Turret phải có từ 2 đến 4 trạm Auto-Index. Các trạm này sử dụng động cơ độc lập để xoay bộ chày cối 360 độ, giúp bạn cắt được mọi rãnh chéo, góc nghiêng mà không cần phải tốn tiền đặt làm các bộ dao định hình đắt đỏ.
- Chuẩn đài dao (Thick Turret): Bắt buộc nên chọn chuẩn đài dao dày (Thick Turret) thay vì đài mỏng (Thin Turret). Chuẩn Thick Turret giúp dẫn hướng chày dài hơn, dập ổn định, sắc nét hơn. Đặc biệt, đây là chuẩn phổ biến toàn cầu, giúp bạn dễ dàng mua dao thay thế chính hãng từ các thương hiệu thứ 3 (như Mate, Wilson) với giá rẻ ngay tại Việt Nam.
9.5. Đánh giá hệ điều khiển và khả năng tự động hóa
Cỗ máy CNC không chỉ dùng cho hiện tại mà phải sẵn sàng cho xu hướng Nhà máy thông minh (Smart Factory) trong tương lai.
- Cổng kết nối mở rộng (I/O Readiness): Hãy kiểm tra xem hệ điều khiển CNC (Fanuc, Siemens…) có hỗ trợ các giao thức truyền thông chuẩn công nghiệp (EtherCAT, PROFINET) hay không. Máy phải sẵn sàng cổng kết nối để vài năm sau, khi xưởng mở rộng, bạn có thể dễ dàng ghép nối thêm Cánh tay Robot nạp/dỡ phôi tự động (Auto Loader/Unloader) mà không cần phải mua một cỗ máy mới.
- Phần mềm đồng bộ: Phần mềm CAM đi kèm phải tích hợp thuật toán Auto-Nesting thông minh để tận dụng tối đa phế liệu, và có khả năng giao tiếp dữ liệu với hệ thống ERP/MES của nhà máy để báo cáo tiến độ theo thời gian thực.
9.6. Tính toán chi phí đầu tư và hiệu quả vận hành (CapEx vs. OpEx)
Đừng sập bẫy “giá rẻ” ban đầu. Bài toán đầu tư khôn ngoan phải dựa trên Tổng chi phí sở hữu (TCO – Total Cost of Ownership) và Tỷ suất hoàn vốn (ROI).
- Chi phí vận hành (OpEx): Một cỗ máy đột thủy lực giá rẻ có thể ngốn của bạn hàng chục triệu tiền điện mỗi tháng và chi phí thay hàng phuy dầu thủy lực định kỳ. Ngược lại, máy Servo điện đắt hơn khi mua, nhưng tiết kiệm 30-50% tiền điện, không xài dầu, máy chạy êm và sạch sẽ.
- Thời gian hoàn vốn (ROI): Hãy lập bảng excel tính toán chi tiết: Tiền quỹ lương cắt giảm được (nhờ tự động hóa), giá trị phế phẩm được cứu vãn (nhờ dập chính xác không lỗi), và biên lợi nhuận từ phần sản lượng tăng thêm. Từ đó, chọn cấu hình máy mang lại thời gian hoàn vốn thực tế ngắn nhất (lý tưởng là từ 1.5 đến 3 năm).
10. Giá máy đột dập 29 dao và các yếu tố ảnh hưởng

Máy đột dập CNC 29 dao ứng dụng phổ biến trong gia công inox
10.1. Máy đột dập 29 dao giá bao nhiêu?
Trên thị trường gia công kim loại tấm, mức giá của hệ thống đột dập CNC 29 dao phân hóa vô cùng đa dạng, đáp ứng mọi quy mô ngân sách của doanh nghiệp. Cụ thể, thị trường được chia thành 3 phân khúc chính:
- Phân khúc phổ thông (Dưới 1.5 tỷ đồng): Chủ yếu là các dòng máy nội địa Trung Quốc tầm trung. Phù hợp cho các xưởng nhỏ mới chuyển đổi từ đột cơ sang CNC, cần thu hồi vốn nhanh và biên độ dung sai sản phẩm không quá khắt khe.
- Phân khúc tầm trung (Từ 2 đến 3 tỷ đồng): Các thương hiệu đến từ Thổ Nhĩ Kỳ, Đài Loan hoặc Top đầu Trung Quốc. Đây là “điểm ngọt” đầu tư, thiết bị thường dùng khung sườn đúc chắc chắn, kết hợp với các linh kiện lõi (như Servo, hệ điều khiển CNC) nhập khẩu từ Nhật Bản/Đức, mang lại sự cân bằng hoàn hảo giữa chi phí và hiệu năng.
- Phân khúc cao cấp (Hàng chục tỷ đồng): Trực thuộc các “ông lớn” Top 1 thế giới đến từ Nhật Bản (Amada, Murata) hay Châu Âu (Trumpf, Prima Power). Cỗ máy sở hữu độ chính xác vĩnh cửu, tuổi thọ hàng chục năm và giữ giá cực tốt trên thị trường thứ cấp.
10.2. Các yếu tố ảnh hưởng đến giá máy
Giá trị thực tế của một hợp đồng mua máy sẽ biến thiên cộng trừ hàng trăm triệu đồng dựa trên 4 yếu tố cấu hình cốt lõi:
- Lực ép (Tonnage): Máy 30 Tấn chắc chắn sẽ đắt hơn máy 20 Tấn do đòi hỏi khung chữ O (O-frame) phải to hơn, thép dày hơn và cụm búa đập chịu tải lớn hơn.
- Kích thước hành trình bàn máy (X-Y Travel): Bàn máy tiêu chuẩn 1250x2500mm sẽ có giá rẻ hơn bản mở rộng 1500x3000mm (do tốn thêm chi phí cho ray trượt, vít me dài và bàn bi lắn).
- Thương hiệu Hệ điều khiển: Lựa chọn “bộ não” từ Fanuc (Nhật) hay Siemens (Đức) sẽ đẩy giá máy lên cao hơn đáng kể so với hệ điều khiển nội địa, đổi lại là sự ổn định và chống nhiễu tuyệt đối.
- Công nghệ truyền động: Công nghệ búa đập Servo điện tiên tiến sẽ có giá đầu tư ban đầu cao hơn hệ thống bơm thủy lực truyền thống từ 20-30%.
10.3. Chi phí dao, khuôn và linh kiện (Tooling Costs)
Rất nhiều chủ xưởng quên tính toán chi phí này vào tổng mức đầu tư. Một cỗ máy đột dập không thể chạy nếu thiếu chày cối.
- Một bộ dao (Tooling) tiêu chuẩn lấp đầy 29 trạm không hề rẻ.
- Bên cạnh dao tiêu chuẩn, doanh nghiệp cần trích lập ngân sách dự phòng (OpEx) để mua thêm các cụm dao định hình đặc biệt (dao chớp, dao lún) và chi phí đưa dao đi mài sắc lại (Regrinding) định kỳ sau mỗi 100.000 nhát dập để đảm bảo mép cắt không có bavia.
10.4. Chi phí lắp đặt, đào tạo và bảo trì
Đừng phớt lờ các chi phí ẩn. Hãy chọn nhà cung cấp cam kết báo giá theo hình thức “Chìa khóa trao tay” (Turnkey), bao gồm trọn gói:
- Chi phí vận chuyển, xe cẩu hạ máy hạng nặng vào đúng vị trí xưởng.
- Chi phí chuyên gia đo đạc, cân bằng động cơ khí bằng máy Laser Tracker.
- Bản quyền phần mềm lập trình CAM/Nesting chính hãng.
- Chính sách bảo hành rõ ràng, miễn phí công sửa chữa trong 12-24 tháng đầu.
10.5. Đánh giá hiệu quả đầu tư theo sản lượng (ROI)
Việc giải ngân vài tỷ đồng cho máy đột 29 dao thực chất là bài toán mua lại thời gian và năng suất.
- Một cỗ máy đột CNC 19-29 dao có thể thay thế sức lao động của 4-5 máy đột cơ truyền thống, giúp sản lượng toàn xưởng tăng vọt x3 lần.
- Bằng việc cắt giảm quỹ lương của 3 thợ đứng máy hàng tháng, cộng với việc triệt tiêu tỷ lệ đền bù phế phẩm (Zero Defect), thời gian thu hồi vốn (Payback period) của cỗ máy này diễn ra rất nhanh chóng, lý tưởng là từ 1.5 đến 3 năm.
11. Giải pháp máy đột dập CNC tại Automech

Automech – Đơn vị cung cấp thiết bị giải pháp cơ khí uy tín
11.1. Tư vấn cấu hình máy theo nhu cầu sản xuất
Automech không phải là đơn vị thương mại bán máy đại trà, chúng tôi định vị là một Nhà tích hợp hệ thống (System Integrator) chuyên nghiệp. Quá trình làm việc bắt đầu bằng việc kỹ sư Automech trực tiếp khảo sát nhà máy của bạn: bóc tách bản vẽ CAD thực tế, đánh giá độ dày phôi và thời gian chu kỳ (Time-study). Từ dữ liệu đó, chúng tôi “may đo” cấu hình máy 29 dao với lực đột và tốc độ vừa vặn nhất, giúp doanh nghiệp tối ưu hóa nguồn vốn (CapEx), tránh lãng phí.
11.2. Lựa chọn dao, khuôn và phụ kiện phù hợp
Chúng tôi cung cấp giải pháp Tooling đồng bộ theo chuẩn quốc tế Thick Turret. Thay vì để khách hàng tự mò mẫm, chuyên gia Automech sẽ tư vấn chọn chuẩn các trạm dao Auto-Index, đồng thời thiết kế và đặt hàng riêng các bộ dao dập nổi 3D, dao vuốt vành chuyên biệt bám sát chính xác theo biên dạng bản vẽ kỹ thuật của khách hàng.
11.3. Lắp đặt và chuyển giao công nghệ
Quy trình thi công của Automech tuân thủ chuẩn mực khắt khe của hãng. Đội ngũ kỹ thuật sử dụng thiết bị đo thăng bằng Laser để căn chỉnh khung máy, triệt tiêu mọi ứng suất cơ học. Đặc biệt, chúng tôi thực hiện nghiệm thu chạy thử nghiệm (SAT – Site Acceptance Test) trực tiếp trên vật liệu thật của nhà máy, đảm bảo cỗ máy giáng nhát cắt đạt đúng dung sai ±0.1mm mới tiến hành bàn giao.
11.4. Đào tạo vận hành và lập trình CNC
Con người là chìa khóa để vận hành CNC. Chương trình đào tạo của Automech không chỉ dừng ở mức “bấm nút chạy máy”. Chúng tôi đào tạo kỹ sư xưởng làm chủ phần mềm Auto-Nesting để giảm phế liệu, tự thiết lập quỹ đạo chạy dao chống va chạm, biết cách tính toán khe hở dao (Clearance) chuẩn xác, và thao tác xử lý các mã lỗi cảnh báo trực tiếp trên giao diện HMI.
11.5. Bảo hành, bảo trì và hỗ trợ kỹ thuật
Sự an tâm và thông suốt trong vận hành của khách hàng là kim chỉ nam hoạt động . Automech sở hữu hệ thống kho linh kiện, phụ tùng tiêu hao (chày cối, gioăng phớt, cảm biến) sẵn sàng tại Hà Nội và TP.HCM. Chúng tôi cam kết Hợp đồng mức dịch vụ (SLA) chặt chẽ: Phản hồi hỗ trợ online trong 30 phút và ứng cứu sự cố tận xưởng trong vòng 24 – 48h, đảm bảo luồng sản xuất của bạn không bao giờ bị gián đoạn.
11.6. Giải pháp tích hợp máy đột dập vào dây chuyền gia công kim loại tấm
Dành cho tầm nhìn dài hạn, Automech giúp nâng cấp nhà máy của bạn lên chuẩn Smart Factory. Cỗ máy đột dập 29 dao sẽ không đứng độc lập mà được thiết kế để dễ dàng ghép nối với cánh tay Robot cấp phôi tự động (Auto Loader), băng chuyền chuyển phôi sang máy chấn CNC, và đồng bộ dữ liệu hoạt động vào hệ thống quản trị sản xuất MES/ERP của ban giám đốc.
12. Câu hỏi thường gặp về máy đột dập 29 dao
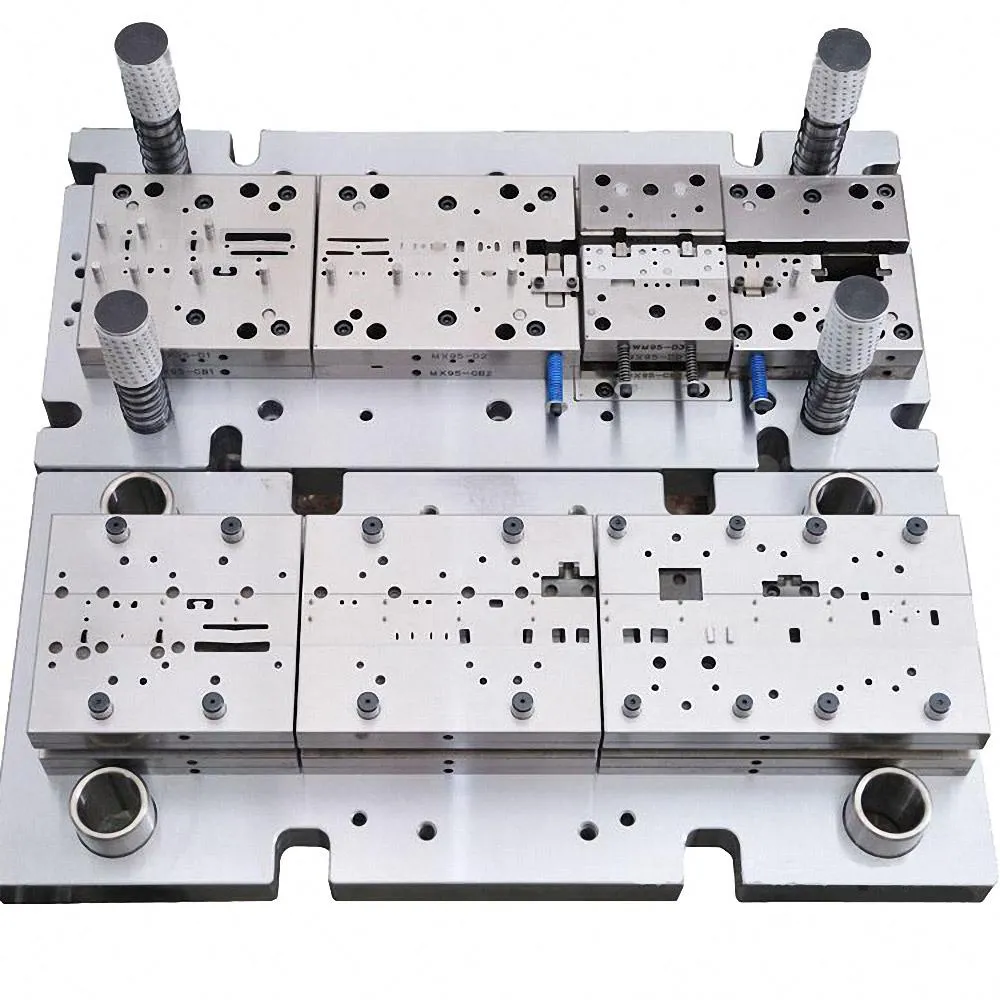
Máy đột dập 29 dao hiệu suất cao đáp ứng nhu cầu sản xuất
12.1. Máy đột dập 29 dao là gì?
Máy đột dập 29 dao là một trung tâm gia công kim loại tấm tự động được điều khiển bằng máy tính (CNC). Trái tim của máy là mâm xoay (Turret) chứa 29 vị trí lắp đặt dao cụ (chày – cối) có hình dáng khác nhau, cho phép máy thực hiện liên hoàn các thao tác cắt đứt, đột lỗ, dập nổi trên bề mặt thép/inox với độ chính xác và tốc độ cực cao.
12.2. 29 dao có lợi ích gì so với máy ít dao?
Dung lượng 29 vị trí cho phép máy chứa được gần như toàn bộ các hình dáng dao cần thiết cho mọi bản vẽ. Nhờ đó, máy triệt tiêu được từ 30-45 phút thời gian công nhân phải dừng máy để tháo dao cũ, lắp dao mới mỗi khi thay đổi thiết kế. Lợi thế này giúp xưởng tiếp nhận gia công đa dạng mã hàng (High-mix) với tốc độ chuyển đổi chớp nhoáng.
12.3. Máy đột dập 29 dao đột được inox không?
Hoàn toàn có thể. Inox rất cứng và dai, do đó cần chọn cấu hình máy có lực dập lớn (thường từ 30 Tấn trở lên). Ngoài ra, bộ dao cụ phải được phủ lớp mạ Titanium (TiN hoặc TiCN) để chống mài mòn, kết hợp với việc bắt buộc bật hệ thống phun dầu bôi trơn dạng sương (Auto-lubrication) liên tục vào đầu cắt để chống dính phôi.
12.4. Máy đột dập 29 dao phù hợp với độ dày bao nhiêu?
Để máy hoạt động bền bỉ và mép cắt đẹp nhất, độ dày tối ưu cho ngành kim loại tấm là:
- Thép carbon (Cán nóng, cán nguội, mạ kẽm): Từ 0.5mm đến tối đa 6mm.
- Thép không gỉ (Inox 304, 316): Từ 0.5mm đến tối đa 3mm (áp dụng với cấu hình máy 30 Tấn).
12.5. Máy đột dập CNC 29 dao có tự động thay dao không?
Có. Hệ thống mâm xoay kép (Turret) được điều khiển bởi động cơ Servo sẽ tự động quay để đưa đúng bộ dao đã được gọi lệnh trong phần mềm G-code vào trục tâm của búa đập. Thời gian quay và chuyển đổi dao chỉ diễn ra trong vòng 1 đến 2 giây.
12.6. Máy đột dập 29 dao giá bao nhiêu?
Giá máy biến thiên phụ thuộc vào công nghệ (Servo hay Thủy lực), lực dập và thương hiệu. Phân khúc phổ thông nội địa dao động dưới 1.5 tỷ VNĐ. Phân khúc tầm trung, chất lượng công nghiệp (Đài Loan, Thổ Nhĩ Kỳ) dao động từ 2 đến 3 tỷ VNĐ. Phân khúc siêu cao cấp của Nhật, Âu có thể lên tới hàng chục tỷ VNĐ.
12.7. Automech có cung cấp máy đột dập CNC không?
Có. Automech là nhà cung cấp giải pháp và tích hợp tự động hóa gia công kim loại hàng đầu tại Việt Nam. Chúng tôi cung cấp trọn gói các dòng máy đột dập CNC mâm xoay từ cấu hình tiêu chuẩn đến hạng nặng, đi kèm dịch vụ khảo sát tư vấn, thi công lắp ráp, đào tạo phần mềm và bảo trì trọn đời dự án.
13. Kết luận và CTA
13.1. Những lợi ích chính của máy đột dập 29 dao
Sở hữu máy đột dập CNC 29 dao, doanh nghiệp của bạn đã nắm trong tay “vũ khí” sản xuất tối thượng. Cỗ máy mang đến sự đột phá toàn diện: Năng suất siêu tốc đập hàng trăm nhát mỗi phút, linh hoạt xử lý mọi biên dạng phức tạp mà không cần dừng thay dao, chất lượng đầu ra đồng nhất 100% (Zero Defect) và giải phóng nhà xưởng khỏi sự phụ thuộc vào thợ cơ khí thủ công lành nghề.
13.2. Khi nào doanh nghiệp nên đầu tư máy đột dập 29 dao?
Đây là thời điểm vàng để nâng cấp thiết bị nếu nhà máy của bạn đang đau đầu vì tình trạng: nghẽn cổ chai tiến độ do khâu cắt thủ công quá chậm, tỷ lệ hàng hỏng phế phẩm cao bào mòn lợi nhuận, hoặc khi bạn cần năng lực gia công mạnh mẽ (với khả năng dập nổi 3D, cắt lỗ tản nhiệt dày đặc) để tự tin bước chân vào chuỗi cung ứng linh kiện chuyên nghiệp của các tập đoàn FDI.
13.3. Liên hệ Automech để được tư vấn cấu hình và giải pháp phù hợp
Đừng để công nghệ cũ kìm hãm đà tăng trưởng của nhà máy. Hãy để đội ngũ chuyên gia của chúng tôi giúp bạn giải quyết triệt để bài toán “nút thắt cổ chai” sản xuất.
Liên hệ ngay với Automech để nhận bản đánh giá năng suất (Time-study) miễn phí dựa trên chính các bản vẽ thực tế của xưởng bạn, cùng bản dự toán chi tiết về cấu hình máy đột dập CNC 29 dao mang lại thời gian thu hồi vốn (ROI) tối ưu nhất!
Công ty Cổ phần Thiết bị và Giải pháp Cơ khí Automech
Trụ sở chính: Số 285 đường Phúc Lợi, P. Phúc Lợi, TP. Hà Nội
Chi Nhánh Đà Nẵng: Số 20 đường Nguyễn Sinh Sắc, P. Hoà Khánh, TP. Đà Nẵng
Chi Nhánh HCM: Số 84 đường 10 KĐT Vạn Phúc, P. Hiệp Bình, TP. Hồ Chí Minh
Đường dây nóng: 0848 261 195
Website: automech.vn
Fanpage: Automech Life