



Cách chỉnh máy hàn laser từng bước chi tiết, dễ hiểu
Bạn đang tìm cách chỉnh máy hàn laser nhưng chưa biết bắt đầu từ đâu? Trong bài viết này sẽ hướng dẫn bạn từng bước chi tiết, dễ hiểu để đảm bảo máy hoạt động tối ưu, cho mối hàn đẹp, chính xác và an toàn. Dù bạn là người mới hay kỹ thuật viên đã có kinh nghiệm, nội dung này sẽ giúp bạn làm chủ quy trình chỉnh máy một cách nhanh chóng và hiệu quả.
1. Giới thiệu chung
1.1. Máy hàn laser là gì?
Máy hàn laser sử dụng nguyên lý chùm tia laser tập trung làm nóng chảy vật liệu tại vị trí hàn, tạo nên mối hàn chắc chắn, chính xác và thẩm mỹ. Công nghệ hàn laser thường được ứng dụng cho các ngành:
- Điện tử
- Cơ khí chính xác
- Chế tạo khuôn mẫu
- Ngành trang sức, y tế và hàng không
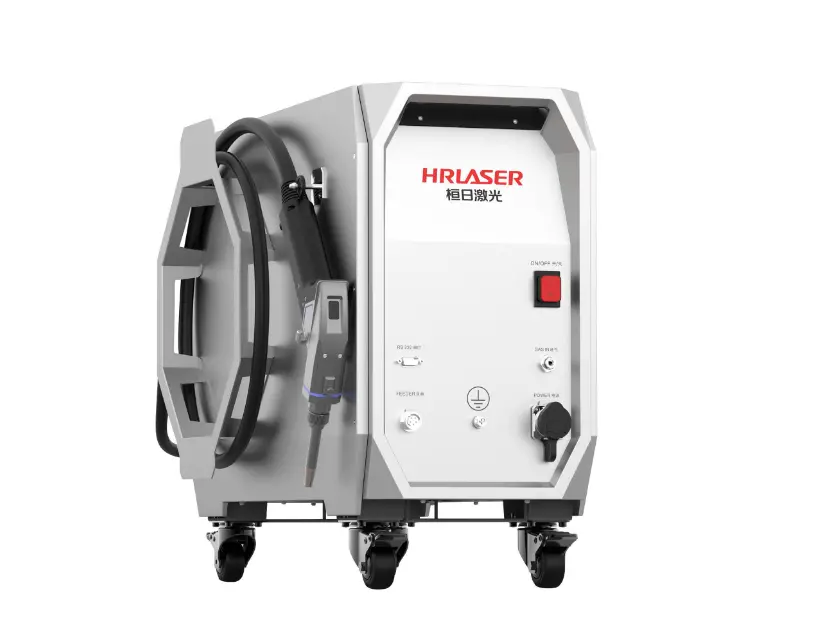
Máy hàn laser cầm tay
So với phương pháp hàn truyền thống, máy hàn laser có ưu điểm nổi bật như:
- Độ chính xác cao, ít ảnh hưởng nhiệt tới khu vực xung quanh
- Mối hàn nhỏ, đẹp, chắc chắn
- Tốc độ hàn nhanh và có thể tự động hóa
1.2. Vai trò của việc chỉnh máy đúng cách trong quá trình vận hành
Việc chỉnh máy hàn laser đúng cách là yếu tố then chốt để đảm bảo hiệu quả vận hành và chất lượng mối hàn. Cụ thể:
- Tăng tuổi thọ thiết bị: Giúp các linh kiện như nguồn laser, đầu hàn, hệ thống làm mát… hoạt động ổn định, bền bỉ.
- Đảm bảo chất lượng mối hàn: Mối hàn đẹp, không rỗ, không cháy xém hoặc biến dạng.
- An toàn cho người vận hành: Giảm thiểu rủi ro do chùm tia laser cường độ cao gây ra.
- Tiết kiệm chi phí và thời gian: Giảm thiểu lỗi kỹ thuật, hạn chế hỏng hóc và dừng máy giữa chừng.
Với công nghệ nhạy cảm như laser, chỉ một sai lệch nhỏ trong cài đặt cũng có thể dẫn đến hậu quả lớn như mối hàn lỗi, cháy vật liệu hoặc hỏng thiết bị.
1.3. Các lỗi thường gặp khi máy hàn laser không được chỉnh đúng
Nếu không được hiệu chỉnh đúng, máy hàn laser có thể gặp hàng loạt sự cố nghiêm trọng, bao gồm:
Lỗi về chất lượng mối hàn:
- Mối hàn không đều, có hiện tượng rỗ khí hoặc nứt vỡ
- Vật liệu bị cháy hoặc biến dạng do nhiệt quá cao
- Mối hàn không bám dính tốt, dễ bị bong tróc
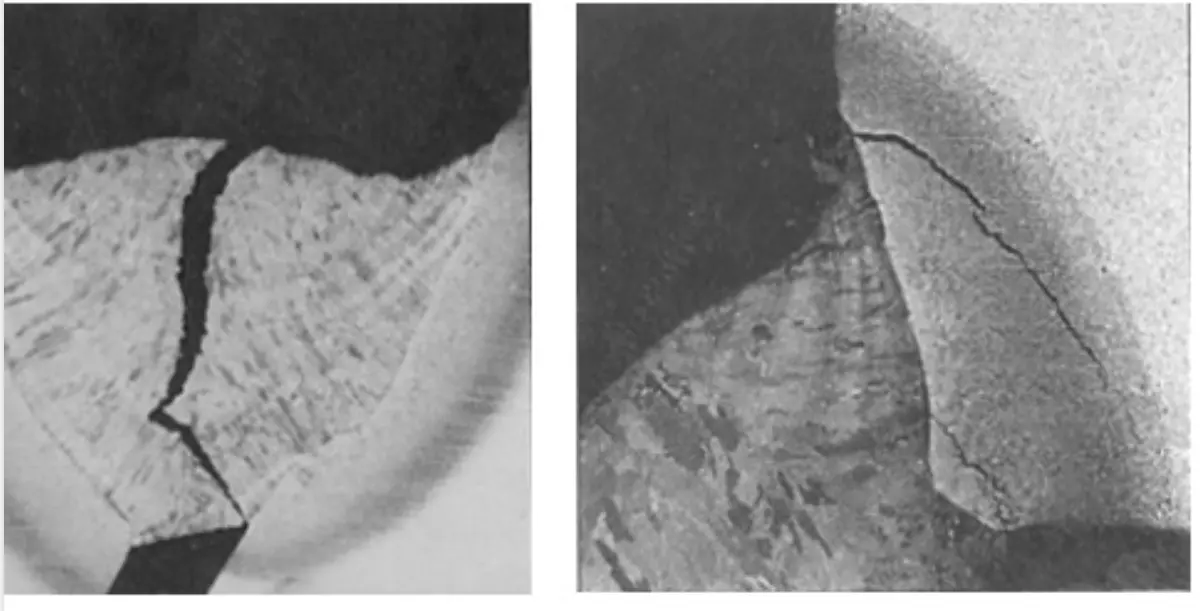
Mối hàn bị nứt vỡ
Lỗi về thiết bị:
- Nguồn laser quá nóng do cài đặt công suất sai
- Hệ thống chiller làm mát hoạt động không hiệu quả
- Đầu phóng laser lệch trục, gây sai lệch trong quá trình hàn
Rủi ro về an toàn:
- Rò rỉ tia laser có thể gây cháy nổ hoặc tổn thương mắt
- Rò rỉ điện nếu hệ thống tiếp mát kém hoặc vận hành sai cách
Việc hiểu rõ và phòng tránh những lỗi này chính là bước đầu tiên để bạn có thể làm chủ công nghệ hàn laser một cách an toàn và hiệu quả.
2. Các thông số cần chỉnh trên máy hàn laser
Việc chỉnh đúng thông số kỹ thuật là yếu tố quyết định đến chất lượng mối hàn, độ ổn định của quá trình làm việc, cũng như độ an toàn khi vận hành máy. Dưới đây là những thông số quan trọng nhất cần được thiết lập đúng cách:
2.1. Công suất laser (W)
Công suất laser là mức năng lượng phát ra từ nguồn laser trong một đơn vị thời gian, được tính bằng Watt (W).
- Công suất thấp (20W–100W): dùng cho vật liệu mỏng, yêu cầu tinh xảo (như hàn trang sức, điện tử).
- Công suất trung bình (200W–500W): phù hợp với hàn thép không gỉ, nhôm mỏng, đồng.
- Công suất cao (600W trở lên): dùng trong hàn công nghiệp, vật liệu dày.
🔧 Lưu ý khi chỉnh:
- Công suất quá cao dễ gây cháy, thủng vật liệu.
- Công suất quá thấp khiến mối hàn không ăn hoặc yếu.
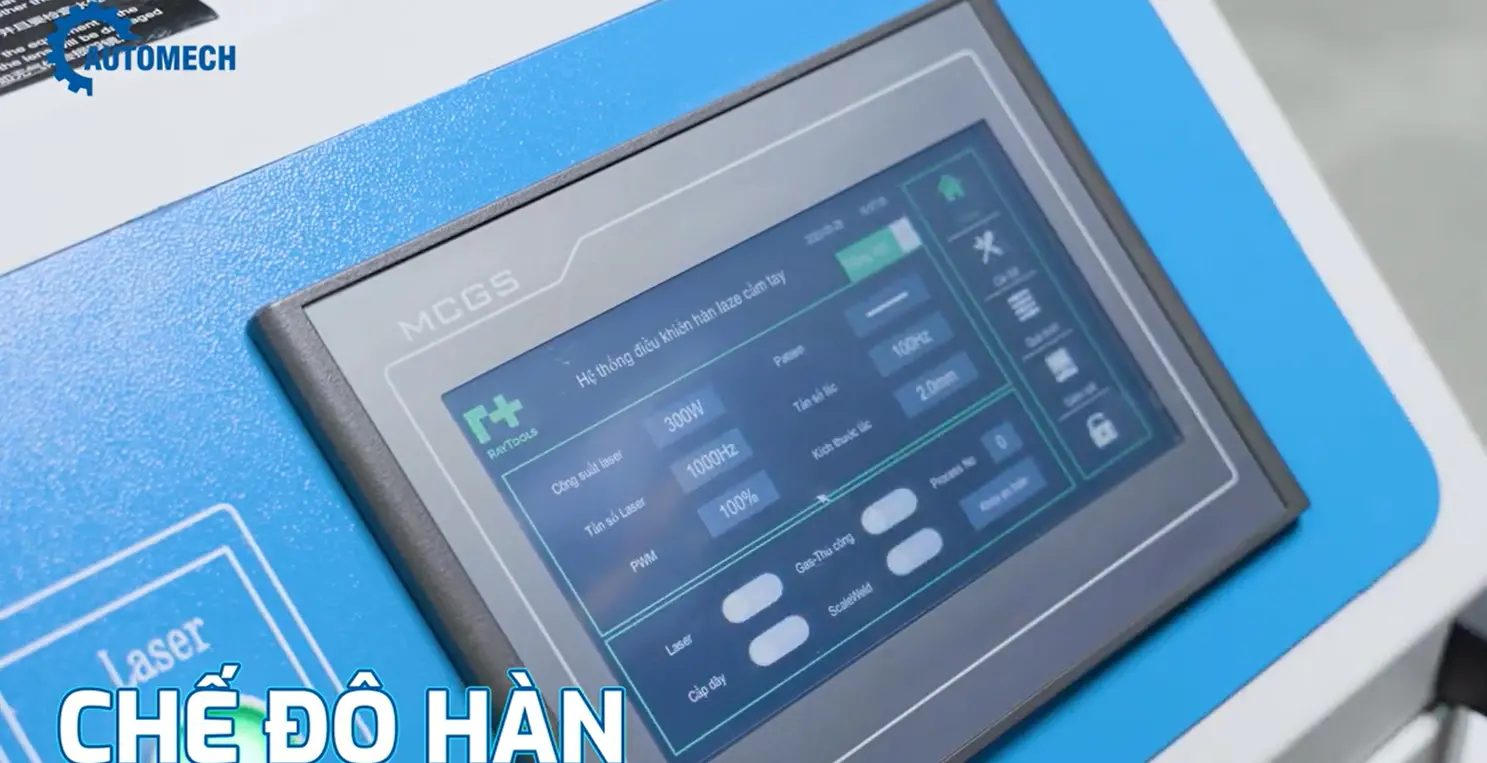
Cài đặt công suất nguồn laser
2.2. Tốc độ hàn
Tốc độ hàn ảnh hưởng trực tiếp đến độ sâu, chiều rộng và tính ổn định của mối hàn.
- Tốc độ chậm: năng lượng tập trung lâu hơn → mối hàn sâu nhưng dễ biến dạng do nhiệt.
- Tốc độ nhanh: giúp tiết kiệm thời gian nhưng nếu quá nhanh có thể làm mối hàn nông, không đều.
Gợi ý cài đặt (tuỳ vào vật liệu):
| Vật liệu | Độ dày (mm) | Tốc độ hàn (mm/s) |
| Inox | 1 | 10–30 |
| Nhôm | 2 | 5–20 |
| Đồng | 0.5 | 15–35 |
2.3. Đường kính tiêu điểm (Focal Point)
Đường kính tiêu điểm là kích thước điểm hội tụ của chùm tia laser trên bề mặt vật liệu.
- Tiêu điểm nhỏ (0.1 – 0.3 mm): cho mối hàn sắc nét, chính xác.
- Tiêu điểm lớn (0.4 – 0.6 mm): thích hợp cho hàn diện rộng, ít yêu cầu về thẩm mỹ.
Lưu ý: Điều chỉnh sai tiêu điểm có thể gây mất nét mối hàn hoặc tia laser không đủ mạnh để nung chảy vật liệu.
2.4. Tần số xung (Pulse Frequency – với máy laser xung)
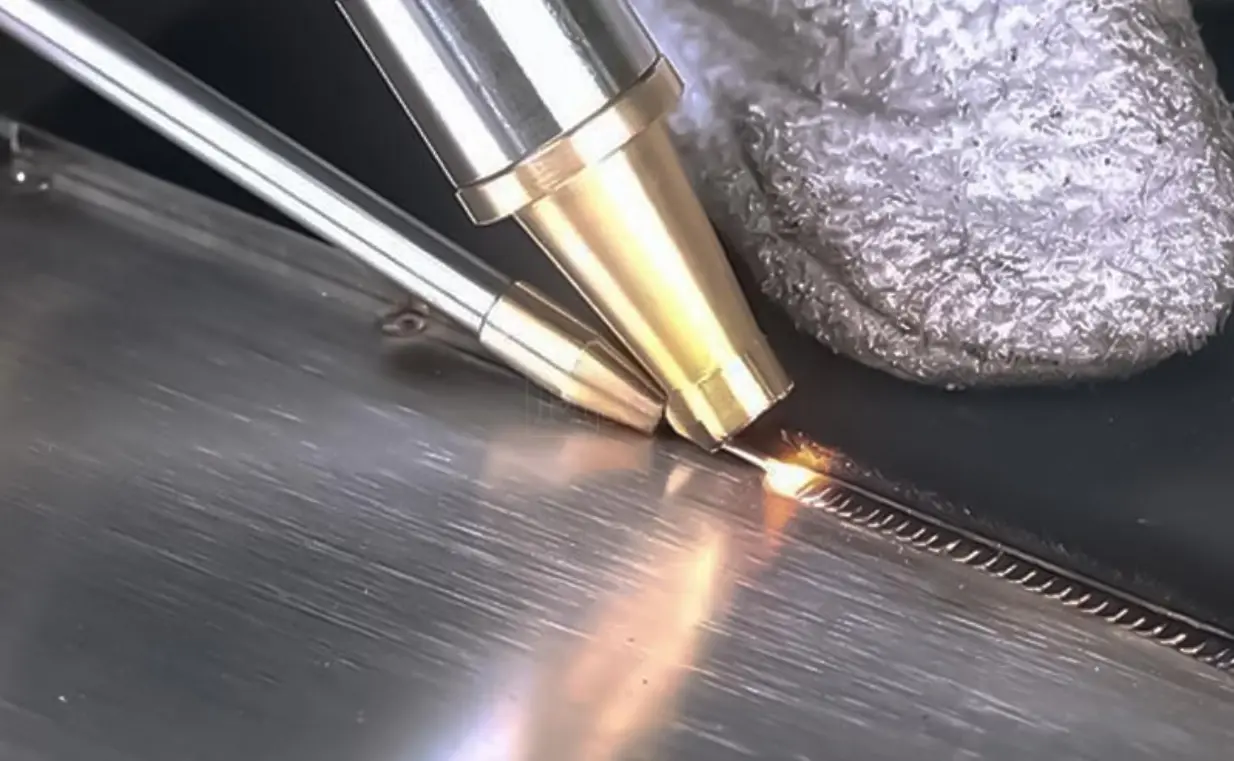
Hàn laser xung
Áp dụng cho máy hàn laser xung, tần số xung được tính bằng Hz (số xung/giây), ảnh hưởng đến độ mịn và độ đồng đều của mối hàn.
- Tần số thấp (1–20 Hz): dùng cho hàn chi tiết lớn, vật liệu dày.
- Tần số cao (20–100 Hz): cho mối hàn mịn, tốc độ nhanh, thích hợp với chi tiết nhỏ.
Mẹo kỹ thuật: Càng cao tần số thì năng lượng mỗi xung càng nhỏ, giúp kiểm soát nhiệt tốt hơn.
2.5. Độ sâu tiêu điểm (Focus Position)
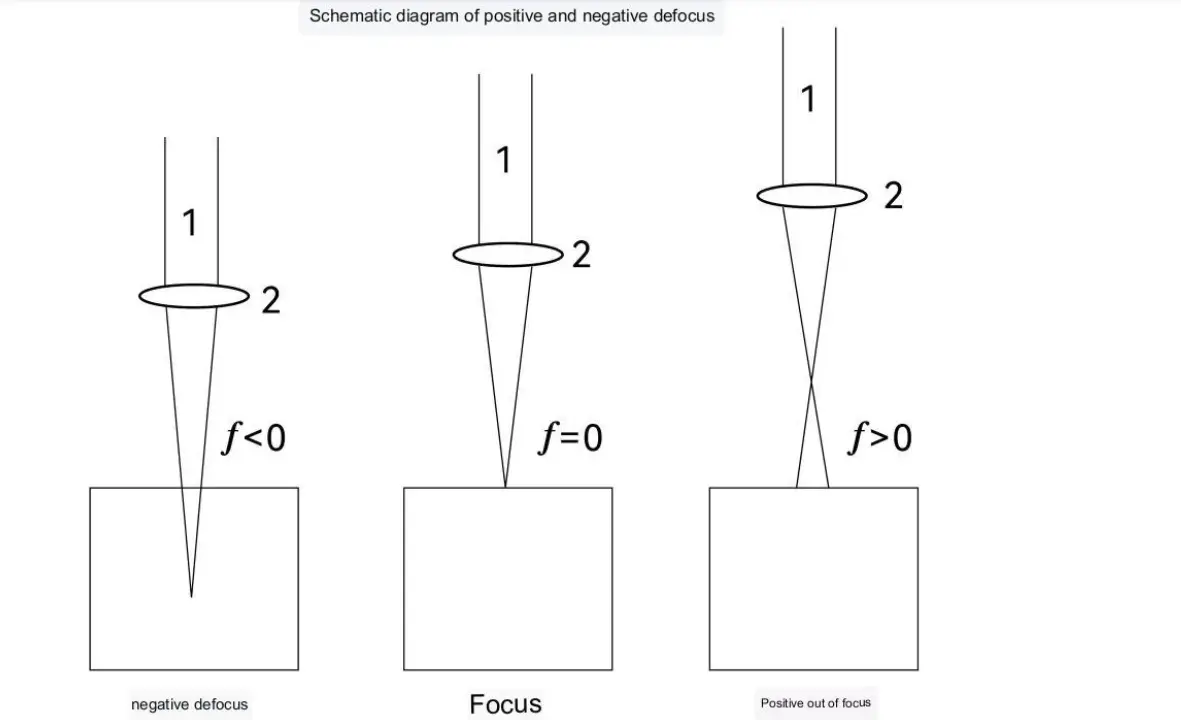
Đường kính tiêu cự hàn laser
Độ sâu tiêu điểm là khoảng cách giữa vị trí hội tụ của tia laser và bề mặt vật liệu.
- Tiêu điểm đặt trên bề mặt: dùng cho hàn bề mặt, vật liệu mỏng.
- Tiêu điểm đặt bên trong vật liệu (âm): cho mối hàn sâu, vật liệu dày.
- Tiêu điểm đặt cao hơn bề mặt (dương): giúp mở rộng vùng nung chảy.
Thường điều chỉnh trong khoảng ±2 mm tùy theo mục đích hàn.
2.6. Khí bảo vệ (nếu có): áp suất, loại khí
Khí bảo vệ giúp ngăn ngừa quá trình oxy hóa trong vùng hàn và cải thiện chất lượng bề mặt mối hàn.
- Các loại khí phổ biến:
- Argon: trung tính, chống oxy hóa hiệu quả.
- CO2: giá rẻ, phù hợp với thép đen.
- Áp suất khí: Thường dao động từ 0.1 – 0.4 MPa tuỳ loại vật liệu và độ dày.
3. Chuẩn bị trước khi chỉnh máy hàn laser
3.1. Kiểm tra vật liệu cần hàn và độ dày
- Xác định loại vật liệu (thép, inox, nhôm, đồng…) vì mỗi loại đòi hỏi công suất, tốc độ, khí bảo vệ khác nhau
- Đo chính xác độ dày của vật liệu để thiết lập công suất và tốc độ hàn phù hợp
Kiểm tra vật liệu và độ dày hàn
3.2. Vệ sinh đầu hàn và bề mặt vật liệu
- Vệ sinh đầu hàn, ống dẫn khí, ống nước, kính bảo vệ để đảm bảo quang học không bị nhiễu, giảm sai lệch mối hàn
- Lau sạch bề mặt vật liệu, loại bỏ dầu mỡ, gỉ sét, bụi otô—những yếu tố có thể gây chất lượng mối hàn kém
3.3. Đảm bảo an toàn: kính bảo hộ, chống cháy nổ
- Trang bị kính bảo hộ chuyên dụng chống tia laser, găng tay, áo bảo hộ và đảm bảo khu vực hàn có hệ thống thông gió tốt để ngăn tích tụ khí độc hại hoặc tia phản chiếu nguy hiểm
- Kiểm tra hệ thống khí (nitơ, argon) và đường ống để tránh rò rỉ hoặc áp suất không ổn định dẫn đến cháy nổ hoặc tia laser phản chiếu gây nguy hiểm
4. Hướng dẫn cách chỉnh máy hàn laser theo từng bước
4.1. Bước 1: Khởi động máy và chọn chế độ hàn
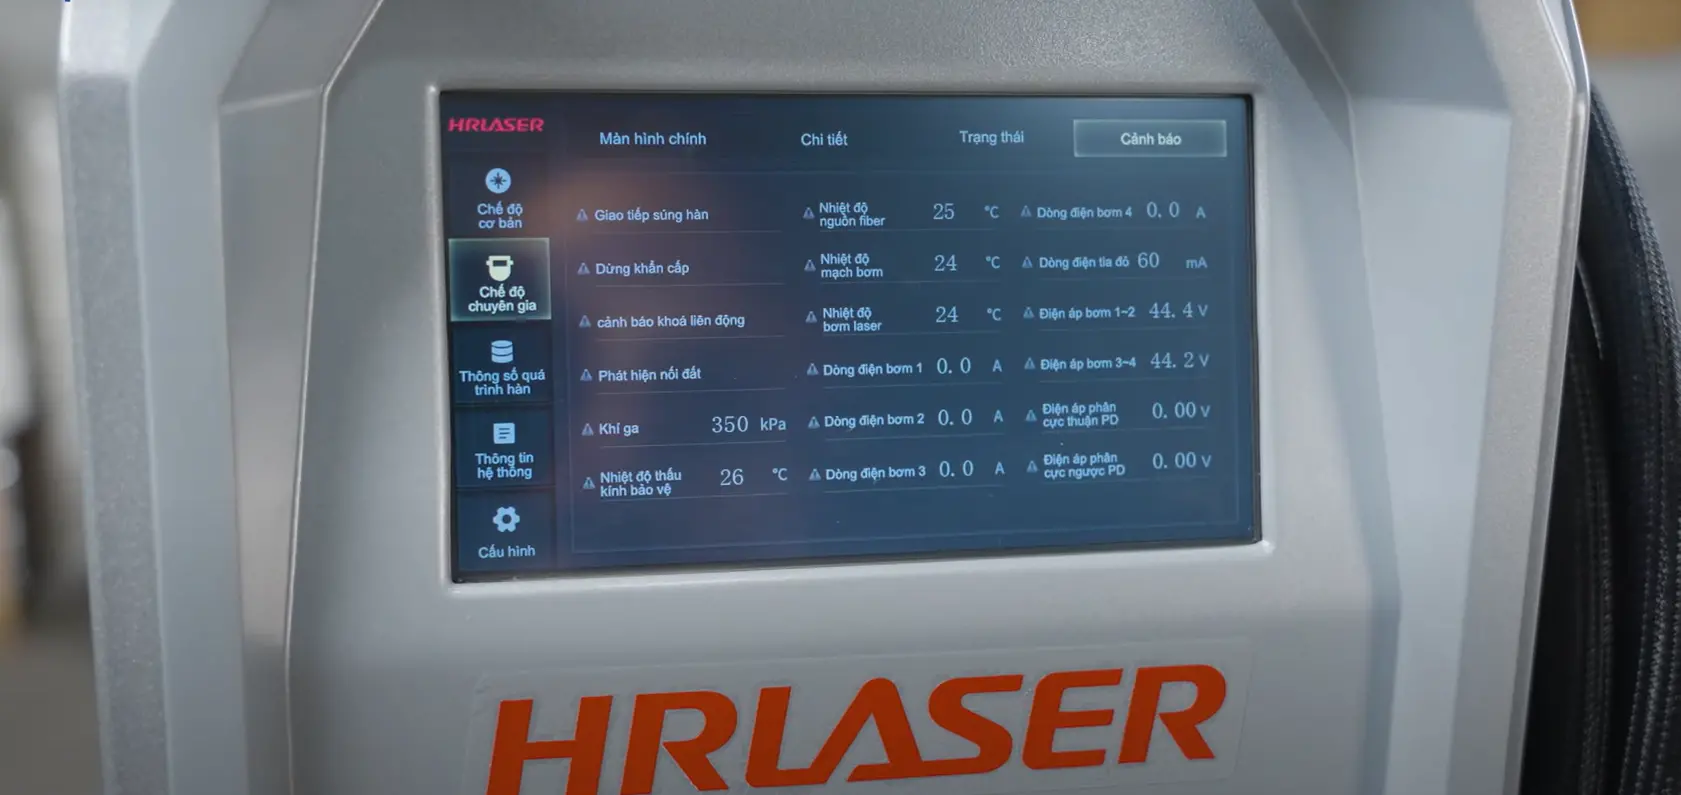
Thực hiện kiểm tra khởi động (cold start): bật nguồn, chiller, kiểm tra nước làm mát đạt nhiệt độ đủ (≥ 19 °C) trước khi kích hoạt laser
Chọn chế độ phù hợp: CW (Continuous Wave) cho mối hàn xuyên sâu, hoặc Pulsed cho chất liệu mỏng, yêu cầu ít nhiệt
Cài đặt chế độ hàn phù hợp
4.2. Bước 2: Cài đặt công suất phù hợp với vật liệu
Thiết lập công suất laser theo độ dày và đặc tính vật liệu, ví dụ: vật mỏng cần công suất thấp, vật dày cần công suất cao
4.3. Bước 3: Chỉnh tiêu điểm – cách xác định tiêu điểm chuẩn
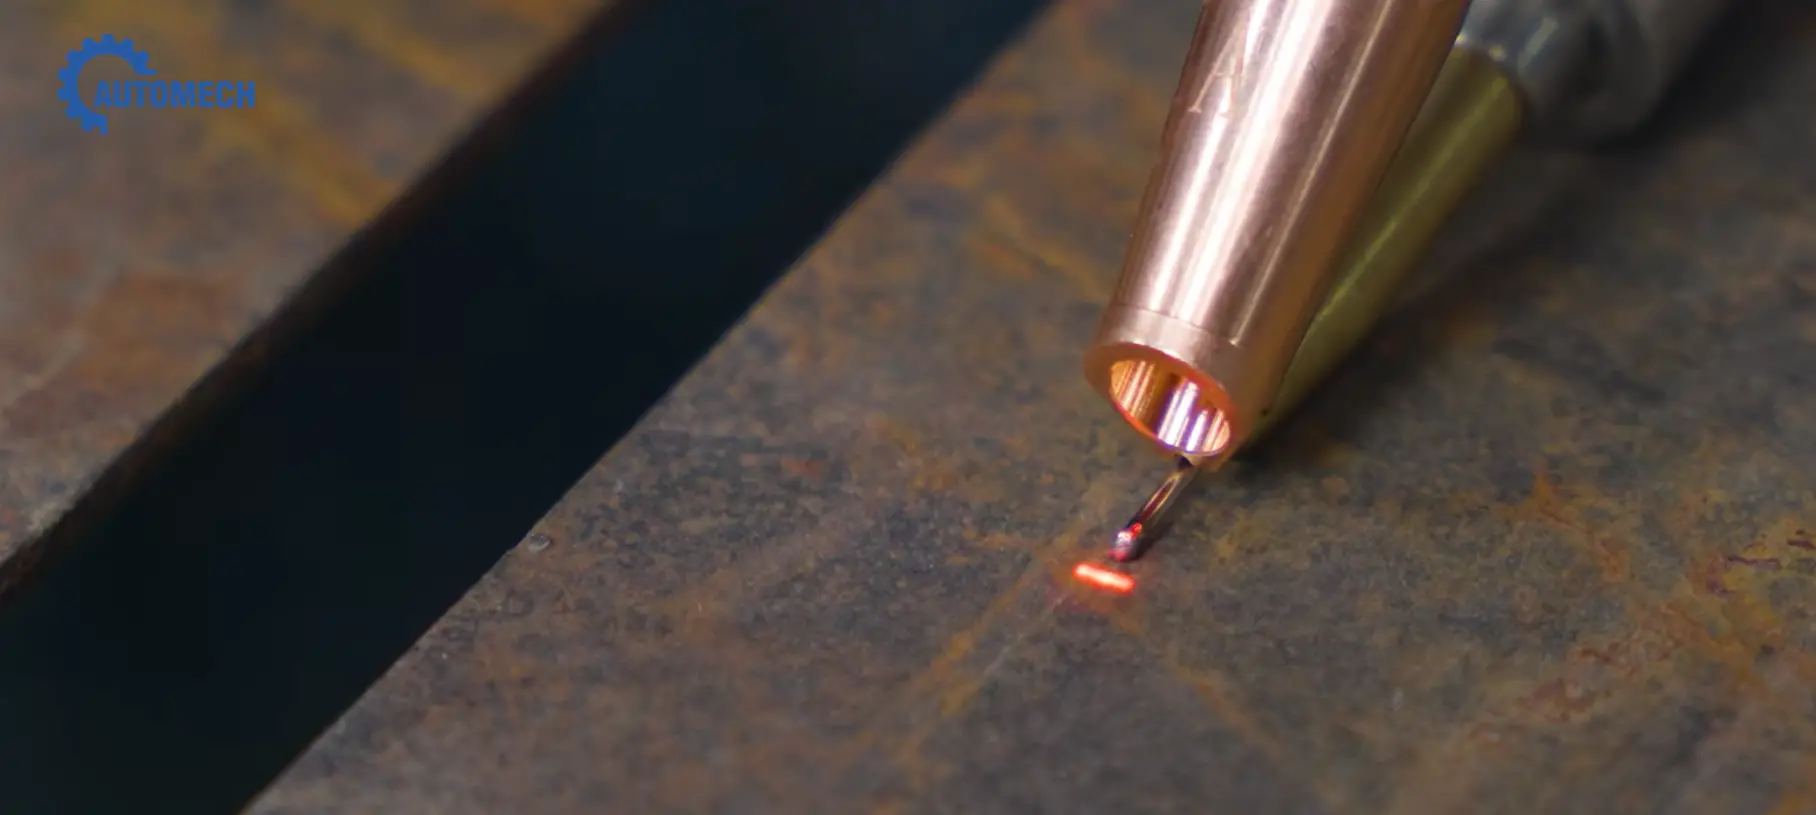
Điều chỉnh tiêu điểm sao cho hội tụ tối ưu trên bề mặt hoặc trong vật liệu để đạt độ sâu và chất lượng mối hàn lý tưởng
Dùng mẫu thử để xác định vị trí tiêu điểm chuẩn trước khi tiến hành hàn thực tế.
Chỉnh tiêu điểm phù hợp
4.4. Bước 4: Điều chỉnh tốc độ hàn theo độ dày vật liệu
Chọn tốc độ tùy theo độ dày và yêu cầu mối hàn: tốc độ chậm cho vật dày để đảm bảo thấu penetration; tốc độ nhanh cho vật mỏng để tránh biến dạng
4.5. Bước 5: Tinh chỉnh đường hàn – thử trên mẫu trước khi hàn thật
Luôn thử trên mẫu vật cùng chất liệu và độ dày, quan sát mối hàn, kiểm tra sâu, độ mịn, rung phản hồi để tinh chỉnh thông số
4.6. Bước 6: Lưu cấu hình nếu máy hỗ trợ
Nếu máy có bộ nhớ cấu hình, lưu lại thông số đã hiệu chỉnh để tái sử dụng sau này, giúp tiết kiệm thời gian và đảm bảo đồng nhất chất lượng mối hàn.
5. Mẹo chỉnh máy hàn laser cho từng loại vật liệu
5.1. Thép carbon
Thép carbon là loại vật liệu phổ biến trong công nghiệp, tuy nhiên có thể dễ bị oxy hóa và biến dạng do nhiệt nếu không chỉnh đúng thông số.
Gợi ý điều chỉnh:
- Công suất: 300–1000W (tùy độ dày)
- Tốc độ: 8–20 mm/s
- Tiêu điểm: Đặt tiêu điểm âm nhẹ (–0.5 đến –1 mm)
- Khí bảo vệ: Argon hoặc CO₂ để hạn chế oxy hóa
- Lưu ý: Làm sạch kỹ bề mặt trước khi hàn để tránh rỗ mối hàn
5.2. Inox (thép không gỉ)
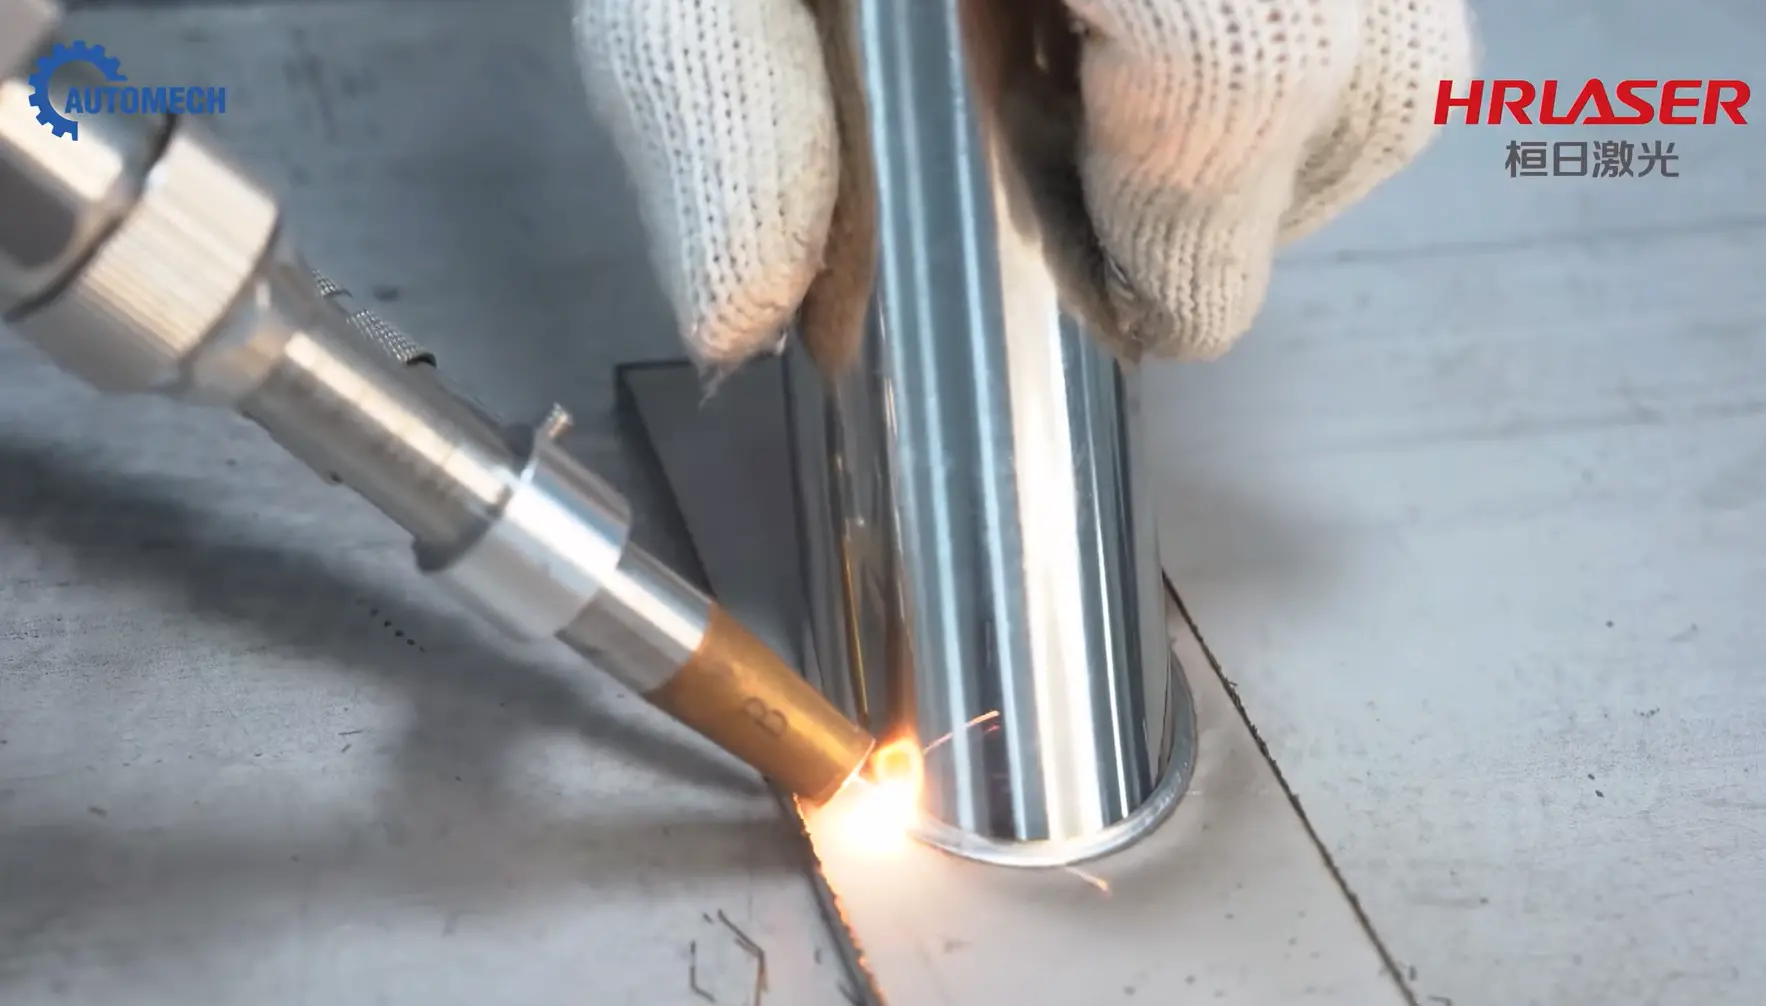
Inox có đặc tính phản xạ cao và dễ bị đổi màu khi hàn, đặc biệt ở vùng nhiệt ảnh hưởng (HAZ).
Gợi ý điều chỉnh:
- Công suất: 200–800W
- Tốc độ: 15–30 mm/s
- Tiêu điểm: Tiêu điểm đặt tại bề mặt hoặc hơi dương (0 đến +0.5 mm)
- Tần số xung (nếu dùng): 20–50 Hz
- Khí bảo vệ: Nitơ hoặc Argon để giảm hiện tượng cháy cạnh
- Lưu ý: Sử dụng tốc độ cao để hạn chế biến màu và co rút mép
Mối hàn laser trên vật liệu inox
5.3. Nhôm và hợp kim nhôm
Nhôm có tính dẫn nhiệt cao, phản xạ mạnh nên cần công suất lớn và tốc độ ổn định.
Gợi ý điều chỉnh:
- Công suất: 600–1500W
- Tốc độ: 8–25 mm/s
- Tiêu điểm: –1 mm đến –1.5 mm (cho độ thấu tốt hơn)
- Tần số xung: 15–40 Hz
- Khí bảo vệ: Argon là lựa chọn tối ưu cho nhôm
- Lưu ý: Cần vệ sinh kỹ bề mặt để loại bỏ lớp oxit
5.4. Đồng
Mối hàn laser trên vật liệu đồng
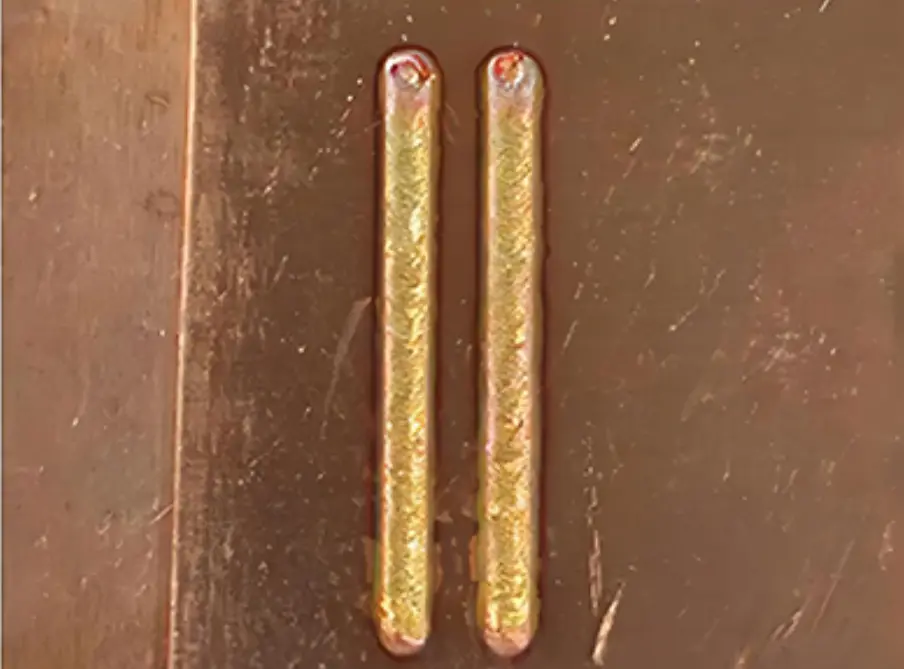
Đồng là vật liệu khó hàn do phản xạ mạnh và dẫn nhiệt cực cao, thường dùng laser công suất cao và kỹ thuật hàn chính xác.
Gợi ý điều chỉnh:
- Công suất: 1000–2000W
- Tốc độ: 6–15 mm/s
- Tiêu điểm: –1 mm đến –2 mm (đặt sâu trong vật liệu)
- Khí bảo vệ: Argon hoặc Helium (helium giúp truyền nhiệt hiệu quả)
- Lưu ý: Sử dụng công nghệ CW laser (liên tục) để đảm bảo năng lượng đủ lớn
6. Những lỗi thường gặp khi chỉnh sai máy hàn laser và cách khắc phục
Chỉnh sai thông số máy hàn laser không chỉ ảnh hưởng đến chất lượng mối hàn mà còn làm giảm tuổi thọ thiết bị và gây nguy hiểm cho người vận hành. Sau đây là một số lỗi phổ biến và cách xử lý:
6.1. Đường hàn cháy, thủng
Nguyên nhân:
- Công suất cài đặt cao so với độ dày vật liệu
- Tốc độ hàn quá chậm khiến nhiệt tích tụ
- Tiêu điểm đặt sai (quá sâu trong vật liệu)
Cách khắc phục:
- Giảm công suất nguồn, điều chỉnh công suất phù hợp với độ dày vật liệu hàn
- Điều chỉnh tiêu điểm về gần bề mặt vật liệu (giảm độ sâu tiêu điểm)
- Sử dụng khí bảo vệ ổn định để làm mát vùng hàn
6.2. Mối hàn nứt, không đều
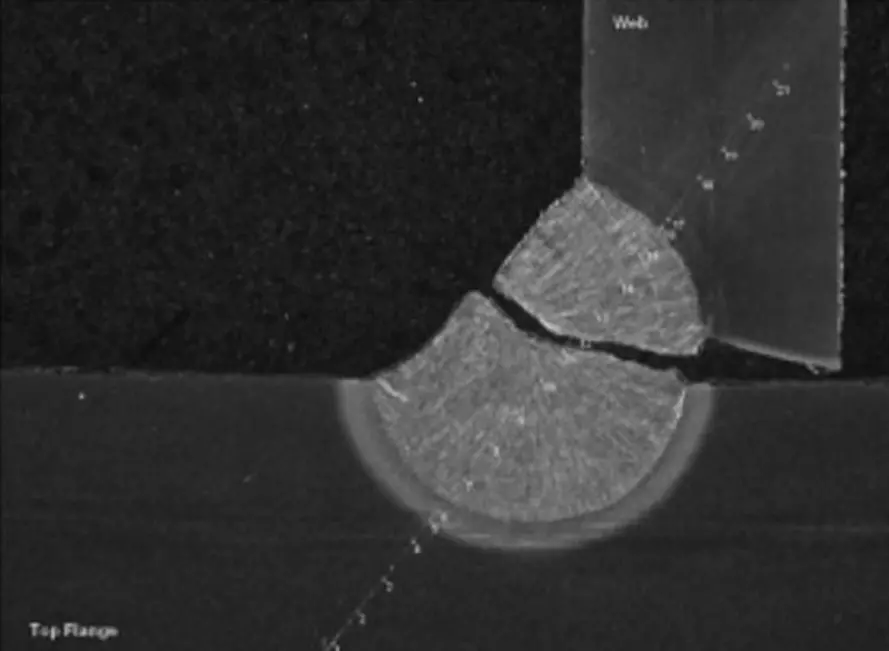
Mối hàn laser bị nứt
Nguyên nhân:
- Tốc độ hàn không ổn định hoặc không phù hợp
- Tần số xung quá thấp (với máy laser xung)
- Vật liệu không được làm sạch kỹ, bề mặt còn dầu mỡ, gỉ sét
Cách khắc phục:
- Duy trì tốc độ hàn đều tay hoặc dùng bộ điều khiển tự động
- Tăng tần số xung để cải thiện độ mịn mối hàn
- Làm sạch kỹ bề mặt vật liệu bằng dung môi chuyên dụng
6.3. Không ăn vật liệu hoặc tia không ổn định
Nguyên nhân:
- Công suất không đủ cho vật liệu dày
- Tiêu điểm laser lệch hoặc sai vị trí
- Ống kính laser bẩn, tụ điểm kém
- Hệ thống làm mát không ổn định khiến nguồn laser nóng bất thường
Cách khắc phục:
- Tăng công suất laser hoặc giảm tốc độ để tăng năng lượng tập trung
- Hiệu chỉnh lại tiêu điểm bằng vật liệu thử
- Vệ sinh kính hội tụ, đầu phóng laser và kiểm tra đường truyền
- Đảm bảo hệ thống làm mát hoạt động đúng công suất
7. Bảo trì sau khi chỉnh máy
Máy hàn laser là thiết bị công nghệ cao, đòi hỏi quy trình bảo trì định kỳ và đúng kỹ thuật để đảm bảo tuổi thọ và hiệu suất ổn định. Sau mỗi lần chỉnh máy, bạn nên thực hiện các bước bảo trì sau:
7.1. Ghi lại thông số cấu hình
Tại sao cần lưu thông số?
- Giúp bạn tái sử dụng cấu hình đã tối ưu khi hàn vật liệu tương tự
- Tránh mất thời gian hiệu chỉnh lại
- Dễ dàng chuẩn hóa quy trình trong sản xuất hàng loạt
Cách thực hiện:
- Sử dụng tính năng “Save Parameters” nếu máy hỗ trợ
- Ghi tay hoặc nhập vào phần mềm quản lý kỹ thuật thông tin như: công suất, tốc độ, tiêu điểm, tần số, loại khí, áp suất…
7.2. Vệ sinh đầu hàn và kính bảo vệ laser
Mục tiêu:
- Đảm bảo chùm tia laser không bị lệch, yếu do bụi bẩn hoặc oxi hóa
- Ngăn ngừa tổn hại cho ống dẫn laser và giảm hiện tượng “đánh lửa” hoặc “tia phản xạ ngược”
Thao tác vệ sinh:
- Dùng dung dịch cồn isopropyl 99% và khăn vi sợi mềm để lau nhẹ đầu hàn, gương phản xạ, ống kính
- Vệ sinh kính bảo vệ laser ít nhất 1 lần/tuần nếu dùng liên tục
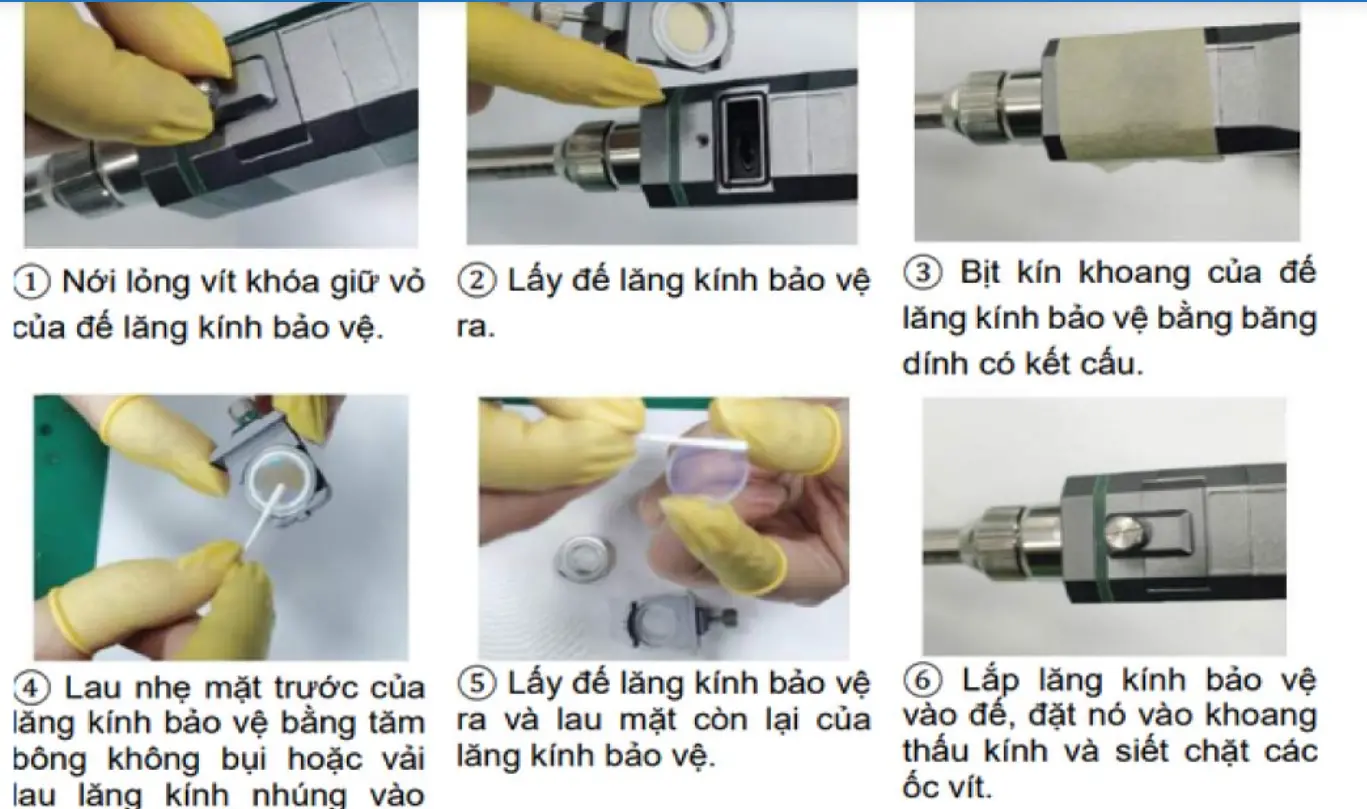
Vệ sinh súng hàn laser và kính bảo vệ
7.3. Kiểm tra hệ thống làm mát và nguồn điện định kỳ
Hệ thống làm mát:
- Kiểm tra mực nước và nhiệt độ nước làm mát (thường 18–22°C)
- Vệ sinh bộ lọc nước, kiểm tra đường ống không bị gập, tắc hoặc rò rỉ
- Thay nước định kỳ mỗi 1–3 tháng tùy cường độ sử dụng
Nguồn điện:
- Đảm bảo điện áp ổn định, không dao động vượt ngưỡng
- Kiểm tra cáp nối, đầu tiếp xúc, ổ cắm – tránh hiện tượng đánh lửa, chập điện
Bảo trì định kỳ giúp bạn tránh được 90% sự cố kỹ thuật không đáng có, nâng cao hiệu suất sản xuất và giảm chi phí vận hành.
Công ty Cổ phần Thiết bị và Giải pháp Cơ khí Automech
Trụ sở chính: số 285 đường Phúc Lợi, quận Long Biên, Hà Nội
Chi nhánh Đà Nẵng: Số 20 Nguyễn Sinh Sắc, quận Liên Chiểu, Đà Nẵng
Chi nhánh TP HCM: số 84, đường 10, khu đô thị Vạn Phúc, Hiệp Bình Phước, Thủ Đức
Đường dây nóng: 0967 340 918
Trang web: automech.vn
Fanpage: Automech Life
Youtube: https://www.youtube.com/@Automech_mechanical