| Component |
Brand/Model |
| Robot body |
CLOOS Qwas QRH405 |
| Welding power source (water-cooled) |
CLOOS QINEO StarT502 |
| Gun (water-cooled) |
CLOOS CMRW502H L2 |
| Wire feeder |
CLOOS QINEO QWD-M |
| Clean welding gun workstation |
CLOOS QJ502 |
| Number of workstation axes |
8 Axes |
| Connect to power supply |
380V 50/60Hz |
| Peak overall power |
42KW |
| Factory-side power supply connection |
5PH AC 380V/220V 50Hz ≥45KVA |
1 工业焊接机器人概览
1.1 什么是工业焊接机器人
焊接机器人是可通过程序自动完成熔化极气体保护焊、钨极氩弧焊、激光焊作业的多轴机械臂系统,精度与运行稳定性大幅优于人工焊接。在现代化产线中,机器人并非独立单机,而是焊接工作站核心单元,整套系统由机器人本体、控制器、大功率焊接电源、工件变位机构组成。
相较于手工焊接,机器人可稳定保持 85%~90% 有效燃弧时间,熔池状态稳定、精准控制焊接热输入,最大限度降低薄板与高强度钢材焊接变形。
主力机型:德国克鲁斯 Cloos QRH 405 专用弧焊机器人
1.2 焊接机器人在现代金属加工行业的价值
焊接机器人是稳定产品品质、提升制造企业市场竞争力的核心装备。面对人力成本上涨、资深焊工紧缺的行业现状,机器人支持全天候不间断生产,产品质量长期稳定无波动。
机器人最核心优势在于作业高度可重复:上千条焊缝的熔深、焊道宽度保持一致,非常适合需要满足 ISO 3834 国际焊接标准的出口制造项目。依托智能算法优化焊枪运动轨迹,相比人工焊接可节约 15%~20% 焊丝与保护气体耗材。

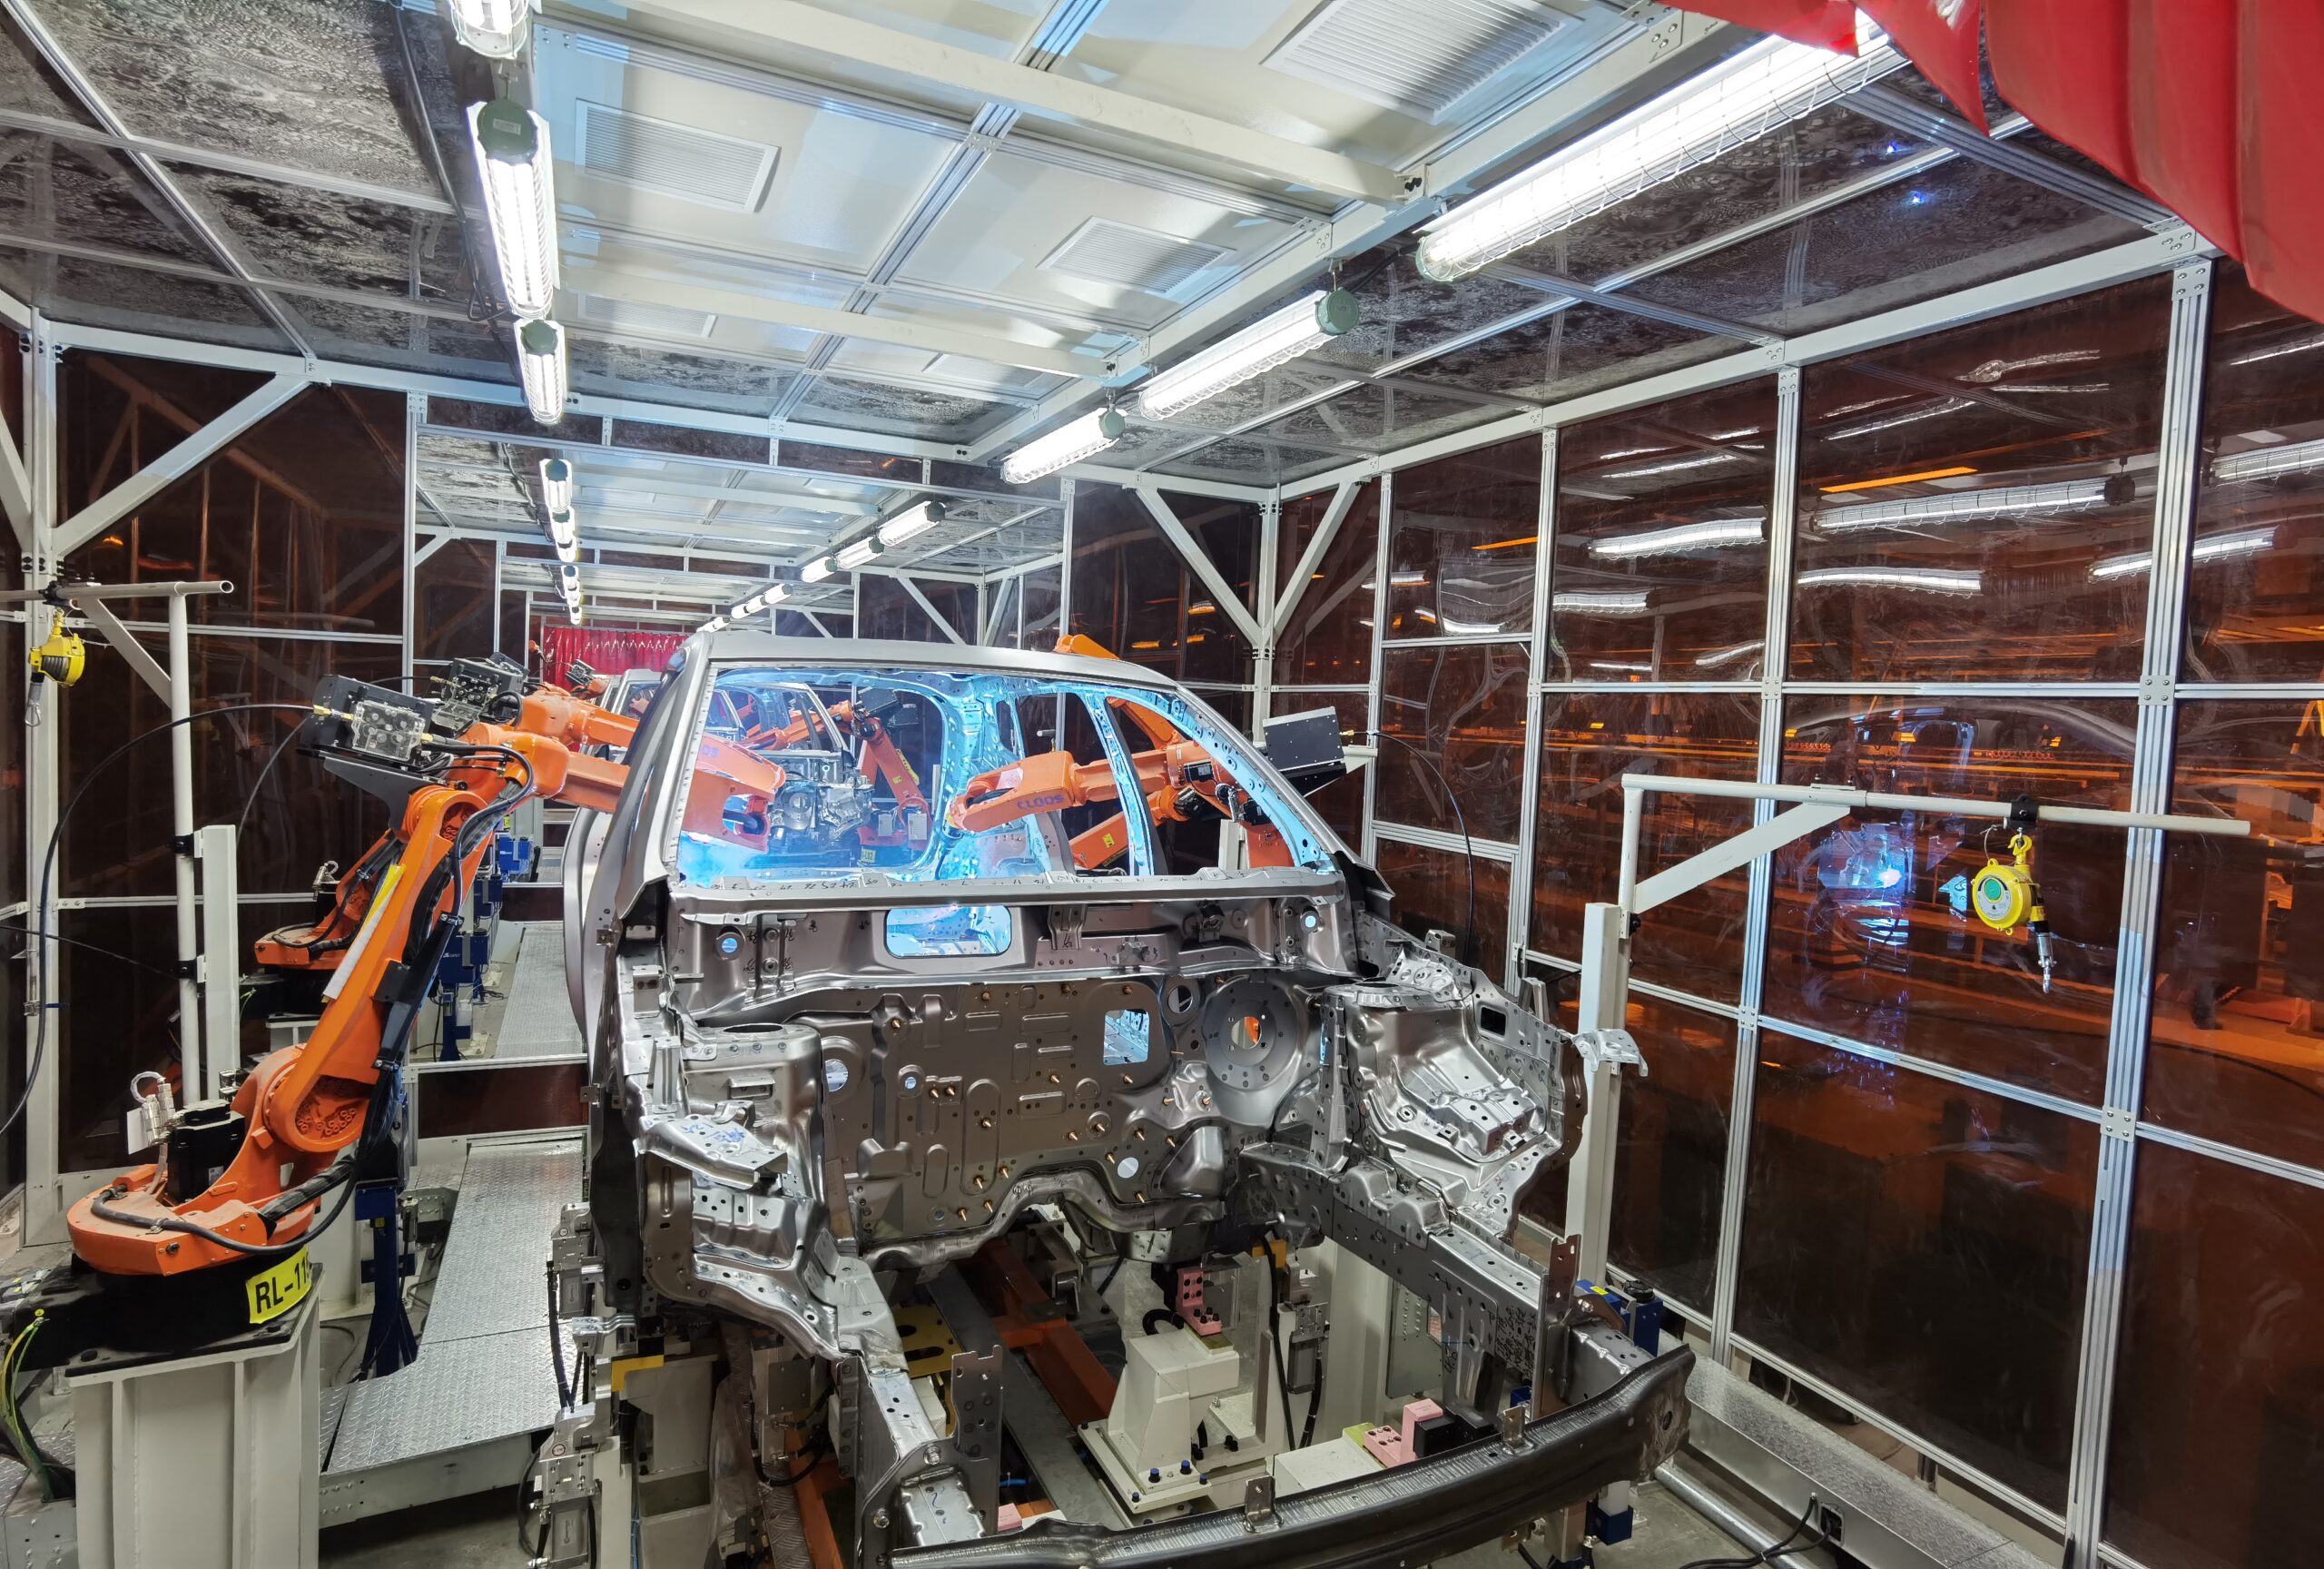
克鲁斯 QRH 405 焊接机器人应用于工业自动焊接生产线
1.3 克鲁斯 Cloos QRH 405 焊接机器人概述
Cloos QRH 405 是德国克鲁斯(Carl Cloos Schweißtechnik GmbH)推出的经典专用弧焊机器人,采用纤细紧凑型中空手腕结构。整机为 6 轴联动设计,运动灵活性优异;中空手腕可将焊枪线缆收纳于机身内部,避免狭小腔体焊接时发生线缆干涉。
作为中型弧焊机器人,最大臂展达到 2050mm,可从容加工卡车车架、工业罐体等大型工件,高速运行工况下依旧维持电弧稳定持续输出。
1.4 机械与钢结构行业焊接自动化发展趋势
行业正由单机机器人应用,逐步升级为集成焊缝触觉寻位、电弧实时跟踪的智能焊接系统。在钢结构领域,QRH 405 搭配 RoboPlan 离线编程软件,能够高效承接多品种、小批量订单。工程师无需现场人工示教,直接在电脑端完成程序编写并下发机器人,最高可减少 70% 产线停机调试时长,快速响应全球供应链订单需求。
2 克鲁斯 Cloos QRH 405 焊接机器人核心特点
2.1 适配工业弧焊的优化负载能力
Cloos QRH 405 手腕额定负载 5kg,属于专业弧焊领域黄金负载规格。负载余量充足,可稳定搭载水冷焊枪组件、防碰撞传感器、焊缝视觉跟踪系统,同时不会牺牲本体运动灵活性。
优化结构让各关节具备更高加速度,缩短非焊接空行程时间,优化整体生产节拍,非常适合日产数千件的汽车零部件自动化焊接产线。
2.2 超大工作臂展,作业空间灵活开阔
QRH 405 最大工作半径 2050mm,在同尺寸基座机型中拥有出众作业范围。机身独特的跨臂式结构,能够轻松抵达背部、基座下方等常规盲区,实现 360° 大范围作业。
可完美搭配双轴变位机或 6~12 米长移动地轨。根据 Automech 众多客户现场应用案例,单台 QRH 405 可覆盖两个独立工作站焊接区域,显著节约车间占地面积。
2.3 超高重复定位精度
克鲁斯 QRH 405 重复定位精度可达 ±0.05 mm,是德国精密制造工艺的直观体现。高精度来源于近乎零背隙行星减速机与各轴高分辨率编码器。
实际焊接过程中,即便工件存在轻微装配偏差,焊枪依旧精准贴合预设焊缝轨迹,将不良品率控制在 0.5% 以内。对于新能源汽车车架、医疗设备等公差严苛构件,是保障项目良率的关键条件。
2.4 高柔性六轴运动结构
QRH 405 六轴结构经过精密仿真优化,运动姿态可模拟高级焊工手臂动作。J4、J5、J6 手腕关节最高转速可达 410°/s,在圆弧焊缝、转角位置能够快速调整焊枪姿态。
机器人本体纤细且刚性充足,能够伸入机架内部等狭小隐蔽位置施焊,消除机器人焊接完成后额外人工补焊工序。
2.5 完善的自动化系统集成能力
Cloos QRH 405 不只是机械臂,更是克鲁斯闭环智能焊接生态的组成部分。机器人通过高速数字通讯接口与 Quineo 系列焊接电源深度联动,可在示教器端毫秒级实时调节焊接电流、电压与送丝速度。
设备可便捷接入 C-Gate 焊接数据管理平台,实时监控耗材消耗、输出预测性维护预警;支持与自动清枪站等外围设备即插即用,减少人工干预,保障工作站连续稳定运行。
3 克鲁斯 Cloos QRH 405 焊接机器人核心技术体系
3.1 克鲁斯新一代机器人控制系统
搭载多核处理器架构,并行完成轨迹插补运算与电弧实时控制。配置大尺寸触控显示屏,支持焊缝三维图形可视化。系统内置自动优化功能,可根据焊枪负载动态调节机器人加速度,运行平顺、启停无冲击,相比通用控制系统可延长减速机使用寿命 30%。
3.2 高性能高精度伺服驱动系统
整机配备高灵敏度同步交流伺服驱动,每个轴集成电磁安全制动器,突发断电工况下可锁定姿态。伺服系统支持低于 5mm/s 的极低匀速焊接并保持稳定扭矩输出,这是普通经济型机器人难以实现的性能。
该特性对于薄板氩弧焊、激光堆焊至关重要,匀速稳定性直接决定焊缝熔深均匀性与外观成型质量。
3.3 双模式智能编程系统
Cloos 提供两套编程方案:现场示教编程与 RoboPlan 离线编程。工程师可导入工件三维 CAD 图纸,软件自动推荐最优焊接轨迹与焊枪角度,规避运动干涉。
配套触觉寻缝技术,机器人依靠导电嘴或焊丝触碰工件自动定位焊缝起点,最高可补偿 ±10mm 工件装配误差,大幅节省人工装夹调试时间。
3.4 智能平滑焊缝轨迹控制
QRH 405 核心技术包含样条曲线插补功能,机器人不仅可完成直线运动,还能生成连续平滑曲线,全程保持恒定焊接速度。
搭配电弧跟踪系统,焊接受热变形导致焊缝偏移时,机器人自动实时修正焊枪位置。实测针对 4~6 米长大型工件,焊道始终处于坡口中心位置,有效避免未熔合、咬边等焊接缺陷。
3.5 安全传感与标准化安全系统
Cloos QRH 405 符合 ISO 10218-1 国际工业安全规范。手腕集成机电式碰撞传感器,受到超过 50N 异常阻力时立刻停机,保护焊枪组件免受撞击损坏。
控制器支持软件安全区域限定功能,通过程序划定禁区,可替代部分实体安全围栏,降低安全设施投入,后期车间产线调整布局更加灵活。
4 克鲁斯 Cloos QRH 405 关键技术参数解析
| 参数项目 |
规格 |
| 机器人类型 |
6 轴关节型弧焊机器人 |
| 手腕额定负载 |
5 kg |
| 最大工作臂展 |
2050 mm |
| 重复定位精度 |
±0.05 mm |
| 机器人本体重量 |
约 235 kg |
| 关节最大运动速度 |
150°/s~410°/s(分轴) |
| 供电规格 |
三相 400V,50/60Hz |
| 防护等级 |
IP54;手腕可选升级 IP67 |
4.1 最大负载
5kg 负载针对水冷焊枪、管线及配套辅件重量优化设计。不盲目追求超大负载,维持机身纤细结构,降低转向惯性,即便焊接速度达到 1.5~2.0 m/min,依旧保持轨迹稳定精准。
4.2 动作范围(臂展)
2050mm 有效臂展让 QRH 405 成为同级别高灵活性机型。配合变位机可加工长度 3 米以内工件,无需额外加装移动地轨,帮助企业节约 3~5 亿越南盾的地轨采购成本。

克鲁斯 QRH 405 焊接机器人集成现代技术提升生产效率
4.3 重复定位精度
±0.05 mm 是自动化焊接核心指标。如果重复精度低于 ±0.1 mm,焊枪极易偏离窄 V 型坡口,产生焊接缺陷。依靠微米级定位能力,QRH 405 工件超声波探伤、X 光探伤合格率可达 98% 以上。
4.4 机器人轴数
6 个独立运动关节(J1~J6)。J1 实现机身 360° 回转;J2、J3 控制伸展高度与作业半径;J4/J5/J6 组成柔性手腕。六轴协同使焊枪在三维空间任意角度就位,覆盖平焊、横焊、仰焊各类焊接姿态。
4.5 运动速度
各关节最高转速区间 150°/s~410°/s。优异加减速性能大幅缩短焊缝之间空行程待机时间。针对包含 50 道短焊缝的车架焊接循环,相比老式机器人整体产能提升 15%~20%。
4.6 使用电源
工业标准三相 400V 50/60Hz 供电;控制柜内置滤波与欠压保护,在多台重型机床同时运行的复杂车间电网环境稳定工作。机器人平均功耗仅 1.5~3kW,属于同级别节能机型。
4.7 机器人尺寸与重量
本体自重约 235kg,支持地面正装、顶部吊装、AGV 移动安装多种方式。基座占地面积紧凑,支持多台机器人密集排布,提升单位车间面积产出效率。
5 克鲁斯 Cloos QRH 405 焊接机器人典型应用场景
5.1 工业钢结构焊接
广泛用于连接板、加强筋、钢梁等钢结构构件。具备稳定连续焊接 2~3 米长角焊缝能力,电弧输出平稳,减少焊缝重叠接头,提升钢结构整体承载性能。
5.2 机械设备机架焊接
机架焊接要求焊缝美观、密封性良好,减少后续打磨工序。QRH 405 搭配 Quineo 脉冲焊接电源,焊接飞溅极低,焊道平整光亮。用于泵体机架、空压机壳体、压力容器焊接时,工件热变形可控,保障后续装配精度。
5.3 汽车及摩托车零部件焊接
是 QRH 405 核心应用领域,适用于电动车车架、排气系统、底盘拉杆焊接。高速运动能力搭配焊缝寻位传感器,满足整车厂严苛生产节拍。焊后工件定位孔尺寸稳定,降低返工报废比例。
5.4 钢梁、罐体大型结构件焊接
搭配长行程地轨或升降平台后,可完成大直径罐体、重型长钢梁焊接。支持选配克鲁斯双丝同步焊技术,熔敷效率翻倍,满足 15~20mm 厚钢板深熔焊接要求,保证焊缝根部完全熔透。
5.5 全自动化生产线集成应用
QRH 405 可轻松与搬运机器人、输送流水线协同作业。在智慧工厂模式下,机器人接收中央 PLC 信号,根据输送线上工件编码自动调用对应焊接程序。全流程无人化运行,支持夜班黑灯工厂生产模式。
6 部署克鲁斯 Cloos QRH 405 焊接机器人带来的收益
6.1 大幅提升生产效率
产能相比手工焊接提升 200%~300%。人工焊工受疲劳、烟尘环境限制,每日有效燃弧时间仅 3~4 小时;机器人可 24 小时恒定效率不间断作业。
6.2 焊缝质量长期稳定统一
精准控制焊接行进速度、电流电压、焊枪姿态,彻底消除人工焊接常见夹渣、气孔、未熔合、焊缝宽窄不均等缺陷。
6.3 降低企业对高级焊工的依赖
当前市场资深焊工招聘难度大、人员流动性高。引入 QRH 405 后,普通工人经过一周基础培训即可操作工作站;原有资深焊工可转型从事程序开发、质量管理等高附加值岗位,优化人力资源配置。
6.4 改善车间作业安全环境
焊接作业存在紫外辐射、重金属烟尘、高温烫伤风险。机器人替代人员直接施焊,操作人员在安全护栏外远程监控,显著降低职业病与工伤事故风险。
6.5 优化企业长期运营成本
虽然设备初始投入高于手工焊机,但机器人设计使用寿命可达 15~20 年,投资回报周期优异。可节约 15% 焊丝、20% 保护气体消耗,同时减少 90% 不良品打磨返修成本,持续降低单件生产成本,增强企业盈利空间。
7 克鲁斯 Cloos QRH 405 与其他类型焊接机器人对比
| 对比项目 |
克鲁斯 Cloos QRH 405(德国原装) |
通用亚洲品牌焊接机器人 |
3kg 小负载焊接机器人 |
| 电弧稳定性 |
极高,与 Quineo 电源深度闭环联动 |
中等 |
较低 |
| 减速机设计寿命 |
>15 年 |
5~7 年 |
3~5 年 |
| 本体结构特性 |
弧焊专用中空手腕,干涉少 |
通用机型,线缆易干涉 |
灵活,但臂展不足 |
| 有效工作臂展 |
2050 mm |
约 1440 mm |
600~900 mm |
| 初始投资成本 |
较高,长期 ROI 优秀 |
中等 |
较低 |
7.1 对比小负载焊接机器人
3kg 负载机型臂展大多不足 1000mm,仅适合小型零件、电子配件焊接。QRH 405 拥有 5kg 负载与 2050mm 臂展,机身刚性充足,长焊缝高速施焊时枪头无抖动,适配绝大多数中型工业构件。
7.2 对比短臂展通用机器人
多数经济型机器人臂展仅 1400~1440mm,焊接 2 米级大型工件必须加装昂贵移动地轨。QRH 405 依靠 2050mm 大臂展,省去外围设备投入,降低系统集成难度。
7.3 对比通用多功能机器人
通用机器人兼顾搬运与焊接,软硬件并未针对弧焊工艺优化。Cloos QRH 405 为焊接专项研发,从机械手腕结构到控制算法全部面向弧焊优化。最大优势是与原厂焊接电源数字化通讯,处理粘丝、断弧等异常响应速度远优于传统模拟信号连接方案。
8 投资适用性分析:克鲁斯 Cloos QRH 405 是否适合贵厂?
8.1 推荐采购企业类型
- 具备稳定订单量的钢结构、电线杆、钢梁生产企业
- 为 VinFast、Honda、Yamaha 等车企配套的零部件加工厂
- 生产出口级罐体、工业机架的机械制造车间
- 需要获取国际焊接认证、拓展全球出口供应链的制造厂商
8.2 自动化投资核心价值
采购焊接机器人不只是添置设备,更是对生产稳定性与产品品质的长期投资。系统投运 3~6 个月即可显现明显效果:不良品趋近清零,订单交付周期可控。一套机器人工作站产能相当于三班焊工团队,支持夜间持续生产,无需增加现场管理人力。
8.3 适合启动自动化改造的信号
- 订单持续增长,现有焊工团队产能无法满足交付;
- 客户对焊缝外观、内在质量要求严苛,要求 100% 无损探伤;
- 焊工招聘困难、培训成本高、人员流失严重;
- 需要持续压缩制造成本,提升国内外市场竞争力。
9 工厂焊接机器人选型核心标准
9.1 明确加工材质与焊接工艺
这是选型首要条件。薄板铝材、不锈钢焊接,需要精细电弧调控能力,优先搭配脉冲焊接电源;厚结构钢焊接要求机器人刚性充足、作业范围更大。QRH 405 综合性能均衡,在碳钢、不锈钢熔化极气体保护焊场景表现突出。
9.2 合理选择机器人负载
常规单焊枪弧焊无需盲目选购大负载机型;负载越大,运动惯性越高、能耗更大。5kg 负载是 QRH 405 的黄金配置;仅当使用双丝焊枪、重型激光视觉跟踪设备时,才考虑 15~20kg 重载机型。
9.3 评估臂展与车间布局尺寸
以工厂最大工件外形尺寸作为选型基准。工件长度达到 2 米,2050mm 臂展机器人无需移动基座即可全覆盖。重点留意机器人基座周边作业盲区;QRH 405 独特结构盲区更小,充分利用有限车间空间。
9.4 整套系统互联互通能力
机器人需要具备完善通讯能力,支持 Profinet、Ethernet/IP、Modbus TCP 等通用工业协议。Cloos 控制系统可便捷对接中央 PLC,在全自动产线内与输送线、其他机器人协同联动。
9.5 选择具备完整服务能力的正规供应商
机器人属于高端自动化装备,及时技术服务至关重要。优质合作伙伴(例如 Automech)应当具备:
- 经过德国 Cloos 原厂培训认证的工程师团队
- 越南本地常备零配件仓库(导电嘴、送丝管、控制板等)
- 工装夹具专项设计能力(工装设计直接决定 50% 焊接最终质量)
10 Automech 克鲁斯 Cloos QRH 405 全套焊接自动化解决方案
10.1 需求调研与方案咨询
Automech 组建专业技术专家团队,不止销售机器人,更提供一体化增值解决方案。投资决策前提供工件焊接测试、焊接节拍测算,出具完整投资回报分析报告。
10.2 自动化工作站设计与系统集成
专属技术部门负责配套工装夹具、变位机方案设计。正式投产前使用三维仿真软件开展干涉模拟验证,确保 QRH 405 可以抵达工件所有复杂焊接位置。
10.3 标准化安装与技术移交
整套安装流程严格遵循德国 Cloos 原厂规范。从地面基础校准、电源布设、保护气路连接,完整移交设备操作、程序调试全套技术,验收完成后工厂可快速独立投产。
10.4 分级机器人操作培训
- 机器人基础操作与常见故障排查
- 示教器焊缝轨迹示教编程
- 焊接参数优化,降低飞溅、提升熔深
- RoboPlan 软件复杂工件离线编程
10.5 长效维护与技术支持
依托完善服务网络,快速响应客户技术请求。提供定期维保套餐,持续保障 Cloos QRH 405 稳定运行,最大限度降低停机损失。
11 常见问答
11.1 什么是克鲁斯 Cloos QRH 405 焊接机器人?
德国 Cloos 原厂生产六轴弧焊专用机械臂,最大臂展 2050mm,手腕额定负载 5kg,专为工业自动化弧焊工艺开发。
11.2 该机器人适用哪些行业?
钢结构制造、汽摩零部件、工业机架、压力容器罐体、金属家居设备制造行业。
11.3 焊接机器人操作难度高吗?
操作门槛低。搭配智能控制系统与 Automech 系统化培训,普通工人 3~5 天即可掌握基础操作。日常生产仅需要更换工件,按下启动按钮运行程序。
11.4 投入一套焊接机器人系统需要多少预算?
整体成本取决于焊接电源配置(常规 MIG/MAG 或脉冲电源)、配套工装夹具、变位机、传感系统等选配模块。
11.5 Automech 是否可以提供完整焊接自动化方案?
是的。Automech 是越南领先的焊接自动化解决方案服务商,代理德国 Cloos 等多个国际高端机器人品牌,可提供交钥匙焊接工作站。
12 总结与行动建议
12.1 克鲁斯 Cloos QRH 405 核心价值总结
克鲁斯 Cloos QRH 405 焊接机器人融合德国精密机械制造工艺与智能数字化焊接控制技术。凭借大作业范围、微米级重复精度、长期稳定运行能力,是越南机械制造企业突破产能瓶颈、稳定产品品质、优化人力成本、强化出口竞争力的高端自动化装备。
12.2 焊接自动化投资长远价值
步入工业 4.0 时代,焊接自动化不再是企业可选升级项目,而是持续生存发展的必然选择。与 Automech 合作部署 Cloos 机器人工作站,是面向长期发展的战略投入,助力企业抓住自贸协定机遇,深度融入全球产业链。
12.3 联系 Automech 获取定制方案
不要让竞争对手抢先完成技术升级。立即联系 Automech,为贵厂量身规划最优焊接自动化解决方案